
Druckguss liefert die endkonturnahe Geometrie eines Aluminiumteils; Die CNC-Bearbeitung liefert die Abmessungen, die die Matrize nicht halten kann. Unser Leitfaden zu Gießen versus Zerspanen vergleicht die beiden Prozesse und die Hybridroute, und unser Nachbearbeitungsdienste Die Seite zeigt, wie die Werkstatt die Arbeit abwickelt. Dieser Artikel ist die Hälfte des Käufers: Was in Zeichnungen und Abnahmeanforderungen zu schreiben ist, damit die Bearbeitung nach dem Guss angegeben wird, gemacht und geprüft, so wie du es meinst. Welche Funktionen werden gekürzt?, wie Bezugsflächen und Aufmaß geplant werden, und wie sich maschinell bearbeitete Merkmale vor dem Versand bewähren.
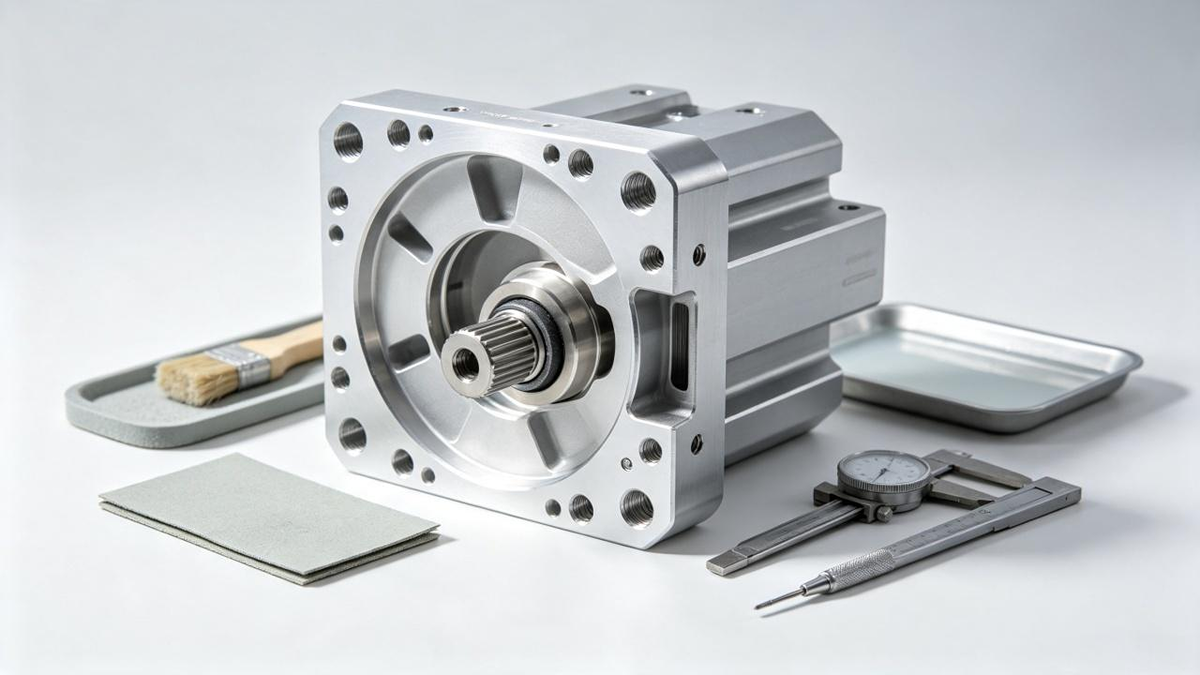
Welche Merkmale werden nach dem Gießen bearbeitet?
Durch Druckguss entsteht die Gesamtform; Durch die CNC-Bearbeitung werden Merkmale fertiggestellt, deren Abmessungs- oder Oberflächenanforderungen über die vereinbarte Gussqualität hinausgehen. Häufige Beispiele sind::
- Lager- und Dübelbohrungen: bearbeitet, um Passungs- und Ausrichtungsanforderungen zu erfüllen.
- Dichtflächen und O-Ring-Nuten: auf die angegebene Geometrie und Oberflächenrauheit fertiggestellt.
- Gewindelöcher: gebohrt und mit Gewinde versehen, wo es für die ausgewählte Gewinderoute erforderlich ist.
- Montagepads und Abdeckflächen: bearbeitet, wenn Ebenheit, Positions- oder Montageanforderungen können im Gusszustand nicht erfüllt werden.
Merkmale, die im Gusszustand den Zeichnungsanforderungen entsprechen, können unbearbeitet bleiben. Bian Diecast gibt Toleranzen von bis zu ±0,1 mm für den Guss und ±0,02 mm für die CNC-Bearbeitung an, Die Eignung muss jedoch für jede Funktion im Angebot bestätigt werden.
Identifizieren Sie bearbeitete Oberflächen eindeutig, Toleranzen, Oberflächenrauheit und eventuell verbleibende Mindestwandstärke auf der Zeichnung. Geben Sie auch kosmetische Oberflächen an, zulässige Werkzeugmarkierungen und Entgratungsanforderungen, sodass das Angebot den erforderlichen Endzustand abdeckt.
Bezugsflächen und Befestigung beginnen am Stempel
Die Bearbeitungsgenauigkeit beginnt bereits vor dem ersten Schnitt. Ein Gussteil muss jedes Mal auf die gleiche Weise in der Vorrichtung sitzen. Das bedeutet, dass die Zeichnung eindeutige Ortsangaben benötigt: Gusspolster oder Stege, flach genug und groß genug, damit die Klemmen ihren Halt wiederholen können. Ein Teil, das in jedem Setup anders sitzt, hält die Toleranz nicht ein, egal wie leistungsfähig die Maschine ist.
Die praktische Konsequenz besteht darin, dass Bezugspunktentscheidungen zum Werkzeugdesign gehören, nicht zum Bearbeitungsplan. Wenn das Bezugsschema während des Entwurfs für die Herstellbarkeit vereinbart wird (DFM) Rezension, Die Form erzeugt die Passflächen, die der nachfolgende Prozess benötigt. Wenn es bis nach T1-Proben belassen wird, Teams stellen oft fest, dass die einzigen ebenen Oberflächen kosmetischer Natur sind, und die Lösung ist ein Fixierungs-Workaround, der Stabilität kostet. Unser Werkzeug- und Formenbau Der Leitfaden erklärt, wie sich frühe Formenentscheidungen auf die Produktion auswirken.
Die Klemmung verdient die gleiche Aufmerksamkeit. Dünnwandige Gussteile können sich unter der Klemmkraft verbiegen, also Stützpositionen, Klemmlasten und die Reihenfolge der Schnitte müssen im Vorrichtungsplan überprüft werden. Schruppen und Schlichten in getrennten Durchgängen, wobei die Klemmkräfte auf festem Material auftreffen, verhindert, dass in der Bohrung, die Sie interessieren, ein Rückfedern auftritt. Ein Zulieferer, der sowohl die Matrize als auch die Bearbeitungszentren betreibt, erkennt diesen Kompromiss, obwohl er noch darauf ausgelegt werden kann.
Planung der Bearbeitungszugabe für Gussflächen
Bearbeitete Merkmale erfordern Material zum Schneiden, und die ehrliche Antwort zur Quantität ist, dass es keine universelle Zahl gibt. Das richtige Aufmaß hängt davon ab, welche Flächen bearbeitet werden, wie sich das Teil nach dem Auswerfen verformt, die Spannstrategie und die Toleranz, die das Merkmal einhalten muss. Bestätigen Sie dies bei der Angebotserstellung mit der Technik des Lieferanten, denn die Antwort ist ein Spielplan, keine Faustregel.
Beide Fehlerrichtungen kosten Geld. Zu viel Lagerbestand führt zu langen Zykluszeiten, Werkzeugverschleiß und Hitze im Schnitt, All dies erhöht den Stückpreis für die Bearbeitung nach dem Guss. Zu wenig Material führt dazu, dass der Schneider nicht in der Lage ist, einen Ton fertigzustellen, Oberfläche innerhalb der Toleranz auf dem Merkmal. Wie sich die Porosität verhält, wenn der Schnitt die Haut durchbricht, ist das Problem im nächsten Abschnitt. In der folgenden Tabelle ist aufgeführt, was ein Bearbeitungsplan festlegen sollte, bevor die Form geschnitten wird.
| Planartikel | Definieren Sie in der Zeichnung | Warum es wichtig ist |
|---|---|---|
| Bezugsflächen | Identifizieren Sie Zeichnungsbezüge und vereinbaren Sie geeignete Auflageflächen für die Bearbeitung. | Die wiederholbare Positionierung unterstützt eine konsistente Maßkontrolle. |
| Liste der bearbeiteten Merkmale | Identifizieren Sie die Bohrungen, Flächen und Nuten, die bearbeitet werden müssen. | Definiert den Bearbeitungsbereich, Zykluszeit und Inspektionsanforderungen. |
| Zulage pro Gesicht | Geben Sie den Bearbeitungsbestand an, der mit der Technik des Lieferanten vereinbart wurde. | Ermöglicht Variationen beim Gießen, Verzerrung, Spann- und Endtoleranzen. |
| Thread-Route | Geben Sie die Gewindeanforderungen an und vereinbaren Sie das Gewindeschneiden, Beilagen oder einem anderen geeigneten Produktionsweg. | Die Routenauswahl wirkt sich auf die Werkzeugausstattung aus, Sekundäroperationen und Inspektion. |
| Anforderungen an Abdichtung und Leckage | Identifizieren Sie Dichtungsmerkmale und legen Sie Testmethoden fest, Konditionen und Akzeptanzgrenzen. | Durch die maschinelle Bearbeitung kann innere Porosität freigelegt werden, die die Leckageleistung beeinträchtigt. |
| Inspektionsumfang | Geben Sie kritische Abmessungen an, Zeichnungsbezüge und Prüfmethoden; vereinbaren Sie Probenahme- und Berichtsanforderungen. | Bestätigt die Akzeptanz anhand der Zeichnung und definiert, wie sich Bearbeitungs-Setup-Referenzen auf Prüfdaten beziehen. |
Eine Linie in der Zeichnung verdient besondere Aufmerksamkeit: der Schritt zwischen einer gegossenen Wand und einer bearbeiteten Fläche. Wo eine Abdeckung gegen eine bearbeitete Fläche abdichtet, Die Ebenheit der Baugruppe hängt sowohl von der Höhe der Gusswand als auch von der Schnitttiefe ab. Käufer, die allein die bearbeitete Fläche tolerieren, bekommen oft trotzdem eine undichte Abdeckung. Geben Sie die Beziehung an, nicht nur die Zahl.
Porosität und Dichtflächen nach der Bearbeitung
Hier ist die Konsequenz, die Käufer am häufigsten übersehen. Druckgussteile bilden an der Formoberfläche eine dichte Haut, und darunter befindet sich Gas- oder Schrumpfporosität. Die maschinelle Bearbeitung schneidet durch diese Haut, So kann eine Bohrung oder Dichtfläche entstehen, die im Gusszustand einwandfrei aussieht und das Innere zeigt. Aus diesem Grund müssen die Leckageanforderungen zusammen mit dem Bearbeitungsplan bewertet werden, nicht danach.
Für druckdichte Teile, Formulieren Sie die Versiegelungsfunktion, die Dichtheitsprüfung und deren Akzeptanzgrenze auf der Zeichnung, und fragen Sie den Lieferanten, wie mit Porosität umgegangen wird. Für zugelassene Mikroporositätsleckagen kann eine Imprägnierung geeignet sein, Aber es korrigiert keine Maßfehler und macht strukturell inakzeptable Gussteile nicht akzeptabel. Der Leitfaden zur Oberflächenbeschaffenheit von Dynacast beschreibt die Abdichtung von Porosität, um wasserdichte Komponenten zu schaffen (Dynacast: Auswahl der richtigen Druckguss-Oberflächenbeschaffenheit). Behandeln Sie diesen Artikel als allgemeinen Prozesshintergrund, nicht als Beweis dafür, dass ein bestimmtes Teiledesign automatisch dicht oder zertifiziert ist.
Der konstruktive Schritt besteht darin, ausreichend lokale Bearbeitungszugabe und strukturelle Unterstützung hinter den Dichtungsbohrungen zu gewährleisten. Vermeiden Sie isolierte dicke Abschnitte um sie herum, Lassen Sie nicht zu, dass ein kritisches Gesicht eine entkernte Tasche überfliegt, und sagen Sie, welche Löcher für die Abdichtung wichtig sind. Mithilfe dieser Notizen kann der Werkzeugingenieur den Anguss verlegen und der Vorrichtungsingenieur die Anschläge für dasselbe Problem auswählen. Wenn Sie den Test angeben, Nennen Sie die Methode und das Limit, das Sie tatsächlich akzeptieren werden, wie zum Beispiel die Abklingrate einer versiegelten Bohrung. Eine ungeprüfte Leckage-Anforderung ist eine Hoffnung, keine Spezifikation.
Prüfung bearbeiteter Merkmale an Druckgussteilen
Vereinbaren Sie Inspektionsmethoden, Probenahme und erforderliche Aufzeichnungen vor der Produktion. Überprüfen Sie die bearbeiteten Merkmale anhand der Zeichnungsbezüge, und beziehen Sie relevante Abmessungen und Aussehensanforderungen im Gusszustand in den Inspektionsplan ein.
| Inspektionsgegenstand | Was zu bestätigen ist |
|---|---|
| Abmessungen und Datumsangaben | Mit geeigneten Geräten gegen die Zeichnungsbezüge messen. Wenn bei der Bearbeitung unterschiedliche Anschlagflächen verwendet werden, dokumentieren ihren Bezug zu den Prüfdaten. |
| Themen | Geben Sie die Gewindegröße an, Toleranzklasse und anwendbare Lehrenprüfungen. Der Bohrungsdurchmesser allein kann die Gewindeakzeptanz nicht bestätigen. |
| Lager- und Einpressbohrungen | Durchmesser definieren, Oberflächenrauheit und relevante Formtoleranzen, wie Rundheit. |
| Dichtungsfunktionen | Vereinbaren Sie die Dichtheitsprüfmethode, Testbedingungen und Akzeptanzgrenze, sofern erforderlich. |
| Probenahme und Aufzeichnungen | Legen Sie die Inspektionshäufigkeit fest, Stichprobengröße und Berichtsanforderungen entsprechend dem Merkmalsrisiko und dem vereinbarten Kontrollplan. |
Bestätigen Sie das Dokumentationspaket im Angebot: ein Erstartikelbericht, Materialzertifizierung und entsprechende Leck- oder Funktionstestaufzeichnungen. Vereinbaren Sie auch die Rückverfolgbarkeit der Chargen, Aufzeichnungsaufbewahrung und erneute Prüfung nach Design- oder Prozessänderungen.
Gießen und Bearbeiten in einem Arbeitsablauf
Eine Aufteilung von Guss und Bearbeitung auf verschiedene Anbieter ist möglich, aber es fügt Schnittstellen hinzu. Es gibt eine Güterstrecke, eine zweite Eingangskontrolle, und eine Lücke, in der ein Bearbeitungsausschuss anhand der Aufzeichnungen eines separaten Gießers nachverfolgt werden muss. Hier hilft die integrierte Produktion, da Problemermittlung und Verantwortung bei einem Team bleiben. Wenn ein Bezugspunkt verschiebt oder eine Bohrung Porosität aufweist, die Leute, die die Form schneiden, Das Metall eingegossen und die Vorrichtung laufen lassen, sind im selben Gespräch.
Die maschinelle Bearbeitung verändert auch die Art und Weise, wie Chargen bewegt werden und wann sie versendet werden. Ein Gusslos, das in der Warteschlange eines separaten Anbieters auf Vorrichtungszeitverzögerungen an jedem nachgelagerten Datum wartet, und der Teileplan verbirgt die Lücke. Fragen, vor der Werkzeugvergabe, wie bearbeitete Lose nach der Gussprüfung freigegeben werden, und was passiert, wenn eine Bohrung ausfällt. Die Bearbeitung nach dem Guss sollte in einem Zeitplan erfolgen, nicht zwei konkurrierende.
Bian Diecast behält Druckguss, CNC-Bearbeitung und Veredelung gehören zu den hauseigenen Fähigkeiten, mit auf der Homepage aufgeführten Zitaten 2 Tage und DFM-Berichte in 3 Tage. Bevor das Zitat erlischt, Legen Sie die Liste der bearbeiteten Merkmale ab, Die Daten und die Dichtheitsprüfungen werden in Zeichnungsnotizen umgewandelt, die von der gesamten Lieferkette unterzeichnet werden können.
Fragen, die Käufer zur Bearbeitung nach dem Guss stellen
Wie viel Bearbeitungszugabe sollte ich auf Gussoberflächen lassen??
Es gibt keine sichere Universalnummer. Das Aufmaß hängt davon ab, welche Flächen bearbeitet werden, wie sich das Teil nach dem Auswerfen verformt, die Spannstrategie und die Toleranz, die Sie einhalten müssen. Markieren Sie die bearbeiteten Flächen auf der Zeichnung und bestätigen Sie den Lagerbestand in der Angebotsphase mit der Technik des Lieferanten.
Durch die Bearbeitung kann die Porosität in einem Druckgussstück freigelegt werden?
Es kann, weil der Schnitt durch die dichte Haut ins Innere bricht, wo Gas und Schrumpfporosität sitzen. Teile mit Dichtflächen oder Leckageanforderungen sollten den Test und jede Porositätsbehandlung planen, wie zum Beispiel Imprägnierung, zusammen mit dem Bearbeitungsumfang bei DFM Review.
Müssen alle Aluminium-Druckgussteile CNC-bearbeitet werden??
NEIN. Klammern, Abdeckungen und Ziergehäuse funktionieren oft komplett im Gusszustand, mit Besatz, Strahlen und Beschichten als einzige Nachbearbeitungsschritte. Teile mit Dichtflächen, Lagerbohrungen, Präzisionsgewinde oder Presspassungen erfordern möglicherweise eine Bearbeitung dieser Merkmale, um die angegebenen Toleranzen und Oberflächenanforderungen zu erfüllen. Das Ziel besteht darin, nur dort zu bearbeiten, wo sich die Funktion auszahlt.
Ist es riskant, Druckguss und Bearbeitung zwischen Lieferanten aufzuteilen??
Es ist praktikabel, aber es fügt eine Frachtstrecke hinzu, eine zweite Eingangskontrolle und eine Schnittstelle, wo über die Verantwortung gestritten wird. Wenn Sie die Arbeit aufteilen, Fixieren Sie die Fixierungsbezüge, Toleranz- und Leckageanforderungen in Zeichnungsnotizen, die beide Lieferanten vor Beginn der Werkzeugfertigung schriftlich bestätigen.
Letzte Gedanken
Der Würfel entscheidet darüber, wie ein Teil aussieht; Der Bearbeitungsplan entscheidet darüber, was er tut. Lagerbohrungen, Dichtflächen, das Datum, Aufmaß und Inspektion werden während der DFM auf dem Papier günstiger abgerechnet als in Stahl und der anschließenden Zykluszeit. Planen Sie die Bearbeitung nach dem Guss in einem Gespräch mit Ihrem Lieferanten. Welche Funktionen werden gekürzt?, wie sich das Teil befindet, was die versiegelten Flächen passieren müssen, und was die Berichte beweisen werden. Diese vier Antworten werden durch Zitate vermittelt, Werkzeugbau und Produktion zusammen.
Wenn Sie ein Teil vorbereiten, das Gussgeometrie mit bearbeiteten Funktionen kombiniert, Beginnen Sie mit dem Bian Diecast Funktionsseiten. Oder senden Sie die Zeichnung über unsere Kontaktseite mit den oben markierten Bearbeitungsplanelementen. Bitten Sie den Lieferanten, im Angebot zu bestätigen, welche Merkmale im Gusszustand und welche im maschinell bearbeiteten Zustand berechnet werden.










