
ダイカストはアルミニウム部品のニアネット形状を実現します; CNC 加工により、金型では対応できない寸法を実現. 私たちのガイド 鋳造と機械加工 2 つのプロセスとハイブリッド ルートを比較します, そして私たちの 後加工サービス ページには、製造現場がどのように作業を実行するかが示されています. この記事は購入者の半分です: 鋳造後の機械加工を見積もるために図面に記入する内容と受け入れ要件, あなたが意図したとおりに作られ、検査されました. どの機能がカットされるのか, データム面と許容値をどのように計画するか, 機械加工された特徴が出荷前にどのように証明されるか.
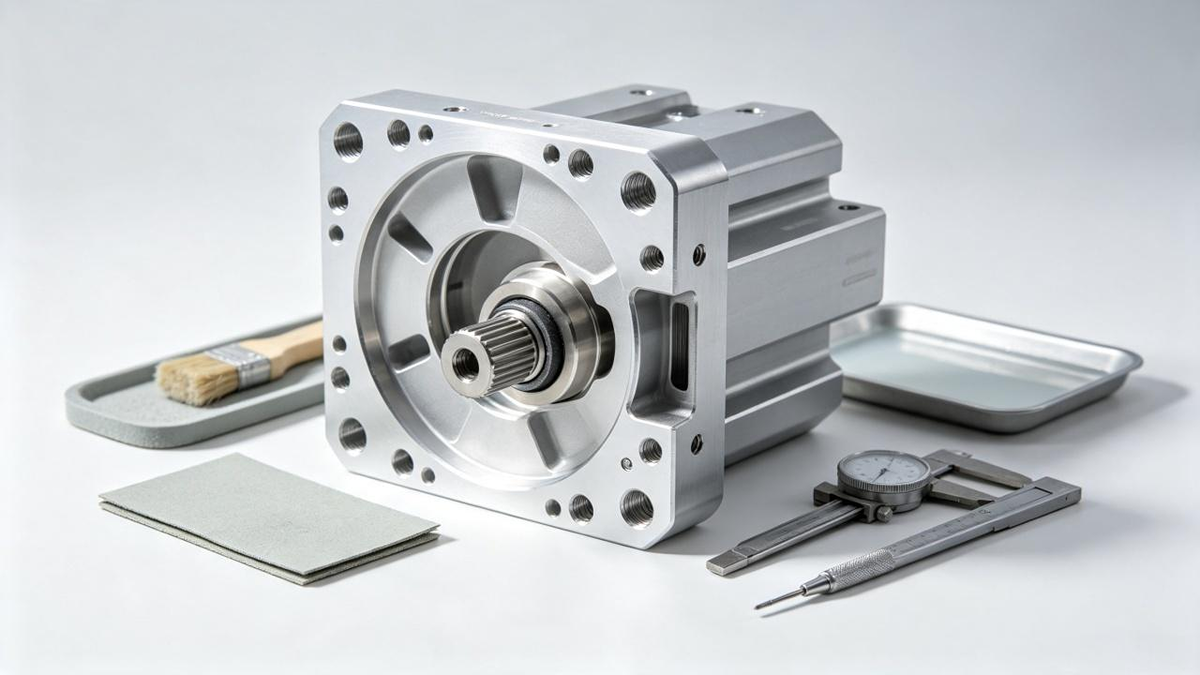
鋳造後にどのフィーチャーが機械加工されるのか
ダイキャストで全体の形状を作ります; CNC 機械加工により、合意された鋳造時の能力を超える寸法または表面要件を仕上げます。. 一般的な例としては、次のようなものがあります。:
- ベアリングとダボ穴: フィット感とアライメントの要件を満たすように機械加工されています.
- シール面とOリング溝: 指定された形状と表面粗さに仕上げます.
- ネジ穴: 選択したねじルートに応じて必要な箇所に穴あけとタップ加工が施されています.
- 取り付けパッドとカバー面: 平面度加工時, 鋳造のままでは位置や組み立ての要件を満たすことができない.
鋳造のままの絞り要件を満たすフィーチャは、機械加工せずにそのままにすることができます. Bian Diecast は、鋳造の場合は ±0.1 mm、CNC 機械加工の場合は ±0.02 mm までの公差をリストしています。, ただし、見積時に各機能の適合性を確認する必要があります.
加工面を明確に識別, 公差, 表面粗さと図面上の残りの最小肉厚. 化粧面も指定してください, 許可された工具マークとバリ取り要件を考慮しているため、見積書には必要な仕上げ状態が含まれています。.
データム面と治具は金型から始まります
加工精度は最初のカットの前から始まります. 鋳物は毎回同じ方法で治具に固定する必要があります. つまり、図面には明確な位置基準が必要です: パッドまたはランドをキャストする, クランプがグリップを繰り返すのに十分な平らさと十分な大きさであること. セットアップごとに部品の取り付け方が異なると、機械がどれほど高性能であっても公差を維持できなくなります。.
実際的な結果として、データムの決定は金型の設計に属することになります。, 加工スケジュールに従わない. 製造可能性を考慮して設計中にデータムスキームが合意された場合 (DFM) レビュー, 金型は下流工程で必要な位置決め面を生成します。. T1サンプル後まで放置した場合, 多くの場合、チームは表面だけが表面であることに気づきます。, 修正は剛性を犠牲にする治具の回避策です. 私たちの 工具と金型の製作 ガイドでは、初期の金型決定がどのように生産に反映されるかを説明します.
クランプにも同様の注意が必要です. 薄肉鋳物は型締力によってたわむ可能性があります, だからサポートポジション, クランプ荷重と切断順序は治具計画で検討する必要があります. 荒加工と仕上げ加工を別々のパスで行う, クランプ力が固体材料に着地する場合, 気になるボアにスプリングバックが現れるのを防ぎます. 金型とマシニング センターの両方を運用するサプライヤーは、このトレードオフを認識しながらも、このトレードオフを考慮して設計することができます。.
鋳造面の加工代計画
機械加工されたフィーチャーには切断のためのストックが必要です, そして量についての正直な答えは、普遍的な数はないということです. 適切な許容値はどの面を加工するかによって異なります, 取り出し後に部品がどのように変形するか, クランプ方法とフィーチャーが保持する必要がある公差. 見積時にサプライヤーのエンジニアリングに確認してください, なぜなら答えは計画にあるからです, 経験則ではありません.
両方向のエラーでコストがかかる. 在庫が多すぎるとサイクル時間が長くなります, 工具の摩耗と切断時の熱, これらはすべて、鋳造後の機械加工の個数価格を高騰させます。. ストックが少なすぎると、カッターが音を仕上げることができなくなります, フィーチャー上の公差内サーフェス. 切り傷が皮膚を破壊した後に多孔性がどのように動作するかは、次のセクションの問題です. 以下の表は、金型を切断する前にどのような加工計画を立てる必要があるかを示しています。.
| 計画項目 | 図面上で定義する | なぜそれが重要なのか |
|---|---|---|
| データム面 | 図面データムを特定し、機械加工に適した位置決め面について合意します。. | 繰り返し可能な位置決めにより、一貫した寸法制御をサポート. |
| 加工品一覧 | 穴を特定する, 機械加工が必要な面と溝. | 加工範囲を定義します, サイクルタイムと検査要件. |
| 顔あたりの許容量 | サプライヤーのエンジニアリングと合意した加工在庫を指定する. | キャストのバリエーションを可能にする, ねじれ, 治具と最終公差. |
| スレッドルート | スレッド要件を指定し、タップに同意する, インサートまたは別の適切な生産ルート. | ルートの選択はツーリングに影響します, 二次加工と検査. |
| シールと漏れの要件 | シール機能を特定し、テスト方法を指定する, 条件と許容限度. | 機械加工により内部の気孔が露出し、リーク性能に影響を与える可能性があります. |
| 検査範囲 | クリティカルディメンションを指定する, 図面基準と検査方法; サンプリングと報告の要件に同意する. | 図面に対して受け入れを確認し、加工設定の参照が検査データムにどのように関連するかを定義します. |
図面上の 1 つの線は特別な注意が必要です: 鋳造壁と機械加工面の間の段差. カバーが機械加工ランドに対してシールする場所, アセンブリの平坦度は、鋳造壁の高さと切断深さの両方に依存します. 機械加工された面だけを許容する購入者でも、依然として漏れやすいカバーが得られることがよくあります. 関係を述べる, 数字だけではなく.
機械加工後の気孔率とシール面
購入者が最も見逃しがちな結果は次のとおりです. ダイカストでは金型表面に緻密なスキンが形成されます。, その下にはガスまたは収縮気孔が存在します. 機械加工がその皮膚を切り裂く, そのため、鋳造したままのように見えたボアまたはシール面が現れ、内部が見えることがあります。. このため、漏れ要件を加工計画と一緒に評価する必要があります。, それ以降ではない.
耐圧部品用, シーリング機能を詳しく説明する, 図面上のリークテストとその許容限界, 気孔がどのように処理されるかをサプライヤーに尋ねます. 含浸は承認された微小孔の漏れに適している可能性があります, ただし、寸法誤差を修正したり、構造的に許容できない鋳物を許容できるようにしたりするものではありません。. Dynacast の表面仕上げガイダンスでは、防水コンポーネントを作成するためのシーリング気孔について説明しています。 (ダイナキャスト: 適切なダイカスト表面仕上げの選択). その記事を一般的なプロセスの背景として扱う, 特定の部品設計が自動的に漏れ防止または認定されていることを示す証拠ではありません。.
設計側の動きは、十分な局所的な機械加工代とシール穴の後ろの構造サポートを確保することです。. 周囲に孤立した厚い部分を避ける, 批判的な顔にコアのポケットをかすめさせないでください, どの穴が密閉に重要かを言います. これらのメモにより、金型エンジニアはゲートの配線を行い、治具エンジニアは同じ問題に関連するストップを選択できます。. テストを指定する場合, メソッドの名前と実際に受け入れる制限を指定します, 密閉されたボアの減衰率など. 未テストのリーク要件は希望です, 仕様ではありません.
ダイカスト部品の機械加工された形状の検査
検査方法の合意, 生産前のサンプリングと必要な記録. 機械加工されたフィーチャーを図面データムと照合してチェックします, 関連する鋳放し寸法と外観要件を検査計画に含めます.
| 検査項目 | 確認事項 |
|---|---|
| 寸法とデータム | 適切な機器を使用して図面基準に対して測定します。. 加工で異なる位置決め面を使用する場合, 検査データとの関係を文書化する. |
| スレッド | ねじサイズを指定してください, 公差クラスと適用可能なゲージチェック. 穴径だけではねじの受け入れを確認できません. |
| ベアリングと圧入穴 | 直径を定義する, 表面粗さと関連する形状公差, 丸みなどの. |
| シール機能 | リークテスト方法に同意する, 必要に応じてテスト条件と許容限界値を設定します。. |
| サンプリングとレコード | 検査頻度を設定する, 機能リスクと合意された管理計画に応じたサンプルサイズとレポート要件. |
見積時にドキュメントパッケージを確認する: 最初の記事のレポート, 材料認証および該当する漏れまたは機能テストの記録. バッチトレーサビリティにも同意, 設計またはプロセスの変更後の記録の保存と再検査.
鋳造と機械加工を 1 つのワークフローで維持
鋳造と機械加工をベンダー間で分割することが可能, しかし、インターフェースが追加されます. 貨物区間があります, 2回目の受入検査, そして、機械加工の不良品を別の鋳造者の記録を通じて追跡する必要があるギャップ. 問題調査と責任が 1 つのチームにとどまるため、統合生産がここで役に立ちます。. データムがずれたり、穴に気孔が発生した場合, 型を切った人々, 金属を注ぐことと器具を動かすことは同じ会話の中にあります.
機械加工により、ロットの移動方法や出荷時期も変わります. 治具の時間のために別のベンダーのキューで待機しているキャストロットは、下流の日付ごとに遅延します, そして部品スケジュールはギャップを隠します. 聞く, 工具を授与する前に, 鋳造検査後の機械加工ロットのリリース方法, ボアが拒否すると何が起こるか. 鋳造後の加工は 1 つのタイムラインに収まる必要があります, 2 つの競合するものではありません.
ビアンダイキャストキープ ダイカスト, CNC加工 自社内での仕上げ加工も可能, のホームページに引用が掲載されています 2 日と DFM レポート 3 日. 見積もりが公開される前に, 加工されたフィーチャーリストを載せる, データムとリークテストを図面メモに落とし込み、サプライチェーン全体が承認できるようにする.
鋳造後の機械加工について購入者から寄せられる質問
鋳肌の削り代はどれくらい残せばいいですか??
安全なユニバーサル番号はありません. 許容値はどの面を加工するかによって異なります, 取り出し後に部品がどのように変形するか, クランプ方法と保持する必要がある公差. 図面上に機械加工面をマークし、見積段階でサプライヤーのエンジニアリングに在庫を確認します。.
機械加工によりダイカストの気孔が露出する可能性があります?
できる, 切り口が緻密な皮膚を突き破って、ガスと収縮孔が存在する内部に達するためです。. シール面や漏れ要件のある部品では、テストと気孔処理を計画する必要があります。, 含浸などの, DFM レビューでの加工範囲と合わせて.
すべてのアルミダイカスト部品はCNC加工が必要ですか??
いいえ. ブラケット, カバーと装飾ハウジングは完全に鋳造のままで機能することがよくあります, トリム付き, ブラストとコーティングのみの後工程. シール面のある部品, ベアリングボア, 精密ねじや圧入では、指定された公差や表面要件を満たすために、これらのフィーチャーに機械加工が必要になる場合があります。. 目標は、機能に見合うだけの機械加工を行うことです.
ダイカストと機械加工をサプライヤー間で分割するのは危険ですか??
実行可能です, ただし、貨物脚が追加されます, 二度目の受入検査と責任が争われるインターフェース. 仕事を分割する場合, 位置決め基準を固定する, 図面メモにおける許容値と漏れの要件は、ツーリング開始前に両サプライヤーが書面で確認する.
最終的な考え
金型が部品の外観を決定します; 加工計画が何を行うかを決定します. 軸受穴, シール面, 日付, 許容値と検査はすべて、鋼材やその後のサイクル時間よりも DFM 中の紙の方が安価に解決されます。. サプライヤーとの会話として鋳造後の機械加工を計画します. どの機能がカットされるのか, 部品がどのように配置されるか, シールされた表面が通過しなければならないもの, そして報告書が何を証明するのか. これら 4 つの回答は引用文を介して移動します, ツールと生産を一緒に行う.
鋳造ジオメトリと機械加工機能を組み合わせた部品を準備している場合, から始める ビアンダイキャスト 機能ページ. または、弊社を通じて図面をお送りください。 お問い合わせページ 上記の加工計画項目にマークが付いているもの. サプライヤーに見積書で、どの機能が鋳造時の価格で、どの機能が機械加工時の価格であるかを確認するよう依頼してください。.










