
La fundición a presión ofrece la geometría casi neta de una pieza de aluminio; El mecanizado CNC ofrece las dimensiones que el troquel no puede soportar. nuestra guía para fundición versus mecanizado compara los dos procesos y la ruta híbrida, y nuestro servicios post mecanizado La página muestra cómo el taller realiza el trabajo.. Este artículo es la mitad del comprador.: qué escribir en los dibujos y requisitos de aceptación para que se cotice el mecanizado posterior a la fundición, hecho e inspeccionado de la manera que lo dices en serio. ¿Qué características se eliminan?, cómo se planifican las caras de referencia y la asignación, y cómo se comprueban las características mecanizadas antes del envío.
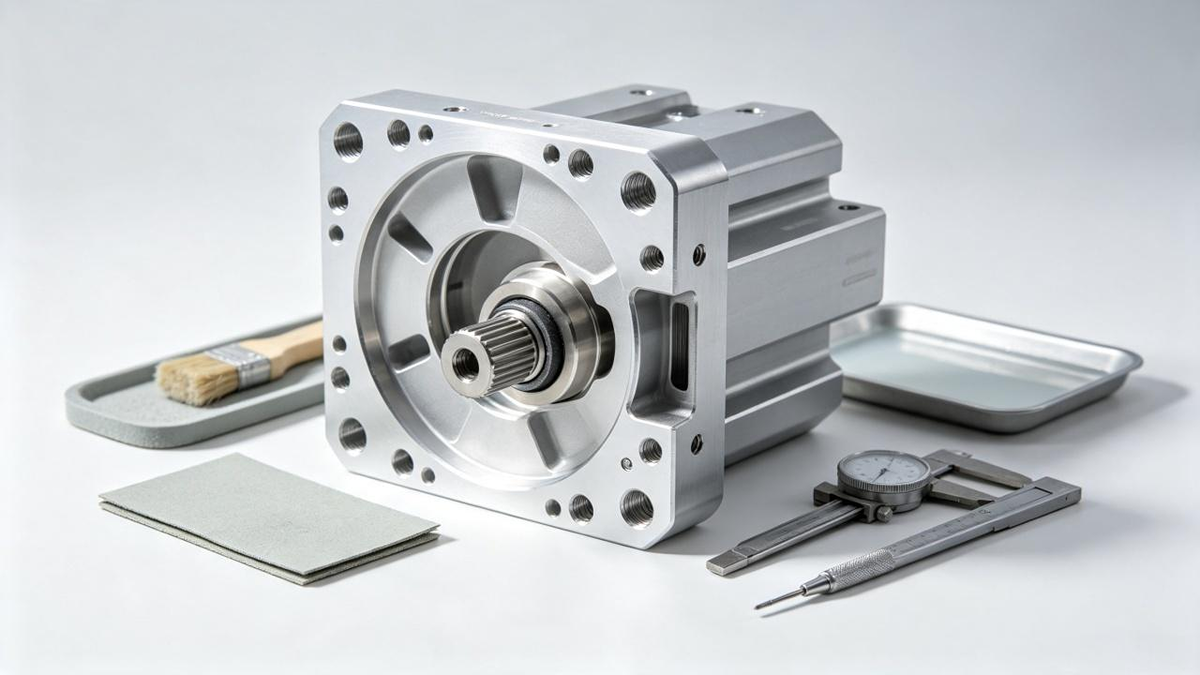
¿Qué características se mecanizan después de la fundición?
La fundición a presión crea la forma general.; El mecanizado CNC acaba con características cuyos requisitos dimensionales o de superficie exceden la capacidad acordada como fundición.. Los ejemplos comunes incluyen:
- Orificios para rodamientos y pasadores: Mecanizado para cumplir con los requisitos de ajuste y alineación..
- Caras de sellado y ranuras para juntas tóricas: acabado con la geometría y rugosidad de la superficie especificadas.
- Agujeros roscados: perforado y roscado donde lo requiera la ruta de rosca seleccionada.
- Almohadillas de montaje y caras de cubierta: mecanizado cuando la planitud, Los requisitos de posición o ensamblaje no se pueden cumplir tal como están fundidos..
Las características que cumplen con los requisitos del dibujo tal como están fundidas pueden permanecer sin mecanizar. Bian Diecast enumera tolerancias de hasta ±0,1 mm para fundición y ±0,02 mm para mecanizado CNC, pero la idoneidad debe ser confirmada para cada característica en la cotización..
Identifique claramente las superficies mecanizadas, tolerancias, rugosidad de la superficie y cualquier espesor mínimo de pared restante en el dibujo. Especificar también superficies cosméticas., Marcas de herramientas permitidas y requisitos de desbarbado para que la cotización cubra la condición de acabado requerida..
Las caras de referencia y los accesorios comienzan en la matriz
La precisión del mecanizado comienza antes del primer corte.. Una pieza fundida debe asentarse en el dispositivo de la misma manera cada vez.. Esto significa que el dibujo necesita datos de localización inequívocos.: almohadillas o tierras de yeso, Lo suficientemente plano y grande para que las abrazaderas repitan su agarre.. Una pieza que se asienta de manera diferente en cada configuración no mantendrá la tolerancia sin importar cuán capaz sea la máquina..
La consecuencia práctica es que las decisiones sobre los datos de referencia pertenecen al diseño del dado., no al programa de mecanizado. Cuando se acuerda el esquema de referencia durante el diseño para la fabricabilidad (DFM) revisar, el molde produce las caras de localización las necesidades del proceso posterior. Cuando se deja hasta después de las muestras T1, Los equipos a menudo descubren que las únicas superficies planas son cosméticas., y la solución es una solución alternativa que cuesta rigidez. Nuestro fabricación de herramientas y troqueles La guía explica cómo las decisiones tempranas sobre el molde se trasladan a lo largo de la producción..
La sujeción merece la misma atención. Las piezas fundidas de paredes delgadas pueden deformarse bajo la fuerza de sujeción, así que posiciones de apoyo, Es necesario revisar las cargas de sujeción y la secuencia de cortes en el plano de fijación.. Desbaste y acabado en pasadas separadas, con las fuerzas de sujeción aterrizando sobre material sólido, evita que la recuperación elástica aparezca en el orificio que te importa. Un proveedor que maneja tanto el troquel como los centros de mecanizado ve esta compensación mientras todavía se puede diseñar en torno a.
Planificación de tolerancias de mecanizado para caras fundidas
Las características mecanizadas necesitan material para cortar, y la respuesta honesta sobre la cantidad es que no existe un número universal. La tolerancia correcta depende de qué caras se mecanizarán., cómo se distorsiona la pieza después de la expulsión, La estrategia de sujeción y la tolerancia que debe mantener la característica.. Confirmarlo con ingeniería del proveedor en cotización., porque la respuesta es un plan fijo, no es una regla general.
Ambas direcciones del error cuestan dinero. Demasiado stock deja tiempos de ciclo largos, desgaste de la herramienta y calor en el corte, todo lo cual infla el precio por pieza del mecanizado posterior a la fundición. Muy poca cantidad deja al cortador incapaz de terminar un sonido, superficie dentro de la tolerancia en la característica. Cómo se comporta la porosidad una vez que el corte rompe la piel es el problema de la siguiente sección. La siguiente tabla enumera lo que debe establecer un plan de mecanizado antes de cortar el molde..
| Elemento del plan | Definir en el dibujo | Por qué es importante |
|---|---|---|
| Caras de referencia | Identificar puntos de referencia del dibujo y acordar superficies de ubicación adecuadas para el mecanizado.. | El posicionamiento repetible soporta un control dimensional consistente. |
| Lista de características mecanizadas | Identificar los agujeros, Caras y ranuras que requieren mecanizado.. | Define el alcance del mecanizado, tiempo de ciclo y requisitos de inspección. |
| Asignación por cara | Especificar stock de mecanizado acordado con ingeniería del proveedor.. | Permite variaciones de lanzamiento., distorsión, Fijación y tolerancias finales.. |
| Ruta del hilo | Especifique los requisitos del hilo y acuerde el tapping, insertos u otra ruta de producción adecuada. | La selección de ruta afecta las herramientas, operaciones secundarias e inspección. |
| Requisitos de sellado y fugas | Identificar características de sellado y especificar métodos de prueba., condiciones y límites de aceptación. | El mecanizado puede exponer la porosidad interna que afecta el rendimiento de las fugas. |
| Alcance de la inspección | Especificar dimensiones críticas, Dibujo de datos y métodos de inspección.; acordar los requisitos de muestreo y presentación de informes. | Confirma la aceptación con respecto al dibujo y define cómo las referencias de configuración de mecanizado se relacionan con los datos de inspección.. |
Una línea del dibujo merece especial atención.: el paso entre una pared fundida y una cara mecanizada. Donde una cubierta sella contra una superficie mecanizada, La planitud del conjunto depende tanto de la altura de la pared fundida como de la profundidad de corte.. Los compradores que toleran solo la cara mecanizada a menudo todavía obtienen una cubierta con fugas. Indique la relación, no solo el numero.
Porosidad y superficies de sellado después del mecanizado
Esta es la consecuencia que los compradores suelen pasar por alto. Las piezas fundidas a presión desarrollan una piel densa en la superficie del molde., y debajo de él se encuentra gas o porosidad retráctil.. El mecanizado corta esa piel, para que pueda emerger un orificio o una cara de sellado que parecía sólida como fundición y que muestra el interior. Por este motivo, los requisitos de estanqueidad deben evaluarse junto con el plan de mecanizado., no después de eso.
Para piezas estancas a la presión, deletrear la característica de sellado, la prueba de fuga y su límite de aceptación en el dibujo, y pregunte al proveedor cómo se manejará la porosidad. La impregnación puede ser adecuada para fugas de microporosidad aprobadas., pero no corrige errores dimensionales ni hace que las piezas fundidas estructuralmente inaceptables sean aceptables.. La guía de acabado superficial de Dynacast describe el sellado de la porosidad para crear componentes impermeables. (transmisión dinámica: Seleccionar el acabado de superficie de fundición a presión adecuado). Trate ese artículo como un contexto general del proceso., no como prueba de que el diseño de una pieza específica sea automáticamente hermético o esté certificado.
El movimiento del lado del diseño es mantener suficiente margen de mecanizado local y soporte estructural detrás de los orificios de sellado.. Evite secciones gruesas aisladas a su alrededor., no dejes que una cara crítica roce un bolsillo con núcleo, y decir qué agujeros son importantes para sellar. Esas notas permiten al ingeniero de troqueles encaminar la puerta y al ingeniero de accesorios elegir las paradas en torno al mismo problema.. Cuando especificas la prueba, nombre el método y el límite que realmente aceptará, como una tasa de descomposición en un orificio sellado. Un requisito de fuga no probado es una esperanza, no es una especificación.
Inspección de características mecanizadas en piezas fundidas a presión
Acordar métodos de inspección, muestreo y registros requeridos antes de la producción. Verifique las características mecanizadas con las referencias del dibujo., e incluir dimensiones relevantes de la fundición y requisitos de apariencia en el plan de inspección..
| Artículo de inspección | Qué confirmar |
|---|---|
| Dimensiones y Datums | Mida con respecto a las referencias del dibujo utilizando el equipo adecuado.. Si el mecanizado utiliza diferentes superficies de posicionamiento, documentar su relación con los datos de inspección. |
| Trapos | Especificar el tamaño del hilo, clase de tolerancia y controles de calibre aplicables. El diámetro del orificio por sí solo no puede confirmar la aceptación de la rosca.. |
| Rodamientos y orificios de ajuste a presión | Definir diámetro, rugosidad de la superficie y tolerancias de forma relevantes, como la redondez. |
| Características de sellado | Acordar el método de prueba de fugas, condiciones de prueba y límite de aceptación cuando sea necesario. |
| Muestreo y registros | Establecer frecuencia de inspección, Tamaño de la muestra y requisitos de presentación de informes según la característica de riesgo y el plan de control acordado.. |
Confirmar el paquete de documentación en la cotización.: un informe del primer artículo, Certificación de materiales y registros de pruebas funcionales o de fugas aplicables.. Acordar también la trazabilidad de los lotes., retención de registros y reinspección después de cambios de diseño o proceso.
Mantener la fundición y el mecanizado en un solo flujo de trabajo
Es viable dividir la fundición y el mecanizado entre proveedores, pero agrega interfaces. Hay un tramo de carga, una segunda inspección entrante, y una brecha donde se debe rastrear un rechazo de mecanizado a través de registros de un lanzador separado. La producción integrada ayuda aquí porque la investigación de problemas y la responsabilidad quedan en un solo equipo.. Cuando un datum se desplaza o una perforación muestra porosidad, la gente que cortó el molde, Vertió el metal y ejecutó el accesorio están en la misma conversación..
El mecanizado también cambia cómo se mueven los lotes y cuándo se envían.. Un lote de reparto que espera en la cola de un proveedor separado durante el tiempo de fijación retrasa cada fecha posterior, y el cronograma parcial oculta la brecha. Preguntar, antes de adjudicar herramientas, Cómo se liberan los lotes mecanizados después de la inspección de la fundición., ¿Y qué pasa cuando un aburrido rechaza?. El mecanizado posterior a la fundición debe realizarse en una línea de tiempo, no dos competidores.
Bian Diecast mantiene fundición a presión, Mecanizado CNC y acabado entre sus capacidades internas, con citas enumeradas en la página de inicio en 2 días y reportes DFM en 3 días. Antes de que salga la cotización, poner la lista de características mecanizadas, los datos y las pruebas de fugas en notas de dibujo que toda la cadena de suministro puede aprobar.
Preguntas que hacen los compradores sobre el mecanizado posterior a la fundición
¿Cuánto margen de mecanizado debo dejar en las superficies fundidas??
No existe un número universal seguro. La tolerancia depende de qué caras se mecanizarán., cómo se distorsiona la pieza después de la expulsión, La estrategia de sujeción y la tolerancia que necesita mantener.. Marque las caras mecanizadas en el dibujo y confirme el stock con ingeniería del proveedor en la etapa de cotización..
¿Puede el mecanizado exponer la porosidad en una fundición a presión??
Puede, porque el corte atraviesa la piel densa hacia el interior donde se asientan el gas y la porosidad retráctil.. Las piezas con caras de sellado o requisitos de fugas deben planificar la prueba y cualquier tratamiento de porosidad., como la impregnación, junto con el alcance del mecanizado en la revisión de DFM.
¿Todas las piezas de fundición a presión de aluminio necesitan mecanizado CNC??
No. Soportes, Las cubiertas y carcasas decorativas a menudo funcionan completamente como fundición., con adorno, voladura y recubrimiento como únicos pasos posteriores. Piezas con caras de sellado, orificios del rodamiento, Las roscas de precisión o los ajustes a presión pueden requerir mecanizado en esas características para cumplir con las tolerancias y requisitos de superficie especificados.. El objetivo es mecanizar sólo cuando la función lo compensa..
¿Es arriesgado dividir la fundición a presión y el mecanizado entre proveedores??
es viable, pero agrega un tramo de carga, una segunda inspección entrante y una interfaz donde se argumenta la responsabilidad. Si divides el trabajo, fijar los datos de localización, Requisitos de tolerancia y fugas en las notas del dibujo que ambos proveedores confirman por escrito antes de comenzar a trabajar con las herramientas..
Pensamientos finales
El dado decide cómo se ve una pieza.; el plan de mecanizado decide lo que hace. Orificios de rodamientos, caras de sellado, la fecha, los márgenes y la inspección se liquidan más económicamente en papel durante el DFM que en el acero y el tiempo de ciclo posterior. Planifique el mecanizado posterior a la fundición como una sola conversación con su proveedor. ¿Qué características se eliminan?, cómo se ubica la pieza, lo que deben pasar las superficies selladas, y lo que probarán los informes. Esas cuatro respuestas se mueven entre comillas., herramientas y producción juntas.
Si está preparando una pieza que combina geometría fundida con funciones mecanizadas, empezar desde el Bian Diecast páginas de capacidad. O envía el dibujo a través de nuestro pagina de contacto con los elementos del plan de mecanizado marcados arriba. Pídale al proveedor que confirme en la cotización qué características se cotizan como fundidas y cuáles como mecanizadas..










