
A fundição sob pressão oferece a geometria quase perfeita de uma peça de alumínio; A usinagem CNC fornece as dimensões que a matriz não consegue suportar. Nosso guia para fundição versus usinagem compara os dois processos e a rota híbrida, e nosso serviços pós-usinagem página mostra como o chão de fábrica executa o trabalho. Este artigo é a metade do comprador: o que escrever nos desenhos e requisitos de aceitação para que a usinagem pós-fundição seja cotada, feito e inspecionado do jeito que você quer. Quais recursos são cortados, como as faces de referência e a tolerância são planejadas, e como os recursos usinados são comprovados antes do envio.
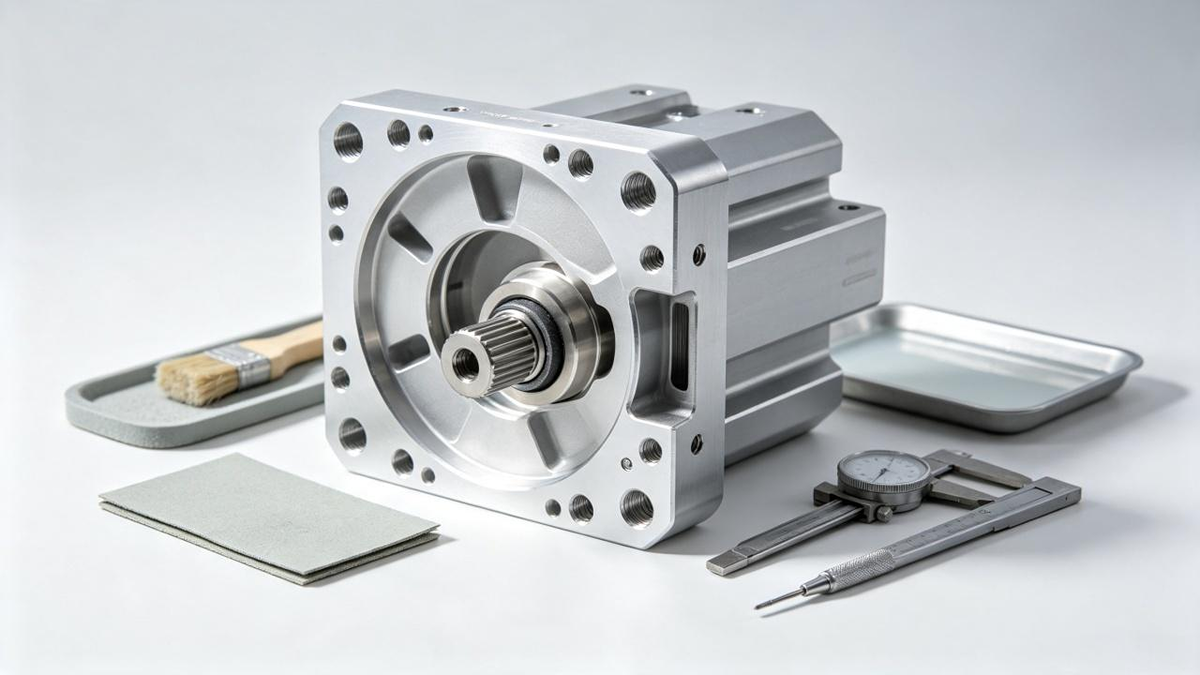
Quais recursos são usinados após a fundição
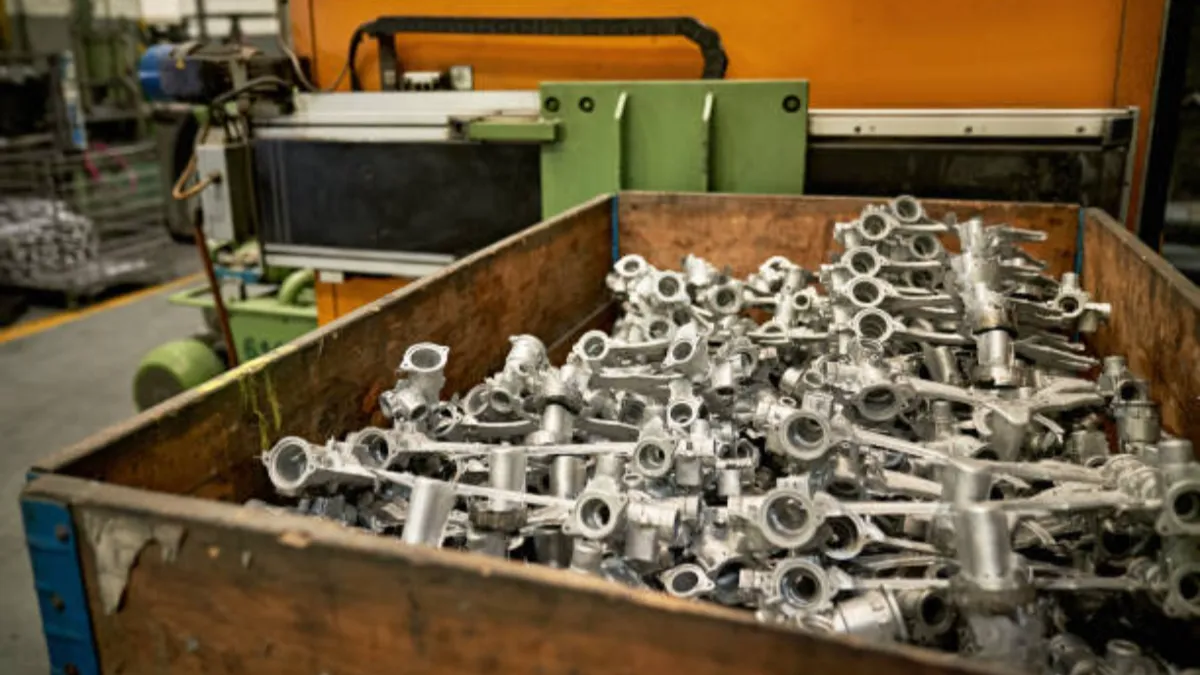
A fundição sob pressão cria a forma geral; A usinagem CNC finaliza recursos cujos requisitos dimensionais ou de superfície excedem a capacidade de fundição acordada. Exemplos comuns incluem:
- Furos para rolamentos e cavilhas: usinado para atender aos requisitos de ajuste e alinhamento.
- Faces de vedação e ranhuras de O-ring: acabado com a geometria e rugosidade da superfície especificadas.
- Furos roscados: perfurado e roscado quando necessário pela rota de rosca selecionada.
- Almofadas de montagem e faces de cobertura: usinado quando planicidade, os requisitos de posição ou montagem não podem ser atendidos como fundidos.
Recursos que atendem aos requisitos de desenho como fundidos podem permanecer não usinados. Bian Diecast lista tolerâncias de até ±0,1 mm para fundição e ±0,02 mm para usinagem CNC, mas a adequação deve ser confirmada para cada recurso na cotação.
Identifique claramente as superfícies usinadas, tolerâncias, rugosidade da superfície e qualquer espessura mínima de parede restante no desenho. Especifique também superfícies cosméticas, marcas de ferramentas permitidas e requisitos de rebarbação para que a cotação cubra a condição de acabamento exigida.
Faces de referência e fixação começam na matriz
A precisão da usinagem começa antes do primeiro corte. Uma peça fundida deve assentar no acessório da mesma maneira todas as vezes. Isso significa que o desenho precisa de referências de localização inequívocas: lançar almofadas ou terrenos, plano e grande o suficiente para que os grampos repitam sua aderência. Uma peça que se ajusta de forma diferente em cada configuração não manterá a tolerância, não importa quão capaz seja a máquina..
A consequência prática é que as decisões de referência pertencem ao projeto da matriz, não ao cronograma de usinagem. Quando o esquema de referência é acordado durante o projeto para capacidade de fabricação (DFM) análise, o molde produz as faces de localização que o processo posterior precisa. Quando é deixado até depois das amostras T1, as equipes muitas vezes descobrem que as únicas superfícies planas são cosméticas, e a correção é uma solução alternativa que custa rigidez. Nosso fabricação de ferramentas e matrizes guia explica como as decisões iniciais sobre moldes são realizadas durante a produção.
A fixação merece a mesma atenção. Fundições de parede fina podem desviar sob força de fixação, então posições de apoio, as cargas de fixação e a sequência de cortes precisam ser revisadas no plano de fixação. Desbaste e acabamento em passes separados, com as forças de fixação pousando em material sólido, evita que o retorno elástico apareça no furo que você gosta. Um fornecedor que opera tanto a matriz quanto os centros de usinagem vê essa compensação, embora ainda possa ser projetado em torno.
Planejamento de tolerâncias de usinagem para faces fundidas
Recursos usinados precisam de estoque para cortar, e a resposta honesta sobre quantidade é que não existe um número universal. A tolerância correta depende de quais faces serão usinadas, como a peça distorce após a ejeção, a estratégia de fixação e a tolerância que o recurso deve manter. Confirme com a engenharia do fornecedor na cotação, porque a resposta é um plano de fixação, não é uma regra prática.
Ambas as direções de erro custam dinheiro. Muito estoque resulta em tempos de ciclo longos, desgaste da ferramenta e calor no corte, tudo isso inflaciona o preço por peça da usinagem pós-fundição. Muito pouco estoque deixa o cortador incapaz de terminar um som, superfície dentro da tolerância no recurso. Como a porosidade se comporta quando o corte rompe a pele é o problema da próxima seção. A tabela abaixo lista o que um plano de usinagem deve definir antes do corte do molde.
| Item de plano | Definir no desenho | Por que é importante |
|---|---|---|
| Faces de referência | Identifique os pontos de referência do desenho e chegue a um acordo sobre as superfícies de localização adequadas para usinagem. | Posicionamento repetível suporta controle dimensional consistente. |
| Lista de recursos usinados | Identifique os furos, faces e ranhuras que requerem usinagem. | Define o escopo da usinagem, tempo de ciclo e requisitos de inspeção. |
| Subsídio por rosto | Especifique o estoque de usinagem acordado com a engenharia do fornecedor. | Permite variação de elenco, distorção, fixação e tolerâncias finais. |
| Rota do tópico | Especifique os requisitos do thread e concorde em tocar, inserções ou outra rota de produção adequada. | A seleção de rota afeta as ferramentas, operações secundárias e inspeção. |
| Requisitos de vedação e vazamento | Identifique recursos de vedação e especifique métodos de teste, condições e limites de aceitação. | A usinagem pode expor a porosidade interna que afeta o desempenho do vazamento. |
| Escopo de inspeção | Especifique dimensões críticas, desenho de dados e métodos de inspeção; concordar com os requisitos de amostragem e relatórios. | Confirma a aceitação em relação ao desenho e define como as referências de configuração de usinagem se relacionam com os pontos de referência de inspeção. |
Uma linha do desenho merece cuidado especial: o passo entre uma parede fundida e uma face usinada. Onde uma tampa veda contra uma superfície usinada, o nivelamento da montagem depende tanto da altura da parede fundida quanto da profundidade do corte. Os compradores que toleram apenas a face usinada muitas vezes ainda conseguem uma tampa com vazamento. Indique o relacionamento, não apenas o número.
Porosidade e vedação de superfícies após usinagem
Aqui está a consequência que os compradores mais frequentemente não percebem. As peças fundidas desenvolvem uma película densa na superfície do molde, e gás ou porosidade retrátil ficam abaixo dele. A usinagem corta essa pele, então um furo ou face de vedação que parecia sólida como fundida pode emergir mostrando o interior. É por isso que os requisitos de vazamento devem ser avaliados juntamente com o plano de usinagem, não depois disso.
Para peças estanques à pressão, soletrar o recurso de vedação, o teste de vazamento e seu limite de aceitação no desenho, e pergunte ao fornecedor como a porosidade será tratada. A impregnação pode ser adequada para vazamentos de microporosidade aprovados, mas não corrige erros dimensionais nem torna aceitáveis peças fundidas estruturalmente inaceitáveis. As orientações de acabamento superficial da Dynacast descrevem a vedação da porosidade para criar componentes estanques (Dynacast: selecionando o acabamento de superfície de fundição sob pressão correto). Trate esse artigo como pano de fundo geral do processo, não como evidência de que qualquer projeto de peça específico é automaticamente estanque ou certificado.
A mudança do lado do projeto é manter margem de usinagem local suficiente e suporte estrutural atrás dos furos de vedação. Evite seções grossas isoladas ao seu redor, não deixe um rosto crítico roçar um bolso sem núcleo, e diga quais buracos são importantes para a vedação. Essas notas permitem que o engenheiro de matrizes direcione o portão e o engenheiro de fixação escolha as paradas em torno do mesmo problema. Quando você especifica o teste, nomeie o método e o limite que você realmente aceitará, como uma taxa de decaimento em um furo selado. Um requisito de vazamento não testado é uma esperança, não é uma especificação.
Inspeção de recursos usinados em peças fundidas sob pressão
Concordar com os métodos de inspeção, amostragem e registros necessários antes da produção. Verifique os recursos usinados em relação aos pontos de referência do desenho, e incluir dimensões relevantes como fundido e requisitos de aparência no plano de inspeção.
| Item de inspeção | O que confirmar |
|---|---|
| Dimensões e dados | Meça em relação aos pontos de referência do desenho usando equipamento adequado. Se a usinagem usar superfícies de localização diferentes, documentar sua relação com os dados de inspeção. |
| Tópicos | Especifique o tamanho da linha, classe de tolerância e verificações de calibre aplicáveis. O diâmetro do furo por si só não pode confirmar a aceitação da rosca. |
| Furos de rolamento e encaixe por pressão | Definir diâmetro, rugosidade da superfície e tolerâncias de forma relevantes, como redondeza. |
| Recursos de vedação | Concorde com o método de teste de vazamento, condições de teste e limite de aceitação quando necessário. |
| Amostragem e registros | Definir frequência de inspeção, tamanho da amostra e requisitos de relatórios de acordo com o risco do recurso e o plano de controle acordado. |
Confirme o pacote de documentação na cotação: um relatório do primeiro artigo, certificação de material e registros de testes funcionais ou de vazamento aplicáveis. Concordar também com a rastreabilidade do lote, retenção de registros e reinspeção após alterações de projeto ou processo.
Mantendo a fundição e a usinagem em um único fluxo de trabalho
Dividir fundição e usinagem entre fornecedores é viável, mas adiciona interfaces. Há um trecho de frete, uma segunda inspeção de entrada, e uma lacuna onde uma rejeição de usinagem deve ser rastreada através de registros separados do fundidor. A produção integrada ajuda aqui porque a investigação e a responsabilidade do problema ficam com uma equipe. Quando um dado se desvia ou um furo mostra porosidade, as pessoas que cortaram o molde, derramou o metal e ligou o aparelho estão na mesma conversa.
A usinagem também muda a forma como os lotes se movem e quando são enviados. Um lote fundido que espera na fila de um fornecedor separado por atrasos no tempo de fixação a cada data posterior, e a programação da peça esconde a lacuna. Perguntar, antes de conceder ferramentas, como os lotes usinados são liberados após a inspeção de fundição, e o que acontece quando um chato rejeita. A usinagem pós-fundição deve ficar em uma linha do tempo, não dois concorrentes.
Bian Diecast mantém fundição sob pressão, Usinagem CNC e acabamento entre suas capacidades internas, com citações listadas na página inicial em 2 dias e relatórios DFM em 3 dias. Antes que a cotação saia, coloque a lista de recursos usinados, os dados e os testes de vazamento em notas de desenho que toda a cadeia de fornecimento pode assinar.
Perguntas que os compradores fazem sobre usinagem pós-fundição
Quanto subsídio de usinagem devo deixar em superfícies fundidas?
Não existe um número universal seguro. A tolerância depende de quais faces serão usinadas, como a peça distorce após a ejeção, a estratégia de fixação e a tolerância que você precisa manter. Marque as faces usinadas no desenho e confirme o estoque com a engenharia do fornecedor na fase de cotação.
A usinagem pode expor a porosidade em uma fundição sob pressão??
Pode, porque o corte rompe a pele densa para o interior, onde o gás e a porosidade reduzida ficam. Peças com faces de vedação ou requisitos de vazamento devem planejar o teste e qualquer tratamento de porosidade, como impregnação, juntamente com o escopo de usinagem na revisão do DFM.
Todas as peças fundidas de alumínio precisam de usinagem CNC?
Não. Suportes, tampas e caixas decorativas geralmente funcionam inteiramente como fundidas, com acabamento, jateamento e revestimento como as únicas etapas posteriores. Peças com faces de vedação, furos de rolamento, roscas de precisão ou ajustes por pressão podem exigir usinagem nesses recursos para atender às tolerâncias especificadas e aos requisitos de superfície. O objetivo é usinar apenas onde a função compensa.
É arriscado dividir a fundição sob pressão e a usinagem entre fornecedores??
É viável, mas adiciona um trecho de frete, uma segunda inspeção de entrada e uma interface onde a responsabilidade é discutida. Se você dividir o trabalho, fixar os dados de localização, requisitos de tolerância e vazamento em notas de desenho que ambos os fornecedores confirmam por escrito antes do início do ferramental.
Considerações Finais
O dado decide a aparência de uma peça; o plano de usinagem decide o que faz. Furos de rolamento, faces de vedação, a data, a permissão e a inspeção são liquidadas de forma mais barata no papel durante o DFM do que no aço e no tempo de ciclo posterior. Planeje a usinagem pós-fundição como uma conversa com seu fornecedor. Quais recursos são cortados, como a peça se localiza, o que as superfícies seladas devem passar, e o que os relatórios irão provar. Essas quatro respostas passam por citação, ferramentas e produção juntas.
Se você estiver preparando uma peça que combina geometria fundida com funções usinadas, começar do Bian Diecast páginas de capacidade. Ou envie o desenho através do nosso página de contato com os itens do plano de usinagem acima marcados. Peça ao fornecedor para confirmar na cotação quais características são cotadas como fundidas e quais como usinadas.










