
Le moulage sous pression offre la géométrie quasi nette d'une pièce en aluminium; L'usinage CNC fournit les dimensions que la matrice ne peut pas contenir. Notre guide pour moulage versus usinage compare les deux processus et la voie hybride, et notre services de post-usinage la page montre comment l'atelier exécute le travail. Cet article est la moitié de l’acheteur: ce qu'il faut écrire dans les dessins et les exigences d'acceptation pour que l'usinage après coulée soit cité, fabriqué et inspecté comme vous l'entendez. Quelles fonctionnalités sont supprimées, comment les faces de référence et les tolérances sont planifiées, et comment les caractéristiques usinées s'avèrent avant expédition.
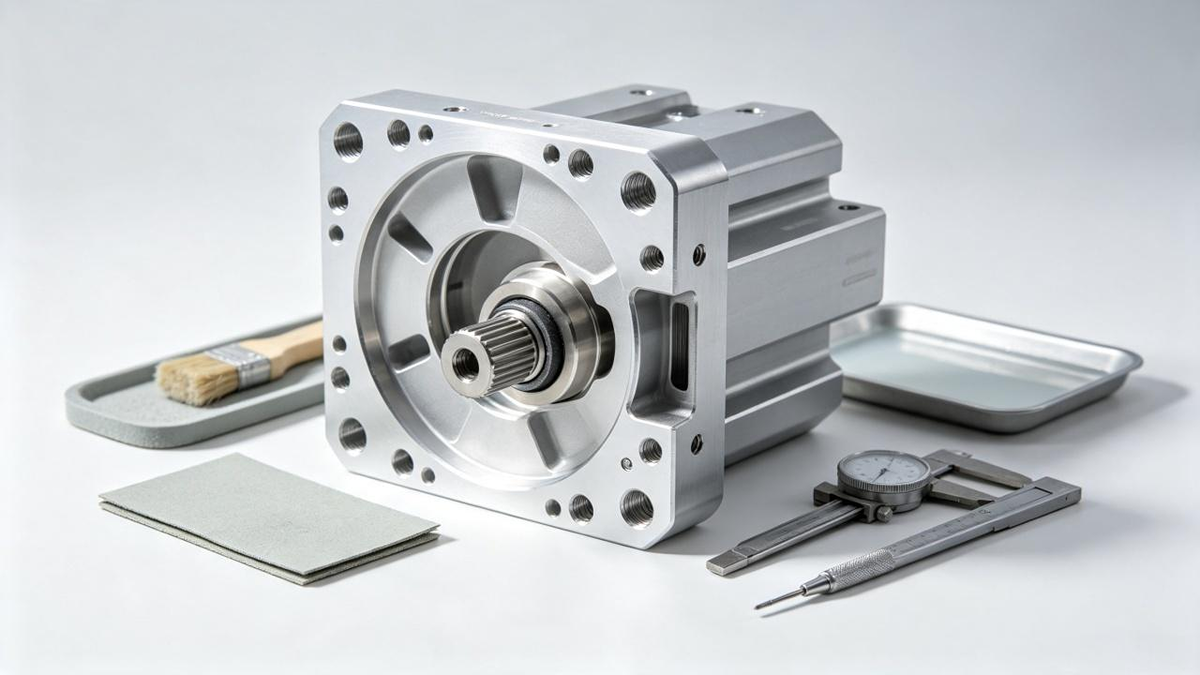
Quelles caractéristiques sont usinées après la coulée
Le moulage sous pression crée la forme globale; L'usinage CNC finit les caractéristiques dont les exigences dimensionnelles ou de surface dépassent la capacité convenue telle que coulée.. Les exemples courants incluent:
- Alésages de roulements et de goujons: usiné pour répondre aux exigences d'ajustement et d'alignement.
- Faces d'étanchéité et rainures de joint torique: fini selon la géométrie et la rugosité de surface spécifiées.
- Trous filetés: percé et taraudé là où l'itinéraire de filetage sélectionné l'exige.
- Patins de montage et faces de couverture: usiné en planéité, les exigences de position ou d'assemblage ne peuvent pas être satisfaites telles que moulées.
Les éléments qui répondent aux exigences du dessin lors de la coulée peuvent rester non usinés. Bian Diecast répertorie des tolérances allant jusqu'à ±0,1 mm pour le moulage et ±0,02 mm pour l'usinage CNC, mais l'adéquation doit être confirmée pour chaque fonctionnalité lors du devis.
Identifier clairement les surfaces usinées, tolérances, rugosité de la surface et toute épaisseur de paroi restante minimale sur le dessin. Spécifiez également les surfaces cosmétiques, marques d'outils autorisées et exigences d'ébavurage afin que le devis couvre l'état fini requis.
Faces de référence et départ de fixation à la matrice
La précision de l'usinage commence avant la première coupe. Un casting doit s'asseoir dans le luminaire de la même manière à chaque fois. Cela signifie que le dessin a besoin de références de localisation sans ambiguïté: lancer des pads ou des terrains, suffisamment plat et suffisamment grand pour que les pinces puissent répéter leur prise. Une pièce qui s'installe différemment dans chaque configuration ne conservera pas la tolérance, quelle que soit la capacité de la machine..
La conséquence pratique est que les décisions relatives aux données appartiennent à la conception de la matrice., pas au programme d'usinage. Lorsque le schéma de référence est convenu lors de la conception pour la fabricabilité (DFM) revoir, le moule produit les faces de positionnement répondant aux besoins du processus en aval. Quand on le laisse jusqu'après les échantillons T1, les équipes découvrent souvent que les seules surfaces planes sont esthétiques, et le correctif est une solution de contournement qui coûte en rigidité. Notre fabrication d'outils et de matrices le guide explique comment les premières décisions en matière de moules se répercutent tout au long de la production.
Le serrage mérite la même attention. Les pièces moulées à paroi mince peuvent fléchir sous l'effet de la force de serrage, donc soutenir les positions, les charges de serrage et la séquence de coupes doivent être revues sur le plan des luminaires. Ebauche et finition en passes séparées, avec les forces de serrage atterrissant sur un matériau solide, empêche le retour élastique d'apparaître dans l'alésage qui vous tient à cœur. Un fournisseur qui gère à la fois la matrice et les centres d'usinage voit ce compromis alors qu'il peut encore être conçu autour.
Planification des surépaisseurs d'usinage pour les faces moulées
Les fonctionnalités usinées nécessitent du stock pour être coupées, et la réponse honnête à propos de la quantité est qu'il n'existe pas de nombre universel. La bonne surépaisseur dépend des faces qui seront usinées, comment la pièce se déforme après l'éjection, la stratégie de serrage et la tolérance que la fonction doit respecter. Confirmez-le auprès de l'ingénierie du fournisseur lors du devis, parce que la réponse est un plan de montage, pas une règle empirique.
Les deux directions d’erreur coûtent de l’argent. Trop de stock entraîne de longs temps de cycle, usure de l'outil et chaleur dans la coupe, tout cela gonfle le prix à la pièce de l'usinage post-coulée. Trop peu de stock empêche le coupeur de terminer un son, surface en tolérance sur la fonction. Le comportement de la porosité une fois que la coupure brise la peau est le problème de la section suivante.. Le tableau ci-dessous répertorie ce qu'un plan d'usinage doit régler avant la découpe du moule..
| Article planifié | Définir sur le dessin | Pourquoi c'est important |
|---|---|---|
| Faces de référence | Identifier les références du dessin et convenir des surfaces de positionnement appropriées pour l'usinage. | Le positionnement reproductible prend en charge un contrôle dimensionnel cohérent. |
| Liste des fonctionnalités usinées | Identifier les alésages, faces et rainures nécessitant un usinage. | Définit la portée de l'usinage, temps de cycle et exigences d’inspection. |
| Allocation par visage | Spécifier le stock d'usinage convenu avec l'ingénierie du fournisseur. | Permet une variation de lancer, distorsion, fixations et tolérances finales. |
| Itinéraire du fil de discussion | Spécifiez les exigences du fil et convenez du taraudage, inserts ou autre voie de production appropriée. | La sélection de l'itinéraire affecte l'outillage, opérations secondaires et inspection. |
| Exigences en matière d'étanchéité et de fuite | Identifier les caractéristiques d'étanchéité et spécifier les méthodes de test, conditions et limites d'acceptation. | L'usinage peut exposer la porosité interne qui affecte les performances de fuite. |
| Portée de l'inspection | Spécifier les dimensions critiques, références de dessin et méthodes d'inspection; se mettre d’accord sur les exigences en matière d’échantillonnage et de déclaration. | Confirme l'acceptation par rapport au dessin et définit la relation entre les références de configuration d'usinage et les références d'inspection.. |
Une ligne du dessin mérite un soin particulier: l'étape entre un mur coulé et une face usinée. Où un couvercle scelle contre un terrain usiné, la planéité de l'assemblage dépend à la fois de la hauteur du mur coulé et de la profondeur de coupe. Les acheteurs qui tolèrent uniquement la face usinée obtiennent souvent un couvercle qui fuit.. Énoncer la relation, pas seulement le numéro.
Porosité et surfaces d'étanchéité après usinage
Voici la conséquence que les acheteurs oublient le plus souvent. Les pièces moulées sous pression développent une peau dense à la surface du moule, et du gaz ou de la porosité rétractable se trouve en dessous. L'usinage traverse cette peau, de sorte qu'un alésage ou une face d'étanchéité qui semblait sain lors du moulage peut émerger montrant l'intérieur. C'est pourquoi les exigences en matière de fuite doivent être évaluées en même temps que le plan d'usinage., pas après.
Pour pièces étanches à la pression, épeler la fonction d'étanchéité, le test d'étanchéité et sa limite d'acceptation sur plan, et demandez au fournisseur comment la porosité sera gérée. L'imprégnation peut convenir aux fuites de microporosité agréées, mais il ne corrige pas les erreurs dimensionnelles ni ne rend acceptables les pièces moulées structurellement inacceptables. Les conseils sur la finition de surface de Dynacast décrivent le scellement de la porosité pour créer des composants étanches (Dynacast: sélectionner la bonne finition de surface de moulage sous pression). Traitez cet article comme un contexte général du processus, cela ne constitue pas une preuve qu'une conception de pièce spécifique est automatiquement étanche ou certifiée.
La démarche côté conception consiste à conserver suffisamment de surépaisseur d'usinage locale et de support structurel derrière les alésages d'étanchéité.. Évitez les sections épaisses isolées autour d'eux, ne laissez pas un visage critique effleurer une poche creusée, et dites quels trous sont importants pour l'étanchéité. Ces notes permettent à l'ingénieur de matrices d'acheminer la porte et à l'ingénieur de montage de choisir les butées autour du même problème.. Lorsque vous spécifiez le test, nommez la méthode et la limite que vous accepterez réellement, comme un taux de décomposition sur un alésage scellé. Une exigence de fuite non testée est un espoir, pas une spécification.
Inspection des caractéristiques usinées sur les pièces moulées sous pression
Convenir des méthodes d'inspection, échantillonnage et enregistrements requis avant la production. Vérifier les fonctions usinées par rapport aux références du dessin, et inclure les dimensions pertinentes telles que coulées et les exigences d'apparence dans le plan d'inspection.
| Article d'inspection | Que confirmer |
|---|---|
| Dimensions et références | Mesurer par rapport aux références du dessin à l'aide d'un équipement approprié. Si l'usinage utilise des surfaces de positionnement différentes, documenter leur relation avec les données d'inspection. |
| Sujets | Spécifiez la taille du fil, classe de tolérance et contrôles de jauge applicables. Le diamètre d'alésage à lui seul ne peut pas confirmer l'acceptation du filetage. |
| Alésages de roulement et d'ajustement par pression | Définir le diamètre, rugosité de surface et tolérances de forme pertinentes, comme la rondeur. |
| Caractéristiques d'étanchéité | Convenez de la méthode de test d'étanchéité, conditions d'essai et limite d'acceptation si nécessaire. |
| Échantillonnage et enregistrements | Définir la fréquence des inspections, taille de l'échantillon et exigences de reporting en fonction du risque lié aux caractéristiques et du plan de contrôle convenu. |
Confirmez le dossier de documentation lors du devis: un rapport de premier article, certification des matériaux et dossiers de tests de fuite ou de fonctionnement applicables. D'accord également sur la traçabilité des lots, conservation des dossiers et réinspection après des modifications de conception ou de processus.
Garder le moulage et l'usinage dans un seul flux de travail
La répartition du moulage et de l'usinage entre les fournisseurs est réalisable, mais ça ajoute des interfaces. Il y a un tronçon de fret, une deuxième inspection à l'arrivée, et un espace où un rejet d'usinage doit être retracé à travers les dossiers d'un fondeur distinct. La production intégrée est utile ici car l'investigation des problèmes et la responsabilité restent entre les mains d'une seule équipe.. Lorsqu'une référence dérive ou qu'un alésage montre de la porosité, les gens qui ont découpé le moule, j'ai versé le métal et fait fonctionner le luminaire, nous sommes dans la même conversation.
L'usinage modifie également la manière dont les lots sont déplacés et le moment où ils sont expédiés.. Un lot de distribution qui attend dans la file d'attente d'un fournisseur distinct pour le temps de montage retarde chaque date en aval, et le planning des pièces cache l'écart. Demander, avant d'attribuer l'outillage, comment les lots usinés sont libérés après l'inspection de la coulée, et que se passe-t-il lorsqu'un alésage rejette. L'usinage post-coulée doit se dérouler dans une seule chronologie, pas deux concurrents.
Bian Diecast garde moulage sous pression, Usinage CNC et finition parmi ses capacités internes, avec des citations répertoriées sur la page d'accueil dans 2 jours et rapports DFM dans 3 jours. Avant que le devis ne soit publié, mettre la liste des fonctionnalités usinées, les données et les tests d'étanchéité dans des notes de dessin sur lesquelles toute la chaîne d'approvisionnement peut signer.
Questions que les acheteurs posent sur l'usinage après coulée
Quelle surépaisseur d'usinage dois-je laisser sur les surfaces coulées?
Il n’existe pas de numéro universel sécurisé. La tolérance dépend des faces qui seront usinées, comment la pièce se déforme après l'éjection, la stratégie de serrage et la tolérance que vous devez respecter. Marquez les faces usinées sur le dessin et confirmez le stock avec l'ingénierie du fournisseur au stade du devis.
L'usinage peut-il exposer la porosité dans un moulage sous pression?
Ça peut, parce que la coupe traverse la peau dense vers l'intérieur où se trouvent les gaz et la porosité rétractable. Les pièces avec des faces d'étanchéité ou des exigences en matière de fuite doivent planifier le test et tout traitement de porosité, comme l'imprégnation, avec le périmètre d'usinage lors de la revue DFM.
Toutes les pièces moulées sous pression en aluminium nécessitent-elles un usinage CNC?
Non. Supports, les couvercles et les boîtiers décoratifs fonctionnent souvent entièrement tels que moulés, avec garniture, le sablage et le revêtement comme seules étapes ultérieures. Pièces avec faces d'étanchéité, alésages de roulement, les filetages de précision ou les ajustements serrés peuvent nécessiter un usinage sur ces caractéristiques pour répondre aux tolérances et aux exigences de surface spécifiées. L'objectif est d'usiner uniquement là où la fonction en paie le prix..
Est-il risqué de diviser le moulage sous pression et l'usinage entre les fournisseurs ??
C'est réalisable, mais cela ajoute une étape de fret, une deuxième inspection entrante et une interface où la responsabilité est argumentée. Si vous partagez le travail, épingler les données de localisation, les exigences en matière de tolérance et de fuite dans les notes de dessin, les deux fournisseurs confirment par écrit avant le début de l'outillage.
Pensées finales
Le dé décide à quoi ressemble une pièce; le plan d'usinage décide de ce qu'il fait. Alésages de roulement, faces d'étanchéité, la date, les tolérances et l'inspection sont toutes réglées à moindre coût sur papier pendant le DFM qu'en acier et en temps de cycle par la suite. Planifiez l'usinage post-coulée comme une seule conversation avec votre fournisseur. Quelles fonctionnalités sont supprimées, comment la pièce se localise, ce que doivent passer les surfaces scellées, et ce que prouveront les rapports. Ces quatre réponses passent par la citation, outillage et production ensemble.
Si vous préparez une pièce combinant une géométrie coulée et des fonctions usinées, partir du Bian moulé sous pression pages de capacités. Ou envoyez le dessin via notre page de contact avec les éléments du plan d'usinage ci-dessus marqués. Demandez au fournisseur de confirmer dans le devis quelles caractéristiques sont tarifées telles que moulées et lesquelles sont usinées..










