
डाई कास्ट लाइट हाउसिंग में सरंध्रता रिसाव पथ बना सकती है, स्थानीय विशेषताएं कमजोर हो जाती हैं और सतही खामियां पैदा हो जाती हैं जो मशीनिंग या फिनिशिंग के बाद दिखाई देने लगती हैं. मूल कारण का शीघ्र पता लगाने से खरीदारों को पानी के प्रवेश के जोखिम को कम करने में मदद मिलती है, पुनः कार्य और फ़ील्ड रिटर्न.
यह लेख बताता है कि आवासों में रिक्तियाँ क्यों बनती हैं, गैस और सिकुड़न सरंध्रता कैसे भिन्न होती है, और कौन सा डिज़ाइन और मेल्ट नियंत्रण मायने रखता है. यह निरीक्षण विधियों की भी समीक्षा करता है और उन चौकियों को सूचीबद्ध करता है जिन्हें खरीदार को टूलींग से पहले आपूर्तिकर्ता के साथ सत्यापित करना चाहिए. ये एलईडी स्ट्रीट पर लागू होते हैं, बाढ़ और ट्रैक लाइट आवास हमारे में दिखाए गए हैं प्रकाश भागों की सूची.
डाई कास्ट लाइट हाउसिंग में सरंध्रता क्यों होती है?
डाई कास्ट लाइट हाउसिंग में सरंध्रता फँसी हुई गैस से उत्पन्न होती है, जमना सिकुड़न, और संदूषण को पिघलाएं. इन मूल कारणों को समझने से खरीदारों और इंजीनियरों को सही नियंत्रण लक्षित करने में मदद मिलती है.
| दोष श्रेणी | प्राथमिक ट्रिगर | अनुभागों में विशिष्ट उपस्थिति |
|---|---|---|
| गैस सरंध्रता | उच्च गति वाला अशांत प्रवाह और अवरुद्ध वेंट | चिकना, गोलाकार आंतरिक रिक्तियाँ |
| सिकुड़न सरंध्रता | विभिन्न दीवार मोटाई में असमान शीतलन | अनियमित, मोटे भागों में स्पंज जैसी गुहिकाएँ |
धातु भरने के दौरान गैस फँसना
उच्च दबाव वाली डाई कास्टिंग अत्यधिक गति से पिघली हुई धातु को गुहाओं में धकेलती है. जब यह प्रवाह अव्यवस्थित हो जाता है, हवा के साँचे से बाहर निकलने से पहले यह आसपास की हवा को पकड़ लेता है.
- उच्च गति से पिघली हुई धातु का प्रवाह गिर सकता है या मुड़ सकता है, अंधे कोनों में या गहरे हीट सिंक पंखों के पीछे हवा को फँसाना.
- अपर्याप्त वेंटिंग या अवरुद्ध वैक्यूम चैनल हवा को बाहर निकलने से रोकते हैं, आवास के भीतर अवशिष्ट गैस बुलबुले छोड़ना.
- डाई सतह पर अत्यधिक डाई स्नेहक या नमी धातु के संपर्क में आने पर भाप में बदल जाती है, गैस गुहाएँ उत्पन्न करना.
विभिन्न दीवार मोटाई में जमना सिकुड़न
जैसे तरल धातु ठंडी होती है, यह स्वाभाविक रूप से सिकुड़ता है. हल्के आवास अक्सर भारी बढ़ते बिंदुओं के साथ पतले पंखों को मिलाते हैं, इस शीतलन चरण के दौरान थर्मल असंतुलन पैदा हो रहा है.
- एल्युमीनियम और मैग्नीशियम मिश्रधातुएं ठंडी और ठोस होने पर प्राकृतिक आयतन संकुचन से गुजरती हैं.
- मोटे खंड, जैसे कि माउंटिंग बॉस और हिंज लग्स, लंबे समय तक गर्मी बरकरार रखें और आखिरी बार जमें, स्थानीय सिकुड़न हॉट स्पॉट बनाना.
- पतले पंखों और भारी संरचनात्मक क्षेत्रों के बीच असमान शीतलन तरल धातु के पोषण को अवरुद्ध करता है, जिसके परिणामस्वरूप केंद्रीय सिकुड़न रिक्तियां उत्पन्न होती हैं.
ऑक्साइड समावेशन और पिघला हुआ संदूषण
पिघली हुई धातु की गुणवत्ता सीधे अंतिम कास्टिंग की संरचनात्मक अखंडता को प्रभावित करती है. खराब पिघल प्रबंधन से विदेशी कण आते हैं जो धातु मैट्रिक्स को बाधित करते हैं.
- एल्यूमीनियम पिघल पर प्राकृतिक ऑक्साइड फिल्में अत्यधिक अशांत प्रवाह चरणों के दौरान कास्टिंग में बदल सकती हैं.
- अशुद्ध स्क्रैप या गेटिंग रिटर्न को दोबारा पिघलाने से ठोस समावेशन होता है जो धातु के प्रवाह को बाधित करता है.
- समावेशन-संबंधी दोष सीलिंग से समझौता कर सकते हैं यदि वे मशीनीकृत सीलिंग सतह को काटते हैं या जुड़े रिसाव पथ का हिस्सा बनते हैं.
टूलींग घिसाव और प्रक्रिया कुप्रबंधन
ध्वनि भाग डिज़ाइन के साथ भी, खराब उपकरण और गलत मशीन सेटिंग्स उत्पादन को बर्बाद कर सकती हैं. मरने की स्थिति और प्रक्रिया मापदंडों पर नियंत्रण बनाए रखना सहज दोषों को रोकता है.
- घिसी हुई डाई सतहें और फ्लैशिंग इष्टतम धातु प्रवाह पथ को बदल सकती हैं और महत्वपूर्ण वायु वेंट को बाधित कर सकती हैं.
- डाई में ठंडे धब्बे समय से पहले जमने का कारण बनते हैं, जबकि अत्यधिक गर्म क्षेत्र जमने में देरी करते हैं और सिकुड़न का खतरा बढ़ाते हैं.
- गलत शॉट गति या दबाव सेटिंग्स हवा को प्रभावी ढंग से बाहर निकालने में विफल रहती हैं, जिससे ठंड बंद हो जाती है या अत्यधिक अशांति होती है.
गैस और सिकुड़न सरंध्रता व्यवहार में कैसे भिन्न हैं
गैस सरंध्रता फँसी हुई हवा से उत्पन्न होती है और चिकनी रिक्तियाँ छोड़ती है. सिकुड़न सरंध्रता असंतृप्त धातु संकुचन के परिणामस्वरूप होती है और अनियमित गुहाएँ बनाती है. दोनों प्रकार के साक्ष्यों को पढ़ने से सुधारात्मक फोकस का मार्गदर्शन मिलता है.
दृश्य विशेषताएँ और दोष स्थान
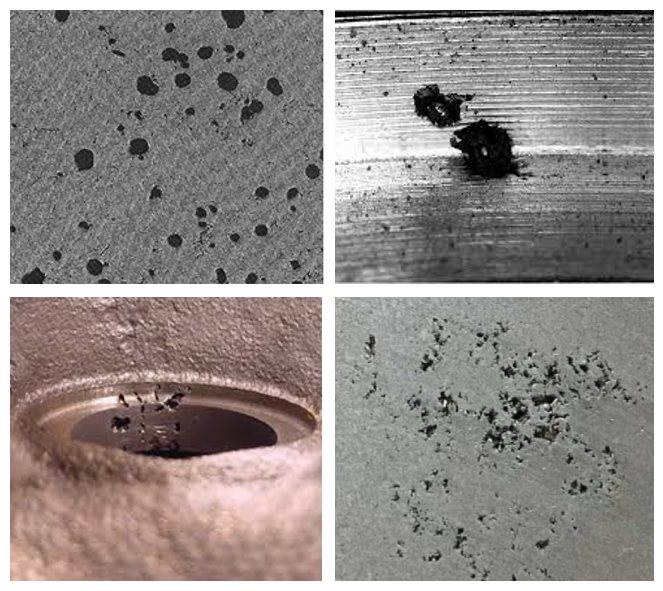
दोनों प्रकार अक्सर अलग-अलग आकार और स्थान दिखाते हैं. गैस रिक्तियाँ चिकनी आंतरिक सतहों के साथ गोल बुलबुले के रूप में दिखाई देती हैं, त्वचा के पास एकत्रित, पतली दीवारें, या अंत-भरण क्षेत्र. सिकुड़न रिक्तियाँ अनियमित और वृक्षयुक्त दिखती हैं, खुरदरी बनावट के साथ, और वे भारी खंडों में ध्यान केंद्रित करते हैं जो अंततः ठंडे होते हैं.
ये पैटर्न प्रवृत्तियाँ हैं, प्रमाण नहीं. वास्तविक हिस्से दोनों प्रकार के मिश्रण कर सकते हैं, और ऑक्साइड समावेशन एक तीसरा पैटर्न जोड़ता है. आपूर्तिकर्ता के साथ सुधारात्मक कार्रवाइयों पर सहमत होने से पहले क्रॉस-सेक्शन और प्रक्रिया रिकॉर्ड के साथ निदान की पुष्टि करें.
प्रक्रिया चर और नैदानिक संकेतक
गैस दोष आमतौर पर अशांत भराव से जुड़े होते हैं, अवरुद्ध वेंट, गीली चार्ज सामग्री, और अत्यधिक डाई स्प्रे. शॉट कर्व और वेंट स्थिति की समीक्षा आमतौर पर योगदान कारक की ओर इशारा करती है.
सिकुड़न दोष आमतौर पर अपर्याप्त होल्डिंग दबाव से जुड़े होते हैं, अल्प रोक समय, और असंतुलित मर तापमान. रेडियोग्राफ़ पर, दोनों प्रकार गहरे क्षेत्रों के रूप में दिखाई देते हैं, और केवल छवि आकार ही उन्हें अलग नहीं करता है. अनुभवी फाउंड्रीज़ छवि को जोड़ते हैं, दोष स्थान, सेक्शनिंग, और कारण बताने से पहले प्रक्रिया लॉग करें.
पार्ट प्रदर्शन और मरम्मत विकल्पों पर प्रभाव
फंसी हुई गैस पाउडर-कोटिंग क्योर ओवन के अंदर फैलती है, इसलिए तैयार सतहों पर पिनहोल और छाले दिखाई देते हैं. मशीनिंग उपसतह रिक्तियों को खोल सकती है और उन्हें गैसकेट खांचे और छिद्रों में रिसाव पथ में बदल सकती है. सतही परिष्करण सरंध्रता को छिपाता नहीं है, क्योंकि लेपित और एनोडाइज्ड हिस्से अभी भी दृश्य निशान के रूप में उपसतह रिक्तियों को प्रकट कर सकते हैं.
वैक्यूम संसेचन आंतरिक सील कर सकता है, एक बार भाग के लिए मंजूरी मिलने के बाद आपस में जुड़े रिसाव पथ, और सीलबंद कास्टिंग का रिसाव के लिए पुन: परीक्षण किया जाता है. यह कोई सतही उपचार नहीं है, और यह दरारों या बड़े सिकुड़न वाले छिद्रों की मरम्मत नहीं करता है. संरचनात्मक सुधार अभी भी गेटिंग से आते हैं, ठंडा करने और खिलाने का डिज़ाइन.
दीवार की मोटाई और प्रवाह डिज़ाइन जोखिम क्यों बढ़ाते हैं?
असंतुलित दीवार की मोटाई और अनियमित प्रवाह पथ सरंध्रता के प्राथमिक संरचनात्मक चालकों के रूप में कार्य करते हैं. पतले हिस्से समय से पहले जम जाते हैं, हवा फँसाना, जबकि गाढ़ा द्रव्यमान अलग-अलग सिकुड़न वाले हॉट स्पॉट बनाता है.
अत्यधिक दीवार की मोटाई का प्रभाव
हाउसिंग में मोटे माउंटिंग फीचर्स के साथ पतले कूलिंग फिन का मिश्रण होता है, और प्रत्येक क्षेत्र अपनी गति से ठंडा होता है. ऐसी कोई दीवार की मोटाई नहीं है जहां प्रक्रिया का व्यवहार अचानक बदल जाए. जैसे-जैसे स्थानीय द्रव्यमान बढ़ता है और उस क्षेत्र में जमना धीमा हो जाता है, जोखिम बढ़ता है.
एक मोटा क्षेत्र जो अंततः जम जाता है, उसे आसपास की दीवारों के बंद होने के बाद लंबे समय तक तरल धातु की आपूर्ति की आवश्यकता होती है. जब वह फीडिंग अवरुद्ध हो जाती है, कोर में सिकुड़न रिक्तियाँ बनती हैं. खरीदारों को भारी सेक्शन की उम्मीद करनी चाहिए, इस दौरान बॉस और रिब जंक्शनों को ध्वजांकित किया जाएगा डीएफएम समीक्षा डाई कास्ट लाइट हाउसिंग चित्र.
कैसे गैर-समान दीवारें हॉट स्पॉट बनाती हैं
मोटाई में अचानक उछाल, जैसे कि एक पतली दीवार सीधे कई गुना मोटी बॉस में प्रवेश करती है, स्थानीय थर्मल हॉट स्पॉट बनाएं. आसपास के पतले हिस्से तेजी से गर्मी छोड़ते हैं और पहले जम जाते हैं.
वह समय से पहले जमना एक बांध की तरह काम करता है, आसन्न मोटे क्षेत्र में धातु की आपूर्ति को काटना और आंतरिक रिक्त स्थान छोड़ना. ठोस मालिक, भारी पिछली दीवारें, और घने पसलियों के समूहों को क्रमिक संक्रमण और कोरिंग की आवश्यकता होती है, विशेष रूप से जहां बाद में मशीनिंग से सतह उजागर हो जाएगी.
प्रवाह डिजाइन खामियां और वायु फंसाव
मशीन धातु को गुहा में कैसे धकेलती है यह ज्यामिति जितना ही मायने रखता है. खराब तरीके से रखा गया गेट खुली गुहा में धातु का जेट बना सकता है, वायु को प्रवाह के सामने मोड़ना. बारी-बारी से मोटे और पतले क्षेत्रों के माध्यम से लंबे समय तक चलने से असंतुलित भराव और दबाव में उतार-चढ़ाव पैदा होता है.
कोल्ड शट को हल करने के लिए, कुछ टीमें गेट लेआउट को ठीक करने के बजाय स्थानीय मोटाई जोड़ती हैं. वह आमतौर पर उल्टा असर करता है, क्योंकि अतिरिक्त द्रव्यमान एक नया गर्म क्षेत्र बन जाता है. मुख्य प्रवाह पथ के साथ क्रॉस-सेक्शन को स्थिर रखते हुए धातु की सामने की वर्दी को बनाए रखा जाता है और इसके आगे हवा को बाहर निकाला जाता है.
पिघली गुणवत्ता और मिश्र धातु नियंत्रण सरंध्रता को कैसे प्रभावित करते हैं
खराब पिघली गुणवत्ता और ऑफ-स्पेक मिश्र धातु गैस के बुलबुले और सिकुड़न रिक्तियों को बढ़ा देते हैं. हाइड्रोजन को नियंत्रित करना, आक्साइड, और लीक-टाइट के लिए सिलिकॉन बैलेंस मायने रखता है, संरचनात्मक रूप से सुदृढ़ आवास.
पिघली हुई सफाई और हाइड्रोजन नियंत्रण
हाइड्रोजन पिघले हुए एल्यूमीनियम में आसानी से घुल जाता है और धातु के जमने पर अवक्षेपित हो जाता है, बारीक गैस छिद्र छोड़ना. सामान्य फाउंड्री नियंत्रण में सूखी प्राथमिक सिल्लियों का उपयोग शामिल है, गंदे रिटर्न स्क्रैप को सीमित करना, और ढलाई से पहले पिघले पदार्थ को अक्रिय गैस से डीगैस करना.
निस्पंदन एक अलग उद्देश्य पूरा करता है. यह निलंबित ऑक्साइड और समावेशन को फँसाता है, इसलिए वे बीज में खराबी नहीं कर सकते या फीडिंग में रुकावट नहीं डाल सकते. डीगैसिंग और निस्पंदन पूरक हैं, और दोनों प्रक्रिया दस्तावेज़ में शामिल हैं जिसकी खरीदार समीक्षा करता है. तापमान अनुशासन धारण के दौरान आगे हाइड्रोजन संग्रहण को सीमित करता है.
मिश्र धातु रसायन विज्ञान और ठोसीकरण गतिशीलता
मिश्र धातु रसायन विज्ञान यह तय करता है कि धातु कैसे फ़ीड और जम जाती है. सिलिकॉन सामग्री तरलता और सिकुड़न व्यवहार को नियंत्रित करती है, इसलिए फाउंड्रीज़ कार्य सीमाएँ निर्धारित करती हैं जो यांत्रिक गुणों के साथ पतली दीवार भरने को संतुलित करती हैं.
निर्दिष्ट सामग्री मानक के विरुद्ध मिश्र धातु रसायन विज्ञान की पुष्टि करें, सिलिकॉन सहित, लोहा और अन्य नियंत्रित तत्व. किसी भी मिश्र धातु परिवर्तन या पिघले उपचार को आवास के भरने के व्यवहार के लिए मान्य किया जाना चाहिए, कास्टिंग की सुदृढ़ता और आवश्यक गुण.
लाइट हाउसिंग प्रदर्शन पर प्रभाव
पिघली हुई गुणवत्ता की विफलताएं बाद में रिसाव के रूप में सामने आती हैं, कॉस्मेटिक अस्वीकार, या जल्दी थकान होना. साफ, सघन धातु मशीनीकृत सीलिंग सतहों पर दबाव बनाए रखती है और फिनिशिंग पैदावार को उच्च बनाए रखती है. पाउडर-कोटिंग उपचार के दौरान गैस का विस्तार दिखाई देने वाले चेहरों पर छाले और पिनहोल के रूप में दिखाई देता है.
कास्टिंग की सुदृढ़ता और ल्यूमिनेयर सुरक्षा अलग-अलग जांच बिंदु हैं. एक आवास अपना स्वयं का रिसाव परीक्षण पास कर सकता है जबकि इकट्ठे लैंप अभी भी विफल रहता है, क्योंकि गास्केट, लेंस इंटरफेस और फास्टनर भी सीलिंग प्रदर्शन निर्धारित करते हैं. आईपी कोड द्वारा परिभाषित संलग्नक सुरक्षा रेटिंग प्रणाली है आईईसी 60529 मानक, और तैयार ल्यूमिनेयर को असेंबली के रूप में सत्यापित किया जाना चाहिए.
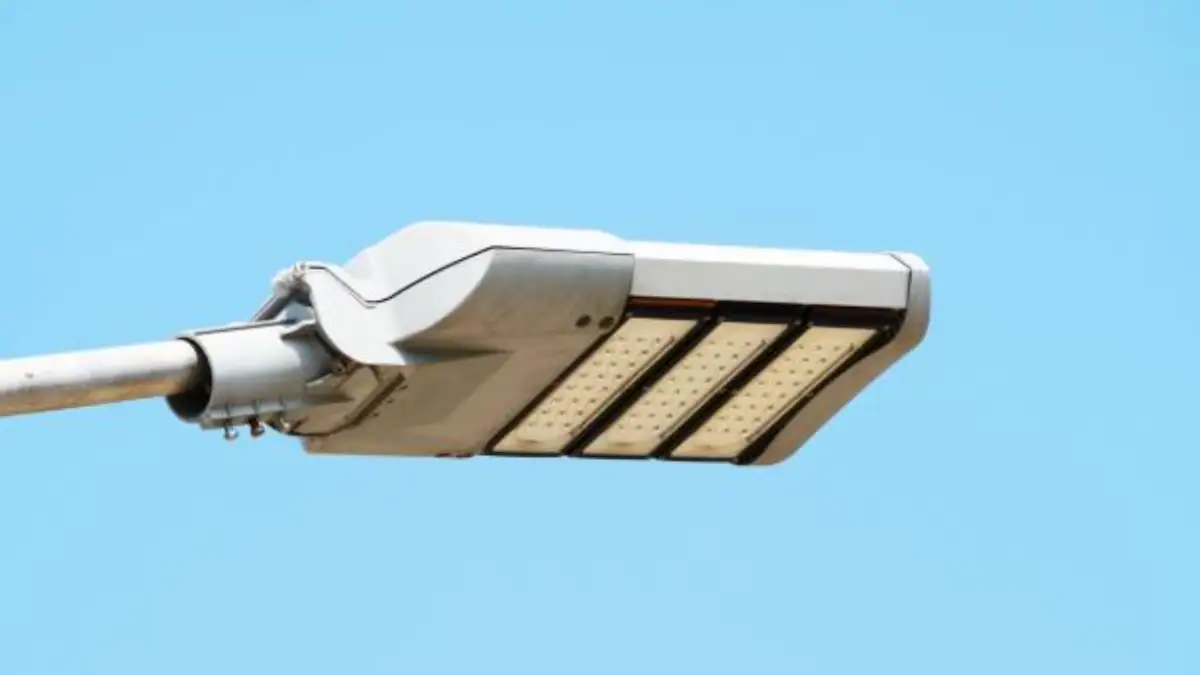
मशीनीकृत और तैयार सतहें उपसतह सरंध्रता को भूरे निशान या खुले गड्ढों के रूप में भी प्रकट कर सकती हैं. यही कारण है कि आवास खरीदार परिष्करण मार्ग का चयन करने से पहले कॉस्मेटिक और मजबूती की सीमाओं पर सहमत होते हैं.
कौन सी निरीक्षण विधियां शिपमेंट से पहले सरंध्रता का पता लगाती हैं
एक स्तरित निरीक्षण रणनीति बेसलाइन स्क्रीनिंग को जोड़ती है, जैसे दृश्य और रिसाव जांच, रेडियोग्राफिक नमूने के साथ. फ़्रीक्वेंसी ग्राहक के साथ सहमत नियंत्रण योजना का पालन करती है.
कोई भी एक विधि हर शून्य का पता नहीं लगा पाती, और पता लगाने की क्षमता प्रकाश व्यवस्था पर निर्भर करती है, बढ़ाई, सतह की स्थिति और स्वीकृति सीमा नियंत्रण योजना में लिखी गई है. नीचे दी गई तालिका डाई कास्ट लाइट हाउसिंग कार्यक्रमों के लिए सबसे अधिक प्रासंगिक तरीकों का सारांश प्रस्तुत करती है.
| तरीका | यह क्या दिखा सकता है | आवास के लिए विशिष्ट उपयोग |
|---|---|---|
| दृश्य या AOI | बाहरी चेहरों और गैसकेट सीटों पर सतही छिद्र | सहमत देखने की शर्तों के साथ बेसलाइन स्क्रीनिंग |
| डाई प्रवेशक | शून्य छिद्र जो सतह तक पहुंचते हैं | मशीनिंग के बाद सतह तोड़ने वाली असाततताओं का पता लगाना; यह दीवार के माध्यम से रिसाव पथ की पुष्टि नहीं करता है |
| दबाव क्षय या हीलियम परीक्षण | दीवार के माध्यम से जुड़े रिसाव पथ | प्रति योजना सीलिंग-महत्वपूर्ण भागों पर लीक की जाँच करता है |
| 2डी एक्स-रे | आंतरिक रिक्तियों के अनुमानित संकेत, ओवरलैप और छवि रिज़ॉल्यूशन के अधीन | संदर्भ छवियों द्वारा निर्देशित नमूना जांच |
| 3डी सीटी स्कैन | परिशीलन की मात्रा, सुविधाओं का आकार और दूरी | प्रथम-लेख अध्ययन और विफलता समस्या निवारण |
एएसटीएम ई505 संदर्भ रेडियोग्राफ़ उनके लागू दायरे के भीतर एल्यूमीनियम और मैग्नीशियम डाई कास्टिंग के मूल्यांकन का समर्थन कर सकते हैं. खरीदारों और आपूर्तिकर्ताओं को भाग के लिए निरीक्षण क्षेत्रों और स्वीकृति मानदंडों पर सहमत होना चाहिए.
जब कोई भाग विफल हो जाता है, सबसे पहले फिक्स्चर के रिसाव और अन्य सीलिंग दोषों को दूर करें. कास्टिंग की जांच के लिए जहां आवश्यक हो वहां लक्षित इमेजिंग या सेक्शनिंग का उपयोग करें. हम घर में जो उपकरण और विधियां चलाते हैं, उनका वर्णन हमारे यहां किया गया है रिसाव का पता लगाने की क्षमता पृष्ठ.
खरीदारों को आपूर्तिकर्ताओं से क्या पुष्टि करनी चाहिए
प्रक्रिया के दावे साक्ष्य के पात्र हैं. ये वे चौकियाँ हैं जिन्हें खरीदार ऑडिट के दौरान सत्यापित कर सकता है, टूलींग के लिए प्रतिबद्ध होने से पहले ट्रायल रन और दस्तावेज़ीकरण समीक्षा.
गेटिंग, वेंटिंग और फिलिंग नियंत्रण
पूछें कि पासा भरने का प्रबंधन कैसे करता है. पूर्वानुमानित गेट डिज़ाइन, अंतिम-भरने वाले क्षेत्रों में वेंट और ओवरफ्लो, और नियंत्रित शॉट प्रोफाइल जेटिंग और वायु फंसाव को कम करते हैं. उच्च-अखंडता कार्यक्रम वैक्यूम-असिस्टेड फिलिंग का उपयोग कर सकते हैं, और हम बताते हैं कि यह हमारे लिए कहां फिट बैठता है वैक्यूम डाई कास्टिंग गाइड.
मेल्ट हैंडलिंग और मिश्र धातु दस्तावेज़ीकरण
डीगैसिंग और निस्पंदन अभ्यास के लिए पूछें, और जांचें कि रिकॉर्ड विघटित-हाइड्रोजन नियंत्रण को समावेशन निष्कासन से अलग करता है. सटीक मिश्र धातु ग्रेड और उसके सामग्री मानक का अनुरोध करें. A380 और ADC10 विभिन्न मानक प्रणालियों से आते हैं, इसलिए तुल्यता मानने के बजाय वास्तव में उपयोग किए गए ग्रेड को निर्दिष्ट करें.
प्रक्रिया निगरानी और निरीक्षण साक्ष्य
पूछें कि कौन से मशीन पैरामीटर लॉग किए गए हैं, विचलन कैसे प्रतिक्रिया को ट्रिगर करते हैं, और क्या प्लांट तुलना के लिए सत्यापित संदर्भ सेटअप रखता है. फिर पुष्टि करें कि कौन से निरीक्षण उपकरण भौतिक रूप से साइट पर हैं. डाई कास्टिंग संयंत्रों में एक्स-रे की पहुंच आम है, जबकि सीटी या अल्ट्रासोनिक क्षमता को मानने के बजाय सत्यापित किया जाना चाहिए.
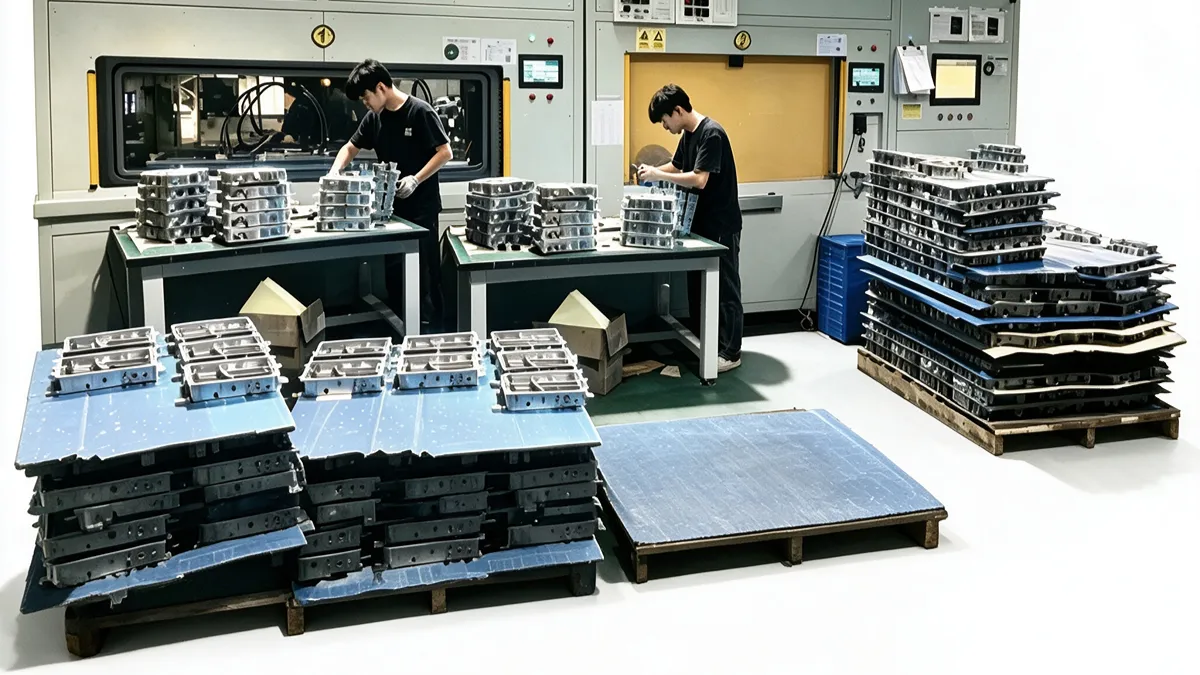
प्रमाणपत्र, दस्तावेज़ और पोस्ट-कास्टिंग विकल्प
आईएटीएफ 16949 ऑटोमोटिव कार्यक्रमों के अनुकूल है, और यह साइट पीपीएपी सूचीबद्ध करती है, एपीक्यूपी, अनुरोध पर FMEA और समान दस्तावेज़. प्रमाणीकरण का दायरा विशिष्ट उपकरण साबित नहीं करता है, इसलिए ऑडिट या पायलट रन के दौरान क्षमताओं को सत्यापित करें.
लीक-क्रिटिकल कास्टिंग के लिए, पूछें कि क्या वैक्यूम संसेचन उपलब्ध है और सीलबंद भागों का पुन: परीक्षण कैसे किया जाता है. संसेचन स्वीकृत आंतरिक रिसाव पथों को बंद कर देता है; यह दरारों की मरम्मत नहीं करता है या ल्यूमिनेयर-स्तरीय सीलिंग सत्यापन को प्रतिस्थापित नहीं करता है.
डाई कास्टिंग हाउसिंग पोरसिटी के बारे में प्रश्न
डाई कास्ट लाइट हाउसिंग में सरंध्रता का क्या कारण है??
तीन तंत्र हावी हैं. अशांत भराव हवा को फँसाता है, जमने के दौरान घुली हुई हाइड्रोजन अवक्षेपित होती है, और मोटे भाग पर्याप्त तरल पदार्थ के बिना सिकुड़ जाते हैं. गंदा पिघल गया, अवरुद्ध वेंट, घिसे-पिटे डाई और अस्थिर सेटिंग्स उन सभी को बदतर बना देती हैं. हल्के आवास जोखिम बढ़ाते हैं क्योंकि पतले पंख और भारी बॉस एक दूसरे से मिलीमीटर दूर रहते हैं.
क्या सरंध्रता के कारण बाहरी ल्यूमिनेयर में पानी का रिसाव हो सकता है?
यह, जब रिक्त स्थान दीवार से जुड़ते हैं या मशीनिंग उन्हें गैस्केट सीट पर खोलती है. इसीलिए सीलिंग-क्रिटिकल जोन में लीक की जांच कराई जाती है. अपने स्वयं के परीक्षण से गुजरने वाला आवास अपने लेंस के साथ इकट्ठे ल्यूमिनेयर के आईपी सत्यापन को प्रतिस्थापित नहीं करता है, गैस्केट और केबल ग्रंथियां.
शिपमेंट से पहले सरंध्रता का निरीक्षण कैसे किया जाना चाहिए??
जोड़ी सतह स्क्रीनिंग, जैसे दृश्य जांच या डाई प्रवेशक, एक्स-रे सैंपलिंग जैसी आंतरिक विधियों के साथ, और जहां सीलिंग मायने रखती है वहां रिसाव परीक्षण जोड़ें. सहमत नियंत्रण योजना कार्यक्रम के लिए आवृत्तियों और स्वीकृति सीमाएँ निर्धारित करती है, आंशिक जोखिम और ग्राहक आवश्यकताओं के आधार पर.
वैक्यूम संसेचन कब आवास में मदद करता है??
संसेचन आंतरिक सील कर सकता है, एक बार इंजीनियरिंग द्वारा भाग को मंजूरी दे दिए जाने के बाद आपस में जुड़े रिसाव पथ, और सीलबंद कास्टिंग का रिसाव के लिए पुन: परीक्षण किया जाता है. यह कोई सतही उपचार नहीं है, और यह दरारों को ठीक नहीं कर सकता या बड़ी सिकुड़न वाली गुहाओं को बहाल नहीं कर सकता. The गॉडफ्रे & विंग आलेख बताता है कि कौन से रिसाव पथ सील हैं.
अंतिम विचार
डाई कास्ट लाइट हाउसिंग में सरंध्रता तब प्रबंधनीय हो जाती है जब इसके कारणों को जल्दी समझ लिया जाता है. खरीदारों को तीन आदतों से सबसे अधिक लाभ होता है. डीएफएम के दौरान भारी अनुभागों और प्रवाह डिजाइन की समीक्षा करें, और नियंत्रण योजना और स्वीकृति सीमा पर लिखित रूप में सहमति दें. फिर ऑडिट साक्ष्य या पायलट डेटा के साथ आपूर्तिकर्ता प्रक्रिया के दावों को सत्यापित करें.
टूलींग के लिए प्रतिबद्ध होने से पहले, अपने आवास चित्र साझा करें, सीलिंग आवश्यकताएँ, हमारे माध्यम से मिश्र धातु प्राथमिकता और परिष्करण योजनाएं संपर्क पृष्ठ. निःशुल्क डीएफएम विश्लेषण रिपोर्ट भारी खंडों और प्रवाह पथ जैसे जोखिम क्षेत्रों को नोट करती है, और कोटेशन दो दिनों के भीतर वापस आ जाते हैं. आप हमारी सेवाओं की पूरी श्रृंखला की समीक्षा भी कर सकते हैं होम पेज.










