すべてのダイカスト プログラムは、下流のすべてを静かに決定する数値から始まります。: 機械トン数. 高圧ダイカストマシンに印刷された定格, 200たとえば、T または 1,250T, はそのクランプ力です. この力により、溶融アルミニウムが高速で射出される間、2 つのダイ半体が閉じた状態に保持されます。. 選択が少なすぎるとダイが分離します, 点滅する, そして一日中そのプロセスと格闘する. 選択しすぎると、その部品が必要のなかったマシンの能力を支払うことになります.
このガイドでは、投影面積からダイカストマシンのトン数を計算する方法について説明します。, 公開されたマシンクラスの実際の意味, 買い手が見積り時に確認すべき主張. 動作例は仮定の演習です, 明確にラベルが貼られている, 特定の部品に対する推奨ではありません.
ダイカストマシンのトン数で測定されるもの
トン数は型締力です. ショット重量ではありません, ダイサイズではありません, 一般的な電力定格ではありません. の NADCA業界のよくある質問 同じ点を述べている. 機械のサイズはトン単位で表示されます, この数字は、機械が閉じているときにダイの半分を一緒に保持する力を指します。. 私たちの アルミダイカストの説明者 これらの評価の背後にあるプロセスファミリーをカバーしています.
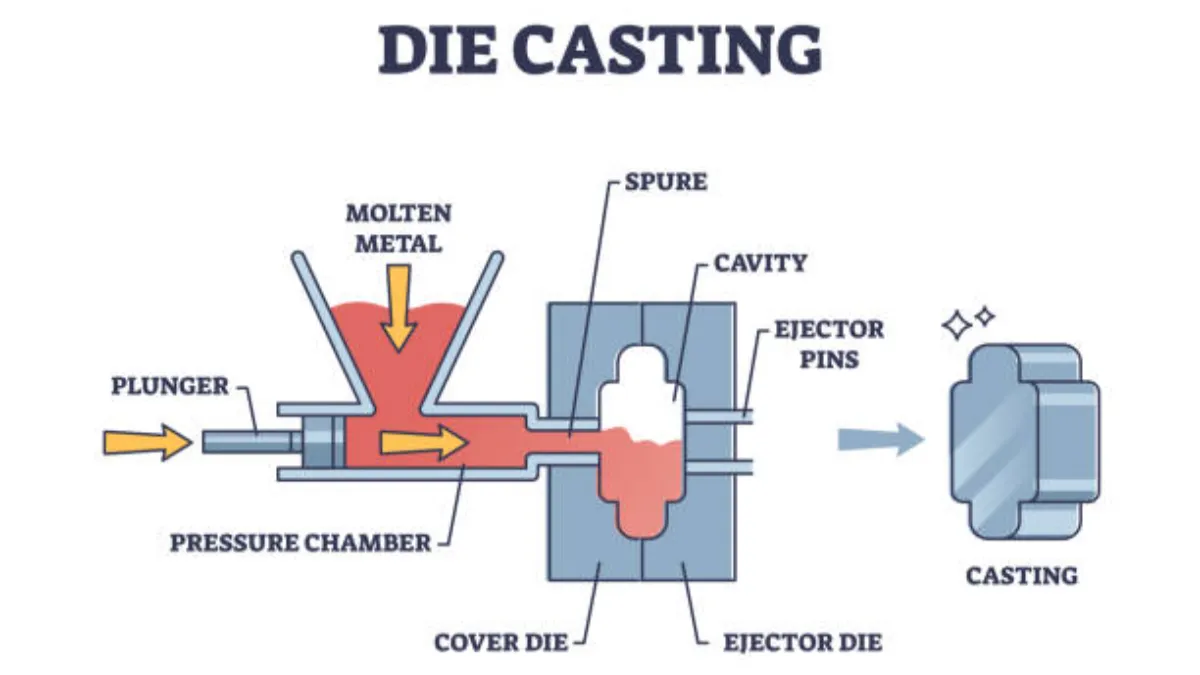
注射中, 金属の圧力により型を開ける力が発生する領域が押されます。. 金型エンジニアリングではどのキャビティを確認する必要があります, ランナー, オーバーフロー, ショットシステム領域は実際の金型に貢献します. 機械は金属が押すよりも強くクランプする必要があります. そうでない場合, 半分は数ミリ単位で分離し、溶けたアルミニウムがフラッシュとして逃げます。. その部分, 金型のパーティングライン, セルの稼働時間もすべて代償です.
物理学は単純です: 力は圧力と面積の積に等しい. 選択を難しくしているのは、プレッシャーが 1 つの数字ではないことです. 溶融物は高速でキャビティを満たします, その後の増圧圧力は投影面積で通常 60 ~ 80 MPa に達します。. 公開面積の評価は建築業者とモデルによって異なります, したがって、この記事では扱います 40 記載された計算仮定としての MPa, 普遍的な基準圧力ではない. で 40 MPa, 1 トンのクランプ力はほぼバランスします 2.45 加圧領域の平方センチメートル. 部品が実際に動作する可能性があるより高い圧力では、使用可能な領域が縮小します.
クランプ力の段階的な計算
総有効投影面積から開始: 実際の金型に型を開ける力を発生させる加圧領域. 金型エンジニアリングによりどのキャビティが確認されるか, ランナー, オーバーフロー, とショットシステム領域が貢献します. 部品の設置面積に追加される包括的なパーセンテージは、その計算の代わりにはなりません。. 安全マージンはプロセスと装置の要件に従う必要があります, 家の習慣ではない.
実際の計算式は、単位換算にマージン係数を加えたものです。:
必要なクランプ力 (kN) = 有効投影面積の合計 (平方センチメートル) × キャビティ圧力 (MPa) × 0.1 × 選択されたマージン係数.
仮定の例としての算術は次のとおりです, 推奨マシンではありません. 正味投影面積が の街路灯ハウジングがあると仮定します。 480 平方センチメートル, そして、ダイのレイアウトによって総有効面積が次のようになると仮定します。 576 平方センチメートル. の作動圧力で 60 MPa, 分離力は 576 × 60 × 0.1 = 3,456 kN, について 352 メートルトンの力. あ 10% マージンにより要件は約 388T に引き上げられます, そして 25% マージンにより約 441T まで上昇します.
正直な読み方: 400T クランプは生の力を排除しますが、クランプ後にはほとんど何も保持しません。 10% マージン, そしてそれは 25% 全然余裕がある. これらの仮定では, 400T はぎりぎりの答えです, 快適ではありません. 次のクラスアップ, または有効面積を減らすダイレイアウト, サプライヤーがマシンに名前を付ける前に評価すべきこと.
投影面積が2倍になり、必要なトン数も2倍になります. ゲートのデザインがない、または 合金の選択 その乗算を回避します.
サプライヤーとの会話では 1 単位のメモが重要です: この記事ではトン数を力のメートルトンとして表します, について 9.8 各kN. したがって、400T 定格はおおよそ次の値に相当します。 3,920 利用可能なクランプの kN, これが、上記の例が限界に非常に近い理由です。.
チェックフレームワークとしてのマシンクラス
以下のクラスは、機械製造業者や鋳造業者が説明する方法でグループ化されています。. エリア欄は本記事の内容を適用します。 40 力のメートルトンに対する MPa の仮定, 1トンバランス約 2.45 平方センチメートル. 安全マージンは含まれていません, パーツが実際に動作する圧力クラスでは使用可能な領域が縮小します. 数値を開始フレームとして扱います, 銘板ではありません.
| トン数クラス | 理論領域 40 MPa, 余白なし | 選ぶ前に確認しておきたいこと |
|---|---|---|
| 200–300T | 490–735cm² | 実際のパーツのショット スリーブ オプションとゲート設計 |
| 400-800T | 981–1,961平方センチメートル | ご使用の圧力クラスでの多段階ショット制御とプランジャー範囲 |
| 900–1,600T | 2,206–3,923平方センチメートル | プラテン, タイバー, ダイエンベロープの日光クリアランス |
| 2,000–4,500T | 4,903–11,032平方センチメートル | 鋳造工場で同様の面積と圧力クラスの実績のある鋳物 |
各確認セルには、購入者が要求できる文書の名前が付けられます。: 金型のレイアウト, マシンのデータシート, または、提案されたセルがすでに製造した同等の鋳造品の記録. 2,000T以上のクラスも存在, 彼らは、大量生産車両プログラムのための非常に大規模な構造鋳造の実際の作業を行っています。. トン数だけではそのクラスへの参入ゲートを示すものではありません. 大型の鋳物を扱う購入者は、特定の機械の公表されている面積評価を確認する必要があります。, ダイエンベロープ, および同等の鋳物を用いた鋳造所の歴史, 項目ごとに.
クランプ定格を超えたショット能力
トン数によれば、機械は金型を閉じたままにできるという. 機械がこの部分をうまく埋めることができるとは言えません. 充填品質はいくつかの相互作用する変数によって決まります. プランジャーの直径とショット速度により流量が設定されます; 強化段階は利用可能な圧力を設定します; ゲートの設計とスリーブの充填率により金属の移動方法が決まります.
古い経験則, 大きなプランジャーの動作が遅く、小さなプランジャーでは充填できないこと, シンプルすぎる. 大型プランジャーと適切な速度プロファイルの組み合わせにより、迅速かつきれいに充填できます。, 小さなプランジャーでは、大型の機械でもキャビティを枯渇させる可能性があります。. サプライヤーにプランジャーのサイズを尋ねてください, スリーブ充填率, 彼らが提案する特定のセルのショットプロファイル制限.
混同される 2 つの数値も分離します: 総ショット重量とネットキャスティング重量. 総ショット重量にはすべてのキャビティ鋳造物が含まれます, ランナー, オーバーフローする, そしてビスケット. 正味鋳造重量には、トリミング中に除去された材料は含まれません。. を持ち上げることができる機械 10 kg ショットは自動的に実行されません。 8 kg キャスティングウェル. スリーブには適切な充填率が必要です, オーバーフローはダイの内側に収まる必要があります.
金型は機械に物理的に適合しますか
トン数が一致した機械であっても、その部品が間違っている可能性があります. 昼のオープニング, プラテンの寸法, タイバーの間隔はダイを物理的に受け入れる必要があります, 抽出およびスプレー装置用のスペース付き. 要求の厳しい気孔率または表面仕様を持つ部品には、多段階ショット プロファイル制御が必要です, 大きなクランプだけではありません; の 気孔率の説明者 このような空隙がどのように形成され、どのように検査されるのかを説明します。. 私たちの 真空ダイカストガイド これらのスペックを強化するルートをカバーします, 一方、自動化と溶融物の配送によって、支払ったトン数が実際に生産的であるかどうかが決まります。.
これらはいずれも銘板には記載されていません, このため、機械の割り当てはカタログ ページではなく金型の設計レビューから得られる必要があります。. 鋳造工場にとっての当然の質問は、どの機械が床に立っているかだけではありません。, ただし、それらがどのようにスケジュールされ、どのセルがツールに提案されるか.
マシン割り当てをサインオフする前に, これらの質問を RFQ に入力してください. 金型レイアウト上の総有効投影面積はどれくらいですか? この部品にはどのキャビティ圧力クラスが必要ですか, そしてその根拠は何ですか? どのマージン係数が適用されるか, そしてそれは何をカバーしますか? 成形品を実行するプランジャー サイズとスリーブ充填率? ダイはプラテンとタイバーを通過し、引き抜くためのスペースを確保していますか?? 提案されたセルがすでに製造されている同等の鋳物はどれですか? これらの質問に答える見積書は、サプライヤー間で簡単に比較できます。, そしてそれらをスキップするのは選択ではなく主張です.
Mag-cast が公園について公開している内容
このお店に関しては, 正直なフレーミングはサイトが公開するものです, 制限が明記されている. あ Mag-cast ブログの機能概要記事 200T ~ 4,500T の HPDC クランプ力をリストします。. ホームページの会社概要には、社内ツーリングを備えた 300T ~ 2,000T の機械がリストされています。, 最大鋳造面積3,125cm². これらのページでは範囲について説明します, マシンごとの仕様ではありません, そしてどちらも、どの施設のどのセルがあなたのパートを実行するかについては述べていません. 提案された生産施設の確認, マシンモデル, 定格クランプ力, 図面用の Mag-cast を使用したダイ容量.
同じプロフィールにIATFがリストされています 16949 およびISO 9001 認証と2つの施設, 中国の仏山市とメキシコのモンテレー. 記載されているサービス約束は、2 日以内の見積もりと 3 日以内の無料の DFM 分析です。. 図面が面積または圧力クラスでパブリッシュされたウィンドウを超える場合, サプライヤーは見積もり時にそう言うべきです. 正直な答えは紹介です, 利用可能な最大のクランプに強制的にフィットしない.
図面の準備ができたら, の お問い合わせページ 数字で答えるエンジニアの前にそれを提示する. 特定の機械の割り当てやダイのエンベロープに関する質問は、図面を添付すると答えやすくなります。.
ダイカストマシンのトン数に関する質問
ダイカストマシンのトン数はどのように計算されますか?
有効投影面積の合計を乗算します, 平方センチメートル単位, メガパスカル単位のキャビティ圧力と 0.1. それはキロニュートン単位の分離力を与えます. 力のメートルトンに変換する, 次に、プロセスと装置に必要なマージン係数を適用します。. 金型エンジニアリングにより、どの加圧領域が総面積に寄与しているかを確認します.
このガイドで使用する理由 40 例における MPa?
40 MPa は、実行例の透明性を保つための計算上の前提条件です。, すべてのマシンに刻印されている基準圧力ではありません. 公開面積の評価はビルダーおよびモデルによって異なります, 増圧圧力は 60 ~ 80 MPa になることがよくあります。. 機械のデータシートを要求し、部品が必要とする圧力クラスに対して面積を再確認します。.
400T 機械で部品を鋳造できますか? 576 投影面積の平方センチメートル?
で 60 MPa, その地域は大まかに生産します 3,456 分離力 kN, について 352 マージンを除くメートルトン. あ 10% マージンは 388T 付近に着地します, これは 400T クランプの境界線です, そして 25% マージンがそれを超える. この例は仮定に基づいた算術です; ダイのレイアウトとデータシートが本当の答えを決定します.
マグキャストが生産できる最大の鋳物はどれくらいですか?
会社概要には、最大鋳造面積 3,125 cm² と記載されています。, ブログ機能の記事には、200T ~ 4,500T のクランプ力が別途リストされています。. これらは公開されている範囲です, 単一の施設の機器仕様書ではありません. 提案された生産施設の確認, マシンモデル, 定格クランプ力, 図面用の Mag-cast を使用したダイ容量.
最終的な考え
ダイカストマシンのトン数は1倍です, 入力が推測されたときに引数が開始されます. 金型レイアウトから投影面積を主張する, 部品が実際に必要とする圧力クラス, 明示された根拠のあるマージン係数. 次に、ショット システムとダイ エンベロープを確認します。, なぜなら、計算をクリアしたクランプ定格であっても部品を失う可能性があるからです。.
同じ図面上の同じ確認リストを使用してサプライヤーを比較します, 計算を行わないマシン割り当てをプレースホルダーとして扱います. ダイカストマシンのトン数を証拠に基づいて決定することで、マシンの不一致やプロセス関連の不合格のリスクを軽減できます。.