Каждая программа литья под давлением начинается с номера, который незаметно решает все дальнейшие действия.: тоннаж машины. Рейтинг напечатан на машине для литья под высоким давлением., 200Т или 1250Т, например, это его прижимная сила. Эта сила удерживает две половины матрицы закрытыми, пока расплавленный алюминий впрыскивается на высокой скорости.. Выберите слишком мало, и кость распадется, мигает, и борюсь с этим процессом весь день. Выберите слишком много, и деталь окупится за ненужную мощность машины..
В этом руководстве объясняется, как рассчитывается тоннаж машины для литья под давлением на основе проектируемой площади., что на самом деле означают опубликованные машинные классы, и какие претензии покупатель должен подтвердить по котировке. Проработанный пример представляет собой упражнение на предположения., четко обозначенный, не рекомендация для какой-либо конкретной части.
Что измеряет тоннаж машины для литья под давлением
Тоннаж - это сила зажима. Это не вес дроби, не размер матрицы, а не общая номинальная мощность. The Часто задаваемые вопросы по отрасли NADCA утверждает ту же точку. Размеры машин указаны в тоннах., и число относится к силе, удерживающей половины матрицы вместе, когда машина закрыта.. Наш Объяснитель литья под давлением алюминия охватывает семейство процессов, стоящее за этими рейтингами.
Во время инъекции, Давление металла давит на области, которые создают силу открывания штампа. Проектирование пресс-форм должно подтвердить, какая полость, бегун, переполнение, и области системы выстрелов способствуют фактическому штампу. Машина должна зажимать сильнее, чем толкает металл.. Если это не так, половинки разделяются на доли миллиметра, и расплавленный алюминий вырывается в виде вспышки. Часть, линия разъема штампа, и время безотказной работы ячейки все платит за это.
Физика проста: сила равна давлению, умноженному на площадь. Что затрудняет выбор, так это то, что давление не ограничивается одним числом.. Расплав заполняет полость с высокой скоростью., Давление интенсификации в дальнейшем обычно достигает 60–80 МПа на проектной площади.. Рейтинги опубликованных площадей различаются в зависимости от строителя и модели., так что эта статья рассматривает 40 МПа как заявленное расчетное предположение, не универсальное эталонное давление. В 40 МПа, одна метрическая тонна зажимной силы примерно уравновешивает 2.45 см² площади под давлением. Полезная площадь сжимается при более высоких давлениях, которые фактически может выдерживать деталь..
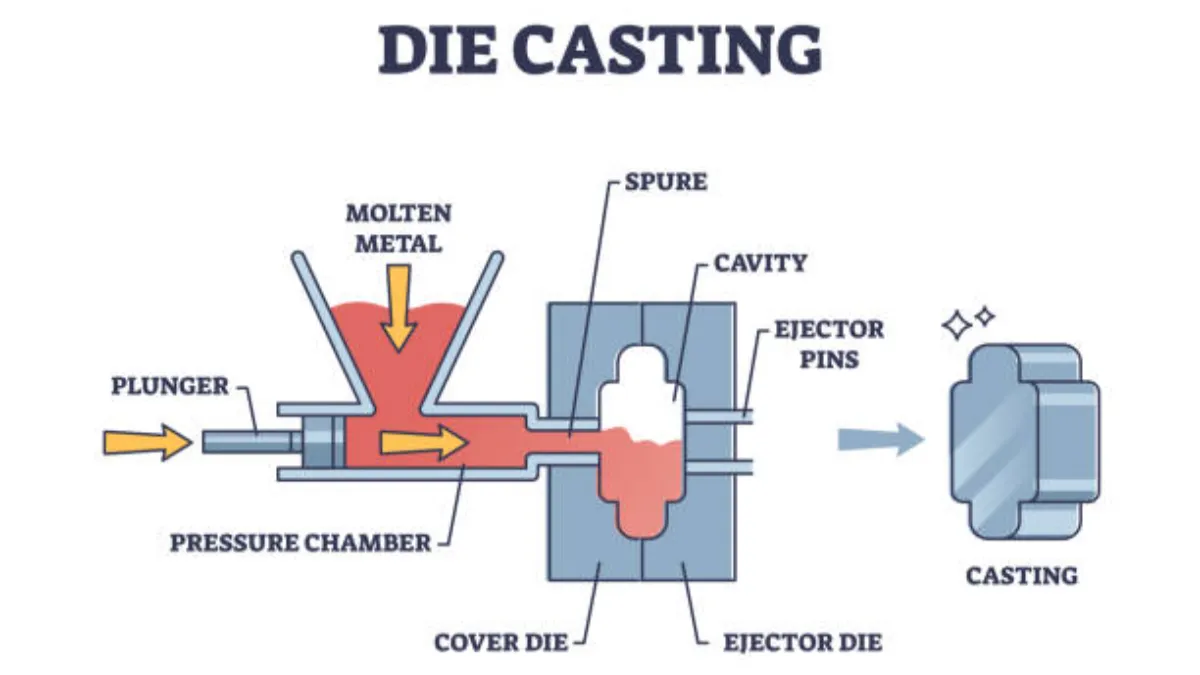
Расчет зажимной силы шаг за шагом
Начать с общей эффективной проекционной площади: области под давлением, которые создают силу открытия матрицы на самой матрице. Разработка пресс-форм подтверждает, какая полость, бегун, переполнение, и зоны выстреловой системы способствуют. Общий процент, добавленный к площади детали, не заменяет этот расчет.. Запас прочности должен соответствовать требованиям к процессу и оборудованию., не домашняя привычка.
Рабочая формула представляет собой преобразование единиц измерения плюс коэффициент маржи.:
Требуемая сила зажима (кН) = общая эффективная проекционная площадь (см²) × давление в полости (МПа) × 0.1 × выбранный коэффициент маржи.
Вот арифметика в качестве примера предположения, не рекомендация для машины. Предположим, что у уличного фонаря чистая проектируемая площадь составляет 480 см², и предположим, что расположение матрицы приводит к тому, что общая эффективная площадь равна 576 см². При рабочем давлении 60 МПа, разделяющая сила 576 × 60 × 0.1 = 3,456 кН, о 352 метрические тонны силы. А 10% маржа повышает требование примерно до 388T, и 25% маржа поднимает его примерно до 441T.
Честное чтение: Зажим 400T снимает грубую силу, но почти ничего не удерживает после 10% допуск, и оно не достигает 25% маржа вообще. При этих предположениях, 400Т — пограничный ответ, не удобный. Следующий класс вверх, или компоновка матрицы, уменьшающая полезную площадь, это то, что поставщик должен оценить, прежде чем назвать машину.
Удвойте проектируемую площадь, и вместе с этим удвоится требуемый тоннаж.. Нет конструкции ворот или выбор сплава уклоняется от этого умножения.
Одна единица примечания имеет значение в разговорах с поставщиками: в этой статье тоннаж выражен в метрических тоннах силы, о 9.8 кН каждый. Таким образом, рейтинг 400T соответствует примерно 3,920 кН доступного зажима, вот почему приведенный выше пример так близок к пределу.
Машинные классы как основа проверки
Приведенные ниже классы сгруппированы так, как о них говорят машиностроители и литейщики.. Столбец площади относится к этой статье. 40 Принятие МПа в метрические тонны силы, одна тонна балансирует около 2.45 см². Никакой запас прочности не включен, и полезная площадь сжимается при том классе давления, в котором фактически работает ваша деталь.. Относитесь к числам как к отправной точке, не паспортная табличка.
| Класс тоннажа | Теоретическая область в 40 МПа, без маржи | Что подтвердить перед выбором |
|---|---|---|
| 200–300Т | 490–735 см² | Варианты выстреловой гильзы и конструкция литника самой детали |
| 400-800Т | 981–1961 см² | Многофазный контроль выстрела и диапазон плунжера для вашего класса давления |
| 900–1600Т | 2,206–3923 см² | Платен, галстук-бар, и дневной зазор для конверта штампа |
| 2,000–4500Т | 4,903–11 032 см² | Проверенные на литейном заводе отливки аналогичной площади и класса давления |
В каждой ячейке подтверждения указывается документ, который покупатель может запросить.: макет матрицы, паспорт машины, или записи о сопоставимых отливках, которые уже произвела предлагаемая ячейка. Существуют классы 2000T и выше., и они действительно работают над очень большими структурными отливками для крупносерийных автомобильных программ.. Сам по себе тоннаж не является входными воротами в этот класс.. Покупатель с большой отливкой должен проверить опубликованный рейтинг площади конкретной машины., конверт штампа, и история литейного завода с сопоставимыми отливками, по пунктам.
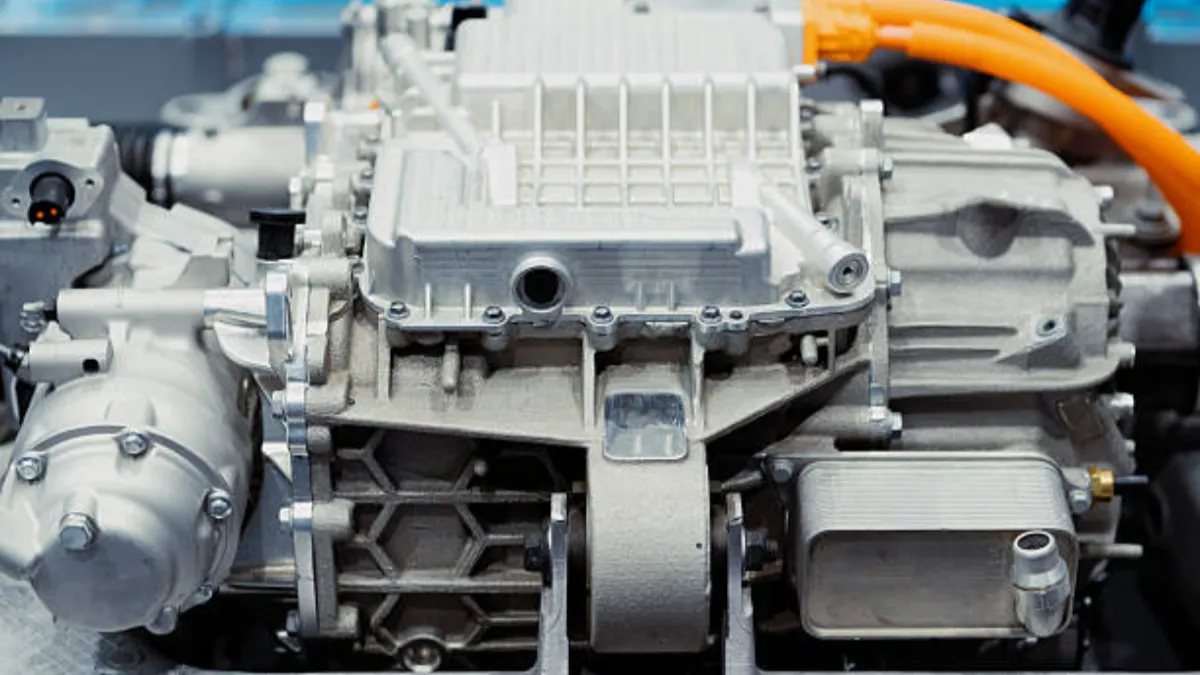
Возможности выстрела за пределами рейтинга зажима
Тоннаж говорит, что машина может удерживать матрицу закрытой. Это не говорит о том, что машина может хорошо заполнить эту часть.. Качество наполнения зависит от нескольких взаимодействующих переменных.. Диаметр плунжера и скорость выстрела определяют скорость потока.; фаза интенсификации устанавливает доступное давление; конструкция ворот и коэффициент заполнения гильз определяют движение металла.
Старое эмпирическое правило, что большой поршень движется медленно, а маленький не может наполниться, слишком просто. Большой поршень в сочетании с правильным профилем скорости обеспечивает быстрое и чистое заполнение., а маленький поршень может истощить полость даже на большой машине. Попросите поставщика указать размер плунжера., коэффициент заполнения рукава, и пределы профиля выстрела для конкретной ячейки, которую они предлагают.
Также отделите два числа, которые сливаются.: Общий вес дроби и чистый вес отливки. Общий вес дроби включает все отливки полостей., бегуны, переполняется, и печенье. Вес нетто отливки не включает материал, удаленный во время обрезки.. Машина, способная поднять 10 кг выстрел не запускает автоматически 8 кг, колодец для литья. Рукав нуждается в правильном соотношении наполнения., и переливы должны поместиться внутри матрицы.
Подойдет ли матрица физически к машине?
Машина, подобранная по тоннажу, все равно может не подходить для данной детали.. Открытие дневного света, размеры валика, и расстояние между тягами должно физически соответствовать штампу, с помещением для экстракционного и распылительного оборудования. Детали с высокими требованиями к пористости или характеристикам поверхности требуют многофазного контроля профиля дробления., не просто большой зажим; тот объяснение пористости рассказывает о том, как образуются такие пустоты и как их проверяют.. Наш направляющая для вакуумного литья под давлением охватывает маршрут, который ужесточает эти спецификации, в то время как автоматизация и доставка расплава решают, действительно ли продуктивен тот тоннаж, за который вы заплатили.
Ничего из этого не указано на заводской табличке, именно поэтому назначение станка должно основываться на анализе конструкции штампа, а не на странице каталога.. Справедливый вопрос для любого литейного завода заключается не только в том, какие машины стоят на полу., а как они расписаны и какая ячейка предлагается для вашей оснастки.
Прежде чем подписать назначение машины, внесите эти вопросы в запрос предложений. Какова общая эффективная проекционная площадь на макете матрицы?? Какой класс давления в полости нужен для этой детали?, и что является основой? Какой коэффициент маржи применяется, и что это включает в себя? Какой размер плунжера и степень заполнения втулки будут использовать деталь?? Оставляет ли матрица место для извлечения плиты и связующих стержней?? Какие сопоставимые отливки уже произведены с помощью предлагаемой ячейки?? Предложение, отвечающее на эти вопросы, легко сравнивать между поставщиками., и тот, который их пропускает, является утверждением, а не выбором.
Что публикует Mag-cast о своем парке
Для этого магазина, честное фреймирование - это то, что публикует сайт, с указанными ограничениями. А статья с обзором возможностей в блоге Mag-cast указана сила зажима HPDC от 200 до 4500 тонн.. В профиле компании на главной странице указаны машины грузоподъемностью от 300 до 2000 тонн с собственной оснасткой., и наибольшая площадь литья 3125 см².. На этих страницах описаны диапазоны, не спецификация для каждой машины, и ни в одном из них не указано, какая ячейка и на каком объекте будет выполнять вашу часть. Подтвердить предлагаемое производство, модель машины, номинальная сила зажима, и емкость матрицы с Mag-cast для вашего рисунка.
В том же профиле указана IATF. 16949 и ИСО 9001 сертификация и два объекта, Фошань в Китае и Монтеррей в Мексике.. Заявленные обязательства по обслуживанию включают предложение в течение двух дней и бесплатный анализ DFM в течение трех дней.. Если чертеж превышает опубликованное окно по площади или классу давления., поставщик должен указать это в предложении. Честный ответ – рекомендация, не принудительная установка на самый большой доступный зажим.
Когда рисунок готов, тот страница контактов ставит его перед инженерами, которые отвечают цифрами. На вопросы о конкретном назначении станка или конверте штампа легче ответить, если приложить чертеж..
Вопросы о тоннаже машин для литья под давлением
Как рассчитывается тоннаж машины для литья под давлением?
Умножьте общую эффективную проекционную площадь, в квадратных сантиметрах, по давлению в полости в мегапаскалях и по 0.1. Это дает разделяющую силу в килоньютонах.. Перевести в метрические тонны силы, затем примените коэффициент запаса, необходимый вашему процессу и оборудованию.. Проектирование пресс-форм подтверждает, какие области под давлением вносят вклад в общую площадь.
Почему в этом руководстве используется 40 МПа в примерах?
40 МПа — это заявленное расчетное предположение, которое обеспечивает прозрачность рабочих примеров., не эталонное давление выбито на каждой машине. Опубликованные рейтинги площадей различаются в зависимости от застройщика и модели., давление интенсификации часто достигает 60–80 МПа.. Попросите паспорт машины и еще раз проверьте участок на соответствие классу давления, который необходим вашей детали..
Может ли станок 400T отлить деталь с 576 см² проецируемой площади?
В 60 МПа, эта область производит примерно 3,456 кН отрывного усилия, о 352 метрические тонны без учета наценки. А 10% маржа достигает отметки около 388T, что является границей для зажима 400T., и 25% маржа превышает ее. Пример — арифметика в предположениях.; расположение матрицы и таблица данных определяют реальный ответ.
Какую самую большую отливку может произвести Mag-cast?
В профиле компании указана самая большая площадь литья - 3125 см²., и в статье о возможностях блога отдельно указано усилие зажима от 200 до 4500 тонн.. Это опубликованные диапазоны, не спецификация оборудования для какого-либо отдельного объекта. Подтвердить предлагаемое производство, модель машины, номинальная сила зажима, и емкость матрицы с Mag-cast для вашего рисунка.
Заключительные мысли
Тоннаж машины для литья под давлением равен одному умножению., и аргументы начинаются, когда входные данные угадываются. Настаивайте на проецируемой площади, указанной на макете штампа., класс давления, который действительно необходим детали, и коэффициент маржи на установленной основе. Затем проверьте систему выстрелов и конверт матрицы., потому что рейтинг зажима, который очищает математику, все равно может потерять деталь.
Сравнивайте поставщиков на одном чертеже с одним и тем же списком подтверждения., и рассматривать любое назначение машины без вычислений как заполнитель. Расчет тоннажа машин для литья под давлением на основе фактических данных помогает снизить риск несоответствия машин и брака, связанного с процессом..