Ein Käufer vergleicht ein Aluminium-Druckguss-Service gegen einen Zinklieferanten für ein kleines Präzisionsteil erhält man in der Regel zwei unterschiedliche Geschichten. Eine Seite führt mit dünnen Wänden und Beschichtung. Der andere führt mit Gewicht und Hitze. Beide Geschichten gelten für unterschiedliche Teile. In den Frachtrechnungen wird die falsche Wahl angezeigt, Endbearbeitungskosten, und Feldrückgaben statt im Zitat. Zink versus Aluminium ist keine Hierarchie. Es handelt sich um ein Handelsregister, und kleine Präzisionsteile sind der Bereich, in dem der Handel am schärfsten ist.
In diesem Leitfaden wird der Vergleich so durchgeführt, wie ihn ein Druckgusslieferant tatsächlich zitiert. An erster Stelle steht die Prozessökonomie, dann Gewicht und Kraft, dann Toleranz und Oberflächenbeschaffenheit, und schließlich die Entscheidungsregeln, die ein herkömmliches Zinkteil von einem herkömmlichen Aluminiumteil trennen. Der Lasten 5 im Vergleich zu Aluminiumeigenschaften im Detail Auf dieser Seite werden die Legierungsnummern im Detail behandelt. In diesem Artikel werden die Entscheidungsregeln rund um diese Zahlen verteidigt.
Die Entscheidungsregel, Vorne angegeben
Wählen Sie Zink, wenn das Teil klein ist, dünnwandig, dicht durch Design, und machte sich auf den Weg zu einem plattierten oder bemalten kosmetischen Leben. Hardware, Riegel, Schlossgehäuse, Beschläge, kleine Zahnräder, Steckergehäuse. Wählen Sie Aluminium, wenn das Teil im Verhältnis zu seiner Masse eine Last trägt, leitet Wärme ab, oder lebt im Freien, wo eine galvanische oder chloridhaltige Umgebung das falsche Material bestraft. Halterungen, die sich bewegen, Gehäuse, die kühlen, Armaturen, die durch Oxid statt durch Beschichtung rostfrei sind.
Denken Sie an einen Türgriff für ein Gewerbegebäude. Es braucht Gewicht, damit es fest in der Hand liegt, dünne Wände für den internen Verriegelungsmechanismus, und eine plattierte Oberfläche, die zum Hebel daneben passt. Das ist ein Zinkanteil. Denken Sie nun an eine Drohnenarmhalterung. Es muss eine Motorhalterung unter Vibrationen halten, Wärme vom Regler ableiten, und so wenig Masse wie möglich hinzufügen. Das ist ein Aluminiumteil.
Wenn beide Beschreibungen passen, Die entscheidenden Faktoren sind Gewicht und Zyklusökonomie bei Volumen. Ein Käufer, der ein Angebot für einen Aluminium-Druckgussservice für ein Teil anfordert, das aus beiden Metallen bestehen kann, muss über den Stückpreis hinaussehen. Die tatsächliche Kostenlücke zeigt sich in der Montage, Fracht, und Feldleistung. In diesem Artikel wird jede Hälfte dieses Absatzes verteidigt.
Heiße Kammer versus kalte Kammer
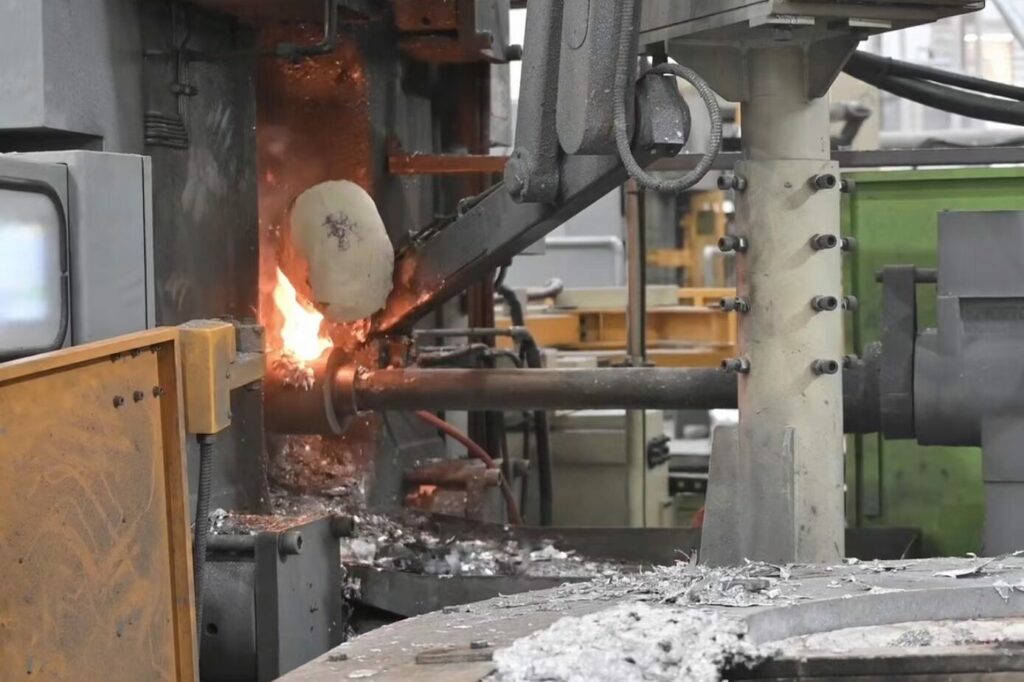
Zamak-Zinklegierungen schmelzen und erstarren in einem Band direkt darunter 390 °C. Die Temperatur ist niedrig genug, dass der Einspritzmechanismus in der Schmelze eingetaucht bleiben kann, Das ist das Heißkammerverfahren. Die Metalllieferung ist kurz, direkt gesteuert, und schnell. Maschinen laufen schnell, relativ sanft tragen, und sind physisch kleiner für die Wurfgrößen, die sie werfen. Das ist der strukturelle Grund dafür, dass Zink die ganz Kleinen dominiert, sehr viele Teile. Der Prozess ist für sie konzipiert.
Aluminium lehnt diese Regelung ab. Es wird weit oberhalb seines Schmelzpunktes gegossen, heiß genug, um den eingetauchten Mechanismus einer Heißkammermaschine zu zerstören. Aluminium läuft stattdessen in der Kaltkammer. Für jeden Zyklus wird Metall in eine separate Schusshülse geschöpft. Kaltkammermaschinen sind größer, verbrauchen mehr Energie pro Schuss, und stellen Sie sich dem Problem des Chiplötens. Die Entschädigungen sind real. Eine Kühlkammerflotte deckt ein breites Tonnagespektrum ab, und kein anderer Weg führt zu einem leichten Strukturguss mit der Qualität einer Druckgussoberfläche. Für einen umfassenderen Überblick darüber, wie Aluminiumsorten die Last aufteilen, Die Führung aus Aluminiumlegierung Auf dieser Seite geht es um ADC12, A380, A360, und die ENAC-Serie.
Gewicht ist der erste Filter
Legen Sie die gleiche kleine Halterung auf eine Waage wie bei einem Zinkdruckguss und als bei einem Aluminiumdruckguss. Der Zinkanteil wird etwa das Zweieinhalbfache wiegen. Dichte ist 6.6 g/cm³ dagegen 2.7. Diese einzelne Zahl löst mehr materielle Debatten als jedes andere Stärkediagramm. In der Hälfte der Fälle greift ein Ingenieur zu Aluminium, Was das Produkt tatsächlich brauchte, war Leichtigkeit. Die andere Hälfte, Das Teil brauchte immer nur Steifigkeit, eine dünne Wand, und eine plattierbare Oberfläche bei hohem Volumen.
In einem Handheld-Gerät, ein Fahrzeug, oder eine Frachtrechnung, Diese Dichtelücke wird kontinuierlich bezahlt. Ein Aluminium-Druckgussservice, der nach Stückgewicht angibt, sieht pro Kilo günstig aus. Die Zinkalternative kann weniger Gramm Verpackung transportieren und unterwegs weniger Handhabungsschäden absorbieren. Die Gewichtslinie auf einer Zeichnung ist stillschweigend eine Kostenlinie auf einem P&L-Anweisung.
Lautstärke und der Crossover-Punkt
Ein Käufer, der ein Angebot für einen Aluminium-Druckguss-Service für hunderttausend Teile pro Jahr anfordert, wird ein anderes Gespräch hören als ein Käufer, der fünftausend Teile bestellt. Bei hoher Lautstärke, Die Zykluszeit der Zink-Heißkammer dominiert die Stückkosten. Eine Heißkammermaschine wirft in Sekundenschnelle kleine Schüsse ab, und die Werkzeuge amortisieren sich über eine große Auflage. Kühlkammer-Aluminiumzyklen sind langsamer, Die Maschinen verbrauchen mehr Energie pro Schuss, und die Schusshülse weist Verschleiß auf, den Schwanenhälse mit heißer Kammer vermeiden.
Beide Metalle haben einen Volumen-Sweetspot. Der Spalt wird kleiner, wenn das Teil groß genug ist, dass keiner der beiden Prozesse bequem auf eine Presse mit kleiner Tonnage passt. Sie verringert sich auch, wenn das jährliche Volumen unter den Schwellenwert fällt, bei dem die Werkzeugamortisation wichtiger ist als die Zykluszeit. Für ein Programm von fünfzigtausend Stücken, Die Zinkseite weist typischerweise einen niedrigeren Stückpreis auf. Bei den Gesamtkosten abzüglich der Fracht kann die Aluminiumseite immer noch gewinnen, Montagearbeiten, und Feldausfallraten gehen in die Berechnung ein. Ein Zinkdruckguss-Dienstleister und ein Aluminium-Druckgussdienstleister geben unterschiedliche Nummern an, Der Stückpreis ist jedoch nur der Anfang des Vergleichs.
Stärke pro Kilogramm, nicht pro Teil
Festigkeitstabellen führen bei dieser Entscheidung in die Irre, Vergleichen Sie also die richtigen Spalten. Die-cast Zamak 5 läuft grob 320 Zu 330 MPa Zugfestigkeit im Gusszustand. Mainstream-Druckguss-Aluminiumlegierungen liegen in einem weit überlappenden Bereich, um 310 Zu 340 MPa für ADC12 und A380. In Bezug auf die Rohfestigkeit sind die Legierungen gleichwertig. Pro Kilogramm, Aluminium ist der klare Gewinner. Aufgrund seines Dichtevorteils trägt ein Zinkteil sein Eigengewicht 2.4 mal schwerer bei identischer Geometrie. Der Lasten 5 im Vergleich zu Aluminium Auf dieser Seite werden die Zahlen Legierung für Legierung für Leser aufgeführt, die eine Datenblattansicht benötigen.
Thermisches Verhalten ohne Mythen
Eine verbreitete Behauptung ist, dass Aluminium Wärme um ein Vielfaches besser leitet als Zink. Veröffentlichte Datenblätter für Zamak- und Standard-Aluminiumdruckgusslegierungen geben die gleiche Wärmeleitfähigkeit an 90 Zu 110 W/m·K-Band. Die wahre Geschichte ist interessanter. Aus drei Gründen dominiert Aluminium bei LED-Gehäusen. Spezielle Druckgussfamilien mit hoher Leitfähigkeit wie AlSi8, LHB1, und HA7-S erreichen ungefähr 200 W/m · k. Eine geringere Dichte ermöglicht dünne, tiefe Rippen. Und bei erhöhter Temperatur besteht keine Kriechgefahr. Der Aluminiumlegierungen mit hoher Wärmeleitfähigkeit Der Artikel auf dieser Website befasst sich mit der Legierungsauswahl für den Einsatz als Kühlkörper.
Zinkmasse, umgekehrt, ist eine Funktion, bei der Gewicht als Qualität gilt oder bei der Dämpfung und Dichte hilfreich sind. Oben ungefähr 100 °C im Dauerbetrieb, Veröffentlichte Zamak-Datenblätter weisen auf Festigkeitsverlust und Kriechen hin, wie dies bei Aluminium nicht der Fall ist. Ein Gussteil, das an einem Motor oder einem Auspuffschild anliegt, signalisiert Ihnen, dass es Aluminium braucht. Fragen Sie im Legierungsdatenblatt nach der Festigkeits-Temperatur-Kurve für Ihren Arbeitszyklus, anstatt sich auf eine generische Tabelle zu verlassen.
Dünne Wände und Details im Gusszustand
Das ist Heimrasen aus Zink. Heißkammereinspritzung füllt lange, enge Strömungswege bei hoher Geschwindigkeit, und die Produktionspraxis behandelt Wände im Halbmillimeterbereich als gießbare Geometrie für Zink. Dünne Rippen, kleine Chefs, feine Außenrändelung. Die Fließfähigkeit und Wärmeabweisung von Aluminium machen sehr dünne Wände zu einem echten Problem. Standardmäßig werden Aluminiumwände dicker gehalten, und die Teile, die enger werden müssen, werden stattdessen bearbeitet. Der Zink für präzise komplexe Bauteile Die Seite auf dieser Website behandelt die Geometriehülle, in der Zink glänzt.
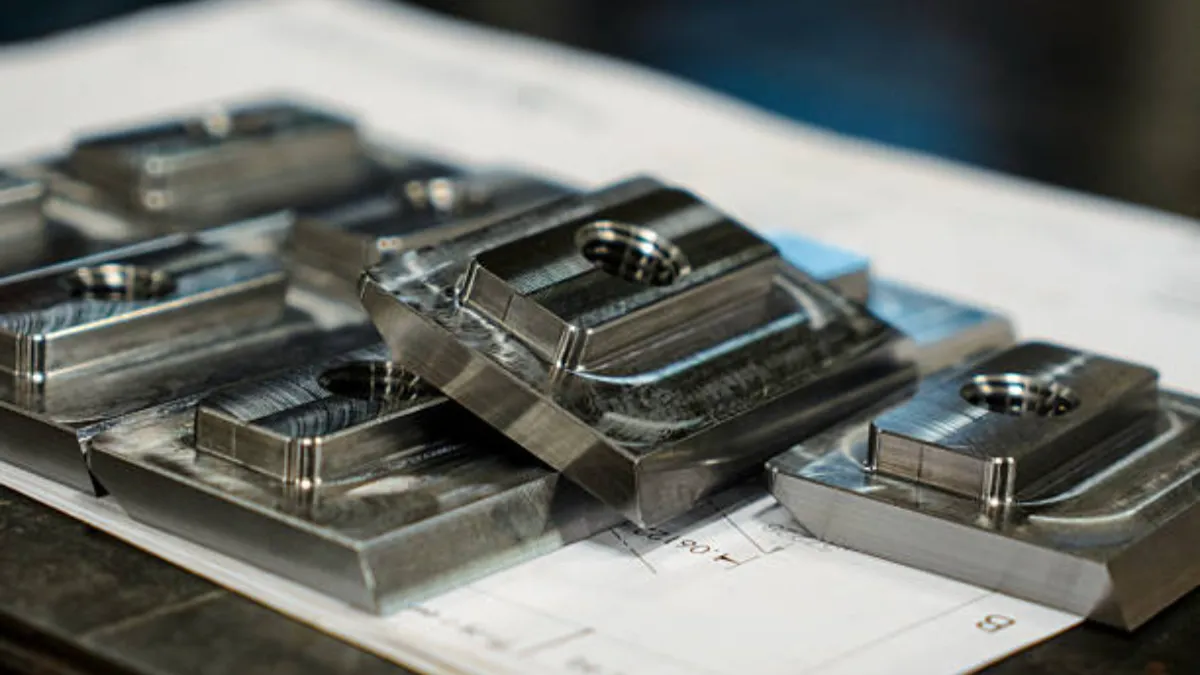
Threaded-Features erzählen die gleiche Geschichte. Kleine Innengewinde sind sauber in Zink gegossen und größtenteils im Gusszustand belassen. Aluminiumgewinde werden häufig nachbearbeitet. In der vor Ort veröffentlichten Leistungsfähigkeitsliste ist in Aluminiumangeboten als Einzelposten eine Bearbeitungstoleranz von ±0,02 mm angegeben. Im Rahmen der Toleranzdisziplin werden beide Legierungen anhand der in der Zeichnung angegebenen Toleranzklasse eingestuft. Kleine Präzisionsteile stehen an der Spitze dessen, was beide leisten können. Sanftere Gusstemperaturen für Zink sorgen für einen Vorteil bei der Formstabilität von Schuss zu Schuss. Wo eine Zeichnung einen präzisen Sitz erfordert, langweilig, oder flach, Die ehrliche Antwort für beide Metalle ist ein Bearbeitungsvorgang. Die Frage ist nur, wie viele davon Sie löschen können.
Wählen Sie zwischen Galvanisieren und Eloxieren
Zink meistert die galvanische Abscheidung wie ein Champion. Nickel-Chrom, Kupfer-Nickel-Chrom, und farbige Beschichtungssysteme wurden praktisch rund um Zamak-Hardware entwickelt. Aus diesem Grund basieren dekorative Architekturbeschläge auf Zink. Sein Schwachpunkt ist das Bare-Metal-Verhalten im Nassbetrieb. Zink korrodiert außerhalb seiner Schutzschichten aggressiv. Die langfristige Dimensionsstabilität der Legierung hängt von der Bleihaltung ab, Cadmium, und Zinnverunreinigungen in der für die Familie angegebenen Teile pro Million. Aluminium schützt sich durch sein Oxid, eloxiert für härtere Häute und Farbe, und nimmt Pulverbeschichtung gut auf. Der Präzisionsbearbeitung für Druckgussteile Die Seite auf dieser Site deckt den Finishing-Stack ab, für den diese Site wirbt.
Eine Cross-Metal-Falle verdient einen Absatz. Ein Zinkteil, das in einer nassen Umgebung auf eine Aluminium- oder Stahlbaugruppe trifft, führt zu galvanischer Korrosion. Der anodischere Partner wird angegriffen, und Beschichtungsschäden an der Kontaktstelle sind ein klassischer Feldfehler. Materialgemischte Baugruppen benötigen einen Dämmplan, einen Beschichtungsauftrag, und eine Entwässerungsgeschichte. Dies sind Gespräche, die man bei DFM führen kann, nicht bei PPAP.
Side-by-Side-Entscheidungstabelle
| Dimension | Zink (Lasten) | Aluminium (ADC12/A380-Klasse) |
|---|---|---|
| Verfahren | Heiße Kammer, untergetauchter Schwanenhals, schnelle Zyklen | Kalte Kammer, geschöpfte Schüsse, größere Maschinen |
| Dichte | ~6,6 g/cm³ – Teile fühlen sich massiv an | ~2,7 g/cm³ – massenkritischer Gewinner |
| Zugfest (Druckguss) | Lasten 5 ≈ 320-330 MPa im Gusszustand | Breit überlappendes Band; weitaus besser pro kg |
| Dünne Wände | Die Halbmillimeterklasse ist gießbar | Dickere Nennwände; dünn = Kampf oder Maschine |
| Hitze | Kriechen über ~100 °C; geringe Leitfähigkeit | Spezielle High-K-Familien erreichen ~200 W/m·K |
| Abschluss | Beschichtungs-Benchmark; gut malen | Eloxiert, Pulverbeschichtung; selbstschützendes Oxid |
| Kosten pro Volumen | Schnellere Zyklen, längere Lebensdauer | Die Aufschlüsselung der Aluminiumkosten finden Sie auf dieser Website |
Fragen zu Zink und Aluminium
Sind Zinkdruckgussteile schwächer als Aluminium??
Nicht in absoluten Zahlen. Die-cast Zamak 5 bei ungefähr 320 Zu 330 Die MPa-Zugfestigkeit liegt im gleichen Bereich wie gängige Aluminiumdruckgusslegierungen. Die Lücke erscheint pro Kilogramm. Aluminium gewinnt mit einem Dichteverhältnis von ca 2.4 Zu 1. Oben ungefähr 100 °C Dauerbetrieb, Zink beginnt an Kriechfestigkeit zu verlieren, was Aluminium weitaus besser widersteht.
Warum ist Zink bei kleinen Großserienteilen meist günstiger??
Weil das Heißkammerverfahren diese Teile nativ anpasst. In der Nähe schmelzen 385 °C sorgt dafür, dass das Einspritzsystem in der Schmelze eingetaucht bleibt, Ermöglicht schnellere Zyklen auf kleineren Maschinen mit geringerem Formverschleiß als die Aluminium-Kaltkammer-Route. Erst beim Güterverkehr kehrt sich die Wirtschaft um, Masse, oder Hitze im Betrieb machen das schwerere Metall insgesamt zur teureren Wahl.
Können beide Metalle bei kleinen Teilen enge Toleranzen einhalten??
Ja. Für beides ist der in der Zeichnung genannte Toleranzgrad maßgebend, und beide erreichen regelmäßig Präzisionsklassen. Niedrigere Zinkgusstemperaturen sorgen für stabilere Formabmessungen von Schuss zu Schuss, Daher ist die Genauigkeit im Gusszustand bei kleinen Teilen tendenziell günstiger. Jeder Sitzplatz, Faden, oder Flachheit, die enger als die Toleranztabelle ist, wird dennoch bearbeitet, und ein gutes DFM löscht diese Features, anstatt sie einzuschleifen.
Welche Metallplatten oder Oberflächen sind besser??
Zink ist der Maßstab für die Beschichtung. Seit Jahrzehnten werden dekorative Nickel-Chrom-Beschläge auf Zamak gegossen. Zu den nativen Aluminiumoberflächen zählen Eloxieren und Pulverbeschichten, unterstützt durch sein selbstschützendes Oxid. Ein plattierter kosmetischer Teil ist stillschweigend eine Zinkempfehlung. Ein Strukturteil für den Außenbereich, dessen Oberfläche Steinschlägen und UV-Strahlung standhalten muss, ist stillschweigend ein Aluminiumteil.
Letzte Gedanken
Bei kleinen Präzisionsteilen fällt die Entscheidung zwischen Zink und Aluminium am deutlichsten aus. Das Teil ist klein genug, dass es mit beiden Verfahren hergestellt werden kann, und die Lautstärke ist hoch genug, um die falsche Wahl zu treffen. Das ehrliche Muster ist, dass Zink hinsichtlich Prozessökonomie und Geometrie gewinnt, während Aluminium hinsichtlich Umwelt und Masse gewinnt. Ein Riegel, der plattiert und in eine Möbelplatte geschraubt wird, ist ein typisches Zamak-Teil. Ein Gehäuse, das im Sonnenlicht ausbrennt und mit einem wärmeerzeugenden Modul verschraubt wird, ist ein typisches Aluminiumteil.
Die Programme, die falsch kopiert werden, sind die mittleren. Ein kleiner Zinkbeschlag, der speziell für ein Fahrzeug entwickelt wurde, das heiß gelaufen ist, ist ein Fehler im Feld, der nur darauf wartet, passiert zu werden. Ein Aluminium-Kosmetikteil, dessen Beschichtungsaufwand die Endbearbeitungskosten stillschweigend verdoppelt hat, ist ein Margenkiller. Um eine Zeichnung einer echten Zink-gegen-Aluminium-Rezension zu unterziehen, Schicken Sie es über die Kontaktseite für ein Angebot. Das Team sendet einen kostenlosen DFM-Analysebericht zurück, die auf dieser Website beworbenen Dienste.