Un acheteur comparant un service de moulage sous pression d'aluminium contre un fournisseur de zinc pour une petite pièce de précision donne généralement lieu à deux histoires différentes. Un côté mène avec des parois minces et un placage. L'autre mène avec le poids et la chaleur. Les deux histoires sont vraies pour différentes parties. Le mauvais choix apparaît sur les factures de transport, coût de finition, et le champ revient plutôt que dans le devis. Le zinc par rapport à l'aluminium n'est pas une hiérarchie. C'est un registre du commerce, et les petites pièces de précision sont là où le commerce est le plus pointu.
Ce guide effectue la comparaison de la même manière qu'un fournisseur de moulage sous pression le cite réellement.. L’économie des processus passe avant tout, puis le poids et la force, puis tolérance et état de surface, et enfin les règles de décision qui séparent une pièce scolaire en zinc d'une pièce scolaire en aluminium. Le Charges 5 par rapport aux propriétés en aluminium sur ce site couvre les numéros d'alliage en détail. Cet article défend les règles de décision autour de ces chiffres.
La règle de décision, Indiqué dès le départ
Choisir le zinc lorsque la pièce est petite, à parois minces, dense par conception, et direction une vie cosmétique plaquée ou peinte. Matériel, loquets, boîtiers de serrure, raccords, petits engrenages, coques de connecteurs. Choisir l'aluminium lorsque la pièce porte une charge par rapport à sa masse, dissipe la chaleur, ou vit à l'extérieur où un environnement galvanique ou chloré punit le mauvais matériau. Des supports qui bougent, des boîtiers qui refroidissent, luminaires antirouille par oxyde plutôt que par revêtement.
Pensez à une poignée de porte pour un immeuble commercial. Il a besoin de poids pour être solide dans la main, parois minces pour le mécanisme de verrouillage interne, et une surface plaquée qui correspond au levier à côté. C'est une pièce en zinc. Pensez maintenant à un support de bras de drone. Il doit maintenir un support moteur soumis à des vibrations, évacuer la chaleur du ESC, et ajoutez le moins de masse possible. C'est une pièce en aluminium.
Si les deux descriptions correspondent, les critères de départage sont le poids et l'économie du cycle en volume. Un acheteur demandant un devis de service de moulage sous pression en aluminium pour une pièce pouvant fonctionner dans l'un ou l'autre des métaux doit regarder au-delà du prix de la pièce.. Le véritable écart de coût apparaît au niveau de l’assemblage, fret, et performances sur le terrain. Cet article défend chaque moitié de ce paragraphe.
Chambre chaude contre chambre froide
Les alliages de zinc Zamak fondent et se solidifient dans une bande juste en dessous 390 °C. La température est suffisamment basse pour que le mécanisme d'injection puisse rester immergé dans la masse fondue., qui est le processus de chambre chaude. La livraison du métal est courte, directement contrôlé, et rapide. Les machines fonctionnent rapidement, porter relativement doucement, et sont physiquement plus petits pour la taille des tirs qu'ils lancent. C'est la raison structurelle pour laquelle le zinc domine le très petit, pièces très nombreuses. Le processus est construit pour eux.
Aluminium refuse cet arrangement. Il est versé bien au-dessus de son point de fusion, suffisamment chaud pour détruire le mécanisme immergé d'une machine à chambre chaude. L'aluminium fonctionne plutôt dans une chambre froide. Le métal est versé dans un manchon séparé pour chaque cycle.. Les machines à chambre froide sont plus grandes, consommer plus d'énergie par tir, et faire face au problème de soudure. Les compensations sont réelles. Une flotte de chambres froides couvre une large gamme de tonnages, et aucune autre voie ne permet d'obtenir un moulage structurel léger avec une qualité de surface moulée sous pression. Pour une vision plus large de la façon dont les qualités d'aluminium répartissent la charge, le guide en alliage d'aluminium sur ce site couvre l'ADC12, A380, A360, et la série ENAC.
Le poids est le premier filtre
Mettez le même petit support sur une balance qu'un moulage sous pression en zinc et qu'un moulage sous pression en aluminium.. La partie en zinc pèsera environ deux fois et demie plus. La densité est 6.6 g/cm³ contre 2.7. Ce chiffre unique règle plus de débats importants que n'importe quel tableau de force.. La moitié du temps, un ingénieur cherche de l'aluminium, ce dont le produit avait réellement besoin, c'était de légèreté. L'autre moitié, la pièce n'avait besoin que de rigidité, un mur mince, et une surface plaquable à volume élevé.
Dans un appareil portable, un véhicule, ou une facture de transport, cet écart de densité est payé en permanence. Un service de moulage sous pression d'aluminium qui indique le poids de la pièce semblera bon marché au kilo.. L'alternative au zinc peut expédier moins de grammes d'emballage et absorber moins de dommages de manipulation en cours de route.. La ligne de poids sur un dessin est en fait une ligne de coût sur un P&Déclaration L.
Volume et point de croisement
Un acheteur demandant un devis de service de moulage sous pression en aluminium pour cent mille pièces par an entendra une conversation différente de celui qui en commande cinq mille.. À volume élevé, le temps de cycle de la chambre chaude du zinc domine le coût unitaire. Une machine à chambre chaude lance de petits tirs en quelques secondes, et l'outillage s'amortit sur une grande série. Les cycles de l’aluminium en chambre froide sont plus lents, les machines brûlent plus d'énergie par tir, et le manchon de tir subit une usure que les cols de cygne à chambre chaude évitent.
Les deux métaux ont un sweet spot en termes de volume. L'écart se rétrécit lorsque la pièce est suffisamment grande pour qu'aucun des deux processus ne s'adapte confortablement sur une presse de petit tonnage. Il se rétrécit également lorsque le volume annuel tombe en dessous du seuil où l'amortissement de l'outillage compte plus que le temps de cycle.. Pour un programme de cinquante mille pièces, le côté zinc affichera généralement un prix à la pièce inférieur. Le côté aluminium peut encore gagner sur le coût total une fois le fret, travail d'assemblage, et les taux d'échec sur le terrain entrent dans le calcul. Un service de moulage sous pression en zinc et un service de moulage sous pression en aluminium citeront des numéros différents, mais le prix à la pièce n'est que la première ligne de la comparaison.
Résistance par kilogramme et non par pièce
Les tableaux de force induisent en erreur sur cette décision, alors comparez les colonnes de droite. Zamak moulé sous pression 5 tourne à peu près 320 à 330 MPa traction tel que moulé. Les alliages d’aluminium moulés sous pression courants arrivent dans une bande qui se chevauche largement, autour 310 à 340 MPa pour ADC12 et A380. En termes de résistance brute, les alliages sont comparables. Par kilogramme, l'aluminium est clairement le gagnant. Son avantage en termes de densité signifie qu'une pièce en zinc porte son propre poids environ 2.4 fois plus lourd pour une géométrie identique. Le Charges 5 contre l'aluminium la page de ce site présente les numéros alliage par alliage pour les lecteurs qui ont besoin de la vue de la fiche technique.
Comportement thermique sans les mythes
Une affirmation courante est que l’aluminium conduit la chaleur plusieurs fois mieux que le zinc.. Les fiches techniques publiées pour les alliages de Zamak et d'aluminium moulé sous pression mettent la conductivité thermique au même niveau. 90 à 110 Bande W/m·K. La vraie histoire est plus intéressante. L'aluminium domine les boîtiers LED pour trois raisons. Familles moulées sous pression dédiées à haute conductivité telles que AlSi8, LHB1, et HA7-S atteignent environ 200 W / m · k. Une densité plus faible permet des nageoires fines et profondes. Et il n'y a aucun problème de fluage à température élevée. Le alliages d'aluminium à haute conductivité thermique l'article sur ce site couvre la sélection d'alliage pour le dissipateur thermique.
Masse de zinc, inversement, est une caractéristique où le poids est synonyme de qualité ou où l'amortissement et la densité aident. Ci-dessus à peu près 100 °C de service continu, Les fiches techniques publiées en Zamak signalent la perte de résistance et le fluage d'une manière que l'aluminium ne fait pas.. Un moulage qui vit contre un moteur ou un bouclier d'échappement vous dit qu'il veut de l'aluminium. Demandez à la fiche technique de l'alliage la courbe de résistance en fonction de la température pour votre cycle de service plutôt que de vous fier à un tableau générique..
Parois minces et détails tels que moulés
C'est du gazon domestique en zinc. L'injection en chambre chaude remplit longtemps, chemins d'écoulement étroits à grande vitesse, et les pratiques de production traitent les murs de l'ordre du demi-millimètre comme une géométrie coulable pour le zinc. Côtes fines, petits patrons, fines molettes externes. La fluidité de l'aluminium et le rejet de la chaleur font des parois très fines un véritable combat. La pratique standard maintient les murs en aluminium plus épais, et les pièces qui doivent être plus serrées sont usinées à la place. Le zinc pour composants complexes de précision la page de ce site couvre l'enveloppe géométrique où le zinc brille.
Les fonctionnalités threadées racontent la même histoire. Petits filetages internes coulés proprement dans le zinc et largement laissés tels que moulés. Les filetages en aluminium sont fréquemment post-usinés. La liste des capacités publiée sur le site indique une tolérance d'usinage de ± 0,02 mm comme élément de ligne sur les devis d'aluminium.. En termes de discipline de tolérance, les deux alliages sont classés par rapport à la classe de tolérance indiquée sur le dessin.. Les petites pièces de précision sont au sommet de ce que chacune peut faire. Les températures de coulée plus douces du zinc lui confèrent un avantage en termes de stabilité dimensionnelle de la matrice, coup après coup.. Où un dessin exige un siège de précision, alésage, ou plat, la réponse honnête pour l'un ou l'autre métal est une opération d'usinage. La question est seulement de savoir combien d’entre eux vous pouvez vous permettre de supprimer..
Choisir entre le placage et l'anodisation
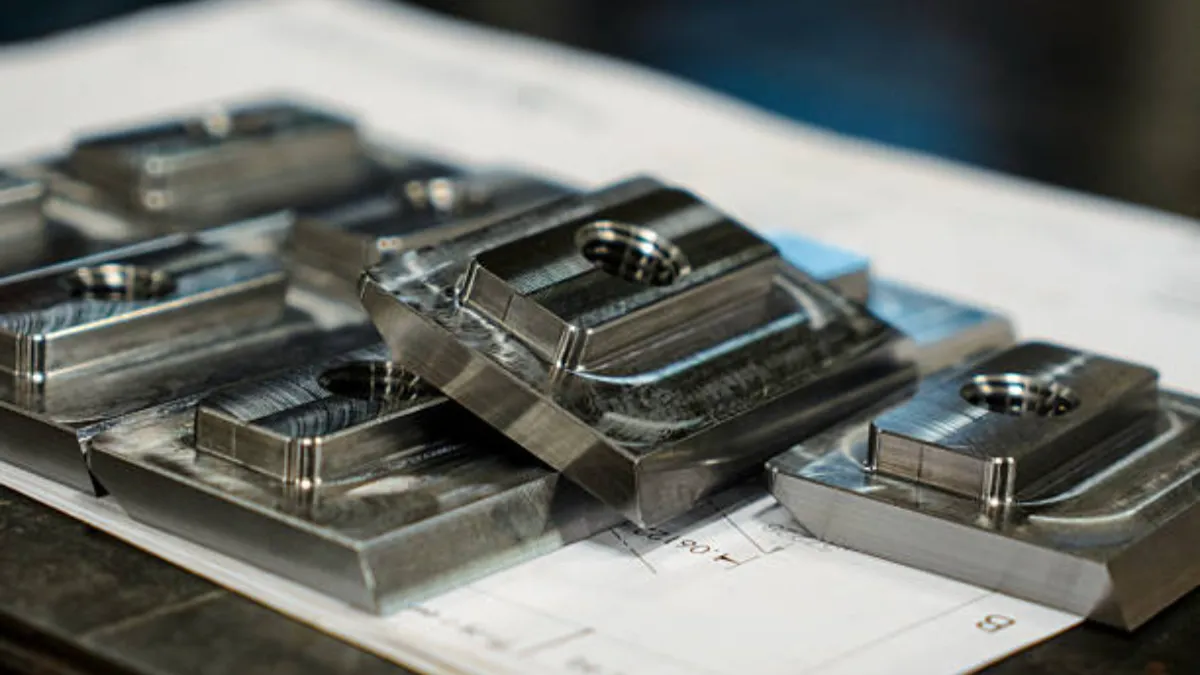
Le zinc prend l'électrodéposition comme un champion. Nickel-chrome, cuivre-nickel-chrome, et les systèmes de placage coloré ont été pratiquement conçus autour du matériel Zamak. C'est pourquoi les équipements architecturaux décoratifs utilisent du zinc. Son point faible est le comportement nu en service humide. Le zinc se corrode de manière agressive en dehors de ses revêtements protecteurs. La stabilité dimensionnelle à long terme de l'alliage dépend du maintien du plomb, cadmium, et impuretés d'étain au niveau de parties par million spécifié pour la famille. L'aluminium se protège avec son oxyde, anodisé pour les peaux et les couleurs plus dures, et prend bien le revêtement en poudre. Le finition de précision pour pièces moulées sous pression la page de ce site couvre la pile de finition annoncée par ce site.
Un piège en croix métallique mérite un paragraphe. Une pièce en zinc rencontrant un assemblage en aluminium ou en acier dans un environnement humide invite à la corrosion galvanique. Le partenaire le plus anodique se fait attaquer, et les dommages au revêtement au point de contact sont une défaillance classique sur le terrain. Les assemblages mixtes nécessitent un plan d'isolation, une commande de revêtement, et une histoire de drainage. Ce sont des conversations à avoir au DFM, pas au PPAP.
Table de décision côte à côte
| Dimension | Zinc (Charges) | Aluminium (Classe ADC12/A380) |
|---|---|---|
| Processus | Chambre chaude, col de cygne immergé, cycles rapides | Chambre froide, coups à la louche, machines plus grandes |
| Densité | ~6,6 g/cm³ — les pièces semblent substantielles | ~2,7 g/cm³ — gagnant critique de masse |
| Traction (moulé sous pression) | Charges 5 ≈ 320-330 MPa tel que coulé | Bande largement superposée; bien meilleur par kg |
| Parois minces | La classe demi-millimètre peut être lancée | Parois nominales plus épaisses; mince = combat ou machine |
| Chaleur | Fluage au-dessus de ~100 °C; faible conductivité | Les familles dédiées High-K atteignent ~ 200 W/m·K |
| Finition | Référence de placage; bien peindre | Anodisé, revêtement en poudre; oxyde auto-protecteur |
| Coût au volume | Cycles plus rapides, durée de vie plus longue | Voir la répartition des coûts de l'aluminium sur ce site |
Questions sur le zinc et l’aluminium
Les pièces moulées sous pression en zinc sont-elles plus fragiles que l'aluminium?
Pas dans l'absolu. Zamak moulé sous pression 5 à environ 320 à 330 La traction MPa se situe dans la même bande que celle des alliages d'aluminium moulés sous pression traditionnels.. L'écart apparaît par kilogramme. L'aluminium gagne par un rapport de densité d'environ 2.4 à 1. Ci-dessus à peu près 100 °C service continu, le zinc commence à perdre de sa résistance au fluage, ce à quoi l'aluminium résiste bien mieux.
Pourquoi le zinc est-il généralement moins cher pour les petites pièces à grand volume?
Parce que le processus en chambre chaude correspond nativement à ces pièces. Fondre près 385 °C permet au système d'injection de rester immergé dans la masse fondue, donnant des cycles plus rapides sur des machines plus petites avec une usure de matrice plus douce que la voie en chambre froide en aluminium. L’économie ne s’inverse que lorsque le fret, masse, ou la chaleur en service fait du métal le plus lourd le choix global le plus cher.
Les deux métaux peuvent-ils maintenir une tolérance stricte sur les petites pièces?
Oui. Le degré de tolérance indiqué sur le dessin régit à la fois, et tous deux suivent régulièrement des cours de précision. Les températures de coulée plus basses du zinc rendent les dimensions de la matrice plus stables d'un coup à l'autre, donc la précision du moulage a tendance à la favoriser sur les petites pièces. N'importe quel siège, fil, ou plat plus serré que la table de tolérance est toujours usinée, et un bon DFM supprime ces fonctionnalités plutôt que de les intégrer.
Quelles plaques métalliques ou finitions sont les meilleures?
Le zinc est la référence en matière de placage. La quincaillerie décorative en nickel-chrome est coulée sur Zamak depuis des décennies. Les finitions natives en aluminium sont l'anodisation et le revêtement en poudre, soutenu par son oxyde auto-protecteur. Une pièce cosmétique plaquée est tranquillement une recommandation en zinc. Une pièce structurelle extérieure dont la finition doit résister aux éclats de pierre et aux UV est discrètement une pièce en aluminium.
Pensées finales
Les petites pièces de précision sont celles où la décision entre le zinc et l'aluminium est la plus précise. La pièce est suffisamment petite pour que l'un ou l'autre processus puisse la réaliser, et le volume est suffisamment élevé pour qu'un mauvais choix aggrave. Le schéma honnête est que le zinc gagne en termes d’économie de processus et de géométrie, tandis que l’aluminium gagne en termes d’environnement et de masse.. Un loquet qui sera plaqué et vissé dans un panneau de meuble est une pièce classique en Zamak. Un boîtier qui cuit au soleil et se boulonne à un module générateur de chaleur est une pièce en aluminium classique.
Les programmes qui sont mal copiés sont ceux du milieu. Un petit raccord en zinc spécifié pour un véhicule qui a chauffé est une panne sur le terrain qui attend de se produire. Une pièce cosmétique en aluminium dont les exigences en matière de placage ont discrètement doublé son coût de finition est un tueur de marge. Pour soumettre un dessin à une véritable évaluation du zinc par rapport à l'aluminium, envoyez-le via le page de contact pour un devis. L'équipe renverra un rapport d'analyse DFM gratuit, les services annoncés par ce site.