Un comprador que compara un servicio de fundición a presión de aluminio contra un proveedor de zinc por una pequeña pieza de precisión generalmente hay dos historias diferentes. Un lado lleva con paredes delgadas y revestimiento. El otro lidera con peso y calor.. Ambas historias son ciertas para diferentes partes.. La elección equivocada aparece en las facturas de transporte, costo de acabado, y retornos de campo en lugar de en la cotización. Zinc versus aluminio no es una jerarquía. es un registro mercantil, y las piezas pequeñas de precisión son donde el comercio es más intenso.
Esta guía realiza la comparación tal como la cotiza un proveedor de fundición a presión.. La economía de procesos es lo primero, luego peso y fuerza, luego tolerancia y acabado superficial, y finalmente las reglas de decisión que separan una pieza de zinc de un libro de texto de una pieza de aluminio de un libro de texto.. El las cargas 5 versus propiedades de aluminio en profundidad En este sitio se cubren los números de aleación en detalle.. Este artículo defiende las reglas de decisión en torno a esos números..
La regla de decisión, Declarado desde el principio
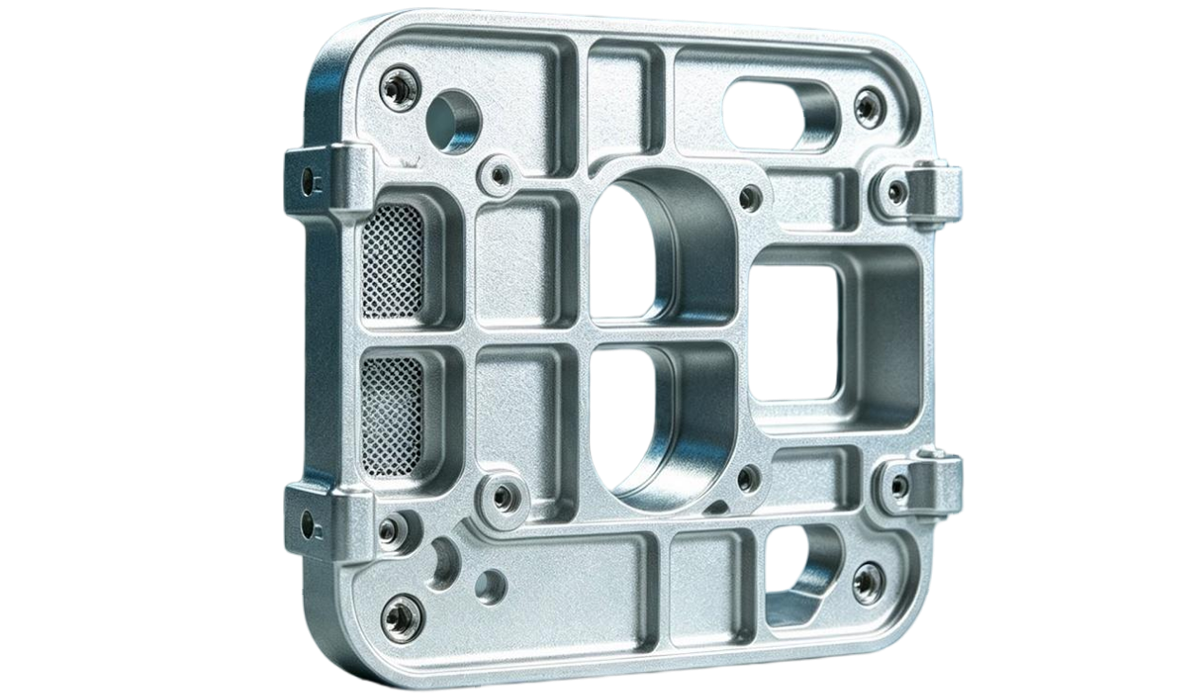
Elija zinc cuando la pieza sea pequeña., paredes delgadas, denso por diseño, y encaminado hacia una vida cosmética chapada o pintada. Hardware, pestillos, carcasas de cerradura, guarniciones, engranajes pequeños, carcasas de conectores. Elija aluminio cuando la pieza soporta carga en relación con su masa., disipa el calor, o vive al aire libre donde un ambiente galvánico o de cloruro castiga al material equivocado. Soportes que se mueven, carcasas que enfrían, Accesorios que son resistentes al óxido mediante óxido en lugar de revestimiento..
Piense en la manija de la puerta de un edificio comercial.. Necesita peso para que se sienta sólido en la mano., paredes delgadas para el mecanismo de cierre interno, y una superficie plateada que coincide con la palanca al lado. Esa es una pieza de zinc.. Ahora piense en un soporte de brazo para drones.. Debe sostener un soporte de motor bajo vibración., arrojar calor del ESC, y agregar la menor masa posible. Esa es una pieza de aluminio..
Si ambas descripciones encajan, los desempates son el peso y la economía del ciclo en volumen. Un comprador que solicita una cotización de servicio de fundición a presión de aluminio para una pieza que podría funcionar con cualquier metal debe mirar más allá del precio por pieza.. La verdadera diferencia de costes se manifiesta en el montaje, transporte, y rendimiento en el campo. Este artículo defiende cada mitad de ese párrafo..
Cámara caliente versus cámara fría
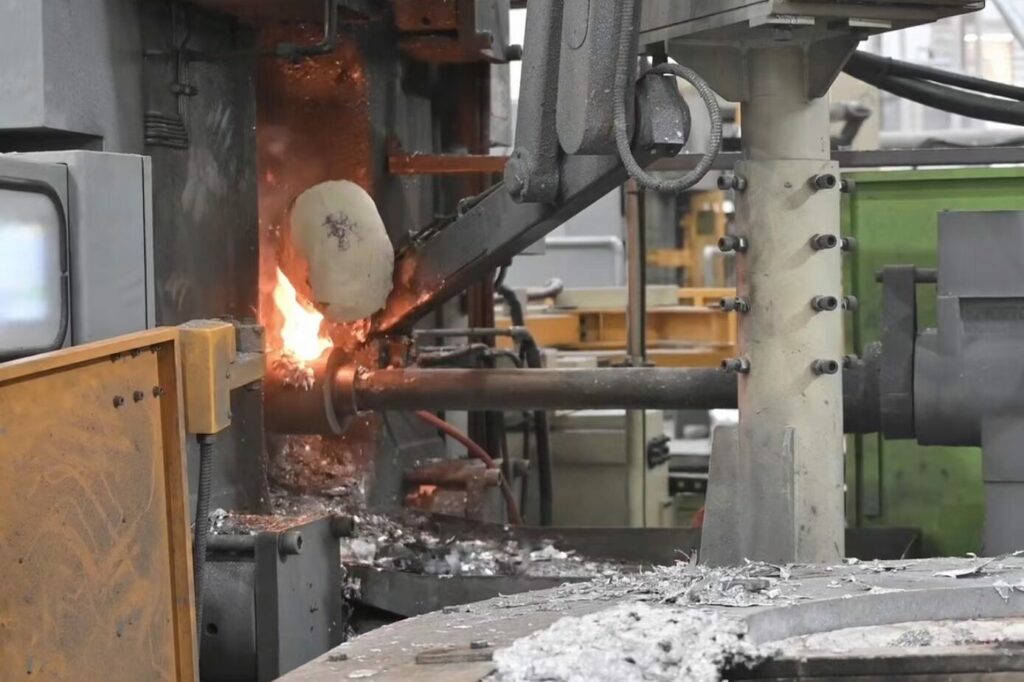
Las aleaciones de zinc Zamak se funden y solidifican en una banda justo debajo 390 °C. La temperatura es lo suficientemente baja como para que el mecanismo de inyección pueda permanecer sumergido en la masa fundida., cual es el proceso de cámara caliente. La entrega de metal es corta., controlado directamente, y rapido. Las máquinas realizan ciclos rápidamente, usar relativamente suavemente, y son físicamente más pequeños para los tamaños de tiro que lanzan. Ésa es la razón estructural por la que el zinc domina las muy pequeñas, piezas muy altas. El proceso está diseñado para ellos..
El aluminio rechaza ese acuerdo. Se vierte muy por encima de su punto de fusión., lo suficientemente caliente como para destruir el mecanismo sumergido de una máquina de cámara caliente. En su lugar, el aluminio funciona con cámara fría. El metal se vierte en una manga de perdigones separada para cada ciclo.. Las máquinas de cámara de frío son más grandes, consumir más energía por disparo, y enfrentar el problema de la soldadura por matriz. Las compensaciones son reales.. Una flota de cámaras frigoríficas cubre un amplio rango de tonelaje, y ninguna otra ruta proporciona una fundición estructural liviana con calidad de superficie de fundición a presión. Para obtener una visión más amplia de cómo los grados de aluminio dividen la carga, el guía de aleación de aluminio en este sitio cubre ADC12, A380, A360, y la serie ENAC.
El peso es el primer filtro
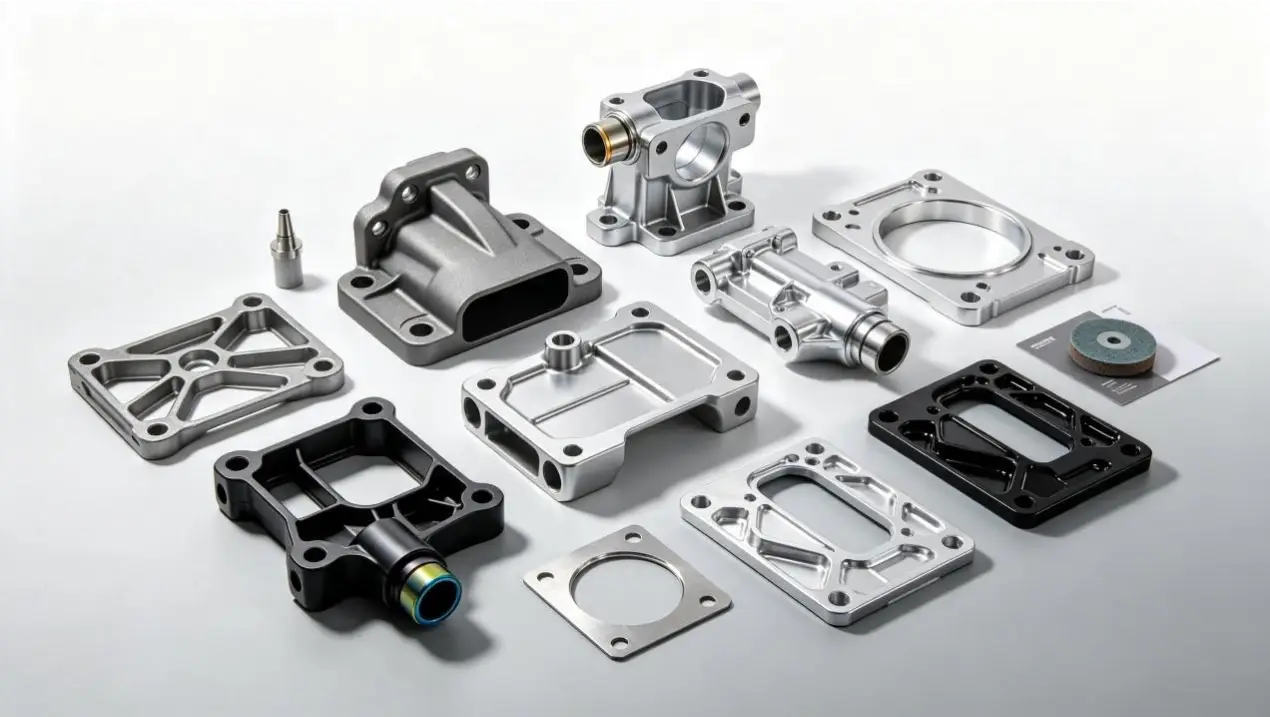
Coloque el mismo soporte pequeño en una escala como fundición a presión de zinc y como fundición a presión de aluminio.. La pieza de zinc pesará aproximadamente dos veces y media más.. La densidad es 6.6 g/cm³ contra 2.7. Ese único número resuelve más debates materiales que cualquier tabla de fortalezas.. La mitad del tiempo que un ingeniero recurre al aluminio, lo que realmente necesitaba el producto era ligereza. la otra mitad, la pieza sólo necesitaba rigidez, una pared delgada, y una superficie plateable a gran volumen.
En un dispositivo portátil, un vehículo, o una factura de flete, esa brecha de densidad se paga continuamente. Un servicio de fundición a presión de aluminio que cotice por peso de pieza parecerá barato por kilo. La alternativa al zinc puede enviar menos gramos de embalaje y absorber menos daños por manipulación en el camino.. La línea de peso en un dibujo es silenciosamente una línea de costo en una P.&declaración l.
Volumen y punto de cruce
Un comprador que solicite una cotización de servicio de fundición a presión de aluminio para cien mil piezas al año escuchará una conversación diferente a la de uno que solicite cinco mil.. A alto volumen, El tiempo del ciclo de la cámara caliente de zinc domina el costo unitario.. Una máquina de cámara caliente lanza pequeños disparos en segundos, y las herramientas se amortizan en una gran tirada. Los ciclos del aluminio en cámara fría son más lentos, Las máquinas queman más energía por disparo., y la manga de tiro ve el desgaste que evitan los cuellos de cisne de cámara caliente.
Ambos metales tienen un punto óptimo de volumen.. La brecha se estrecha cuando la pieza es lo suficientemente grande como para que ninguno de los procesos encaje cómodamente en una prensa de pequeño tonelaje.. También se reduce cuando el volumen anual cae por debajo del umbral en el que la amortización de las herramientas importa más que el tiempo del ciclo.. Para un programa de cincuenta mil piezas, el lado de zinc normalmente mostrará un precio por pieza más bajo. El lado del aluminio aún puede ganar en costo total una vez que se realice el flete., mano de obra de montaje, y las tasas de falla de campo entran en el cálculo. Un servicio de fundición a presión de zinc y un servicio de fundición a presión de aluminio cotizarán números diferentes, pero el precio por pieza es sólo la primera línea de la comparación.
Fuerza por kilogramo, no por parte
Las tablas de fuerza inducen a error en esta decisión, así que compare las columnas de la derecha. Zamak fundido a presión 5 corre aproximadamente 320 a 330 MPa tracción como fundición. Las aleaciones de aluminio fundido a presión convencionales aterrizan en una banda ampliamente superpuesta, alrededor 310 a 340 MPa para ADC12 y A380. En cuanto a resistencia bruta, las aleaciones son comparables.. Por kilogramo, el aluminio es el claro ganador. Su ventaja de densidad significa que una pieza de zinc soporta su propio peso aproximadamente 2.4 veces más pesado para una geometría idéntica. El las cargas 5 versus aluminio La página de este sitio recorre los números aleación por aleación para los lectores que necesitan la vista de la hoja de datos..
Comportamiento térmico sin mitos
Una afirmación común es que el aluminio conduce el calor varias veces mejor que el zinc.. Las hojas de datos publicadas tanto para Zamak como para aleaciones de aluminio fundido a presión ponen la conductividad térmica en el mismo nivel. 90 a 110 Banda W/m·K. La historia real es más interesante.. El aluminio domina las carcasas LED por tres razones. Familias dedicadas de fundición a presión de alta conductividad como AlSi8, LHB1, y HA7-S alcanzan aproximadamente 200 W/m · k. La menor densidad permite aletas delgadas y profundas.. Y no hay preocupación por la fluencia a temperaturas elevadas.. El aleaciones de aluminio de alta conductividad térmica El artículo de este sitio cubre la selección de aleaciones para trabajos de disipador de calor..
Masa de zinc, en cambio, es una característica donde el peso se lee como calidad o donde la amortiguación y la densidad ayudan. arriba aproximadamente 100 °C de servicio continuo, Las hojas de datos publicadas de Zamak señalan la pérdida de resistencia y la fluencia de una manera que el aluminio no. Una pieza fundida que vive contra un motor o un protector de escape le dice que quiere aluminio. Solicite en la hoja de datos de la aleación la curva de resistencia versus temperatura para su ciclo de trabajo en lugar de confiar en una tabla genérica..
Paredes delgadas y detalles moldeados
Este es el territorio del zinc. La inyección en cámara caliente se llena durante mucho tiempo, caminos de flujo estrechos a velocidad, y la práctica de producción trata las paredes en el rango de medio milímetro como geometría moldeable para zinc. costillas delgadas, pequeños jefes, moleteados externos finos. La fluidez del aluminio y el rechazo del calor hacen que las paredes muy delgadas sean una verdadera lucha. La práctica estándar mantiene las paredes de aluminio más gruesas, y las piezas que deben apretarse más se mecanizan en su lugar. El zinc para componentes complejos de precisión La página de este sitio cubre la envolvente geométrica donde brilla el zinc..
Las funciones encadenadas cuentan la misma historia. Pequeñas roscas internas fundidas limpiamente en zinc y ampliamente dejadas como fundidas.. Las roscas de aluminio suelen ser postmecanizadas.. La lista de capacidades publicada en el sitio establece una tolerancia de mecanizado de ±0,02 mm como elemento de línea en las cotizaciones de aluminio.. En cuanto a la disciplina de tolerancia, ambas aleaciones se clasifican según la clase de tolerancia indicada en el dibujo.. Las pequeñas piezas de precisión están en la cima de lo que cualquiera puede hacer. Las temperaturas de fundición más suaves del zinc le dan una ventaja en la estabilidad dimensional del troquel, disparo tras disparo.. Donde un dibujo exige un asiento de precisión, aburrir, o plano, la respuesta honesta para cualquiera de los metales es una operación de mecanizado. La única pregunta es ¿cuántos de ellos puedes permitirte eliminar?.
Elegir entre enchapado y anodizado
El zinc se enfrenta a la electrodeposición como un campeón. Níquel-cromo, cobre-níquel-cromo, y sistemas de revestimiento de colores se diseñaron prácticamente en torno a herrajes de Zamak.. Por eso los elementos arquitectónicos decorativos se basan en zinc.. Su punto débil es el comportamiento del metal desnudo en servicio húmedo.. El zinc se corroe agresivamente fuera de sus capas protectoras.. La estabilidad dimensional a largo plazo de la aleación depende de mantener el plomo., cadmio, e impurezas de estaño al nivel de partes por millón especificado para la familia. El aluminio se protege con su óxido., Anodiza para pieles y colores más duros., y acepta bien el recubrimiento en polvo. El Acabado de precisión para piezas fundidas a presión. La página de este sitio cubre la pila de acabado que este sitio anuncia..
Una trampa de metal cruzado merece un párrafo. Una pieza de zinc que se encuentra con un conjunto de aluminio o acero en un ambiente húmedo provoca corrosión galvánica.. El socio más anódico es atacado, y el daño del recubrimiento en el punto de contacto es una falla de campo clásica. Los conjuntos de materiales mixtos necesitan un plan de aislamiento, una orden de recubrimiento, y una historia de drenaje. Estas son conversaciones para tener en DFM, no en PPAP.
Tabla de decisiones lado a lado
| Dimensión | Zinc (las cargas) | Aluminio (Clase ADC12/A380) |
|---|---|---|
| Proceso | cámara caliente, cuello de cisne sumergido, ciclos rápidos | Cámara fria, tragos con cucharón, máquinas más grandes |
| Densidad | ~6,6 g/cm³: las piezas se sienten sustanciales | ~2,7 g/cm³: ganador de masas críticas |
| De tensión (fundido a presión) | las cargas 5 ≈ 320-330 MPa como fundido | Banda ampliamente superpuesta; mucho mejor por kg |
| Paredes delgadas | La clase de medio milímetro es calcinable | Paredes nominales más gruesas; delgado = pelea o máquina |
| Calor | Arrastre por encima de ~100 °C; baja conductividad | Las familias dedicadas de alta k alcanzan ~200 W/m·K |
| Refinamiento | Punto de referencia de revestimiento; pintar bien | Anodizado, capa de polvo; óxido autoprotector |
| Costo en volumen | Ciclos más rápidos, vida más larga | Vea el desglose de costos de aluminio en este sitio |
Preguntas sobre el zinc y el aluminio
¿Las piezas fundidas a presión de zinc son más débiles que el aluminio??
No en términos absolutos. Zamak fundido a presión 5 aproximadamente 320 a 330 La resistencia a la tracción MPa se encuentra en la misma banda que las aleaciones de aluminio fundido a presión convencionales.. La brecha aparece por kilogramo.. El aluminio gana por una relación de densidad de aproximadamente 2.4 a 1. arriba aproximadamente 100 °C servicio continuo, El zinc comienza a perder fuerza ante la fluencia, mientras que el aluminio resiste mucho mejor..
¿Por qué el zinc suele ser más barato para piezas pequeñas y de gran volumen??
Porque el proceso de cámara caliente coincide con esas partes de forma nativa. Derritiéndose cerca 385 °C permite que el sistema de inyección permanezca sumergido en la masa fundida, dando ciclos más rápidos en máquinas más pequeñas con un desgaste de matriz más suave que la ruta de cámara fría de aluminio. La economía sólo se invierte cuando el transporte de mercancías, masa, o el calor en servicio hace que el metal más pesado sea la opción más cara en general.
¿Pueden ambos metales mantener una tolerancia estricta en piezas pequeñas??
Sí. El grado de tolerancia indicado en el dibujo rige tanto, y ambos alcanzan clases de precisión de forma rutinaria. Las temperaturas de fundición más bajas del zinc hacen que las dimensiones de la matriz sean más estables entre disparos, por lo que la precisión del moldeado tiende a favorecerla en piezas pequeñas. cualquier asiento, hilo, o plano más apretado que la tabla de tolerancia aún se mecaniza, y un buen DFM elimina esas características en lugar de triturarlas..
¿Qué placas o acabados metálicos son mejores??
El zinc es la referencia en cuanto a revestimientos se refiere.. Los herrajes decorativos de níquel-cromo se funden desde hace décadas en Zamak.. Los acabados nativos de aluminio son anodizado y recubrimiento en polvo., respaldado por su óxido autoprotector. Una pieza cosmética chapada es silenciosamente una recomendación de zinc.. Una pieza estructural exterior cuyo acabado debe resistir los impactos de piedras y los rayos UV es discretamente de aluminio..
Pensamientos finales
Las piezas pequeñas de precisión son donde la decisión entre zinc y aluminio es más marcada. La pieza es lo suficientemente pequeña como para que cualquiera de los procesos pueda fabricarla., y el volumen es lo suficientemente alto como para que la elección incorrecta agrave. El patrón honesto es que el zinc gana en economía y geometría del proceso, mientras que el aluminio gana en medio ambiente y masa.. Un pestillo que se enchapará y atornillará en el panel de un mueble es una pieza de zamak de manual.. Una carcasa que se hornea con la luz del sol y se atornilla a un módulo generador de calor es una pieza de aluminio de libro de texto..
Los programas que se copian mal son los del medio.. Un pequeño accesorio de zinc especificado para un vehículo que se calentó es una falla de campo a punto de ocurrir. Una pieza cosmética de aluminio cuyo requisito de revestimiento duplicó silenciosamente su coste de acabado acaba con los márgenes. Para someter un dibujo a una revisión real del zinc versus el aluminio., envíalo a través del pagina de contacto para una cotización. El equipo devolverá un informe de análisis DFM gratuito, los servicios que este sitio anuncia.