Un acquirente che confronta un servizio di pressofusione dell'alluminio contro un fornitore di zinco per un piccolo pezzo di precisione di solito si ottengono due storie diverse. Un lato conduce con pareti sottili e placcatura. L'altro guida con peso e calore. Entrambe le storie sono vere per parti diverse. La scelta sbagliata si manifesta nelle bolle di trasporto, costo di finitura, e il campo restituisce anziché nella citazione. Lo zinco contro l’alluminio non è una gerarchia. È un registro delle imprese, e le piccole parti di precisione sono i settori in cui il commercio è più intenso.
Questa guida esegue il confronto nel modo in cui lo cita effettivamente un fornitore di pressofusione. L’economia dei processi viene prima di tutto, poi peso e forza, quindi tolleranza e finitura superficiale, e infine le regole decisionali che separano una parte in zinco da manuale da una parte in alluminio da manuale. IL Carichi 5 rispetto alle proprietà dell'alluminio, approfondimento su questo sito copre in dettaglio i numeri delle leghe. Questo articolo difende le regole decisionali relative a questi numeri.
La regola decisionale, Dichiarato in anticipo
Scegli lo zinco quando la parte è piccola, a parete sottile, denso per progettazione, e si diresse verso una vita cosmetica placcata o dipinta. Hardware, chiavistelli, alloggiamenti delle serrature, raccordi, piccoli ingranaggi, gusci dei connettori. Scegli l'alluminio quando la parte trasporta un carico rispetto alla sua massa, dissipa il calore, oppure vive all'aperto dove un ambiente galvanico o cloruro penalizza il materiale sbagliato. Parentesi che si muovono, alloggiamenti che si raffreddano, infissi resistenti alla ruggine grazie all'ossido anziché al rivestimento.
Pensa alla maniglia di una porta di un edificio commerciale. Ha bisogno di peso quindi sembra solido nella mano, pareti sottili per il meccanismo di chiusura interno, e una superficie placcata che si abbina alla leva accanto ad essa. Questa è una parte di zinco. Ora pensa a una staffa per il braccio di un drone. Deve sostenere il supporto motore in vibrazione, dissipare il calore dell'ESC, e aggiungere la minor massa possibile. Questa è una parte in alluminio.
Se entrambe le descrizioni corrispondono, gli elementi decisivi sono il peso e l’economia del ciclo in termini di volume. Un acquirente che richiede un preventivo per il servizio di pressofusione dell'alluminio per una parte che potrebbe utilizzare entrambi i metalli deve guardare oltre il prezzo del pezzo. Il divario di costo reale si manifesta nell'assemblaggio, trasporto, e prestazioni sul campo. Questo articolo difende ciascuna metà di quel paragrafo.
Camera calda e camera fredda
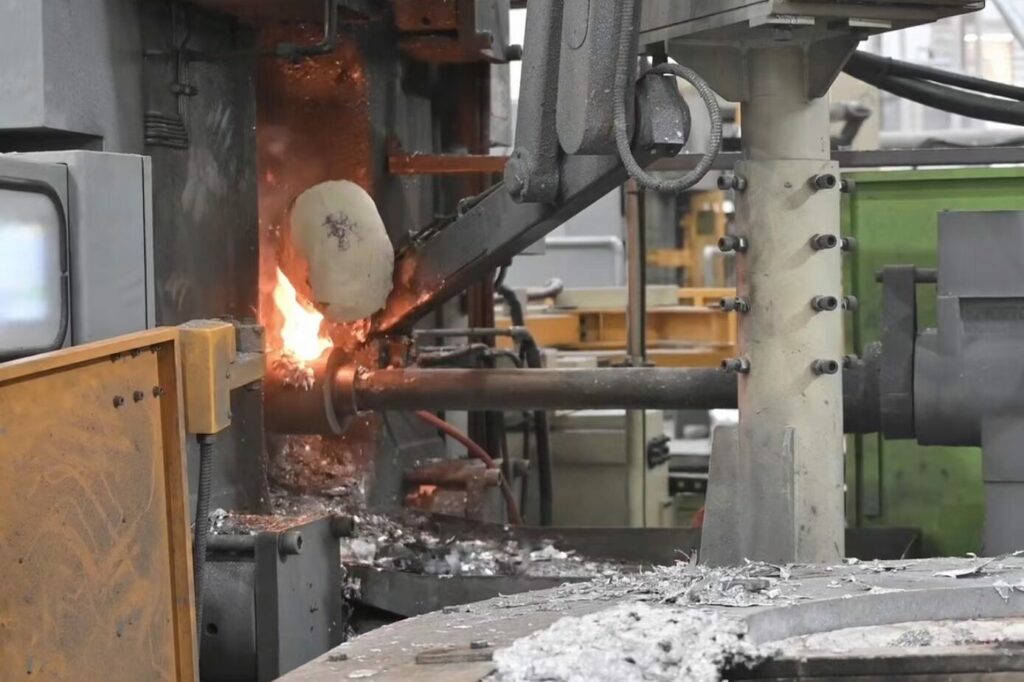
Le leghe di zinco Zamak si fondono e si solidificano in una fascia appena sottostante 390 °C. La temperatura è sufficientemente bassa da consentire al meccanismo di iniezione di rimanere immerso nella massa fusa, che è il processo a camera calda. La consegna del metallo è breve, direttamente controllata, e veloce. Le macchine girano velocemente, indossare in modo relativamente delicato, e sono fisicamente più piccoli rispetto alle dimensioni dei tiri che lanciano. Questa è la ragione strutturale per cui lo zinco domina il settore molto piccolo, parti con un numero molto elevato di parti. Il processo è costruito per loro.
L’alluminio rifiuta questo accordo. Viene versato ben al di sopra del suo punto di fusione, abbastanza caldo da distruggere il meccanismo immerso di una macchina a camera calda. L'alluminio funziona invece a camera fredda. Il metallo viene versato in un manicotto separato per ogni ciclo. Le macchine a camera fredda sono più grandi, consumare più energia per colpo, e affrontare il problema della saldatura dello stampo. Le compensazioni sono reali. Una flotta di camere fredde copre un'ampia gamma di tonnellaggi, e nessun altro percorso fornisce una fusione strutturale leggera con la qualità della superficie pressofusa. Per una visione più ampia di come i gradi di alluminio ripartiscono il carico, IL guida in lega di alluminio su questo sito copre ADC12, A380, A360, e la serie ENAC.
Il peso è il primo filtro
Mettere sulla bilancia la stessa piccola staffa di una pressofusione di zinco e di una pressofusione di alluminio. La parte in zinco peserà circa due volte e mezzo di più. La densità è 6.6 g/cm³ contro 2.7. Quel singolo numero risolve più dibattiti materiali di qualsiasi grafico di forza. La metà delle volte un ingegnere ricorre all'alluminio, ciò di cui il prodotto aveva effettivamente bisogno era leggerezza. L'altra metà, la parte aveva sempre e solo bisogno di rigidità, un muro sottile, e una superficie placcabile ad alto volume.
In un dispositivo portatile, un veicolo, o una fattura di trasporto, quel divario di densità viene pagato continuamente. Un servizio di pressofusione dell'alluminio che quota il peso del pezzo sembrerà economico al chilo. L’alternativa allo zinco può spedire meno grammi di imballaggi e assorbire meno danni da movimentazione lungo il percorso. La linea del peso su un disegno è tranquillamente una linea del costo su una P&Dichiarazione L.
Volume e punto di crossover
Un acquirente che richiede un preventivo per un servizio di pressofusione dell’alluminio per centomila pezzi all’anno ascolterà una conversazione diversa rispetto a chi ne ordina cinquemila. Ad alto volume, Il tempo del ciclo della camera calda di zinco domina il costo unitario. Una macchina a camera calda lancia piccoli colpi in pochi secondi, e l'attrezzatura si ammortizza su un lungo periodo. I cicli dell’alluminio a camera fredda sono più lenti, le macchine bruciano più energia per colpo, e il manicotto a pallini è soggetto all'usura che i colli d'oca a camera calda evitano.
Entrambi i metalli hanno un punto debole in termini di volume. Il divario si riduce quando la parte è sufficientemente grande da non consentire a nessuno dei due processi di adattarsi comodamente a una pressa di piccolo tonnellaggio. Si restringe inoltre quando il volume annuale scende al di sotto della soglia in cui l’ammortamento degli utensili conta più del tempo di ciclo. Per un programma di cinquantamila pezzi, il lato in zinco mostrerà in genere un prezzo unitario inferiore. Il lato dell'alluminio potrebbe ancora vincere sul costo totale una volta effettuato il trasporto, lavoro di assemblaggio, e i tassi di guasto sul campo entrano nel calcolo. Un servizio di pressofusione di zinco e un servizio di pressofusione di alluminio riporteranno numeri diversi, ma il prezzo al pezzo è solo l'inizio del confronto.
Forza per chilogrammo, non per parte
Le tabelle di forza sono fuorvianti su questa decisione, quindi confronta le colonne giuste. Zama pressofusa 5 funziona in modo approssimativo 320 A 330 MPa trazione come fuso. Le tradizionali leghe di alluminio pressofuso si collocano in una fascia ampiamente sovrapposta, in giro 310 A 340 MPa per ADC12 e A380. In termini di resistenza grezza le leghe sono pari. Per chilogrammo, l’alluminio è il chiaro vincitore. Il suo vantaggio in termini di densità significa che una parte in zinco trasporta il proprio peso 2.4 volte più pesante per una geometria identica. IL Carichi 5 rispetto all'alluminio La pagina di questo sito percorre i numeri lega per lega per i lettori che necessitano della visualizzazione della scheda tecnica.
Comportamento termico senza miti
Un'affermazione comune è che l'alluminio conduce il calore molte volte meglio dello zinco. Le schede tecniche pubblicate sia per Zamak che per le leghe di alluminio pressofuso di base attribuiscono la stessa conducibilità termica 90 A 110 Banda W/m·K. La vera storia è più interessante. L'alluminio domina gli alloggiamenti dei LED per tre motivi. Famiglie dedicate di pressofusi ad alta conduttività come AlSi8, LHB1, e HA7-S raggiungono all'incirca 200 W/m · k. La densità inferiore consente pinne sottili e profonde. E non c'è alcun problema di creep a temperature elevate. IL leghe di alluminio ad alta conducibilità termica l'articolo su questo sito riguarda la selezione delle leghe per il funzionamento dei dissipatori di calore.
Massa di zinco, al contrario, è una caratteristica in cui il peso viene interpretato come qualità o in cui lo smorzamento e la densità aiutano. Sopra più o meno 100 °C di servizio continuo, le schede tecniche pubblicate in Zamak segnalano la perdita di resistenza e lo scorrimento viscoso in modi in cui l'alluminio non lo fa. Una fusione che convive con un motore o uno scudo di scarico ti dice che vuole l'alluminio. Chiedi alla scheda tecnica della lega la curva resistenza-temperatura per il tuo ciclo di lavoro piuttosto che fidarti di una tabella generica.
Pareti sottili e dettagli as-cast
Questo è il terreno di casa in zinco. L'iniezione della camera calda si riempie a lungo, percorsi di flusso stretti in velocità, e la pratica di produzione tratta le pareti nell'intervallo di mezzo millimetro come geometria colabile per lo zinco. Costole sottili, piccoli capi, fini zigrinature esterne. La fluidità dell'alluminio e la reiezione del calore rendono le pareti molto sottili una vera e propria lotta. La pratica standard mantiene le pareti di alluminio più spesse, e le parti che devono essere più strette vengono invece lavorate. IL zinco per componenti complessi di precisione La pagina di questo sito copre l'involucro della geometria in cui lo zinco brilla.
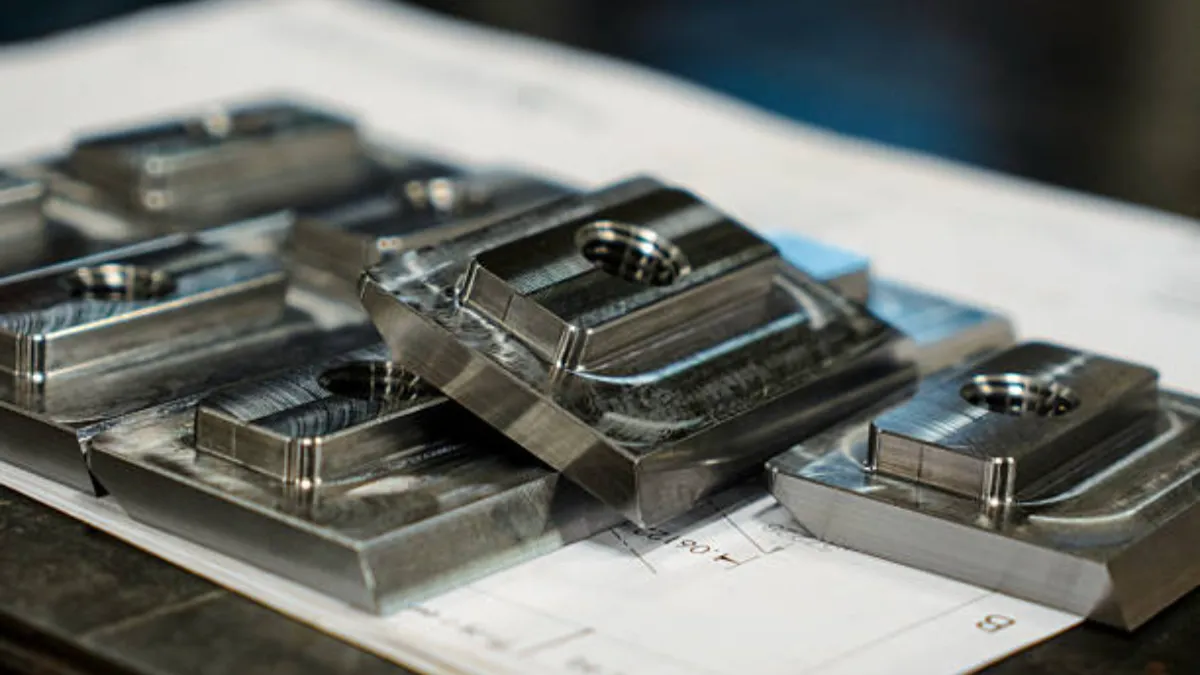
Le funzionalità filettate raccontano la stessa storia. Piccole filettature interne fuse in modo pulito in zinco e ampiamente lasciate come colate. Le filettature di alluminio sono spesso post-lavorate. L'elenco delle capacità pubblicato sul sito indica una tolleranza di lavorazione di ±0,02 mm come voce nelle quotazioni dell'alluminio. In base alla disciplina di tolleranza, entrambe le leghe sono classificate rispetto alla classe di tolleranza indicata sul disegno. Le piccole parti di precisione sono al top di ciò che entrambi possono fare. Le temperature di colata più delicate dello zinco gli conferiscono un vantaggio in termini di stabilità dimensionale dello stampo colpo dopo colpo. Dove un disegno richiede una sede di precisione, foro, o piatto, la risposta onesta per entrambi i metalli è un'operazione di lavorazione. La domanda è solo quanti di essi puoi permetterti di eliminare.
Scegliere tra placcatura e anodizzazione
Lo zinco prende l'elettrodeposizione come un campione. Nichel-cromo, rame-nichel-cromo, e i sistemi di placcatura colorata sono stati praticamente progettati attorno all'hardware in Zamak. Ecco perché gli accessori architettonici decorativi contengono zinco. Il suo punto debole è il comportamento del metallo nudo nel servizio bagnato. Lo zinco si corrode in modo aggressivo all'esterno dei suoi rivestimenti protettivi. La stabilità dimensionale a lungo termine della lega dipende dalla conservazione del piombo, cadmio, e impurità di stagno al livello di parti per milione specificato per la famiglia. L'alluminio si protegge con il suo ossido, anodizzato per pelli e colori più duri, e sopporta bene la verniciatura a polvere. IL finitura di precisione per pezzi pressofusi pagina su questo sito copre lo stack di finitura pubblicizzato da questo sito.
Una trappola metallica merita un paragrafo. Una parte in zinco che incontra un assieme in alluminio o acciaio in un ambiente umido favorisce la corrosione galvanica. Il partner più anodico viene attaccato, e il danneggiamento del rivestimento nel punto di contatto è un classico guasto sul campo. Gli assemblaggi con materiali misti necessitano di un piano isolante, un ordine di rivestimento, e una storia di drenaggio. Queste sono conversazioni da avere al DFM, non al PPAP.
Tabella decisionale affiancata
| Dimensione | Zinco (Carichi) | Alluminio (Classe ADC12/A380) |
|---|---|---|
| Processi | Camera calda, collo d'oca sommerso, cicli veloci | Camera fredda, colpi di mestolo, macchine più grandi |
| Densità | ~6,6 g/cm³ — le parti sembrano sostanziali | ~2,7 g/cm³ — vincitore del test di massa |
| Trazione (pressofuso) | Carichi 5 ≈ 320-330 MPa come fuso | Fascia ampiamente sovrapposta; molto meglio al kg |
| Pareti sottili | La classe mezzo millimetro è fondibile | Pareti nominali più spesse; sottile = lotta o macchina |
| Calore | Creep sopra i ~100 °C; bassa conduttività | Le famiglie dedicate ad alto k raggiungono ~200 W/m·K |
| Finitura | Punto di riferimento della placcatura; dipingere bene | Anodizzato, rivestimento in polvere; ossido autoprotettivo |
| Costo a volume | Cicli più veloci, morire più a lungo la vita | Vedi la ripartizione dei costi dell'alluminio su questo sito |
Domande su zinco e alluminio
I getti pressofusi di zinco sono più deboli dell'alluminio?
Non in termini assoluti. Zama pressofusa 5 a circa 320 A 330 La resistenza alla trazione MPa si trova nella stessa banda delle tradizionali leghe di alluminio pressofuso. Il divario appare per chilogrammo. L'alluminio vince con un rapporto di densità di circa 2.4 A 1. Sopra più o meno 100 °C servizio continuo, lo zinco comincia a perdere forza per strisciare cui l'alluminio resiste molto meglio.
Perché lo zinco è solitamente più economico per le parti di piccole dimensioni e ad alto volume?
Perché il processo a camera calda corrisponde a quelle parti in modo nativo. Fusione vicina 385 °C consente al sistema di iniezione di rimanere immerso nella massa fusa, offrendo cicli più rapidi su macchine più piccole con un'usura dello stampo più delicata rispetto al percorso a camera fredda in alluminio. L'economia si inverte solo quando si tratta di merci, massa, oppure il calore in servizio rende il metallo più pesante la scelta complessivamente più costosa.
Entrambi i metalli possono mantenere una tolleranza stretta su piccole parti?
SÌ. Il grado di tolleranza indicato sul disegno regola entrambi, ed entrambi frequentano regolarmente le lezioni di precisione. Le temperature di colata più basse dello zinco rendono le dimensioni dello stampo più stabili tra stampata e stampata, quindi la precisione del lancio tende a favorirla su parti piccole. Qualsiasi posto, filo, o un piatto più stretto della tabella di tolleranza viene comunque lavorato, e un buon DFM elimina quelle funzionalità anziché inserirle.
Quali piastre metalliche o finiture migliori?
Lo zinco è il punto di riferimento della placcatura. L'hardware decorativo in nichel-cromo è stato fuso su Zama per decenni. Le finiture native dell'alluminio sono anodizzazione e verniciatura a polvere, supportato dal suo ossido autoprotettivo. Una parte estetica placcata è tranquillamente una raccomandazione di zinco. Una parte strutturale esterna la cui finitura deve resistere alla scheggiatura e ai raggi UV è tranquillamente una parte in alluminio.
Considerazioni finali
Le piccole parti di precisione sono i settori in cui la decisione tra zinco e alluminio è più decisiva. La parte è abbastanza piccola da poter essere realizzata da entrambi i processi, e il volume è abbastanza alto da aggravare la scelta sbagliata. Il modello onesto è che lo zinco vince sull’economia del processo e sulla geometria mentre l’alluminio vince sull’ambiente e sulla massa. Una serratura che verrà placcata e avvitata al pannello di un mobile è una parte in zama da manuale. Un alloggiamento che cuoce alla luce del sole e si fissa a un modulo generatore di calore è una parte in alluminio da manuale.
I programmi che vengono copiati erroneamente sono quelli di mezzo. Un piccolo raccordo in zinco specificato per un veicolo che si è surriscaldato è un guasto sul campo in attesa di verificarsi. Un pezzo cosmetico in alluminio i cui requisiti di placcatura hanno tranquillamente raddoppiato il costo di finitura è un killer di margini. Per sottoporre un disegno a una vera revisione dello zinco rispetto all'alluminio, invialo tramite il pagina dei contatti for a quote. Il team restituirà un rapporto di analisi DFM gratuito, i servizi pubblicizzati da questo sito.