La mayoría de las cotizaciones de fundición a presión de aluminio son opacas, no porque los proveedores oculten nada., pero porque a los compradores rara vez se les muestra cómo se ensambla el número. Un precio por pieza es la suma de cuatro bloques. — metal, amortización de herramientas, conversión, y terminando — y cada bloque responde a diferentes palancas de diseño y volumen. Comprender la anatomía de un servicio de fundición a presión de aluminio La cotización lo convierte de un tomador de precios a un negociador.: sabrás qué costo es fijo, que es negociable, y cual tu propio dibujo esta inflando.
Aquí está el mapa por el que caminaremos., con la flexibilidad que ofrece cada bloque una vez que la producción está en marcha:
| Bloque de costos | Principales impulsores | ¿Puedes moverlo más tarde?? |
|---|---|---|
| Material | Precio de la aleación, peso del tiro, recuperación de chatarra | En parte — mediante diseño y ajuste de aleación |
| Estampación | Tamaño, acero, caries, núcleos deslizantes | una sola vez; estructura negociable |
| Conversión | tiempo de ciclo, tonelaje de sujeción, velocidad de la máquina | Sí — Las paredes y la geometría actúan directamente. |
| Refinamiento & logística | Recuento de operaciones, tolerancias, especificaciones de embalaje | Sí — Los ahorros más pasados por alto |
Costo de materiales: El peso del disparo no es peso parcial
La primera sorpresa en la mayoría de averías es que se paga por más metal del que contiene la pieza.. Cada toma incluye la parte más la galleta., puertas, y rebosaderos que hacen que el llenado a alta presión funcione, y ese peso de tiro — no es el peso final — es lo que dispensa el horno. En una fundición disciplinada, esos retornos se recuperan a través de un circuito de reciclaje central y se acreditan nuevamente al costo de la fundición., Es por eso que dos proveedores que utilizan la misma aleación pueden cotizar líneas de materiales visiblemente diferentes..
La elección de la aleación también mueve la línea de materiales. Precios de ADC12 por debajo de los grados especiales, y las aleaciones de alta conductividad tienen ventanas químicas más ajustadas que cuestan más mantener. La forma honesta de comparar cotizaciones es por kilogramo terminado enviado., Con la aleación especificada en la cotización., no por disparo.
Estampación: La inversión única y cómo se amortiza
El dado es la mayor inversión individual en un nuevo programa, y su precio está impulsado por un puñado de factores comprensibles: tamaño de pieza, grado de acero, número de cavidades, núcleos deslizantes, y la vida útil esperada de la herramienta. Una herramienta simple de una sola cavidad para un soporte tiene un costo completamente diferente al de una herramienta de cuatro cavidades con correderas hidráulicas para una carcasa compleja.. Las herramientas complejas cuestan más pero producen más piezas por ciclo, Así que la pregunta relevante nunca es sólo el precio de la herramienta. — es el precio de la herramienta dividido por el volumen total del programa.
La amortización de herramientas también es donde importa la estructura del contrato.. Algunos compradores pagan la herramienta directamente y la poseen; otros dejan que la fundición lo amortice en el precio por pieza sobre una cantidad acordada. Ambos pueden ser económicos., pero premian diferentes comportamientos: Ser propietario de la herramienta le brinda la libertad de mover la producción., mientras que las herramientas amortizadas reducen su compromiso inicial. Pregunte qué estructura asume su cotización antes de compararla con otra.. Una tercera estructura sobre la que vale la pena preguntar: créditos de tarifa de herramientas, donde la carga de la herramienta se devuelve parcial o totalmente una vez que el volumen de producción alcanza un umbral acordado — El costo efectivo de la herramienta luego rastrea el éxito del programa en lugar de considerarse un costo irrecuperable..
Costo de conversión: Tiempo de máquina, Ciclo, y tonelaje
El bloque de conversión es la propia máquina.: Lo que paga por los segundos que su pieza ocupa una celda de fundición a presión. Tres variables lo configuran. El tiempo de ciclo es el mayor. — las paredes más gruesas necesitan una solidificación más prolongada, y cada segundo se multiplica en todo el programa. El tonelaje de sujeción es el segundo: El área de la pieza proyectada multiplicada por la presión de fundición determina el tamaño de la máquina., y las máquinas más grandes cuestan más por hora. El peso del tiro es el tercero., ya que manipular y fundir grandes dosis de metal consume energía del horno y tiempo de ciclo..
Aquí es donde la retroalimentación de ingeniería vale la pena. Una costilla agregada para reemplazar una sección gruesa acorta el ciclo. Una pieza reorientada en la matriz puede perder una clase de tonelaje. Un comprador que pregunta “¿Qué en mi diseño impulsa el tiempo de tu máquina?” está haciendo la pregunta sobre el mejor costo en fundición a presión.
Operaciones secundarias: Donde los presupuestos crecen silenciosamente
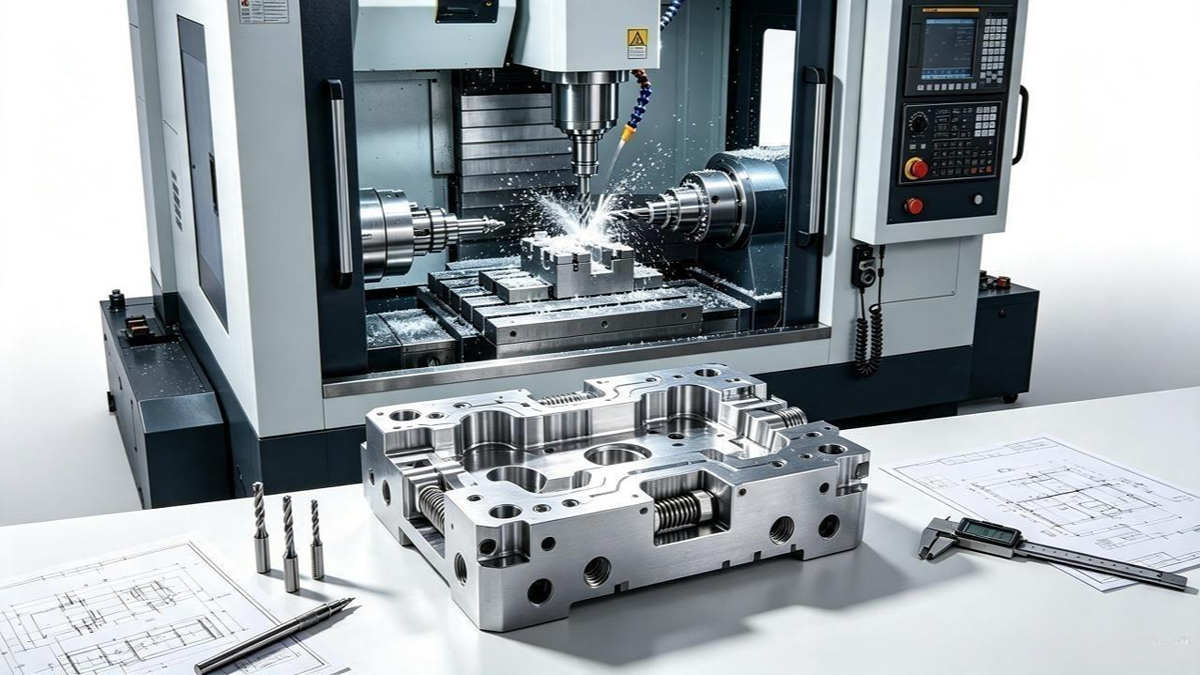
El modelo as-cast casi nunca se presenta tal como se envía. Guarnición, perforación y roscado, Mecanizado CNC de caras críticas., prueba de fugas, tratamiento de superficies, y el embalaje cada uno añade una línea de coste real, y juntos pueden rivalizar con el casting mismo. El patrón que se repite en todos los programas: un puñado de tolerancias exigidas en caras no funcionales introducen secciones enteras de la pieza en el mecanizado CNC que la precisión de la fundición nunca requirió.
Cada operación merece una prueba de propósito. ¿Esta cara se combina con otra parte?? Entonces necesita mecanizado según las especificaciones.. ¿Es cosmético y visible?? Entonces necesita terminar. ¿No es ninguno de los dos?? Entonces cada punto decimal de tolerancia es una pequeña donación a su propia estructura de costos.. Nuestro Capacidad de mecanizado CNC existe precisamente para los rostros que lo necesitan — La habilidad de costo es mantener ese conjunto tan pequeño como lo permita el diseño..
Volumen y curva de precios
La fundición a presión es una tecnología de volumen.: Herramientas y configuración repartidas en más piezas., y el precio por pieza cae a lo largo de una curva que es pronunciada al principio y plana al final. El volumen también desbloquea opciones estructurales. — más caries, accesorios dedicados, y automatización que una tirada de bajo volumen no puede amortizar. Las cantidades mínimas de pedido reflejan esta realidad y no una política arbitraria.; existen porque por debajo de cierta cantidad, La economía por partes deja de tener sentido para ambas partes..
Para fines de planificación, las bandas prácticas son sencillas: piezas pequeñas hasta aproximadamente 1 kg suelen ser viables desde aproximadamente 2,000 piezas, piezas de tamaño mediano hasta 3 kg de aproximadamente 1,000 piezas, y piezas más pesadas de alrededor 500 piezas. Por debajo de esos umbrales, el mecanizado a partir de palanquilla o una alternativa de fundición a menudo sirve mejor — una buena fundición lo dirá en lugar de cotizar una pieza fundida que nadie debería comprar. El tiempo también importa: un dibujo de trabajo con aleación y volumen debe respaldar una cotización detallada dentro 24 horas, y si un proveedor necesita una semana para fijar el precio de una pieza estándar, Es poco probable que el número por pieza tampoco sea nítido.
Palancas prácticas para reducir el precio por pieza
Siete palancas mueven el número, aproximadamente en orden de impacto. Primero, consolidar piezas: una pieza fundida que reemplaza tres piezas ensambladas elimina dos operaciones de fijación y dos pilas de tolerancias. Segundo, paredes uniformes: acortan los ciclos y reducen el riesgo de hundimiento y porosidad a la vez. Tercero, disciplina de tolerancia: poner el mecanizado sólo donde la función lo exige. Cuatro, recuento de cavidades coincidente con el volumen real. Quinto, ajuste de aleación — la aleación más barata que cumple con el requisito, no es el más familiar. Sexto, terminar la selección: capa de polvo donde actúa, y omitir acabados premium en caras invisibles. Séptimo, Embalaje especificado para la realidad del transporte y no para el peor de los casos..
La transparencia agrava los siete. Una cotización con un desglose de costos visible invita al diálogo de ingeniería, y un proveedor que ofrece sugerencias de optimización de costos en la cotización le indica dónde su dibujo es más caro de lo necesario.. Nuestro servicio de embalaje y logística aplica la misma lógica al último bloque de costos, Diseñar embalajes de exportación para el modo de transporte real en lugar de utilizar cajas que superen las especificaciones..
Listo para ver el desglose por tu propia parte.? Solicite una cotización a través de nuestro pagina de contacto con el dibujo y volumen anual, y la respuesta mostrará los bloques de costos línea por línea, junto con las sugerencias de optimización sobre las que actuaríamos primero.
Preguntas más frecuentes
¿Cuánto cuestan las herramientas de fundición a presión de aluminio??
Escalas de precios de herramientas con tamaño de pieza, grado de acero, recuento de cavidades, y núcleos deslizantes, por lo que una matriz simple de una sola cavidad y una matriz de alojamiento de múltiples cavidades pueden diferir en un orden de magnitud. El número que importa para su programa es el precio de la herramienta dividido por los disparos de por vida., y la estructura también importa: pagado directamente y en propiedad, o amortizado en el precio por pieza en una cantidad acordada.
¿Qué impulsa el precio por pieza en la fundición a presión de aluminio??
Cuatro cuadras: metal (peso del tiro, no solo peso parcial), amortización de herramientas, conversión (tiempo de la máquina, ciclo, y tonelaje), y operaciones secundarias como el mecanizado., refinamiento, y prueba. En programas maduros, El espesor de la pared y la disciplina de tolerancia generalmente influyen en el total más que el precio de la aleación., porque actúan sobre el tiempo de ciclo y el mecanizado simultáneamente.
¿Por qué los proveedores establecen cantidades mínimas de pedido??
porque herramientas, configuración, y el trabajo de calidad del primer artículo debe amortizarse a lo largo de la tirada.. Las bandas viables típicas comienzan alrededor 2,000 piezas para piezas bajo 1 kilos, 1,000 piezas hasta 3 kilos, y aproximadamente 500 piezas por encima de eso. Por debajo de estos volúmenes, el precio por pieza aumenta considerablemente, y alternativas como el mecanizado a partir de palanquilla suelen ser la mejor recomendación.
¿Cómo puedo reducir el costo unitario de fundición a presión sin perjudicar la calidad??
Trabaja las palancas de diseño en orden.: consolidar ensamblajes en una sola pieza, Mantenga un espesor de pared uniforme para ciclos más rápidos., restringir tolerancias estrechas y mecanizado a caras funcionales, hacer coincidir el recuento de cavidades con el volumen real, y seleccione la aleación y el acabado que cumplan con las normas más baratos. Una cotización de proveedor que muestra el desglose de costos línea por línea generalmente revelará qué palanca se amortiza primero..