Большинство расценок на литье алюминия под давлением непрозрачны не потому, что поставщики что-то скрывают., а потому, что покупателям редко показывают, как собирается номер. Цена за деталь представляет собой сумму четырех блоков. — металл, амортизация оснастки, преобразование, и отделка — и каждый блок реагирует на различный дизайн и рычаги громкости. Понимание анатомии услуги литья алюминия под давлением Цитата превращает вас из ценополучателя в переговорщика: вы будете знать, какая стоимость фиксирована, который подлежит обсуждению, и какой из них надувает твой собственный рисунок.
Вот карта, по которой мы пройдем, благодаря гибкости, которую предлагает каждый блок после запуска производства:
| Блок затрат | Основные драйверы | Можете ли вы переместить это позже?? |
|---|---|---|
| Материал | Цена сплава, вес дроби, восстановление металлолома | Частично — благодаря конструкции и посадке сплава |
| Оснастка | Размер, сталь, полости, скользящие сердечники | Один раз; структура договорная |
| Конверсия | Время цикла, зажимной тоннаж, скорость машины | Да — стены и геометрия действуют напрямую |
| Отделка & логистика | Количество операций, допуски, спецификация упаковки | Да — самая недооцененная экономия |
Стоимость материала: Вес выстрела не является весом детали
Первым сюрпризом в большинстве поломок является то, что вы платите за больше металла, чем содержит деталь.. Каждый кадр включает в себя деталь плюс печенье., ворота, и переливы, которые заставляют работать заправку под высоким давлением, и этот вес выстрела — не конечный вес — это то, что выдает печь. На дисциплинированном литейном заводе эти доходы возвращаются через центральный цикл переработки и засчитываются обратно в себестоимость плавки., Вот почему два поставщика, использующие один и тот же сплав, могут указывать явно разные линии материалов..
Выбор сплава также меняет линейку материалов. Цены на ADC12 ниже специальных сортов, а сплавы с высокой проводимостью имеют более жесткие химические окна, удержание которых обходится дороже.. Честный способ сравнения цен — за отгруженный готовый килограмм., со сплавом, указанным в предложении, не за выстрел.
Оснастка: Единовременная инвестиция и как она амортизируется
Кубок — это крупнейшая разовая инвестиция в новую программу., и его цена определяется несколькими понятными факторами: размер детали, марка стали, количество полостей, скользящие сердечники, и ожидаемый срок службы инструмента. Простой одногнездовой инструмент для кронштейна стоит в совершенно иной ценовой категории, чем четырехгнездной инструмент с гидравлическими полозьями для сложного корпуса.. Сложные инструменты стоят дороже, но производят больше деталей за цикл., поэтому актуальным вопросом не является только цена инструмента. — это цена инструмента, разделенная на общий объем программы.
Амортизация оснастки также имеет значение в структуре контракта.. Некоторые покупатели платят за инструмент напрямую и владеют им.; другие позволяют литейному заводу амортизировать его до поштучной цены сверх согласованного количества.. Оба могут быть экономичными, но они вознаграждают разное поведение: владение инструментом дает вам свободу перемещать производство, в то время как амортизированный инструмент снижает ваши первоначальные обязательства. Спросите, какую структуру имеет ваша цитата, прежде чем сравнивать ее с другой.. Третья структура, о которой стоит спросить: кредиты на оплату оснастки, когда стоимость инструмента частично или полностью возвращается, как только объем производства достигает согласованного порога — эффективная стоимость инструмента затем отслеживает успех программы, а не остается невозвратными затратами..
Стоимость конверсии: Машинное время, Цикл, и тоннаж
Блок преобразования — это сама машина: сколько вы платите за те секунды, когда ваша деталь находится в камере литья под давлением. Три переменные задают его. Время цикла является самым большим — более толстые стенки требуют более длительного затвердевания, и каждая секунда умножается по программе. Зажимной тоннаж – второй: расчетная площадь детали, умноженная на давление литья, определяет размер машины, и более крупные машины стоят дороже в час. Вес выстрела – третий, поскольку обработка и плавка больших доз металла требует энергии печи и времени цикла..
Именно здесь обратная связь с инженерами приносит прямую пользу. Ребро, добавленное вместо толстой секции, сокращает цикл.. Деталь, переориентированная в штампе, может потерять класс тоннажа.. Покупатель, который спрашивает “что в моем дизайне управляет вашим машинным временем” задает единственный вопрос о наилучшей стоимости при литье под давлением.
Вторичные операции: Где бюджеты тихо растут
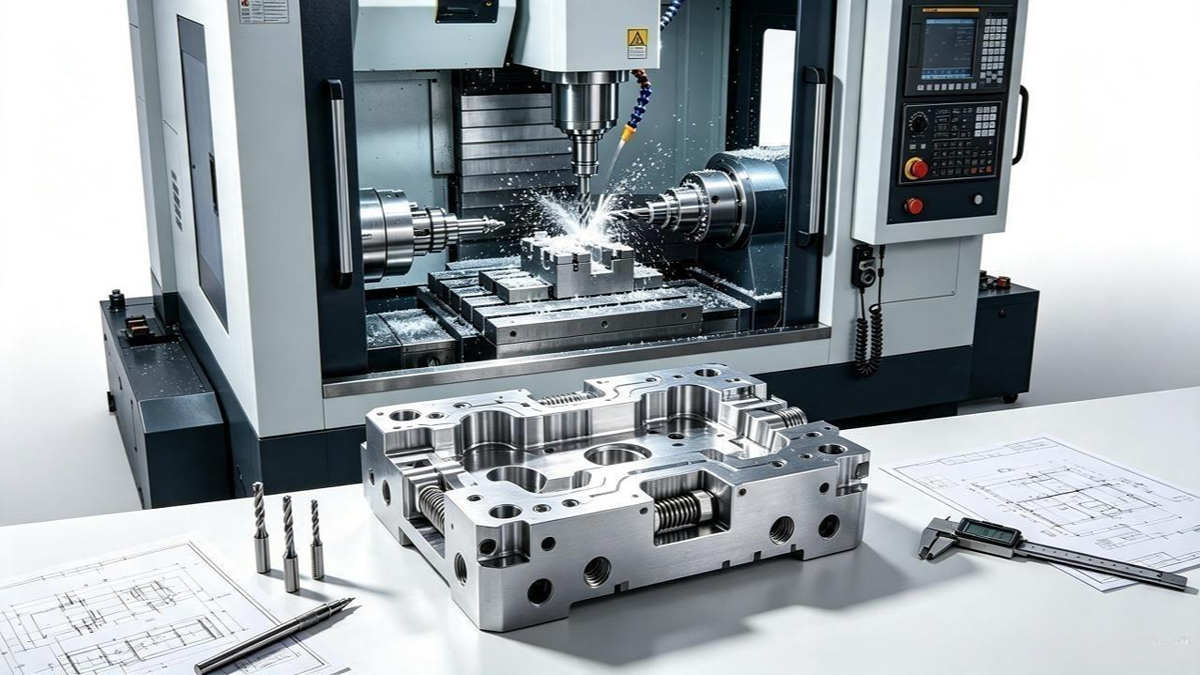
Литой продукт почти никогда не поставляется в состоянии поставки.. Обрезка, сверление и нарезание резьбы, Обработка критических поверхностей на станке с ЧПУ, испытание на утечку, обработка поверхности, и упаковка каждого добавляют реальную стоимость, и вместе они могут соперничать с самим кастингом. Шаблон, который повторяется во всех программах: несколько допусков, требуемых на нефункциональных поверхностях, позволяют целым секциям детали подвергаться обработке на станке с ЧПУ, точность литья которой никогда не требовалась.
Каждая операция заслуживает целевого испытания. Сочетается ли это лицо с другой частью?? Затем требуется механическая обработка по спецификациям.. Это косметический и видимый вид?? Тогда требуется отделка. Разве это не? Тогда каждая десятичная точка допуска — это небольшое пожертвование в вашу собственную структуру затрат.. Наш возможность обработки на станке с ЧПУ существует именно для тех лиц, которым это нужно — затратный навык заключается в том, чтобы этот набор был настолько маленьким, насколько позволяет конструкция.
Объем и кривая цены
Литье под давлением – объемная технология.: инструменты и настройки распределены по большему количеству деталей, цена за деталь падает по кривой, которая крутая в начале и плоская в конце.. Объем также открывает структурные возможности. — больше полостей, специальные светильники, и автоматизация, которые не могут окупиться при небольших объемах производства. Минимальный объем заказа отражает эту реальность, а не произвольную политику.; они существуют, потому что ниже определенного количества, экономика каждой детали перестает иметь смысл для обеих сторон.
В целях планирования, практические группы просты: мелкие детали примерно до 1 кг обычно жизнеспособны примерно с 2,000 куски, детали среднего размера до 3 кг примерно от 1,000 куски, и более тяжелые детали со всего 500 куски. Ниже этих порогов, механическая обработка заготовок или альтернативный вариант литья часто служат лучше — хороший литейный завод скажет так, а не процитирует отливку, которую никто не должен покупать. Время тоже имеет значение: рабочий чертеж со сплавом и объемом должен сопровождаться подробным ценовым предложением в пределах 24 часы, и если поставщику нужна неделя, чтобы оценить стандартную деталь, количество деталей тоже вряд ли будет точным.
Практичные рычаги для снижения цены за деталь
Семь рычагов перемещают число, примерно в порядке воздействия. Первый, консолидировать части: одна отливка, заменяющая три собранные детали, устраняет две операции крепления и два набора допусков.. Второй, однородные стены: они сокращают циклы и одновременно снижают риск раковин и пористости. Третий, дисциплина толерантности: выполняйте обработку только там, где этого требует функция. Четвертый, количество полостей соответствует реальному объему. Пятый, сплав подходит — самый дешевый сплав, отвечающий требованию, не самый знакомый. Шестой, закончить выбор: порошковое покрытие, где оно работает, и пропустите премиальную отделку на невидимых лицах. Седьмой, упаковка указана для реальности транспортировки, а не для худшего случая.
Прозрачность объединяет все семь. Предложение с видимой разбивкой затрат приглашает к инженерному диалогу., и поставщик, который предлагает предложения по оптимизации затрат в ценовом предложении, сообщает вам, что ваш чертеж стоит дороже, чем нужно.. Наш услуги по упаковке и логистике применяет ту же логику к последнему блоку затрат, разработка экспортной упаковки для фактического режима перевозки вместо использования ящиков с завышенными характеристиками.
Готов увидеть поломку со своей стороны? Запросите ценовое предложение через нашу страница контактов с чертежом и годовым объемом, и в ответе построчно будут показаны блоки затрат., вместе с предложениями по оптимизации мы будем действовать в первую очередь.
Часто задаваемые вопросы
Сколько стоит инструмент для литья алюминия под давлением?
Шкала цен на инструмент в зависимости от размера детали, марка стали, количество полостей, и скользящие сердечники, так что простой однополый штамп и корпусной штамп с несколькими полостями могут отличаться на порядок. Число, которое имеет значение для вашей программы, — это цена инструмента, разделенная на количество снимков за весь срок службы., и структура тоже имеет значение: оплачено напрямую и принадлежит, или амортизируется поштучно в согласованном количестве.
Что влияет на цену за деталь при литье алюминия под давлением?
Четыре блока: металл (вес дроби, не только вес детали), амортизация оснастки, преобразование (машинное время, цикл, и тоннаж), и вторичные операции, такие как механическая обработка, отделка, и тестирование. В зрелых программах, Толщина стенки и дисциплина допусков обычно влияют на общий результат больше, чем цена сплава., потому что они действуют на время цикла и обработку одновременно.
Почему поставщики устанавливают минимальный объем заказа?
Потому что оснастка, настраивать, и работа по качеству первой статьи должна амортизироваться на протяжении всего тиража.. Типичные жизнеспособные группы начинаются примерно 2,000 куски на детали под 1 кг, 1,000 штук до 3 кг, и примерно 500 кусочки выше этого. Ниже этих объемов цена за деталь резко возрастает., и альтернативы, такие как обработка заготовки, обычно являются лучшей рекомендацией..
Как я могу снизить стоимость единицы литья под давлением без ущерба для качества??
Работайте рычагами конструкции по порядку: объединить сборки в одну отливку, поддерживать одинаковую толщину стенок для более быстрых циклов, ограничить жесткие допуски и обработку функциональных поверхностей, сопоставить количество полостей с истинным объемом, и выберите самый дешевый совместимый сплав и отделку. Предложение поставщика, показывающее построчную разбивку затрат, обычно показывает, какой рычаг окупается первым..