Chiedi a tre fornitori lo stesso pezzo pressofuso lavorato e otterrai tre prezzi diversi. Il divario è raramente disonestà. Ambito della quotazione, definizione del lotto, e i requisiti di accettazione differiscono tra i fornitori, e lo stesso disegno può rientrare in ipotesi molto diverse su come verrà realizzato.
Il costo della lavorazione CNC non è un singolo numero. È la somma dei minuti macchina, eventi di configurazione, passaggi di ispezione, e le decisioni progettuali che silenziosamente le moltiplicano tutte e tre. Gli acquirenti che comprendono i secchi negoziano meglio; gli acquirenti che comprendono le leve progettano parti più economiche. Questa guida analizza la struttura dei costi nel modo in cui la vedono gli ingegneri addetti ai preventivi, quindi mostra ciò che un acquirente dovrebbe confrontare tra i preventivi per la post-lavorazione su parti pressofuse.
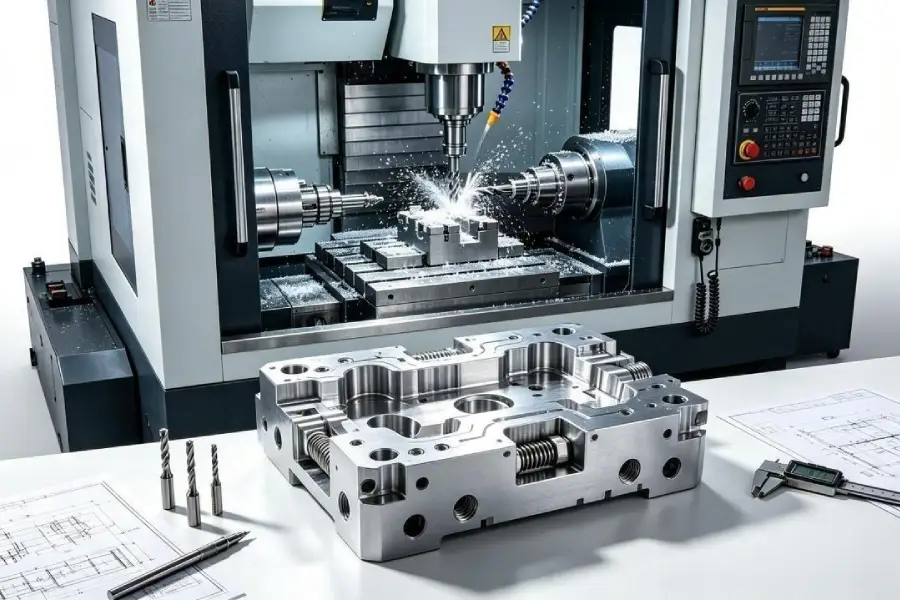
Ciò che effettivamente determina il costo della lavorazione CNC per pezzo
Il costo della lavorazione CNC dipende dal tempo del ciclo, spese di installazione, e requisiti di ispezione e finitura. Confronta i preventivi con la stessa revisione del disegno, quantità del lotto e criteri di accettazione.
| Voce di costo | Cosa lo influenza | Cosa confermare nel preventivo |
|---|---|---|
| Tempo macchina | Tariffa macchina, rimozione materiale, cambi utensile e tempo ciclo | Tipo di macchina proposta, tempo di ciclo stimato e operazioni incluse |
| Ingegneria e attrezzature iniziali | Progettazione degli apparecchi, programmazione e validazione iniziale del processo | Spese elencate separatamente o incluse nel prezzo del pezzo, e la quantità utilizzata per spargerli |
| Impostazione batch ricorrente | Cambio, allineamento degli apparecchi e verifica della configurazione | Quali addebiti si ripetono per ciascun lotto e la dimensione del lotto presupposta |
| Ispezione e finitura | Metodi di misurazione, campionamento, rapporti, sbavatura e requisiti superficiali | Controlli e operazioni di finitura inclusi, più eventuali servizi quotati separatamente |
Una macchina con più assi può avere una tariffa oraria più elevata riducendo al contempo le impostazioni o il tempo di ciclo. Confronta il costo totale di lavorazione utilizzando il nostro 3-asse, 4-asse, e guida a 5 assi.
Calcolo illustrativo dei costi di installazione: Se a $600 l'addebito una tantum viene ripartito sulla quantità indicata:
- 50 parti: $12 per parte.
- 5,000 parti: $0.12 per parte.
Queste cifre illustrano la ripartizione dei costi, non i prezzi dei fornitori. Conferma se le spese iniziali verranno fatturate separatamente o recuperate tramite il prezzo al pezzo, e come gli ordini ripetuti o le modifiche al design li influenzano.
Movimenti di design che riducono i minuti della macchina
Il minuto più economico del tempo macchina è quello che non spendi. La disciplina della tolleranza è la leva più grande. Un richiamo stretto su una superficie non combaciante può forzare un passaggio di finitura, una velocità di avanzamento più lenta, e una fase di ispezione di cui la parte non necessita. Riservare tolleranze strette per le caratteristiche che si accoppiano, foca, o ruotare, e lasciare che tutto il resto rientri in una tolleranza generale. Nostro lista di controllo della lavorazione spiega come contrassegnare quella divisione sul disegno.
L’accessibilità agli strumenti è la seconda leva. Tasche profonde con raggi angolari piccoli richiedono utensili lunghi e sottili che devono funzionare lentamente. Apertura di un raggio d'angolo interno, dove la funzione lo consente, consente al negozio di utilizzare un file più breve, taglierina più rigida che rimuove il materiale più velocemente. Chiedi al tuo fornitore di confrontare il tempo di ciclo prima e dopo la modifica piuttosto che fidarsi di qualsiasi regola pratica.
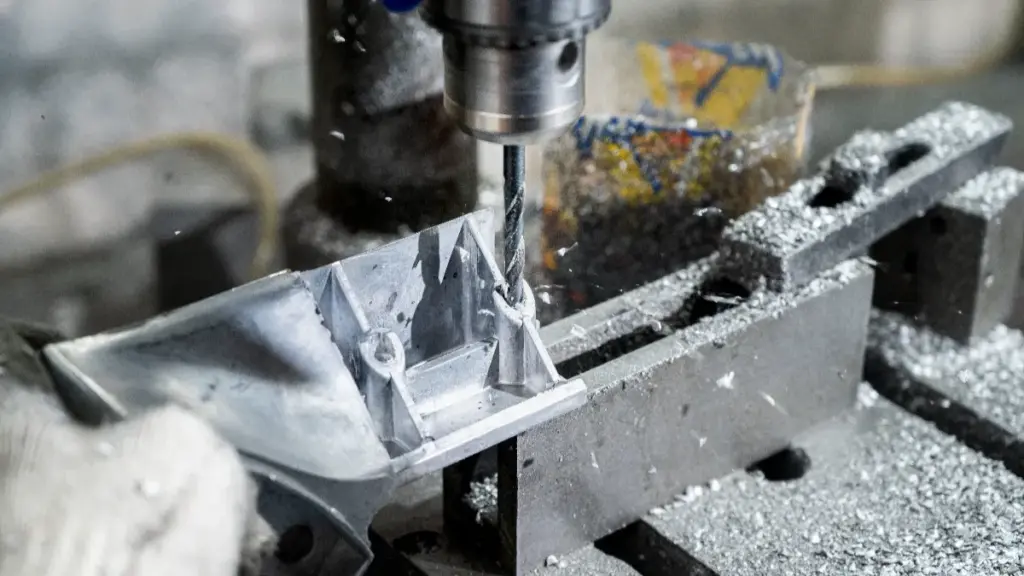
La profondità del foro funziona allo stesso modo, ma il risultato non è deciso solo dal rapporto profondità/diametro. Tipo di trapano, mandata del liquido refrigerante, materiale, e l'evacuazione del truciolo influenzano se un dato foro viene eseguito in una sola passata o necessita di lavorazione a foro. La stessa cautela si applica a qualsiasi modifica della geometria. Anche i raggi e la profondità del foro influiscono sulla rigidità, sigillatura, e comportamento di assemblaggio. Conferma la funzione, forza, e adattarlo all'ingegneria prima che la modifica raggiunga un preventivo.
La terza leva è la pianificazione dei dati. Riferimenti di lavorazione progettati nella fusione, come i pad dedicati, fornire all'officina un riferimento affidabile per il serraggio. Il fatto che una configurazione possa raggiungere tutte le funzionalità dipende ancora dall'accesso allo strumento, progettazione dell'apparecchio, e capacità della macchina. Considera un minor numero di configurazioni come un probabile vantaggio da verificare, non una promessa. I dati improvvisati tendono ad aggiungere configurazioni, e ogni configurazione aggiunta comporta domande di gestione e posizionamento proprie.
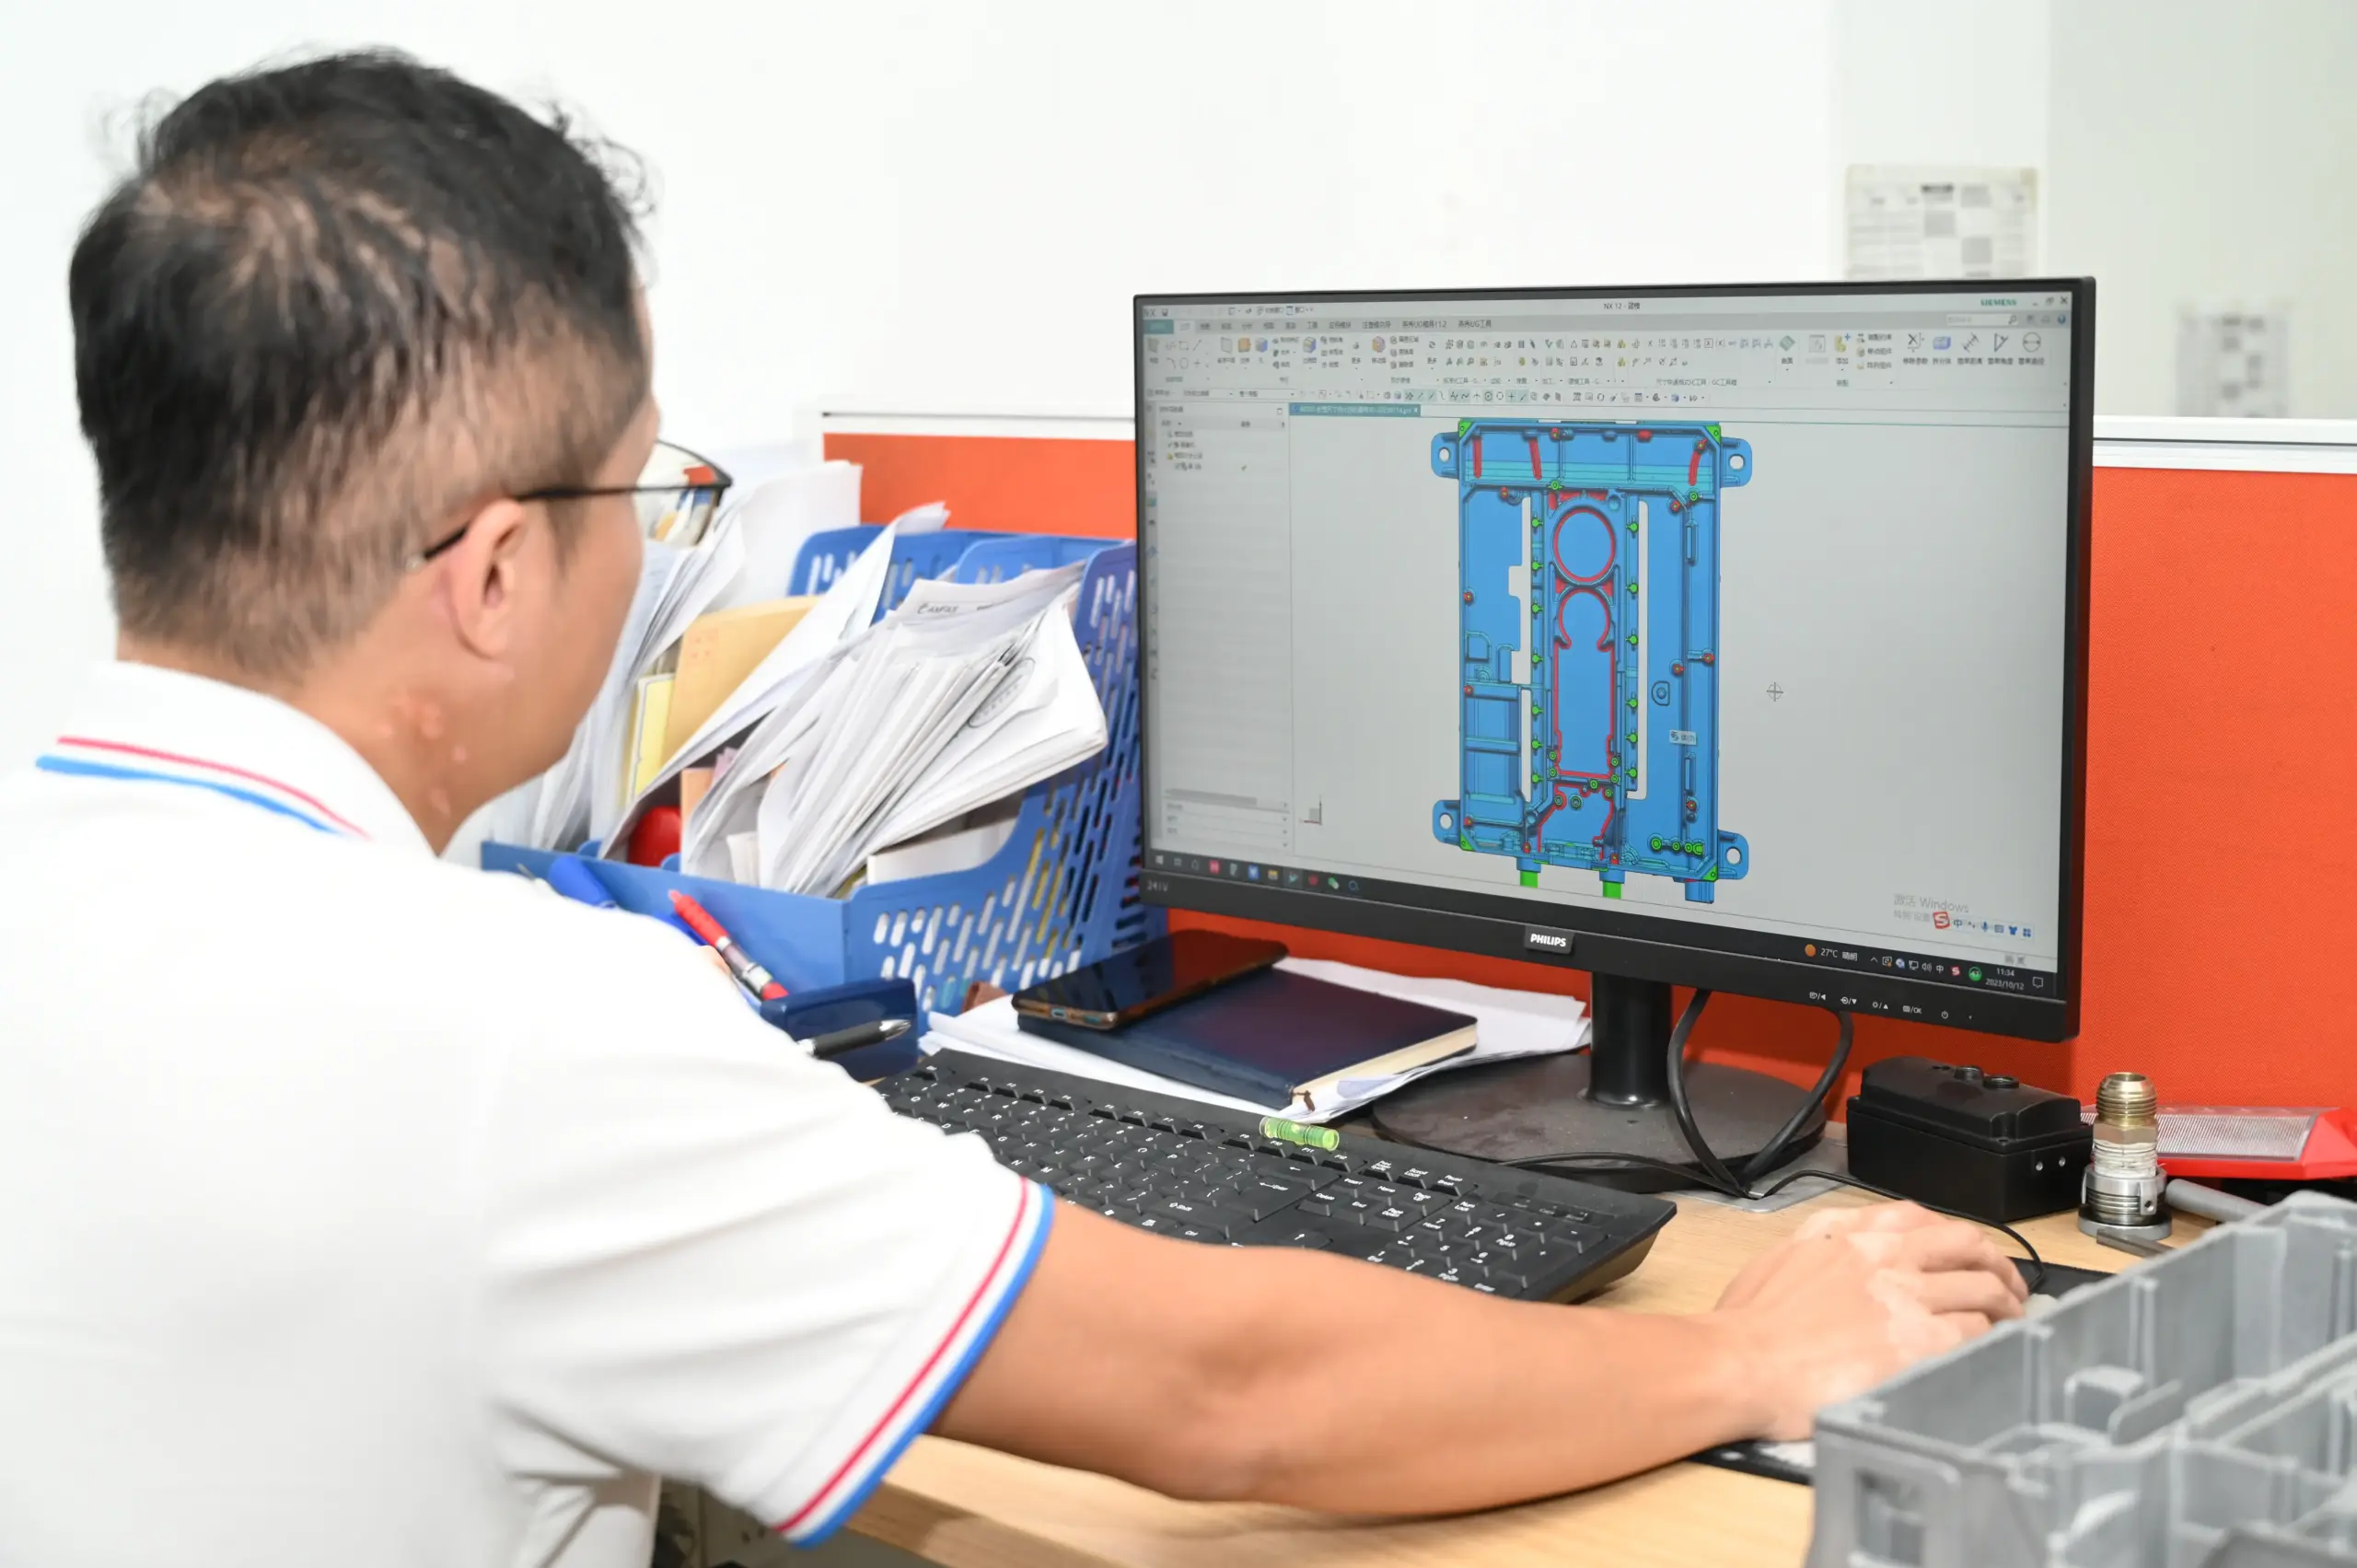
Scelte di progettazione della fusione che riducono i costi di lavorazione
La forza economica della pressofusione è quasi netta: lo stampo forma la maggior parte della geometria, e la lavorazione tocca solo ciò che deve essere preciso. Quella formazione non è gratuita. Il suo costo appare nel prezzo dell'attrezzatura, il ciclo di fusione, e il rendimento che accetti, e acquista la riduzione del contenuto di lavorazione. Quanto più il casting si avvicina alla forma finale entro questi limiti, minore è il conto di lavorazione.
Spessore della parete, tiraggio generoso, e le nervature invece delle sporgenze spesse riducono il materiale che la macchina CNC deve rimuovere in seguito. I valori specifici dipendono dalla lega, dimensione della parte, e il dado, quindi sistemateli nello scambio DFM anziché copiare una banda generica. Nostro checklist DFM pre-quotazione elenca cosa sollevare prima dell'avvio dell'utensileria.
La simulazione supporta queste scelte. L'analisi di riempimento e solidificazione aiuta a identificare dove si trovano i rischi di flusso e ritiro rispetto alle facce di lavorazione successive. Il risultato necessita ancora di scatti di prova e di ispezione per essere confermato, perché un aspetto sano previsto è un piano, non una misurazione.
Anche il posizionamento del cancello e del troppopieno è importante. I cancelli lasciano tracce di testimoni; se un cancello si ferma su una futura faccia di tenuta, quella faccia potrebbe richiedere materiale aggiuntivo e un passaggio di lavorazione aggiuntivo per ripulire. Lo spostamento di un cancello durante la progettazione dello stampo rappresenta un vero e proprio cambiamento ingegneristico: può alterare il comportamento di riempimento, disposizione del corridore, e la struttura dello stampo, quindi valutalo rispetto al costo di pulizia che evita. La domanda da porre alla fonderia è se le posizioni dei cancelli sono state scelte tenendo presente le facce lavorate.
Configurazioni, Fissaggio, e il costo moltiplicato per il dimensionamento in batch
Nella maggior parte delle virgolette si nascondono tre moltiplicatori. Il primo è il conteggio delle impostazioni: ogni impostazione di lavorazione aggiuntiva aggiunge la gestione delle attrezzature, reindicazione, e nuovo rischio di posizionamento. Quando un fornitore propone più allestimenti di quanto ti aspettavi, chiedere cosa acquista ciascuno e se un cambiamento di dati o di attrezzature lo eliminerebbe. Il secondo è la strategia di fissaggio. Le mascelle morbide sagomate sulla pelle fusa costano di più per essere costruite una volta, ma proteggono le pareti sottili dalla distorsione dei morsetti. Questa protezione evita scarti e rilavorazioni che costano poco a volume.
Il terzo è il dimensionamento dei lotti rispetto al modello della domanda. Lotti più grandi riducono i costi di installazione ammortizzati, ma aumentano i costi di mantenimento dell'inventario e congelano le revisioni della progettazione. I programmi con una domanda stabile beneficiano di lotti più grandi programmati; i programmi ancora in evoluzione dovrebbero mantenere i batch piccoli finché il disegno non si blocca, quindi rinegoziare. La giusta dimensione del batch dipende dal rischio di revisione, quindi chiedi al fornitore di prezzare la stessa parte per due o tre lotti e di mostrare la curva.
Finitura e logistica appartengono alla stessa conversazione. Rivestimento in polvere, Scatto, o l'anodizzazione aggiunge il costo per pezzo ma aggiunge anche la gestione. Consolidamento del getto, lavorazione, e finire con un fornitore può eliminare il trasporto del fornitore intermedio e la nuova ispezione. L’entità di tale vantaggio dipende da quanta parte della catena il fornitore effettivamente svolge internamente. Chiedere quali processi sono interni a ciascuna struttura e quali sono subappaltati prima di considerare il consolidamento come un risparmio. Nostro pagina di imballaggio e logistica mostra come le parti finite vengono protette e preparate per l'esportazione.
Cosa confrontare prima di inviare la richiesta di offerta
Esegui questo elenco prima di richiedere preventivi. Ti dà una cornice comune, quindi un confronto equo dei costi di lavorazione CNC inizia dagli stessi secchi prima che qualcuno negozi.
| Elemento della lista di controllo | Meccanismo dei costi | Cosa chiedere al fornitore |
|---|---|---|
| Tolleranze strette solo sulle caratteristiche di accoppiamento | Meno passaggi di finitura e passaggi di ispezione | Quali caratteristiche richiedono ancora la lavorazione con questa tolleranza? |
| Raggi interni più ampi dove la funzione lo consente | Più corto, frese più rigide e tasche più veloci | Può essere più breve, uno strumento più rigido raggiunga questa tasca? |
| Riferimenti di lavorazione progettati nella fusione | Bloccaggio ripetibile con meno domande sul posizionamento | Quante impostazioni rimuoverebbe questo schema di riferimento? |
| I cancelli hanno tenuto lontani i futuri volti lavorati | Può ridurre i lavori di rimozione del cancello; il sovrametallo di lavorazione dipende ancora dai requisiti della funzionalità | La posizione del cancello bilancia il riempimento con la post-lavorazione? |
| La dimensione del batch corrispondeva al rischio di revisione | Ammortamento senza inventario obsoleto | Come cambiano il prezzo unitario e il costo di inventario in base alla dimensione del lotto? |
Normalizza ogni preventivo negli stessi tre gruppi prima di classificare i fornitori. Un prezzo al pezzo basso con un numero elevato di cambi ricorrenti può perdere a favore di un prezzo al pezzo più alto con un'impostazione una tantum una volta applicate le quantità reali del lotto. Lo stesso esercizio mette in luce le lacune nell’ambito: una citazione che salta tranquillamente la sbavatura, lavare, oppure l'ispezione finale sembra più economica solo perché qualcun altro la pagherà in seguito. È qui che il costo della lavorazione CNC smette di essere un numero misterioso e diventa un insieme di decisioni su cui puoi discutere riga per riga.
Invia il file STEP e il volume di destinazione tramite il file pagina dei contatti e richiedi un preventivo combinato di fusione e lavorazione. Mag-cast fornisce un rapporto di analisi DFM gratuito, con preventivi in due giorni e DFM in tre giorni secondo i nostri termini di servizio pubblicati. Puoi anche rivedere il elenco completo delle funzionalità per vedere le lavorazioni, finitura, e servizi di test fianco a fianco.
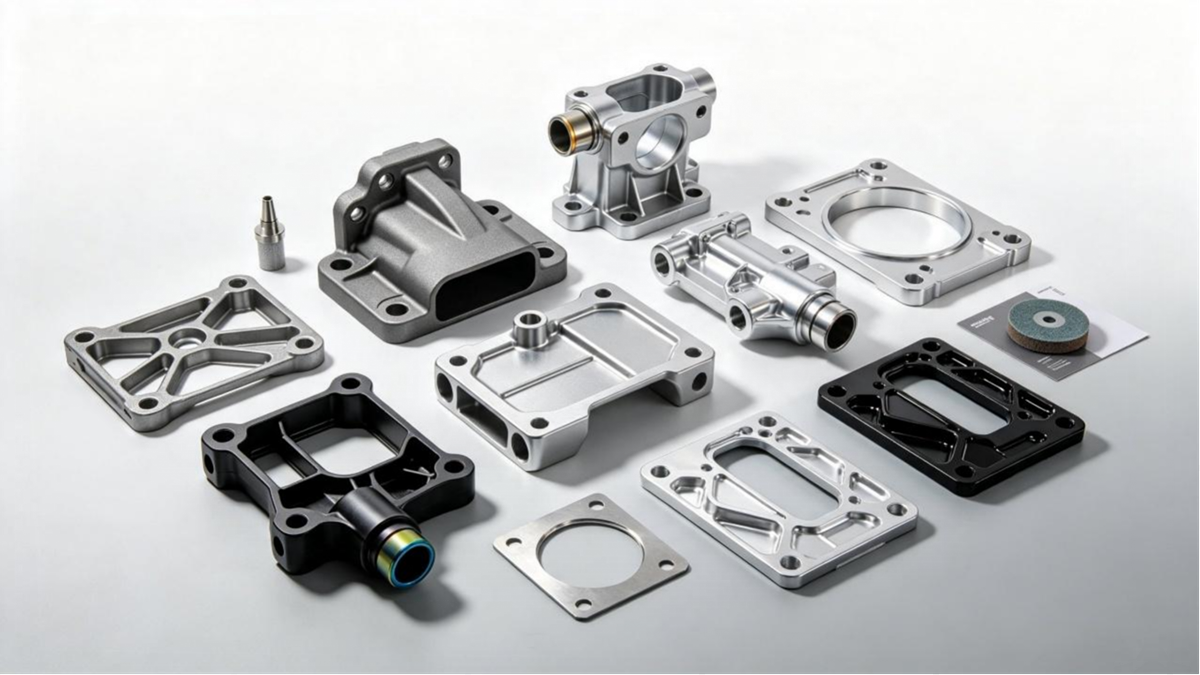
Domande sui costi di lavorazione delle parti pressofuse
Ciò che determina maggiormente il costo della lavorazione CNC per pezzo?
Il fattore principale dipende dalla parte e dalla quantità dell'ordine. La progettazione iniziale e l'impostazione dei lotti possono dominare i piccoli ordini, durante il tempo di ciclo, l'ispezione e la resa diventano più importanti per volumi maggiori. Confronta questi articoli utilizzando lo stesso ambito e le stesse quantità.
Quando una tolleranza più stretta aumenta il prezzo??
Non automaticamente. Una didascalia più rigorosa può aggiungere passaggi finali, avanzamenti più lenti, e ispezione extra, che aumentano i costi, e questa è la solita direzione. Un cambiamento che rimanga all’interno della comprovata capacità di processo del fornitore può aggiungere poco, Anche se. Chiedi quali operazioni specifiche attiva un callout prima di dare per scontato che ogni decimo di millimetro abbia un prezzo.
Un fornitore dovrebbe gestire il casting, lavorazione, e rifinitura?
Il consolidamento può eliminare il trasporto merci tra fornitori, duplicare l'ispezione in entrata, e lo spostamento della colpa tra i fornitori di fusione e lavorazione. Il vantaggio dipende da ciò che il fornitore effettivamente esegue internamente, quindi chiediti quali processi sono interni e quali sono subappaltati prima di considerare un singolo ordine di acquisto come un risparmio. Una squadra che possiede la dimensione finale è un vantaggio solo quando la catena è veramente connessa.
Come faccio a confrontare preventivi che differiscono in base ai costi di installazione?
Riscrivi ogni citazione negli stessi tre contenitori: tempo macchina, installazione e ammortamento, e ispezione e finitura. Chiedi a ogni fornitore di indicare quali addebiti sono una tantum e quali si ripetono per lotto, quindi valuta le quantità effettive. Due totali che sembrano distanti spesso convergono una volta che le ipotesi sono visibili, e il divario rimanente diventa un confronto che puoi negoziare.
Considerazioni finali
Il costo per parte è un risultato del progetto che indossa un'etichetta di acquisto. Il preventivo che riceverai è un insieme di ipotesi scontate. La leva dell’acquirente sta nel rendere esplicite tali ipotesi. Annotare la classe della macchina e il tempo di ciclo, costi di installazione una tantum rispetto a costi di installazione ricorrenti, contenuto dell'ispezione, e le quantità del lotto dietro ogni numero.
Confronta i preventivi negli stessi bucket, chiedere ai fornitori di mostrare il meccanismo alla base di ogni risparmio dichiarato, e lascia che il design abbia solo la precisione richiesta dalla funzione. I programmi che vincono in termini di prezzo sono quelli che trattano il preventivo come una conversazione tra ingegneri, non un numero estratto da una tabella. Presupposti chiari aiutano gli acquirenti a confrontare il costo totale e a giudicare se il risparmio indicato è credibile.