एक ही मशीनी डाई कास्ट हिस्से के लिए तीन आपूर्तिकर्ताओं से पूछें और आपको तीन अलग-अलग कीमतें मिलेंगी. अंतर शायद ही कभी बेईमानी है. कोटेशन का दायरा, बैच परिभाषा, और स्वीकृति आवश्यकताएँ आपूर्तिकर्ताओं के बीच भिन्न होती हैं, और एक ही चित्र कैसे बनाया जाएगा इसके बारे में बहुत अलग-अलग धारणाएँ हो सकती हैं.
सीएनसी मशीनिंग लागत एक एकल संख्या नहीं है. यह मशीन मिनटों का योग है, सेटअप इवेंट, निरीक्षण पास, और डिज़ाइन निर्णय जो चुपचाप तीनों को गुणा करते हैं. जो खरीदार बकेट को समझते हैं वे बेहतर मोल-भाव करते हैं; जो खरीदार लीवर को समझते हैं वे सस्ते हिस्से डिज़ाइन करते हैं. यह मार्गदर्शिका लागत संरचना को उस तरीके से तोड़ती है जिस तरह से उद्धृत इंजीनियर इसे देखते हैं, फिर दिखाता है कि खरीदार को डाई कास्ट भागों पर पोस्ट-मशीनिंग के लिए उद्धरणों में क्या तुलना करनी चाहिए.
वास्तव में प्रति पार्ट सीएनसी मशीनिंग लागत क्या है
सीएनसी मशीनिंग लागत चक्र समय पर निर्भर करती है, सेटअप शुल्क, और निरीक्षण और परिष्करण आवश्यकताएँ. समान ड्राइंग संशोधन के विरुद्ध उद्धरणों की तुलना करें, बैच मात्रा और स्वीकृति मानदंड.
| लागत मद | इस पर क्या प्रभाव पड़ता है | कोटेशन में क्या पुष्टि करनी है |
|---|---|---|
| मशीन का समय | मशीन दर, सामग्री हटाना, उपकरण परिवर्तन और चक्र समय | प्रस्तावित मशीन प्रकार, अनुमानित चक्र समय और संचालन शामिल हैं |
| प्रारंभिक इंजीनियरिंग और टूलींग | स्थिरता डिजाइन, प्रोग्रामिंग और प्रारंभिक प्रक्रिया सत्यापन | शुल्क अलग से सूचीबद्ध हैं या टुकड़े की कीमत में शामिल हैं, और उन्हें फैलाने में कितनी मात्रा का उपयोग किया गया |
| आवर्ती बैच सेटअप | बदलाव, स्थिरता संरेखण और सेटअप सत्यापन | प्रत्येक बैच के लिए कौन से चार्ज दोहराए जाते हैं और बैच का आकार मान लिया गया है |
| निरीक्षण एवं समापन | माप के तरीके, नमूना, रिपोर्टों, डिबुरिंग और सतह की आवश्यकताएं | जाँच और परिष्करण कार्य शामिल हैं, साथ ही कोई अलग से उद्धृत सेवाएँ |
अधिक अक्षों वाली मशीन सेटअप या चक्र समय को कम करते हुए उच्च प्रति घंटा दर ले सकती है. हमारे उपयोग से कुल मशीनिंग लागत की तुलना करें 3-एक्सिस, 4-एक्सिस, और 5-अक्ष गाइड.
उदाहरणात्मक सेटअप-लागत गणना: यदि एक $600 एकमुश्त शुल्क बताई गई मात्रा में फैला हुआ है:
- 50 पार्ट्स: $12 प्रति भाग.
- 5,000 पार्ट्स: $0.12 प्रति भाग.
ये आंकड़े लागत आवंटन को दर्शाते हैं, आपूर्तिकर्ता कीमतें नहीं. पुष्टि करें कि प्रारंभिक शुल्क अलग से बिल किया जाएगा या टुकड़ा मूल्य के माध्यम से वसूल किया जाएगा, और बार-बार ऑर्डर या डिज़ाइन परिवर्तन उन पर कैसे प्रभाव डालते हैं.
डिज़ाइन चालें जो मशीन के मिनट काट देती हैं
मशीनी समय का सबसे सस्ता मिनट वह है जिसे आप खर्च नहीं करते. सहनशीलता अनुशासन सबसे बड़ा लीवर है. एक गैर-संभोग सतह पर एक सख्त कॉलआउट एक फिनिशिंग पास को मजबूर कर सकता है, धीमी फ़ीड दर, और एक निरीक्षण चरण की उस हिस्से को आवश्यकता नहीं है. उन सुविधाओं के लिए कड़ी सहनशीलता सुरक्षित रखें जो मेल खाती हैं, मुहर, या घुमाओ, और बाकी सभी चीज़ों को सामान्य रूप से सहनशीलता के अंतर्गत रहने दें. हमारा मशीनिंग चेकलिस्ट इसमें बताया गया है कि ड्राइंग पर उस विभाजन को कैसे चिह्नित किया जाए.
टूल एक्सेसिबिलिटी दूसरा लीवर है. छोटे कोने वाले रेडी वाले गहरे पॉकेट लंबे पतले उपकरणों की मांग करते हैं जिन्हें धीरे-धीरे चलना चाहिए. एक आंतरिक कोने का दायरा खोलना, जहां फ़ंक्शन अनुमति देता है, दुकान को एक छोटा उपयोग करने देता है, कठोर कटर जो सामग्री को तेजी से हटाता है. किसी भी सामान्य नियम पर भरोसा करने के बजाय अपने आपूर्तिकर्ता से परिवर्तन से पहले और बाद के चक्र समय की तुलना करने के लिए कहें.
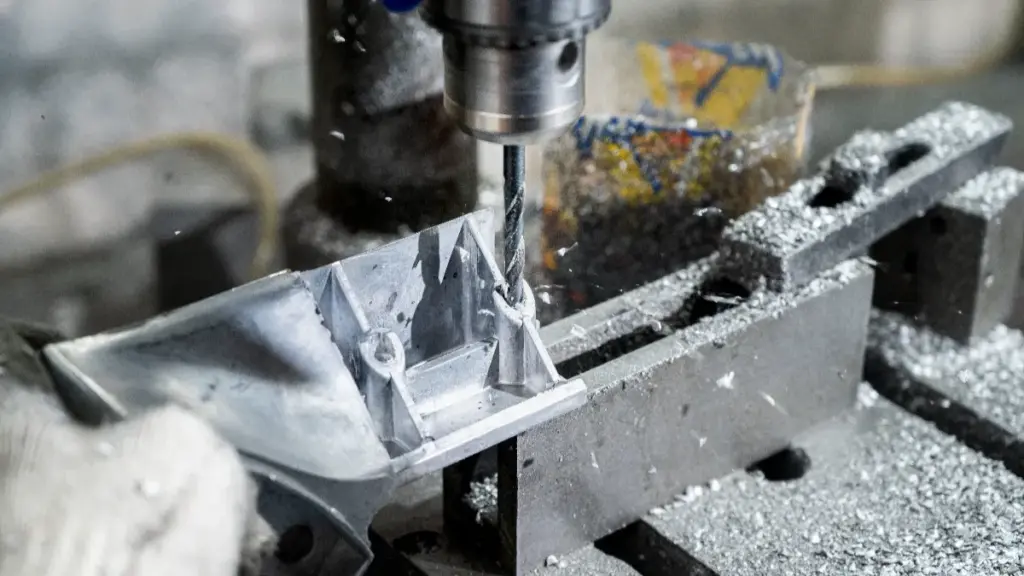
छेद की गहराई उसी तरह काम करती है, लेकिन परिणाम केवल गहराई-से-व्यास अनुपात से तय नहीं होता है. ड्रिल प्रकार, शीतलक वितरण, सामग्री, और चिप निकासी सभी को प्रभावित करती है कि क्या दिया गया छेद एक पास में ड्रिल किया जाता है या पेकिंग की आवश्यकता होती है. यही सावधानी किसी भी ज्यामिति परिवर्तन पर लागू होती है. त्रिज्या और छेद की गहराई भी कठोरता को प्रभावित करती है, मुद्रण, और असेंबली व्यवहार. फ़ंक्शन की पुष्टि करें, ताकत, और परिवर्तन के किसी भाव तक पहुंचने से पहले इंजीनियरिंग के साथ फिट हो जाएं.
तीसरा लीवर डेटाम प्लानिंग है. कास्टिंग में डिज़ाइन किए गए मशीनिंग डेटाम, जैसे समर्पित पैड, दुकान को क्लैम्पिंग के लिए एक विश्वसनीय संदर्भ दें. एक सेटअप हर सुविधा तक पहुंच सकता है या नहीं यह अभी भी टूल एक्सेस पर निर्भर करता है, स्थिरता डिजाइन, और मशीन की क्षमता. सत्यापित करने के लिए कम सेटअप को संभावित लाभ के रूप में मानें, कोई वादा नहीं. इम्प्रोवाइज्ड डेटाटम्स में सेटअप जोड़ने की प्रवृत्ति होती है, और प्रत्येक जोड़ा गया सेटअप अपने स्वयं के प्रबंधन और स्थिति संबंधी प्रश्न रखता है.
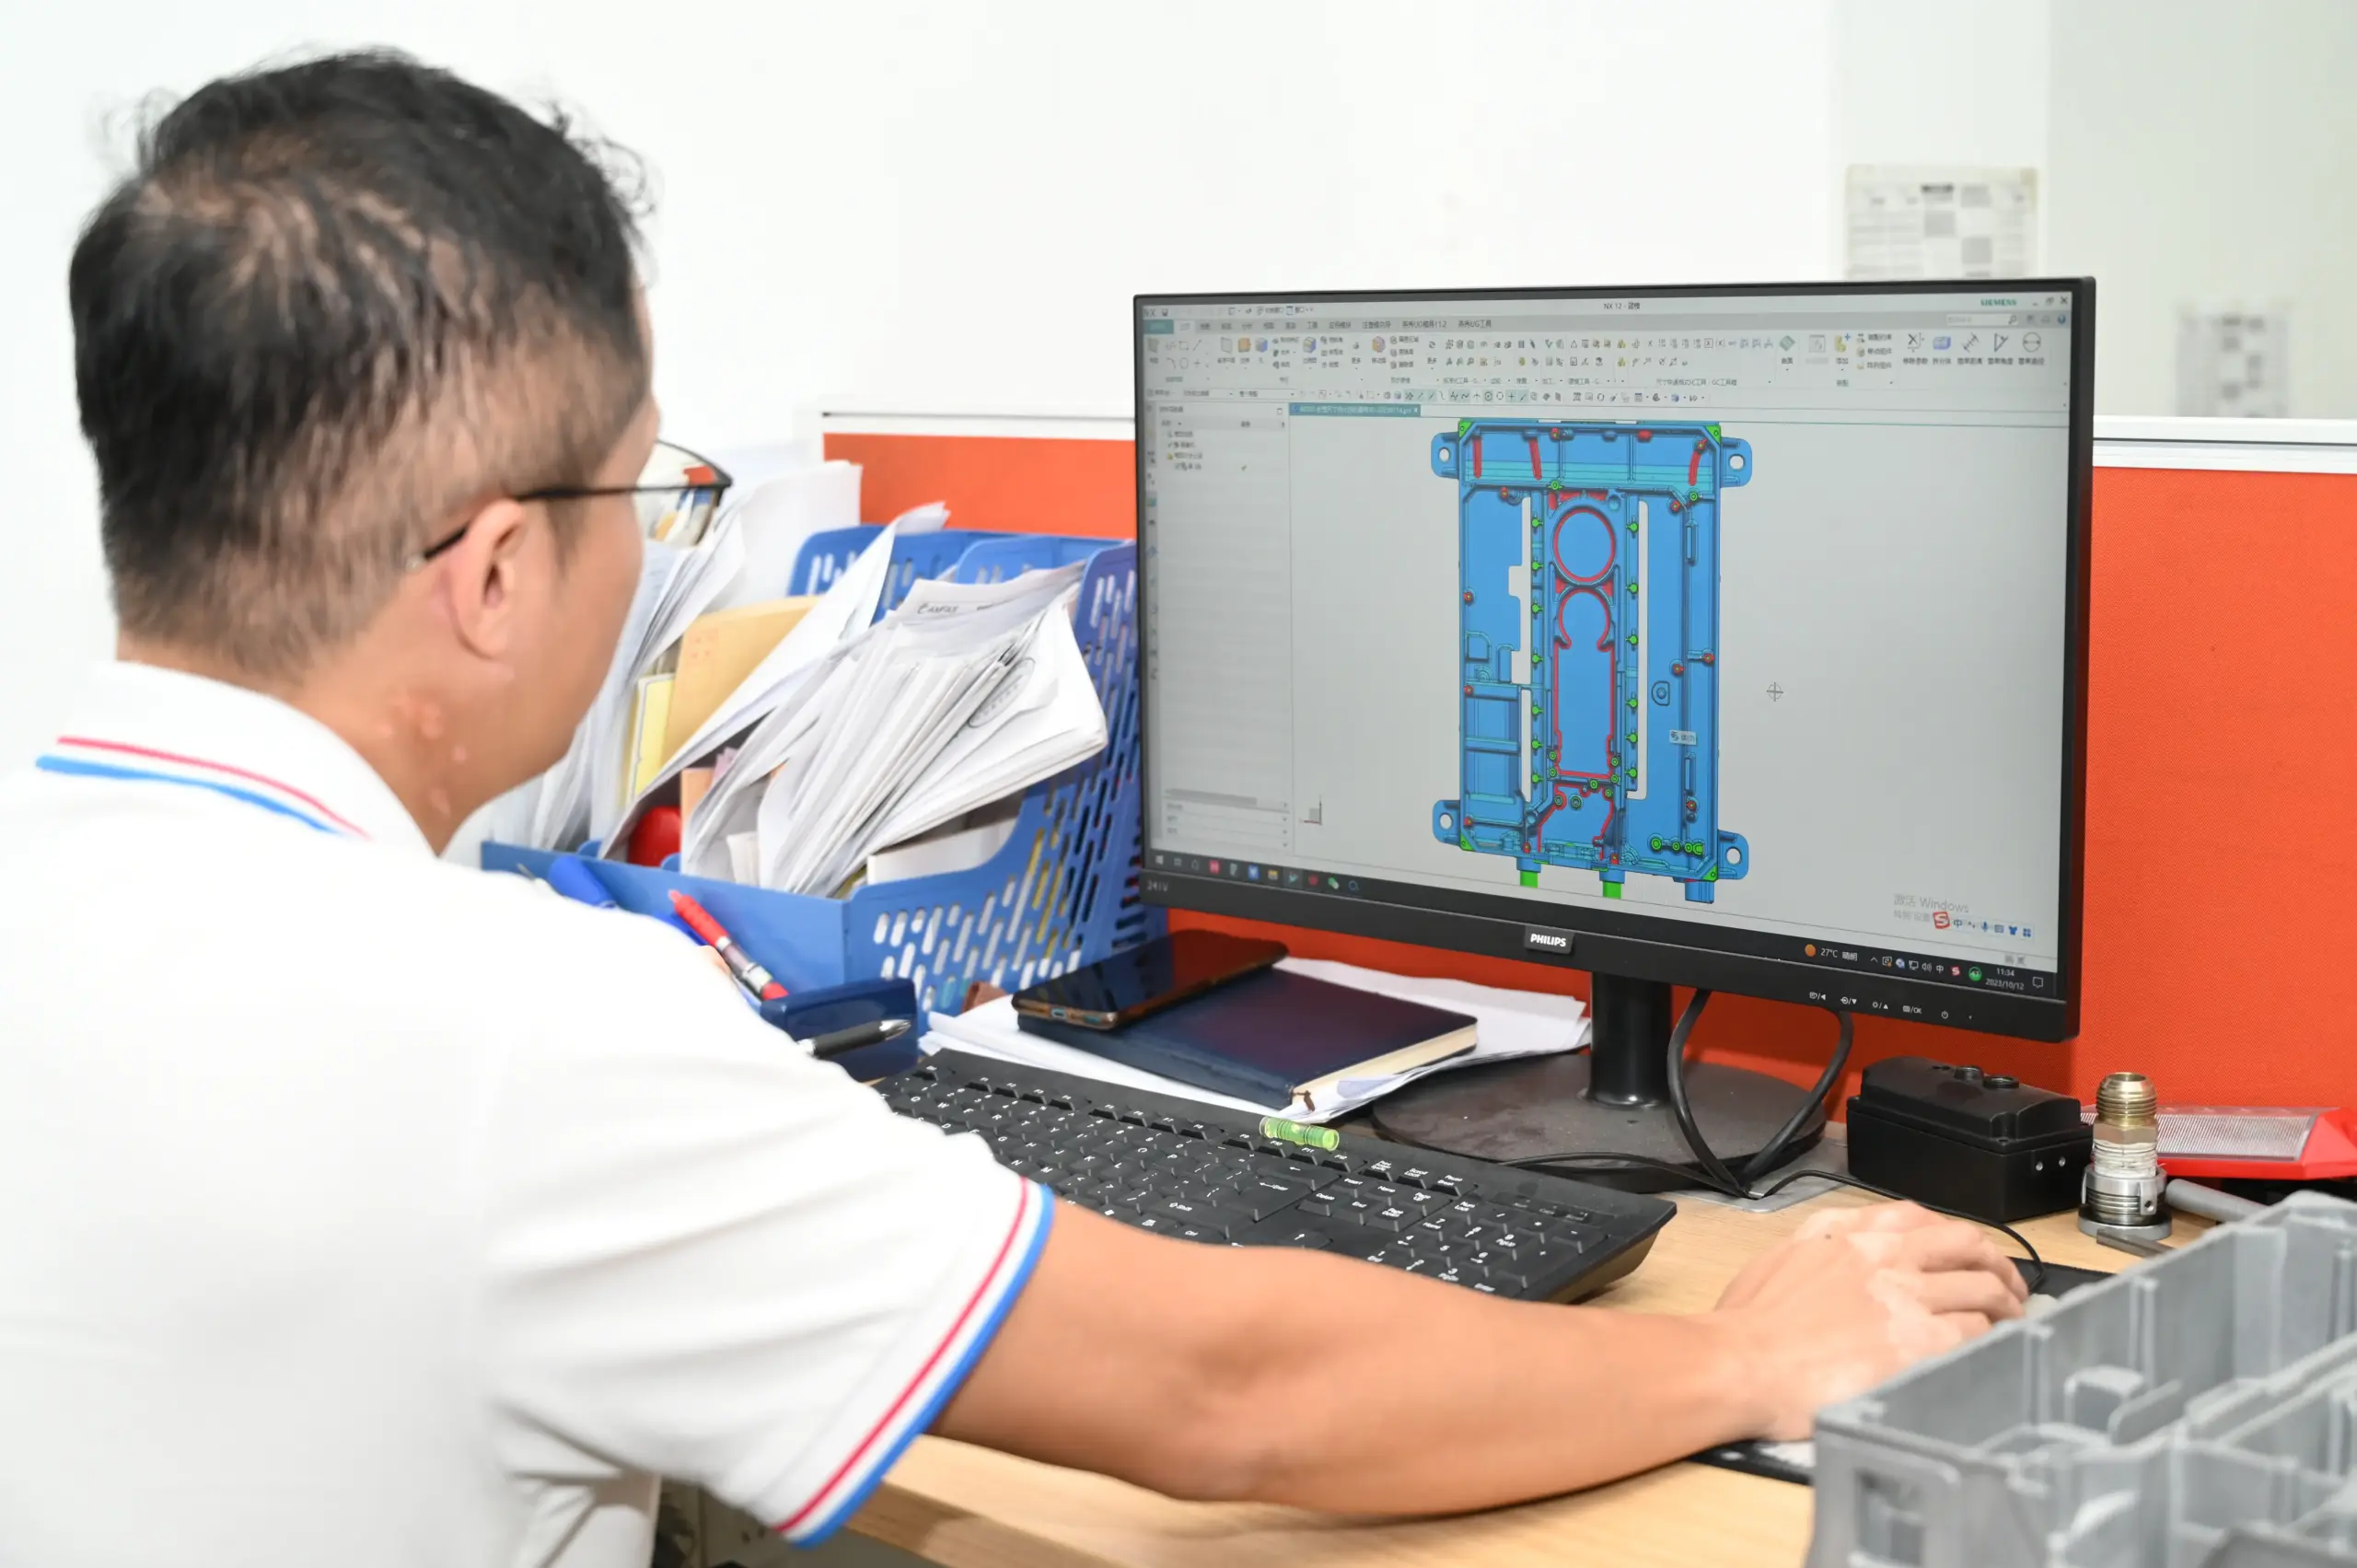
कास्टिंग डिज़ाइन विकल्प जो मशीनिंग बिल को कम करते हैं
डाई कास्टिंग की आर्थिक ताकत लगभग नेट-आकार की है: साँचा अधिकांश ज्यामिति बनाता है, और मशीनिंग केवल वही छूती है जो सटीक होना चाहिए. वह गठन मुफ़्त नहीं है. इसकी लागत टूलींग कीमत में दिखाई देती है, कास्टिंग चक्र, और उपज आप स्वीकार करते हैं, और यह मशीनिंग सामग्री में कमी लाता है. उन सीमाओं के भीतर कास्टिंग अंतिम रूप के जितनी करीब होगी, मशीनिंग बिल जितना छोटा होगा.
दीवार की मोटाई, उदार मसौदा, और मोटे बॉस के बजाय पसलियां उस सामग्री को कम कर देती हैं जिसे सीएनसी मशीन को बाद में हटाना होगा. विशिष्ट मान मिश्रधातु पर निर्भर करते हैं, भाग का आकार, और मरो, इसलिए सामान्य बैंड की नकल करने के बजाय उन्हें डीएफएम एक्सचेंज में व्यवस्थित करें. हमारा पूर्व-उद्धरण डीएफएम चेकलिस्ट टूलींग शुरू होने से पहले क्या उठाना है इसकी सूची बनाता है.
सिमुलेशन इन विकल्पों का समर्थन करता है. भरने और जमने का विश्लेषण यह पहचानने में मदद करता है कि बाद के मशीनिंग चेहरों के सापेक्ष प्रवाह और सिकुड़न जोखिम कहाँ बैठते हैं. परिणाम की पुष्टि के लिए अभी भी परीक्षण शॉट्स और निरीक्षण की आवश्यकता है, क्योंकि पूर्वानुमानित ध्वनि चेहरा एक योजना है, माप नहीं.
गेट और ओवरफ़्लो प्लेसमेंट भी मायने रखता है. गेट्स गवाह के निशान छोड़ते हैं; यदि कोई गेट भविष्य के सीलिंग फेस पर उतरता है, उस चेहरे को साफ़ करने के लिए अतिरिक्त स्टॉक और अतिरिक्त मशीनिंग पास की आवश्यकता हो सकती है. मोल्ड डिज़ाइन के दौरान गेट को हिलाना एक वास्तविक इंजीनियरिंग परिवर्तन है: यह भरने के व्यवहार को बदल सकता है, धावक लेआउट, और डाई संरचना, इसलिए इसे उस सफाई लागत के विरुद्ध तौलें जिससे यह बचता है. फाउंड्री से पूछा जाने वाला प्रश्न यह है कि क्या गेट की स्थिति मशीनीकृत चेहरों को ध्यान में रखकर चुनी गई थी.
setups के, फिक्स्चरिंग, और बैच आकार गुणा लागत
अधिकांश उद्धरणों में तीन गुणक छिपे होते हैं. पहला है सेटअप गिनती: प्रत्येक अतिरिक्त मशीनिंग सेटअप फिक्सचर हैंडलिंग जोड़ता है, पुन: संकेत, और ताज़ा स्थिति का जोखिम. जब कोई आपूर्तिकर्ता आपकी अपेक्षा से अधिक सेटअप का प्रस्ताव देता है, पूछें कि प्रत्येक व्यक्ति क्या खरीदता है और क्या डेटाम या फिक्सचर परिवर्तन से इसे हटा दिया जाएगा. दूसरी है फिक्सिंग रणनीति. ढली हुई त्वचा के आकार के नरम जबड़ों को एक बार बनाने में अधिक लागत आती है, लेकिन वे पतली दीवारों को क्लैंप विरूपण से बचाते हैं. यह सुरक्षा स्क्रैप से बचती है और उस बौने फिक्स्चर की लागत को मात्रा में फिर से काम करती है.
तीसरा आपके मांग पैटर्न के अनुसार बैच आकार देना है. बड़े बैच परिशोधन सेटअप लागत में कटौती करते हैं लेकिन इन्वेंट्री ले जाने की लागत बढ़ाते हैं और डिज़ाइन संशोधनों को रोकते हैं. स्थिर मांग वाले कार्यक्रमों को निर्धारित बड़े बैचों से लाभ मिलता है; अभी भी विकसित हो रहे प्रोग्रामों को ड्राइंग स्थिर होने तक बैच छोटे रखने चाहिए, फिर दोबारा बातचीत करें. सही बैच का आकार आपके पुनरीक्षण जोखिम पर निर्भर करता है, इसलिए आपूर्तिकर्ता से एक ही हिस्से की कीमत दो या तीन बैच मात्रा में रखने और वक्र दिखाने के लिए कहें.
फिनिशिंग और लॉजिस्टिक्स एक ही बातचीत में हैं. पाउडर कोटिंग, शॉट ब्लास्टिंग, या एनोडाइजिंग प्रति-भाग लागत जोड़ते हैं लेकिन हैंडलिंग भी जोड़ते हैं. समेकित कास्टिंग, मशीनिंग, और एक आपूर्तिकर्ता के साथ समाप्त होने से अंतर-विक्रेता माल ढुलाई और पुन: निरीक्षण को हटाया जा सकता है. उस लाभ का आकार इस बात पर निर्भर करता है कि आपूर्तिकर्ता वास्तव में श्रृंखला का कितना भाग घर में निष्पादित करता है. समेकन को बचत मानने से पहले पूछें कि प्रत्येक सुविधा में कौन सी प्रक्रियाएँ आंतरिक हैं और कौन सी उप-अनुबंधित हैं. हमारा पैकेजिंग और लॉजिस्टिक्स पृष्ठ दिखाता है कि तैयार भागों को निर्यात के लिए कैसे संरक्षित और चरणबद्ध किया जाता है.
आरएफक्यू भेजने से पहले क्या तुलना करें
उद्धरण का अनुरोध करने से पहले इस सूची को चलाएँ. यह आपको एक सामान्य फ्रेम देता है, इसलिए सीएनसी मशीनिंग लागत की निष्पक्ष तुलना किसी के भी बातचीत करने से पहले उसी आधार पर शुरू होती है.
| चेकलिस्ट आइटम | लागत तंत्र | आपूर्तिकर्ता से क्या पूछें |
|---|---|---|
| केवल संभोग सुविधाओं पर सख्त सहनशीलता | कम फिनिशिंग पास और निरीक्षण चरण | किन सुविधाओं को अभी भी इस सहनशीलता पर मशीनिंग की आवश्यकता है? |
| बड़ी आंतरिक त्रिज्या जहां फ़ंक्शन अनुमति देता है | छोटा, कठोर कटर और तेज़ पॉकेटिंग | एक छोटा कर सकते हैं, अधिक कठोर उपकरण इस जेब तक पहुँचते हैं? |
| कास्टिंग में डिज़ाइन किए गए मशीनिंग डेटाम | कम पोजिशनिंग प्रश्नों के साथ बार-बार होने वाली क्लैंपिंग | यह डेटम स्कीम कितने सेटअप हटा देगी? |
| गेट्स ने भविष्य के मशीनीकृत चेहरों को दूर रखा | गेट हटाने का काम कम हो सकता है; मशीनिंग भत्ता अभी भी सुविधा आवश्यकताओं पर निर्भर करता है | क्या गेट की स्थिति पोस्ट-मशीनिंग के साथ भरने को संतुलित करती है? |
| बैच का आकार संशोधन जोखिम से मेल खाता है | अप्रचलित इन्वेंट्री के बिना परिशोधन | बैच आकार के अनुसार इकाई मूल्य और इन्वेंट्री लागत कैसे बदलती है? |
आपूर्तिकर्ताओं को रैंक करने से पहले प्रत्येक कोटेशन को समान तीन बकेट में सामान्यीकृत करें. एक बार आपके वास्तविक बैच की मात्रा लागू हो जाने पर, उच्च आवर्ती परिवर्तन के साथ एक कम टुकड़े की कीमत एक बार के सेटअप के साथ एक उच्च टुकड़े की कीमत से कम हो सकती है।. वही अभ्यास गुंजाइश अंतराल को उजागर करता है: एक उद्धरण जो चुपचाप डिबगिंग छोड़ देता है, धोना, या अंतिम निरीक्षण केवल इसलिए सस्ता लगता है क्योंकि बाद में कोई और इसके लिए भुगतान करेगा. यह वह जगह है जहां सीएनसी मशीनिंग लागत एक रहस्यमय संख्या बनना बंद हो जाती है और निर्णयों का एक सेट बन जाती है जिसके बारे में आप लाइन दर लाइन बहस कर सकते हैं.
के माध्यम से अपनी STEP फ़ाइल और लक्ष्य वॉल्यूम भेजें संपर्क पृष्ठ और एक संयुक्त कास्टिंग-प्लस-मशीनिंग उद्धरण के लिए पूछें. मैग-कास्ट एक निःशुल्क डीएफएम विश्लेषण रिपोर्ट प्रदान करता है, हमारी प्रकाशित सेवा शर्तों के अनुसार दो दिनों में उद्धरण और तीन दिनों में डीएफएम के साथ. आप इसकी समीक्षा भी कर सकते हैं पूर्ण क्षमताओं की सूची मशीनिंग देखने के लिए, परिष्करण, और परीक्षण सेवाएँ साथ-साथ.
डाई कास्ट पार्ट्स पर मशीनिंग लागत के बारे में प्रश्न
प्रति भाग सीएनसी मशीनिंग लागत सबसे अधिक किस कारण से होती है??
मुख्य चालक भाग और ऑर्डर की मात्रा पर निर्भर करता है. प्रारंभिक इंजीनियरिंग और बैच सेटअप छोटे ऑर्डर पर हावी हो सकते हैं, जबकि समय चक्र, बड़ी मात्रा में निरीक्षण और उपज अधिक महत्वपूर्ण हो जाते हैं. समान दायरे और मात्रा का उपयोग करके इन वस्तुओं की तुलना करें.
सख्त सहनशीलता कीमत कब बढ़ाती है??
स्वचालित रूप से नहीं. एक सख्त कॉलआउट फिनिशिंग पास जोड़ सकता है, धीमी फ़ीड, और अतिरिक्त निरीक्षण, जिससे लागत बढ़ती है, और वह सामान्य दिशा है. आपूर्तिकर्ता की सिद्ध प्रक्रिया क्षमता के भीतर रहने वाला परिवर्तन थोड़ा जोड़ सकता है, यद्यपि. यह मानने से पहले कि मिलीमीटर के हर दसवें हिस्से की कीमत होती है, पूछें कि कॉलआउट कौन से विशिष्ट ऑपरेशन ट्रिगर करता है.
क्या एक आपूर्तिकर्ता को कास्टिंग का काम संभालना चाहिए?, मशीनिंग, और समापन?
समेकन अंतर-विक्रेता माल ढुलाई को हटा सकता है, डुप्लिकेट आने वाले निरीक्षण, और कास्टिंग और मशीनिंग विक्रेताओं के बीच दोष-परिवर्तन. लाभ इस बात पर निर्भर करता है कि आपूर्तिकर्ता वास्तव में घर में क्या प्रदर्शन करता है, इसलिए एकल खरीद आदेश को बचत मानने से पहले पूछें कि कौन सी प्रक्रियाएँ आंतरिक हैं और कौन सी उप-अनुबंधित हैं. अंतिम आयाम पर स्वामित्व रखने वाली एक टीम को तभी फायदा होता है जब श्रृंखला वास्तव में जुड़ी हो.
मैं उन उद्धरणों की तुलना कैसे करूँ जो सेटअप शुल्कों के अनुसार भिन्न हैं?
प्रत्येक उद्धरण को उन्हीं तीन बाल्टियों में पुनः लिखें: मशीन का समय, सेटअप और परिशोधन, और निरीक्षण और परिष्करण. प्रत्येक आपूर्तिकर्ता से यह चिह्नित करने के लिए कहें कि कौन से शुल्क एक बार के हैं और कौन से प्रति बैच दोहराए जाते हैं, फिर अपनी वास्तविक मात्रा का मूल्य निर्धारण करें. दूर-दूर तक दिखने वाले दो योग अक्सर एक बार धारणाओं के दिखाई देने पर एकाग्र हो जाते हैं, और शेष अंतर एक तुलना बन जाता है जिस पर आप बातचीत कर सकते हैं.
अंतिम विचार
प्रति भाग लागत एक क्रय लेबल पहने हुए एक डिज़ाइन परिणाम है. आपको प्राप्त होने वाला उद्धरण मूल्य निर्धारण का एक सेट है. खरीदार का उत्तोलन उन धारणाओं को स्पष्ट करने में निहित है. मशीन की कक्षा और चक्र का समय लिखिए, एकमुश्त बनाम आवर्ती सेटअप शुल्क, निरीक्षण सामग्री, और प्रत्येक संख्या के पीछे बैच मात्राएँ.
समान बकेट में उद्धरणों की तुलना करें, आपूर्तिकर्ताओं से प्रत्येक दावा की गई बचत के पीछे का तंत्र दिखाने के लिए कहें, और डिज़ाइन में केवल वही परिशुद्धता होनी चाहिए जो फ़ंक्शन के लिए आवश्यक है. वे प्रोग्राम जो कीमत पर जीत हासिल करते हैं वे वे हैं जो उद्धरण को इंजीनियरों के बीच बातचीत के रूप में मानते हैं, किसी तालिका से निकाली गई कोई संख्या नहीं. स्पष्ट धारणाएँ खरीदारों को कुल लागत की तुलना करने और यह निर्णय लेने में मदद करती हैं कि उद्धृत बचत विश्वसनीय है या नहीं.