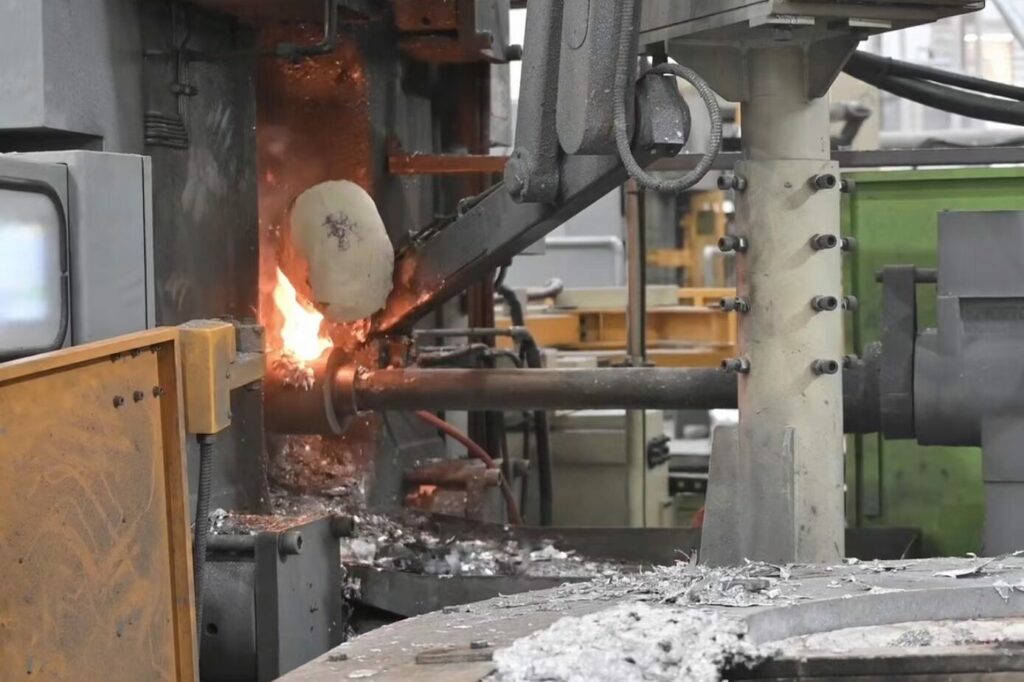
Im Großseriendruckguss, Der Preis eines Teils ist meist rechnerischer Natur. Es handelt sich dabei um die Kosten für den einstündigen Betrieb der Zelle, geteilt durch die guten Teile, die diese Stunde produziert. Der Nenner dieser Aufteilung ist die HPDC-Zykluszeit. Dieser Leitfaden orientiert sich an den Etappenzeiten, zu guter Leistung, Kosten pro Teil, und kennzeichnet, welche Zahlen auf der Grundlage erklärter Annahmen und nicht auf der Grundlage von Versprechen arithmetisch berechnet werden.
Es geht darum, wohin die Sekunden in einem Hochdruck-Druckgusszyklus tatsächlich gehen, welche Hebel sie wirklich schneiden, und welche Abkürzungen die eingesparte Zeit still und leise in Schrott verwandeln. Jeder Prozessanspruch ist hier mit der Aufzeichnung oder dem Testbericht verknüpft, den ein Käufer anfordern sollte, denn die Zykluszeit wird in Ihrer Zelle entschieden, nicht in einer veröffentlichten Tabelle.
Die Anatomie eines HPDC-Zyklus
Ein vollständiger Zyklus läuft vom Beginn eines Schusses bis zum Beginn des nächsten. Der Würfel schließt sich, geschmolzenes Aluminium wird in die Schusskammer geschöpft, und der Kolben spritzt das Metall ein. Der Guss gefriert unter Druck, Der Würfel öffnet sich, und das Teil wird ausgeworfen und entnommen. Die Matrizenhälften werden mit Trennmittel eingesprüht, dann wieder schließen.
Der kontraintuitive Teil ist, wie wenig von dieser Zeit für das Casting aufgewendet wird. Die Hohlraumfüllung erfolgt im Bruchteil einer Sekunde, und alles, was den Preis des Teils bestimmt, geschieht, nachdem das Metall aufgehört hat, sich zu bewegen: Erstarrung, Extraktion, Sprühen, und Maschinenbewegung. Die stufenweise Messung der HPDC-Zykluszeit ist der erste Optimierungsschritt, denn Pflanzen unterscheiden sich darin, wohin ihre Sekunden tatsächlich gehen.
Die folgende Tabelle ordnet jede Stufe ihren Hebeln und ihren Überprüfungsrisiken zu. Verwenden Sie es als Prüfblatt für Ihr eigenes Zeitprotokoll.
| Zyklusphase | Einflussfaktoren und Optimierungshebel | Zu überprüfende Risiken |
|---|---|---|
| Füllen und Einspritzen | Tordesign, Schussprofil, Kolbengröße, Hülsenfüllverhältnis | Turbulenzen und Lufteinschlüsse bei höheren Füllgeschwindigkeiten |
| Erstarrung verweilen | Gefrierbereich der Legierung, Hotspots, Kühlkreisläufe, Die Temperatur | Heiße Risse und Verformung, wenn sich die Matrize zu früh öffnet |
| Offen, auswerfen, Extrakt | Geschwindigkeit der Maschinenbewegung, Roboterpfad, Teilhafter Zustand | Auswurfschaden im heißen Zustand, dünne Abschnitte |
| Die spray | Gezielte Düsen, Mehrkreis-Spritzgeräte, Wirkstoffverdünnung | Löten und Abrieb, wenn der Chip zu wenig Mittel erhält |
| Verschließen und schöpfen | Automatisches Schöpfen, zeitlich abgestimmt auf das Schließen der Matrize, Sprühüberlappung | Kaltes Metall und ungleichmäßiges Schrotgewicht durch langsames Schöpfen |
| Nachbearbeitung | Schnittformdesign, CNC-Layout, Wartezeit zwischen den Vorgängen | Ein Downstream-Engpass führt zu einer Neubewertung der schnellen Zelle |
Für den Prozesskontext hinter diesen Phasen, unser Erklärung zum Aluminiumdruckguss deckt den gesamten Zyklus von der Schmelze bis zum fertigen Teil ab.
Ausbalancieren von Erstarrung und Düsentemperatur
Die Matrize muss geschlossen bleiben, bis das Gussstück fest genug ist, um ohne Verformung oder Risse ausgeworfen zu werden. Wie lange das dauert, hängt vom Gefrierbereich der Legierung ab, die Lage lokaler Hotspots, Werkzeugtemperaturregelung, und Kühlkreislaufdesign. Die Wandstärke beeinflusst die Antwort, aber es entscheidet nicht allein. Behandeln Sie jede veröffentlichte Tabelle, die die Wandstärke einem festen Verweilzeitband zuordnet, eher als Folklore denn als Physik.
Die verlässliche Zahl stammt aus Würfelversuchen. Instrumentierte Schüsse, abgestufte Auswurftests, und die Untersuchung früher Gussteile auf heiße Risse und Verformungen bestimmen die Verweilzeit. Wenn ein Lieferant Sekunden für die Zeitmessung im offenen Werkzeug angibt, Fragen Sie, welche Studien diese Zahl ergaben und was die Ergebnisse des ersten Artikels zeigten.
Uniform, Dünne Wände verkürzen dennoch den durchschnittlichen Zyklus, weil der Würfel darauf wartet, dass sein letzter Abschnitt einfriert, und ein lokaler schwerer Boss jeden Schuss kontrolliert. Wo Stärke, Wärmeissipation, und Montagevoraussetzungen es zulassen, Eine DFM-Überprüfung, die Wände dünner und gleichmäßiger macht, ist das günstigste Zykluszeitprogramm, das verfügbar ist, bevor Werkzeugstahl bestellt wird. Das klassische Beispiel hierfür sind dünnwandige Leuchtengehäuse, und unser Kategorie Beleuchtungsteile zeigt die beteiligte Geometrie.
Die Temperatur ist die andere Hälfte desselben Systems. Die Matrize muss warm genug sein, damit sich das Metall füllen kann, ohne dass es zu Kaltverschlüssen kommt, und kühl genug, um dem Gussstück schnell Wärme zu entziehen. Kühlkreisläufe in der Nähe schwerer Abschnitte tragen den größten Teil dieser Last, und das zwischen den Schüssen versprühte Trennmittel auf Wasserbasis kühlt durch Verdunstung und wirkt gleichzeitig schmierend. Regelkreise mit Heizungen, Thermoelemente, und der Durchflussausgleich halten das System auf seinem Sollwert, sodass der Zyklus Stunde für Stunde stabil bleibt.
Konforme Kühlkanäle folgen der Kontur des Gussstücks, anstatt in geraden Bohrlinien zu verlaufen. Sie können die Erstarrung verkürzen und die Sprühzeit verkürzen, zum Preis höherer Werkzeuginvestitionen. Sie sind es wert, angegeben zu werden, wenn Volumen festgelegt wird und Abschnitte einer gleichmäßigen Ausdünnung widerstehen. Wo während der Entwicklung die Moldflow-Simulation eingesetzt wird, Es kann heiße Stellen vorhersagen, bevor Stahl geschnitten wird; Fragen Sie, ob die Simulationsergebnisse mit Probeaufnahmen verglichen wurden.
Das Sprüh- und Extraktionsbudget
Sobald sich der Würfel öffnet, Der Zyklus wird in den nicht wirkenden Sekunden fortgesetzt: Auswurf, Roboterextraktion, die spray, und sterben schließen. Wie lange diese Schritte dauern, hängt von der Teilegröße ab, Die Komplexität, und Zellautomatisierung, Messen Sie sie also in Ihrer eigenen Zelle, anstatt von einem festen Anteil der Uhr auszugehen.
Spray verdient Aufmerksamkeit, weil es drei Aufgaben gleichzeitig erledigt: es bereitet die Oberfläche auf die Freigabe vor, kühlt die Matrize, und entfernt Rückstände. Gerätehersteller konstruieren Sprüheinheiten speziell, um die Sprühzeiten zu verkürzen und die Gesamtproduktivität zu steigern, und Bühlers BuhlSpray-Produktseite ist ein öffentliches Beispiel für diesen Designschwerpunkt. Gezielte Düsen, die nur die Bereiche benetzen, in denen das Mittel benötigt wird, statt die gesamte Düsenfläche abzuspritzen.
Das Überprüfungsrisiko liegt in der Oberflächenqualität. Zu wenig Wirkstoff führt zum Löten und Abrieb, und Ausfallzeiten bei der Werkzeugreparatur kosten weit mehr, als die Sprühsekunden wert waren. Fragen Sie, wie die Sprühabdeckung überprüft wird und wie oft in den Werkzeugwartungsaufzeichnungen Oberflächenverschleiß bei vergleichbaren Werkzeugen festgestellt wird.
In diesen Sekunden zahlt sich die Automatisierung am schnellsten aus. Automatische Gießpfannen dosieren den Schuss, während sich die Form noch schließt, und Extraktionsroboter ziehen Teile in einem festen Takt. Automatisierte Zellen erleichtern es, Schuss für Schuss einen wiederholbaren Rhythmus beizubehalten. Sie garantieren nicht bei jedem Schuss ein optimales Timing, weil der Prozess noch überwacht werden muss, Qualifikation, und regelmäßige Wiederholungsversuche.
Hinter der Maschine, Trimmen, entgraten, Bohren, und CNC-Operationen bestimmen jeweils ihr eigenes Tempo. Ein Engpass bei der Nachbearbeitung führt dazu, dass das Teil neu bewertet wird, selbst wenn die Gießzelle schnell ist. Bitten Sie einen Lieferanten, seine Downstream-Kapazität und typische Wartezeiten zu beschreiben, nicht nur die Pressen auf dem Boden.
Kavitation verschafft Stahl Zeit
Der andere strukturelle Hebel ist die Anzahl der Kavitäten. Jeder Schuss erzeugt mehrere Teile, Die Maschinenzeit pro Teil wird also durch diese Zahl geteilt. Eine Matrize mit vier Kavitäten liefert in einem 60-Sekunden-Zyklus eine theoretische Ergebnisse 240 Teile pro Stunde, und acht Kavitäten bei gleicher Zyklusausbeute 480. Eine Matrize mit 16 Kavitäten erreicht in einem 45-Sekunden-Zyklus einen theoretischen Wert 1,280 Teile pro Stunde. Dies sind theoretische Ausgabebeispiele, keine Lieferversprechen: Die tatsächlich gute Leistung hängt vom Ertrag und der Betriebszeit ab.
Die Grenzen sind physischer und wirtschaftlicher Natur. Jeder hinzugefügte Hohlraum erhöht die projizierte Fläche, Daher muss die Klemmkraft das gesamte Layout abdecken. Hohlräume müssen im Gleichgewicht ausgefüllt werden, oder Schrott steigt und löscht den Gewinn. Und die Chip-Kosten amortisieren sich erst, wenn Volumen gebunden ist, Aus diesem Grund planen Automobil- und Beleuchtungsprogramme die Kavitation vom ersten Tag an zusammen mit der Zykluszeit.
Schmelzdisziplin hält den Kreislauf stabil
Schmelzarbeiten finden rund um die Uhr statt, bis es nicht mehr klappt. Ein Ofen, der Temperatur und Chemie konstant hält, sorgt dafür, dass das Füllverhalten von Schuss zu Schuss identisch ist. Metall, das in der Chemie wandert, verändert die Fließfähigkeit und den Gefrierbereich, und jeder Cold Shut oder Short Shot ist ein Kreislauf, der nichts hervorgebracht hat.
Käufer sollten nach den Unterlagen fragen, anstatt sich auf Zusicherungen einzulassen. Wie oft wird die Ofenchemie durch Spektrometer überprüft?? Welche Rückverfolgbarkeit begleitet Sendungen?? Wie werden Legierungsänderungen erneut validiert?, und wie hoch war die Ausschussrate im letzten Quartal?? Diese Dokumente zeigen, ob das Prozessfenster, von dem ein zitierter Zyklus ausgeht, tatsächlich eingehalten wird.
Stabilität ist Geschwindigkeit. Eine Pflanze, die zur Neige geht, Dokumentierter Schrott wird effektiv schneller fertig als einer, der Sekunden spart und Gussteile nachbearbeitet, denn die zweite Pflanze zahlt ihren Zyklus doppelt.
Die Kostenrechnung hinter jeder Sekunde
Es lohnt sich, die Arithmetik aufzuschreiben. Nennen Sie die stündlichen Gesamtkosten der Zelle den Tarif R, Deckung der Maschinenabschreibung, Arbeit, Energie, und Verbrauchsmaterialien. Zwei Formeln wandeln dann die HPDC-Zykluszeit in Kosten pro Teil um:
Theoretische Ausgabe (Teile/Stunde) = 3,600 × Teile pro Schuss ÷ Zykluszeit (Sekunden).
Zellkosten pro theoretischem Teil = stündliche Zellkosten × Zykluszeit ÷ (3,600 × Teile pro Schuss).
Bei diesen Berechnungen wird davon ausgegangen, dass es kontinuierlich läuft und dass jeder Guss gut ist. Für die tatsächlichen Kosten pro Teil sollten die Betriebskosten und die Anzahl der Gutteile des gleichen Zeitraums zugrunde gelegt werden, und muss Ausfallzeiten einschließen, Schrott, und nacharbeiten. Der theoretische Wert ist eine Planungsobergrenze; Der Guthabenwert ist das, was die Rechnung widerspiegelt.
Der Vergleich benötigt auch eine Einheit. A 10% Ein kürzerer Zyklus reduziert den Anteil der Maschinenzeit an den Stückkosten 10%, auf jedem Teil, für die gesamte Laufzeit des Programms. Das ist eine proportionale Ersparnis. Ob ein Zwei-Sekunden-Schnitt besser ist als ein Fünf-Sekunden-Schnitt, hängt davon ab, welche Zyklen sie verkürzen und wie viel die Zelle pro Stunde kostet. Vergleichen Sie Prozentsätze, oder vergleichen Sie das absolute Geld mit gleichbleibender Kavitation und Ausbeute.
Scrap multipliziert die gleiche Mathematik in umgekehrter Reihenfolge. Ein ausrangiertes Gussteil verbraucht seinen gesamten Zyklus und erzeugt einen negativen Wert, plus die Inspektions- und Nacharbeitsminuten drumherum. Durch die Optimierung der Zykluszeit ohne Unterbrechung des First-Pass-Ertrags werden Kosten von der Stoppuhr in den Ausschussbehälter übertragen.
Was die Zyklusoptimierung nicht beheben kann
Jeder Hebel oben hat einen Boden, und indem sie etwas anderes vorgeben, versenden Pflanzen Risse. Die Erstarrungsphysik legt für jede Geometrie und Legierung eine Mindestverweilzeit fest. Beim frühen Öffnen der Matrize entstehen heiße Tränen, Verzerrung, und Auswurfschäden, die genau die Sekunden vernichten, die der Zeitplan eingespart hat.
Die weit verbreitete Behauptung, dass die Erstarrung immer die längste Phase sei, ist eine Gewohnheit, keine Messung. In manchen Zellen dominiert das Verweilen; in anderen sprühen, Extraktion, oder Maschinenbewegung tut es. Die richtige Reihenfolge besteht darin, die Phasenzeiten über eine ganze Schicht hinweg zu protokollieren, Finden Sie den größten gemessenen Block, und diesen zuerst angreifen. Auf diese Weise zielt die Reduzierung der HPDC-Zykluszeit auf reale statt auf angenommene Sekunden ab.
Vakuumunterstützung ist ein bewusster Handel, kein kostenloses Upgrade. Ob die Evakuierung den gesamten Zyklus um Sekunden verlängert, hängt davon ab, ob sich der Pumpschritt mit anderen Maschinenbewegungen überschneidet und von der Gerätekonfiguration. Wenn eine Spezifikation eine geringe innere Porosität erfordert, Der Zeitaufwand wird für die Qualität bezahlt, und der Käufer sollte fragen, für welche Aufnahmen es gilt.
Das ehrliche Optimierungsziel sind die Gesamtkosten pro Gutteil, über Wochen und nicht über eine gute Schicht hinweg verfolgt. Fragen Sie einen Lieferanten nach diesem Trend, Hinzu kommt der Wartungsrhythmus, der verhindert, dass die Zykluszeiten mit zunehmendem Alter der Matrize schwanken. Wenn Sie eine Zykluszeiterwartung für eine bestimmte Zeichnung wünschen, Die Kontaktseite erreicht die Ingenieure, die sie zitieren.
Fragen zur HPDC-Zykluszeit
Was ist eine typische Zykluszeit für Aluminium-Druckguss??
Zyklen für mittelgroße Aluminiumteile dauern üblicherweise einige zehn Sekunden bis einige Minuten, nach Teilegröße eingestellt, Wandabschnitte, Die Komplexität, und Zellautomatisierung. Das Füllen des Hohlraums selbst dauert nur den Bruchteil einer Sekunde. Die zuverlässige Zahl für Ihr Teil ergibt sich aus gemessenen Phasenzeiten während der Werkzeugversuche, nicht von einer veröffentlichten Band.
Welcher Teil des HPDC-Zyklus dauert am längsten??
Es gibt eine ehrliche Antwort: erst mal messen. Die Erstarrungsverweilzeit ist oft der größte Block, und Verweilanstiege mit schweren Abschnitten und langsam erstarrenden Legierungen, aber sprühen, Extraktion, und Maschinenbewegung kann in einigen Zellen dominieren. Protokollieren Sie jede Stufe über eine ganze Schicht und optimieren Sie den größten gemessenen Block, nicht die angenommene.
Wie reduziert eine Matrize mit mehreren Kavitäten die Zykluszeitkosten??
Jeder Schuss erzeugt mehrere Teile, Die Maschinenzeit pro Teil wird also zur Zykluszeit geteilt durch die Anzahl der Kavitäten. Eine Matrize mit vier Kavitäten liefert in einem 60-Sekunden-Zyklus eine theoretische Ergebnisse 240 Teile pro Stunde, und acht Hohlräume ergeben 480. Die gesamte projizierte Fläche wächst mit jedem Hohlraum, und unausgeglichene Hohlräume führen zu Ausschuss, was den Gewinn zunichte macht.
Welche Aufzeichnungen zeigen, dass eine angegebene Zykluszeit stabil ist??
Fragen Sie nach der Häufigkeit der Spektrometerüberprüfung der Schmelze, Aufzeichnungen zur Rückverfolgbarkeit der Sendungen, First-Pass-Ertrag über mehrere Wochen, und der Werkzeugwartungsplan. Zusammengenommen zeigen diese, ob das Prozessfenster hinter der angegebenen HPDC-Zykluszeit in der Produktion und nicht nur während der Versuche eingehalten wird.
Letzte Gedanken
Die Optimierung der HPDC-Zykluszeit ist eine Messdisziplin, bevor sie zu einer Geschwindigkeitsbesessenheit wird. Die Linie verläuft nach Bühnenzeiten, durch gute Leistung, Kosten pro Teil, und jede Verknüpfung, die einen Schritt überspringt, wird später als Ausschuss angezeigt, nacharbeiten, oder Ausfallzeiten sterben.
Behandeln Sie jede Zahl in diesem Leitfaden als Arithmetik auf der Grundlage angegebener Annahmen oder als Frage an Ihren Lieferanten. Programme, die ihre Sekunden messen, Überprüfen Sie deren Ertrag, und Preis des Ergebnisses pro Gutteil sind diejenigen, die die Ersparnis behalten.