
大量のダイカストで, 部品の価格はほとんど算術計算で決まります. セルを 1 時間実行するのにかかるコストです, 時間が生み出した良い部分で割ったもの. HPDC サイクル タイムはその除算の分母です. このガイドはステージのタイミングに従っています, 良い出力を得るために, 部品ごとのコスト, そして、どの数値が約束ではなく、明示された仮定に基づいて算術的に計算されるかをフラグします。.
高圧ダイカストサイクルの秒数が実際にどこに行くのかを分解します。, どのレバーが本当に切断するのか, 節約された時間を静かにスクラップに変換するショートカットはどれですか. ここでのすべてのプロセスクレームは、購入者が要求する必要がある記録または裁判とペアになっています。, サイクルタイムはセル内で決まるため, 公開された表にない.
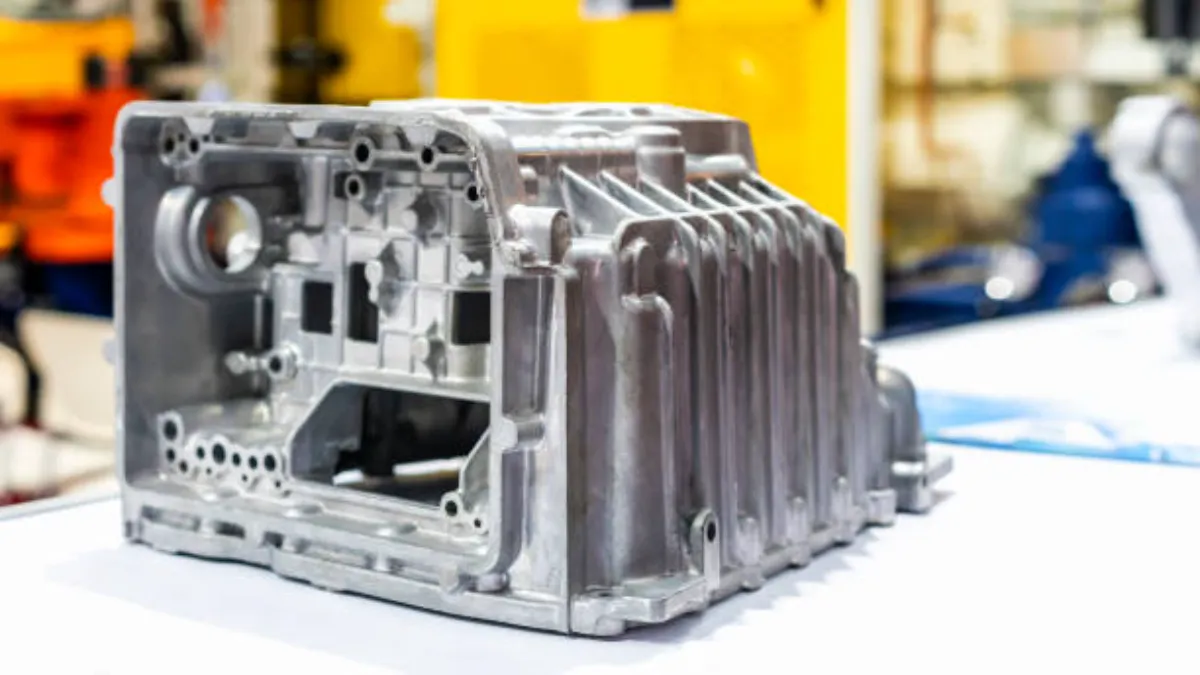
HPDC サイクルの構造
1 つの完全なサイクルは、1 つのショットの開始から次のショットの開始まで実行されます。. ダイが閉じます, 溶融アルミニウムがショットスリーブに取り込まれます, そしてプランジャーが金属を射出します. 圧力がかかると鋳物が固まる, ダイが開きます, そして部品が排出されて抽出されます. ダイ半体には離型剤がスプレーされています, それからまた閉じます.
直観に反する部分は、キャストに費やす時間がどれほど少ないかということです. キャビティの充填はほんの数秒で完了します, そして、部品に価格を付けるすべてのことは、金属が動きを止めた後に起こります。: 凝固, 抽出, スプレーする, そして機械の動き. HPDC サイクル時間を段階的に測定することが最適化の最初のステップです, なぜなら、植物は秒が実際にどこに行くのかが異なるからです。.
以下の表は、各段階をその手段とその検証リスクにマッピングしています。. 独自のタイミング ログに対する監査シートとして使用します。.
| サイクルステージ | 影響を与える要因と最適化の手段 | 検証すべきリスク |
|---|---|---|
| 充填と注入 | ゲートのデザイン, ショットプロファイル, プランジャーサイズ, スリーブ充填率 | 充填速度が高い場合の乱流と閉じ込められた空気 |
| 凝固滞留 | 合金の凍結範囲, ホットスポット, 冷却回路, 金型温度 | ダイが早すぎると熱い裂け目と歪みが発生する |
| 開ける, 排出する, 抽出する | 機械の動作速度, ロボットの経路, パーツの固着状態 | ホット時の射出ダメージ, 薄い部分 |
| スプレー | 対象ノズル, 多回路スプレーツール, 薬剤の希釈 | ダイに塗布される薬剤が少なすぎると、はんだ付けやかじりが発生する |
| 閉じて柄杓をする | 型閉に合わせて自動レードリング, スプレーオーバーラップ | 冷たい金属と遅いレードリングによる一貫性のないショット重量 |
| 後処理 | トリムダイの設計, CNCレイアウト, 操作間の待ち時間 | ダウンストリームのボトルネックにより高速セルの価格が変更される |
これらの段階の背後にあるプロセス コンテキストについては、, 私たちの アルミダイカストの説明者 溶解から完成品までの全サイクルをカバー.
凝固と金型温度のバランスをとる
鋳物が反りや亀裂を生じることなく取り出せるほど十分に固くなるまで、金型は閉じたままにしておく必要があります。. どれくらいの時間がかかるかは合金の凍結範囲によって異なります, 地元のホットスポットの場所, 金型温度制御, および冷却回路設計. 壁の厚さが答えに影響する, でもそれだけで決まるわけではない. 壁の厚さを固定ドウェルバンドにマッピングする公開された表は、物理学ではなく民間伝承として扱います。.
信頼できる数値は金型の試験から得られます. インストルメントショット, 段階的な排出テスト, 初期の鋳造品に高温の裂け目や歪みがないか検査することで、滞留時間を評価します。. サプライヤーがオープンダイのタイミングを数秒と見積もる場合, どの試験がその数字を生み出したのか、そして最初の論文の結果が何を示したのかを尋ねる.
ユニフォーム, 薄い壁は依然として平均サイクルを短縮します, ダイスは最後のセクションがフリーズするのを待ち、ローカルのヘビーボスの 1 人がショットごとに課税するためです。. どこが強さ, 熱散逸, 組み立て要件により、, 壁を薄くして均一にする DFM レビューは、工具鋼を注文する前に利用できる最も安価なサイクルタイム プログラムです. 薄肉照明ハウジングはその典型的な例です, そして私たちの 照明パーツカテゴリー 関連するジオメトリを示します.
ダイ温度は同じシステムの残りの半分です. 金型は、コールドシャットなしで金属が充填されるのに十分な温度でなければなりません, 鋳物から熱を素早く奪うのに十分な冷却が必要です. 重いセクションの近くの冷却回路がその負荷のほとんどを支えます, ショット間にスプレーされる水ベースの離型剤は、潤滑するだけでなく蒸発によって冷却されます。. ヒーター付き制御ループ, 熱電対, フローバランシングによりシステムが設定値に維持されるため、サイクルは何時間経っても安定した状態を保ちます。.
コンフォーマルな冷却チャネルは、まっすぐなドリル線ではなく、鋳物の輪郭に沿っています。. 固化を短縮し、スプレー時間を短縮できます。, より高い工具投資の代償として. ボリュームがコミットされ、セクションが均一に薄くなるのに抵抗がある場合に指定する価値があります。. 開発中にモールドフローシミュレーションが使用される場合, 鋼を切断する前にホットスポットを予測できます; シミュレーション結果を試射と比較したかどうかを尋ねる.
スプレーと抽出の予算
ダイが開いたら, サイクルは非キャスト秒間も継続します: 排出, ロボット抽出, スプレー, そしてダイクロージング. これらの段階にかかる時間はパーツのサイズによって異なります, ダイの複雑さ, そしてセルオートメーション, したがって、クロックの固定シェアを想定するのではなく、自分のセル内でそれらを測定してください.
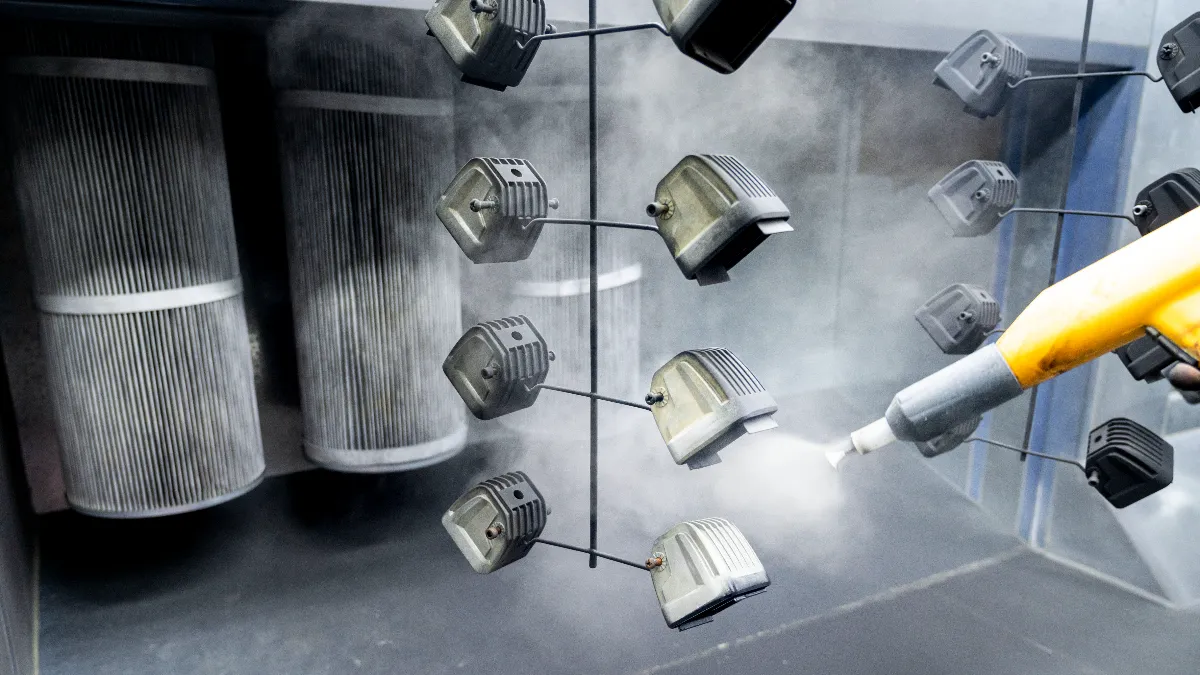
スプレーは一度に 3 つの働きをするので注目に値します: リリースに向けて表面を準備します, 金型を冷却します, そして残留物を除去します. 機器メーカーは、スプレー時間を短縮し、全体的な生産性を向上させるためにスプレー ユニットを特別に設計しています。, そしてビューラーの ビュールスプレー製品ページ はその設計上の焦点の公的な例の 1 つです. エージェントのビートが必要な領域のみを濡らすターゲットを絞ったノズルで、ダイ面全体をホースで洗浄します。.
検証リスクは表面品質にあります. 薬剤が少なすぎると、はんだ付けやかじりの原因になります, 金型修理のダウンタイムコストは、スプレー秒数の価値をはるかに超えています。. スプレー範囲をどのようにチェックするか、および金型メンテナンス記録に同等の工具の表面摩耗がどのくらいの頻度で記録されるかを尋ねます。.
自動化により、この数秒で最速の支払いが行われます. 自動取鍋は金型が閉じている間にショットを計量します, 抽出ロボットは一定のビートで部品を引き出します. 自動化されたセルにより、ショットごとに反復可能なリズムを維持しやすくなります。. すべてのショットで最適なタイミングを保証するものではありません, プロセスはまだ監視する必要があるため, 資格, 定期的な再試行.
機械の下流側, トリミング, deburring, 掘削, と CNC 操作はそれぞれ独自のペースを設定します. 後処理のボトルネックにより、鋳造セルが高速であっても部品の価格が再設定される. サプライヤーにその下流の処理能力と一般的な待ち時間について説明してもらいます, 床にある印刷機だけではありません.
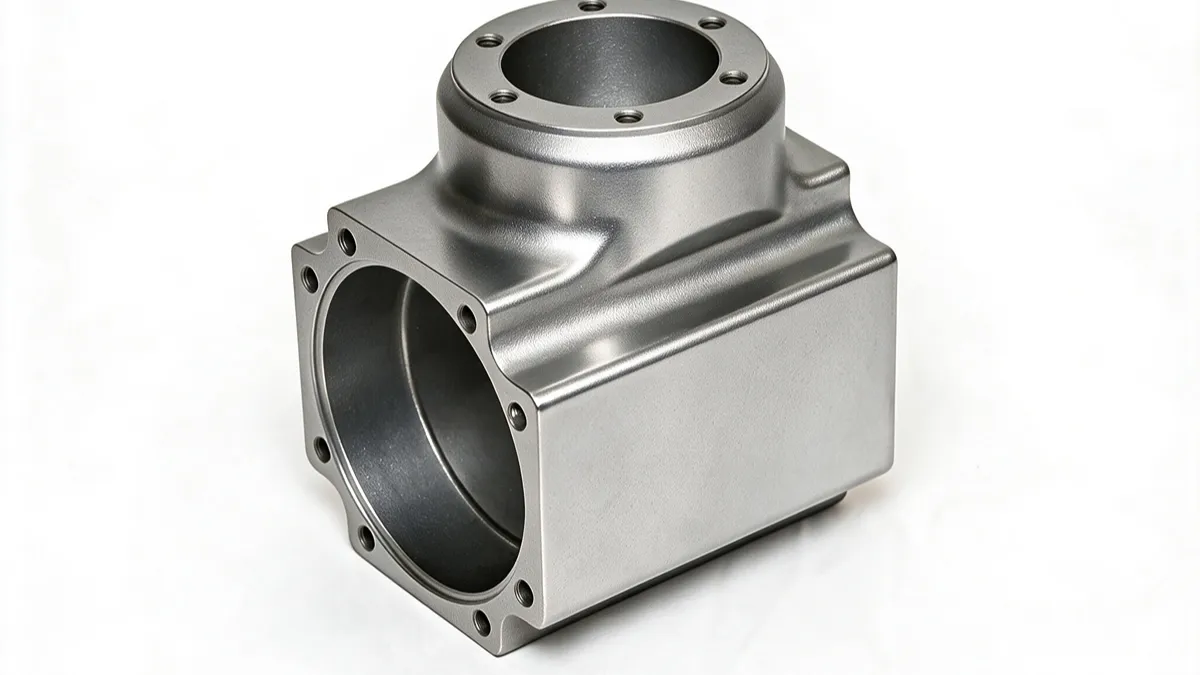
キャビテーションは鋼で時間を稼ぐ
もう 1 つの構造上のレバーはキャビティの数です. 各ショットで複数のパーツが生成されます, したがって、部品ごとの機械時間をそのカウントで割ります. 60 秒サイクルで 4 つのキャビティのダイを使用すると、理論上の 240 時間当たりの部分, 同じサイクルで 8 つのキャビティの収量が得られます。 480. 45 秒サイクルで 16 個のキャビティのダイを使用すると、理論上の限界に達します。 1,280 時間当たりの部分. これらは理論上の出力例です, 配達の約束ではありません: 実際の良好な出力は歩留まりと稼働時間によって決まります.
限界は物理的および経済的です. キャビティが追加されるたびに投影面積が追加されます, したがって、クランプ力はレイアウト全体をカバーする必要があります. 空洞はバランスを埋める必要があります, あるいはスクラップが上昇して利益を消し去る. そして、ダイのコストは、ボリュームがコミットされた場合にのみ償却されます。, これが、自動車および照明プログラムが初日からサイクルタイムとともにキャビテーションを計画する理由です。.
メルトの規律がサイクルを安定に保つ
溶解作業は24時間体制で行われます, それが失敗するまで. 温度と化学薬品を安定に保つ炉により、ショットごとに充填動作が同一に保たれます. 化学物質中に漂う金属は流動性と凍結範囲を変化させます, そしてすべてのコールドシャットまたはショートショットは何も生み出さないサイクルです.
買い手は保証を受けるのではなく、記録を要求する必要があります. 炉の化学反応はどのくらいの頻度で分光計によって検証されますか? 出荷に伴うトレーサビリティとは? 合金の変更はどのように再検証されるか, 過去四半期のスクラップ率はどのくらいでしたか? これらの文書は、引用サイクルが想定するプロセスウィンドウが実際に保持されているかどうかを示します。.
安定性はスピードです. 枯渇した植物, 文書化されたスクラップは、数秒を短縮して鋳物を再加工するスクラップよりも効果的に速く終了します。, 2 番目のプラントはサイクルを 2 回支払うため.
毎秒の背後にあるコストの計算
算数は書き留める価値がある. セルのオールイン時間コストをレート R と呼びます。, 機械の減価償却をカバーする, 労働, エネルギー, そして消耗品. 2 つの計算式により、HPDC サイクル タイムが部品あたりのコストに変換されます。:
理論上の出力 (部品/時間) = 3,600 × ショットあたりの部品数 ÷ サイクル時間 (秒).
理論上の部品あたりのセルコスト = 時間あたりのセルコスト × サイクル時間 ÷ (3,600 × ショットあたりの部品数).
これらの計算は、連続稼働とすべてのキャストが良好であることを前提としています。. 部品ごとの実際のコストには、同じ期間の営業コストと良品部品数を使用する必要があります, ダウンタイムも含める必要があります, スクラップ, そしてやり直し. 理論上の数値は計画の上限です; 良い部分の数字は請求書に反映されるものです.
比較には単位も必要です. あ 10% サイクルが短いため、部品コストに占める機械時間の割合が次のように削減されます。 10%, あらゆる部分に, プログラムの存続期間中. それが比例節約です. 2 秒のカットが 5 秒のカットに勝るかどうかは、どのサイクルを短縮するか、およびセルの 1 時間あたりのコストによって決まります。. パーセンテージを比較する, または、絶対的な金額とキャビテーションを比較し、収量を同等に保ちます.
スクラップは同じ計算を逆に掛けます. 廃棄された鋳物はそのサイクル全体を使い果たし、マイナスの価値を生み出します, それに加えて、その周りの検査と再作業の議事録. ファーストパス歩留まりを保持せずにサイクルタイムを最適化すると、コストがストップウォッチからスクラップビンに移されます。.
サイクル最適化で解決できないもの
上のすべてのレバーには床があります, そしてそうでないふりをすることが植物に亀裂をもたらす方法なのです. 凝固物理学により、各形状と合金の最小滞留時間が設定されます。. 早めに型を開けると熱い涙が出る, ねじれ, そして、スケジュールが節約したまさに数秒を無駄にする排出ダメージ.
凝固が常に最も長い段階であるという一般的な主張は習慣です, 測定ではありません. 一部の細胞では、細胞が優勢に住んでいます; 他のスプレーでは, 抽出, あるいは機械の動きがそうなります. 正しいシーケンスは、シフト全体にわたってステージ タイミングをログに記録することです。, 測定された最大のブロックを見つける, そして最初にそっちを攻撃する. これが、HPDC サイクル時間の短縮方法で、想定された秒数ではなく実際の秒数をターゲットにする方法です。.
バキュームアシストは意図的な取引です, 無料アップグレードではない. 排気により全サイクルに数秒かかるかどうかは、ポンピングステップが他の機械の動作と重なるかどうか、および装置の構成によって異なります。. 仕様で低い内部気孔率が求められる場合, 品質のために支払われる時間コスト, そして購入者はどのショットに適用されるかを尋ねる必要があります.
正直な最適化目標は、良品あたりの総コストです。, 1 回の適切なシフトではなく、数週間にわたって追跡される. その傾向についてはサプライヤーに問い合わせてください, 金型の老朽化に伴うサイクルタイムの変動を防ぐメンテナンスの頻度と並行して. 特定の図面に対するサイクルタイムの予測が必要な場合, の お問い合わせページ 見積もりを出したエンジニアに届く.
HPDC サイクル タイムに関する質問
アルミニウム高圧ダイカストの一般的なサイクル時間はどれくらいですか??
中型アルミニウム部品のサイクルは通常、数十秒から数分で実行されます。, パーツサイズごとに設定, 壁セクション, ダイの複雑さ, そしてセルオートメーション. キャビティの充填自体にはほんの数秒しかかかりません. 部品の信頼できる数値は、金型の試行中に測定されたステージ タイミングから得られます。, 出版されたバンドのものではない.
HPDC サイクルのどの部分が最も時間がかかりますか?
正直な答えは 1 つあります: 最初に測る. 凝固滞留は多くの場合最大のブロックです, 重いセクションやゆっくりと凍る合金ではドウェルライズが発生します, でもスプレーする, 抽出, 一部のセルでは機械の動きが支配的になる可能性があります. シフト全体にわたって各ステージをログに記録し、測定された最大のブロックを最適化します。, 想定されたものではない.
マルチキャビティダイによりサイクルタイムコストがどのように削減されるのか?
各ショットで複数のパーツが生成されます, したがって、部品あたりの機械時間はサイクル時間をキャビティ数で割ったものとなります。. 60 秒サイクルで 4 つのキャビティのダイを使用すると、理論上の 240 時間当たりの部分, 8 個のキャビティで得られる 480. 総投影面積はキャビティごとに増加します, アンバランスなキャビティによりスクラップが発生します, それはゲインを消去します.
見積もられたサイクルタイムが安定していることを示す記録は何ですか?
メルトの分光器検証周波数を尋ねる, 出荷に伴うトレーサビリティ記録, 数週間にわたる初回通過利回り, 金型メンテナンススケジュール. これらを総合すると、見積もられた HPDC サイクル タイムの背後にあるプロセス ウィンドウが試用期間中のみではなく実稼働環境でも維持されるかどうかがわかります。.
最終的な考え
HPDC サイクル タイムの最適化は、速度にこだわる前の測定規律です。. ステージのタイミングから列が走る, 良いアウトプットを通して, 部品ごとのコスト, ステップをスキップしたすべてのショートカットは後でスクラップとして表示されます, 手直し, またはダウンタイムが発生する.
このガイドの各数値は、記載された仮定に基づく算術として、またはサプライヤーへの質問として扱ってください。. 秒を計測するプログラム, 収量を確認する, 良好な部品ごとの結果と価格は、節約を維持するものです.










