
При литье под давлением в больших объемах, цена детали в основном арифметическая. Это стоимость работы ячейки в течение часа., разделить на хорошие части, которые производит час. Время цикла HPDC является знаменателем этого деления.. Это руководство соответствует расписанию этапов., к хорошему результату, стоимость за часть, и отмечает, какие числа являются арифметическими на основе заявленных предположений, а не обещаний..
Он ломается там, где на самом деле идут секунды в цикле литья под высоким давлением., какие рычаги их действительно подрезают, и какие ярлыки незаметно превращают сэкономленное время в мусор. Каждая претензия по процессу здесь сопровождается записью или пробной версией, которую покупатель должен запросить., потому что время цикла определяется в вашей камере, нет в опубликованной таблице.
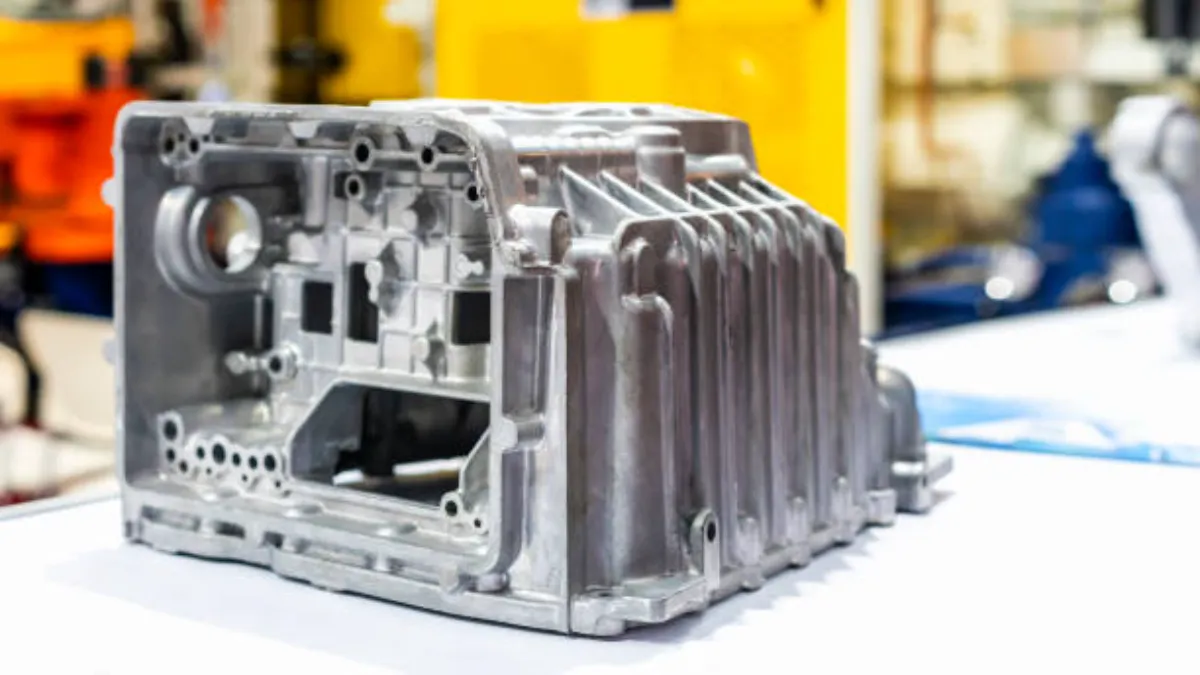
Анатомия цикла HPDC
Один полный цикл длится от начала одного выстрела до начала следующего.. Кубик закрывается, расплавленный алюминий заливается в дробовую гильзу, и поршень впрыскивает металл. Отливка замерзает под давлением, кубик открывается, и деталь выбрасывается и извлекается. Половинки матрицы опрыскиваются разделительным составом., затем снова закрой.
Парадоксально то, как мало времени уходит на кастинг.. Заполнение полости происходит за доли секунды, и все, что влияет на цену детали, происходит после того, как металл перестает двигаться: затвердевание, добыча, распыление, и движение машины. Поэтапное измерение времени цикла HPDC является первым шагом оптимизации., потому что растения различаются по тому, куда на самом деле уходят их секунды.
В таблице ниже каждый этап сопоставлен с его рычагами и рисками проверки.. Используйте его в качестве контрольного листа для своего собственного журнала учета рабочего времени..
| Этап цикла | Факторы влияния и рычаги оптимизации | Риски для проверки |
|---|---|---|
| Заполнение и инъекция | Дизайн ворот, профиль выстрела, размер плунжера, коэффициент заполнения рукава | Турбулентность и захваченный воздух при более высоких скоростях наполнения |
| Затвердевание | Диапазон замерзания сплава, горячие точки, контуры охлаждения, температура матрицы | Горячие слезы и искажения, если матрица откроется слишком рано |
| Открыть, выбрасывать, извлекать | Скорость движения машины, путь робота, состояние частичного прилипания | Повреждения при выбросе в горячем состоянии, тонкие срезы |
| Спрей | Направленные насадки, многоконтурные распылительные инструменты, разбавление агента | Пайка и истирание, если в матрицу попадает слишком мало агента |
| Закрыть и ковш | Автоматическая загрузка, синхронизированная с закрытием матрицы, перекрытие распыления | Холодный металл и непостоянная масса дроби из-за медленной разливки |
| Постобработка | Конструкция обрезки штампа, Компоновка ЧПУ, время ожидания между операциями | Узкое место в нисходящем направлении приводит к переоценке быстрой соты |
Для контекста процесса, стоящего за этими этапами, наш Объяснитель литья под давлением алюминия охватывает полный цикл от плавки до готовой детали.
Балансировка затвердевания и температуры матрицы
Матрица должна оставаться закрытой до тех пор, пока отливка не станет достаточно прочной, чтобы ее можно было извлечь без деформации и трещин.. Сколько времени это займет, зависит от диапазона замерзания сплава., расположение местных горячих точек, контроль температуры матрицы, и конструкция контура охлаждения. Толщина стенки влияет на ответ, но это не решается в одиночку. Считайте любую опубликованную таблицу, в которой толщина стенок соответствует фиксированной зоне пребывания, фольклором, а не физикой..
Надежное число получено в результате испытаний на штампах.. Инструментальные снимки, поэтапные испытания на выброс, и проверка ранних отливок на наличие горячих разрывов и деформаций – вот что определяет время выдержки. Когда поставщик указывает время открытия матрицы в секундах, спросите, какие испытания дали такую цифру и что показали результаты первой статьи.
Униформа, тонкие стенки все равно сокращают средний цикл, потому что кубик ждет, пока его последняя часть замерзнет, и один местный тяжелый босс облагает налогом каждый выстрел. Где сила, тепло рассеяние, и требования к сборке позволяют, проверка DFM, которая утончает и выравнивает стенки, является самой дешевой программой, доступной по времени цикла, перед заказом инструментальной стали. Тонкостенные осветительные корпуса являются классическим примером., и наш категория деталей освещения показывает задействованную геометрию.
Температура матрицы — это вторая половина той же системы.. Штамповка должна быть достаточно теплой, чтобы металл мог заполниться без холодного закрытия., и достаточно прохладный, чтобы быстро отводить тепло от отливки. Контуры охлаждения вблизи тяжелых секций несут большую часть этой нагрузки., а разделительная смазка на водной основе, распыляемая между выстрелами, охлаждается за счет испарения, а также смазывает. Контуры регулирования с нагревателями, термопары, и балансировка потока удерживают систему на заданном уровне, чтобы цикл оставался стабильным час за часом.
Конформные каналы охлаждения повторяют контур отливки, а не проходят по прямым просверленным линиям.. Они могут сократить время затвердевания и сократить время распыления., ценой более высоких инвестиций в оснастку. Их стоит указывать, когда объем фиксируется, а секции сопротивляются равномерному истончению.. Где во время разработки используется моделирование течения пресс-формы, он может предсказать горячие точки еще до того, как сталь будет разрезана; спросить, сравнивались ли результаты моделирования с пробными выстрелами.
Бюджет распыления и экстракции
Как только кубик откроется, цикл продолжается на некастовых секундах: выброс, робот-извлечение, спрей, и умереть закрываясь. Продолжительность этих этапов зависит от размера детали., сложность матрицы, и автоматизация ячеек, поэтому измеряйте их в своей камере, а не предполагайте фиксированную долю часов.
Спрей заслуживает внимания, поскольку выполняет сразу три задачи.: подготавливает поверхность к выпуску, охлаждает кость, и очищает остатки. Производители оборудования разрабатывают распылительные установки специально для сокращения времени распыления и повышения общей производительности., и Бюлера Страница продукта BuhlSpray это один из общедоступных примеров такого подхода к дизайну. Направленные форсунки, которые смачивают только те области, которые нуждаются в средстве, вместо промывки всей поверхности матрицы..
Риск проверки связан с качеством поверхности.. Слишком маленький агент приглашает к пайке и истиранию, а время простоя при ремонте штампа обходится гораздо дороже, чем стоили секунды распыления.. Спросите, как проверяется покрытие распылением и как часто записи об обслуживании штампа показывают износ поверхности сопоставимых инструментов..
Автоматизация окупается быстрее всего за эти секунды. Автоматические ковши измеряют порцию, пока матрица еще закрывается., и роботы-извлекатели извлекают детали в фиксированном ритме.. Автоматизированные ячейки облегчают выполнение повторяющегося ритмического выстрела за выстрелом.. Они не гарантируют оптимальное время для каждого выстрела., потому что процесс все еще нуждается в контроле, квалификация, и периодические повторные испытания.
За машиной, обрезка, удаление заусенцев, бурение, и операции с ЧПУ задают каждый свой собственный темп. Узкое место в постобработке приводит к переоценке детали, даже если литейная ячейка работает быстро.. Попросите поставщика описать его мощность и типичное время ожидания в очереди., не только прессы на полу.
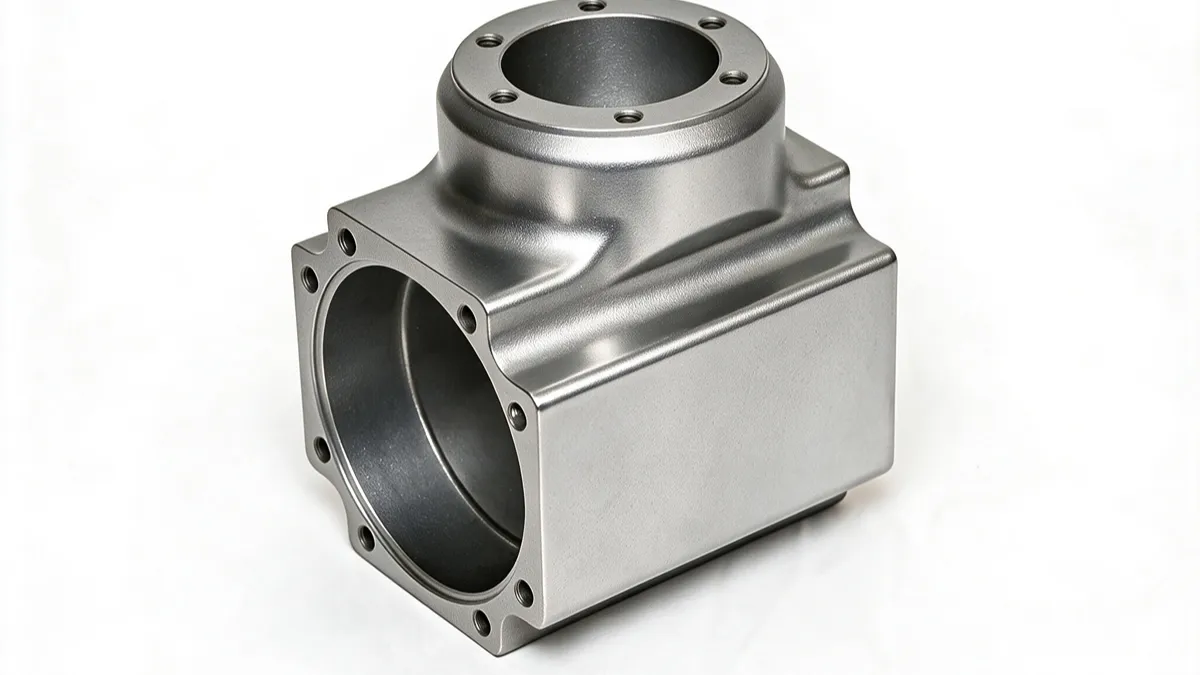
Кавитация выигрывает время с помощью стали
Другим структурным рычагом является количество полостей.. Каждый выстрел производит несколько частей, поэтому машинное время на деталь делится на это количество. Матрица с четырьмя гнездами при 60-секундном цикле дает теоретическое 240 частей в час, и восемь полостей за один и тот же цикл дают 480. Матрица с шестнадцатью гнездами за 45-секундный цикл достигает теоретического 1,280 частей в час. Это теоретические примеры вывода., не обещания доставки: фактическая хорошая производительность зависит от урожайности и времени безотказной работы.
Ограничения физические и экономические.. Каждая добавленная полость увеличивает проецируемую площадь., поэтому сила зажима должна охватывать всю компоновку. Полости должны заполнять баланс, или лом поднимается и стирает выигрыш. А стоимость штампа амортизируется только тогда, когда объем зафиксирован., именно поэтому программы автомобильной и светотехнической промышленности планируют кавитацию вместе с временем цикла с самого первого дня..
Дисциплина плавления обеспечивает стабильность цикла
Работа по плавке происходит круглосуточно, пока это не удастся. Печь, в которой поддерживается стабильная температура и химический состав, обеспечивает одинаковое поведение при заполнении от каждой порции.. Металл, который дрейфует в химическом процессе, меняет текучесть и диапазон замерзания., и каждое холодное закрытие или короткий выстрел - это цикл, который ничего не дал.
Покупателям следует запрашивать записи, а не брать на себя гарантии. Как часто химический состав печи проверяется спектрометром? Какая отслеживаемость сопровождает поставки? Как происходит повторная проверка изменений сплава, и какой процент брака был за последний квартал? Эти документы показывают, действительно ли окно процесса, которое предполагает цитируемый цикл, удерживается..
Стабильность – это скорость. Растение, которое иссякает, документально подтвержденный лом отделывается быстрее, чем тот, который сокращает секунды и переделывает отливки, потому что второй завод оплачивает свой цикл дважды.
Математика затрат, стоящая за каждой секундой
Арифметику стоит записать. Стоимость звонка на сотовый олл-ин почасовая, тариф R, покрытие амортизации машины, труд, энергия, и расходные материалы. Две формулы затем превращают время цикла HPDC в стоимость детали.:
Теоретический результат (частей/час) = 3,600 × количество деталей на выстрел ÷ время цикла (секунды).
Стоимость ячейки на теоретическую часть = почасовая стоимость ячейки × время цикла ÷ (3,600 × частей на выстрел).
Эти расчеты предполагают непрерывную работу и качество каждой отливки.. Фактическая стоимость детали должна основываться на эксплуатационных расходах и количестве деталей за тот же период., и должно включать время простоя, металлолом, и переделывать. Теоретическая цифра – планировочный потолок; показатель хорошей части — это то, что отражено в счете-фактуре.
Для сравнения также нужна единица измерения. А 10% более короткий цикл сокращает долю машинного времени в себестоимости изделия на 10%, на каждой части, на всю жизнь программы. Это пропорциональная экономия. Превосходит ли двухсекундное сокращение пятисекундное сокращение, зависит от того, какие циклы они сокращают и сколько стоит ячейка в час.. Сравните проценты, или сравните абсолютные деньги с кавитацией и доходностью, при которой они равны.
Scrap умножает ту же самую математику в обратном порядке. Отливка, отлитая в металлолом, потребляет полный цикл и производит отрицательную стоимость., плюс протокол проверки и доработки вокруг него. Оптимизация времени цикла без удержания затрат на передачу урожая при первом проходе от секундомера к контейнеру для лома.
Что не может исправить оптимизация цикла
У каждого рычага выше есть пол., и притворяться иначе — это то, как растения дают трещины. Физика затвердевания устанавливает минимальную выдержку для каждой геометрии и сплава.. Раннее открытие матрицы приводит к горячим слезам., искажение, и урон от выброса, который уничтожает те самые секунды, которые сэкономил график.
Популярное утверждение, что затвердевание — это всегда самый долгий этап, является привычкой., не измерение. В некоторых клетках преобладает обитание; в других спрей, добыча, или движение машины делает. Правильная последовательность — регистрировать время этапов в течение всей смены., найти самый большой измеренный блок, и атаковать его первым. Таким образом, сокращение времени цикла HPDC нацелено на реальные секунды, а не на предполагаемые..
Вакуумный помощник — это осознанная сделка, не бесплатное обновление. Добавляет ли эвакуация секунды к полному циклу, зависит от того, перекрывается ли этап откачки с другими движениями машины, а также от конфигурации оборудования.. Если спецификация требует низкой внутренней пористости, затраты времени окупаются за качество, и покупатель должен спросить, к каким кадрам это относится.
Честная цель оптимизации — общая стоимость одной детали., отслеживается неделями, а не одной хорошей сменой. Спросите поставщика об этой тенденции, наряду с частотой технического обслуживания, которая предотвращает смещение времени цикла по мере старения матрицы.. Если вам нужно ожидаемое время цикла для конкретного чертежа, тот страница контактов достигает инженеров, которые их цитируют.
Вопросы о времени цикла HPDC
Какова типичная продолжительность цикла литья алюминия под высоким давлением??
Циклы обработки алюминиевых деталей среднего размера обычно занимают от десятков секунд до нескольких минут., устанавливается по размеру детали, секции стен, сложность матрицы, и автоматизация ячеек. Само заполнение полости занимает лишь доли секунды. Надежное число с вашей стороны получается на основе замеров времени этапа во время испытаний штампа., не из опубликованной группы.
Какая часть цикла HPDC занимает больше всего времени??
Есть один честный ответ: сначала измерь. Выдержка при затвердевании часто является самым большим блоком., и выдержки при работе с тяжелыми сечениями и медленнозамерзающими сплавами, но распылить, добыча, и машинное движение может доминировать в некоторых ячейках. Регистрируйте каждый этап в течение всей смены и оптимизируйте самый большой измеряемый блок., не предполагаемый.
Как многоместная матрица сокращает затраты времени на цикл?
Каждый выстрел производит несколько частей, таким образом, машинное время на деталь становится временем цикла, деленным на количество полостей.. Матрица с четырьмя гнездами при 60-секундном цикле дает теоретическое 240 частей в час, и восемь полостей дают 480. Общая проецируемая площадь увеличивается с каждой полостью, и несбалансированные полости поднимают лом, что стирает выигрыш.
Какие записи показывают, что заявленное время цикла стабильно?
Запросите частоту проверки спектрометра на расплаве, записи отслеживания, сопровождающие поставки, урожайность первого прохода в течение нескольких недель, и график технического обслуживания штампа. Вместе они показывают, сохраняется ли технологическое окно за указанным временем цикла HPDC в производстве, а не только во время испытаний..
Заключительные мысли
Оптимизация времени цикла HPDC — это дисциплина измерений, прежде чем она стала одержимостью скоростью.. Очередь идет от таймингов сцены, благодаря хорошему результату, стоимость за часть, и каждый ярлык, который пропускает шаг, позже отображается как записка, переделка, или умрешь во время простоя.
Относитесь к каждому числу в этом руководстве как к арифметическому результату на основе заявленных допущений или как к вопросу для вашего поставщика.. Программы, которые измеряют свои секунды, проверить их доходность, и цена результата за хорошую деталь - вот те, которые сохраняют экономию.










