En fundición a presión de gran volumen, el precio de una pieza es mayoritariamente aritmético. Es el costo de hacer funcionar la celda durante una hora., dividido por las partes buenas que produce la hora. El tiempo de ciclo de HPDC es el denominador de esa división.. Esta guía sigue la línea de los tiempos de las etapas., a buen resultado, costo por pieza, y señala qué números son aritméticos según suposiciones declaradas en lugar de promesas.
Se descompone donde realmente van los segundos en un ciclo de fundición a presión a alta presión., qué palancas realmente los cortan, y qué atajos convierten silenciosamente el tiempo ahorrado en desperdicio. Cada reclamo de proceso aquí se combina con el registro o prueba que un comprador debe solicitar, porque el tiempo del ciclo se decide en tu celda, no en una tabla publicada.
La anatomía de un ciclo HPDC
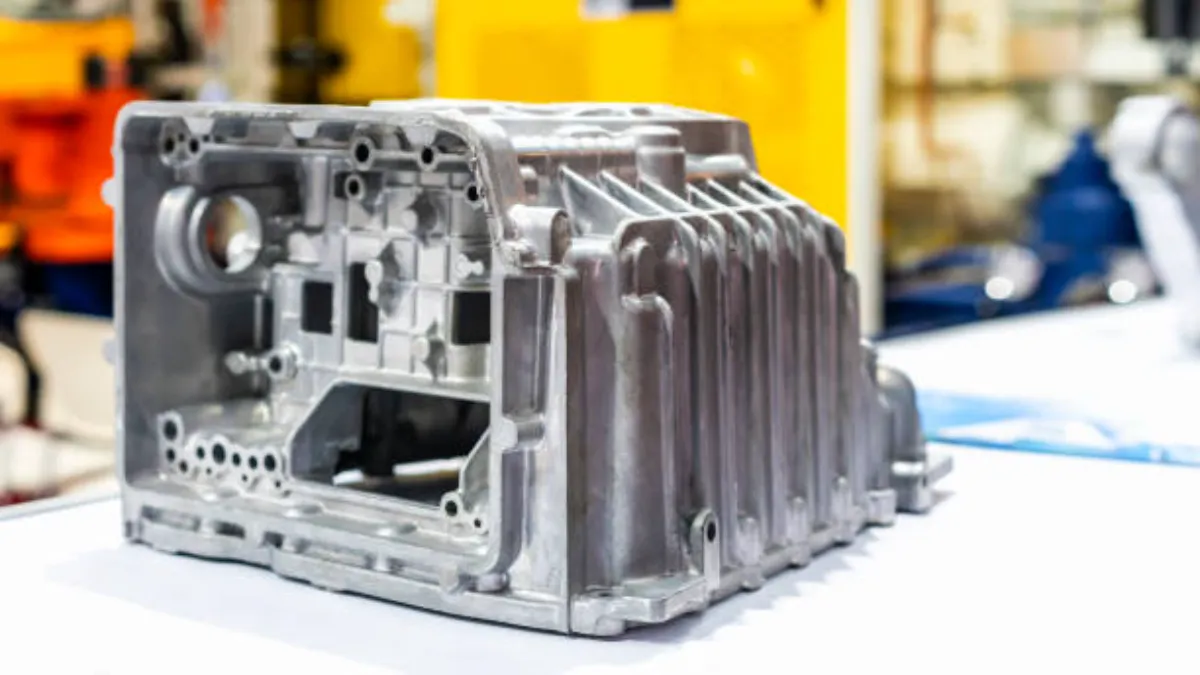
Se ejecuta un ciclo completo desde el inicio de un disparo hasta el inicio del siguiente.. El dado se cierra, El aluminio fundido se vierte en la manga de perdigones., y el émbolo inyecta el metal. La fundición se congela bajo presión., el dado se abre, y la pieza es expulsada y extraída. Las mitades de la matriz están rociadas con agente desmoldante., luego cerrar de nuevo.
La parte contraria a la intuición es lo poco que se dedica ese tiempo.. El relleno de la cavidad se completa en una fracción de segundo., y todo lo que pone precio a la pieza ocurre después de que el metal deja de moverse: solidificación, extracción, fumigación, y movimiento de la máquina. Medir el tiempo del ciclo HPDC etapa por etapa es el primer paso de optimización, porque las plantas difieren en dónde van realmente sus segundos.
La siguiente tabla asigna cada etapa a sus palancas y sus riesgos de verificación.. Úselo como una hoja de auditoría para su propio registro de tiempos..
| Etapa del ciclo | Factores que influyen y palancas de optimización | Riesgos a verificar |
|---|---|---|
| Llenado e inyección | Diseño de puerta, perfil de tiro, tamaño del émbolo, relación de llenado de la manga | Turbulencia y aire atrapado a velocidades de llenado más altas |
| Residencia de solidificación | Rango de congelación de aleación, puntos calientes, circuitos de refrigeración, temperatura del troquel | Lágrimas calientes y distorsión si el troquel se abre demasiado pronto |
| Abierto, expulsar, extracto | Velocidad de movimiento de la máquina, camino del robot, condición de pieza pegada | Daño por expulsión en caliente, secciones delgadas |
| el spray | Boquillas dirigidas, herramientas de pulverización multicircuito, dilución del agente | Soldar y irritar si el dado recibe muy poco agente |
| Cerrar y servir | Cucharón automático sincronizado con el cierre del troquel, superposición de pulverización | Metal frío y peso de perdigones inconsistente debido al lento cucharón |
| Postprocesamiento | Diseño de troquel recortado, diseño CNC, tiempo de cola entre operaciones | Un cuello de botella posterior revaloriza la celda rápida |
Para el contexto del proceso detrás de estas etapas, nuestro Explicador de fundición a presión de aluminio. Cubre el ciclo completo desde la fusión hasta la pieza terminada..
Equilibrio de la solidificación y la temperatura del troquel
El troquel debe permanecer cerrado hasta que la pieza fundida esté lo suficientemente sólida como para expulsarse sin deformarse ni agrietarse.. El tiempo que lleva depende del rango de congelación de la aleación., la ubicación de los puntos calientes locales, control de temperatura del troquel, y diseño del circuito de refrigeración. El espesor de la pared influye en la respuesta., pero no lo decide solo. Trate cualquier tabla publicada que asigne el espesor de la pared a una banda de permanencia fija como folklore en lugar de física..
La cifra fiable proviene de las pruebas realizadas.. Tiros instrumentados, pruebas de eyección por etapas, y la inspección de las primeras piezas fundidas en busca de desgarros calientes y distorsiones son lo que califica un tiempo de permanencia. Cuando un proveedor cita segundos de tiempo de matriz abierta, preguntar qué ensayos produjeron esa cifra y qué mostraron los resultados del primer artículo.
Uniforme, Las paredes delgadas aún acortan el ciclo promedio., porque el dado espera a que se congele su última sección y un jefe pesado local grava cada disparo. donde la fuerza, disipación de calor, y los requisitos de montaje permiten, una revisión de DFM que adelgaza y uniformiza las paredes es el programa de tiempo de ciclo más barato disponible antes de pedir acero para herramientas. Las carcasas de iluminación de pared delgada son el ejemplo clásico, y nuestro categoría de piezas de iluminación muestra la geometría involucrada.
La temperatura del troquel es la otra mitad del mismo sistema.. El troquel debe estar lo suficientemente caliente para que el metal se llene sin cierres fríos., y enfriar lo suficiente como para sacar el calor del molde rápidamente. Los circuitos de refrigeración cercanos a secciones pesadas soportan la mayor parte de esa carga., y el agente desmoldante a base de agua rociado entre disparos se enfría por evaporación y también lubrica. Bucles de control con calentadores., termopares, y el equilibrio de flujo mantienen el sistema en su punto de ajuste para que el ciclo permanezca estable hora tras hora.
Los canales de enfriamiento conformes siguen el contorno de la pieza fundida en lugar de correr en líneas perforadas rectas.. Pueden acortar la solidificación y reducir el tiempo de pulverización., al precio de una mayor inversión en herramientas. Vale la pena especificar cuándo se compromete el volumen y las secciones resisten el adelgazamiento uniforme.. Dónde se utiliza la simulación del flujo del molde durante el desarrollo, puede predecir los puntos calientes antes de cortar el acero; preguntar si los resultados de la simulación se compararon con las tomas de prueba.
El presupuesto de aspersión y extracción
Una vez que se abre el dado, el ciclo continúa en los segundos que no se lanzan: expulsión, extracción robótica, el aerosol, y morir cerrándose. El tiempo que duran estas etapas depende del tamaño de la pieza., morir complejidad, y automatización celular, así que mídalos en su propia celda en lugar de asumir una parte fija del reloj.
Spray merece atención porque hace tres trabajos a la vez.: prepara la superficie para la liberación, enfría el dado, y limpia los residuos. Los fabricantes de equipos diseñan unidades de pulverización específicamente para acortar los tiempos de pulverización y aumentar la productividad general., y Bühler Página del producto BuhlSpray es un ejemplo público de ese enfoque de diseño. Boquillas específicas que humedecen solo las áreas que necesitan agente y rozan toda la cara del troquel..
El riesgo de la verificación reside en la calidad superficial. Muy poco agente invita a soldar y irritar, y el tiempo de inactividad por reparación de troqueles cuesta mucho más de lo que valían los segundos de pulverización. Pregunte cómo se verifica la cobertura de pulverización y con qué frecuencia los registros de mantenimiento de matrices muestran desgaste de la superficie en herramientas comparables..
La automatización paga más rápido en estos segundos. Las cucharas automáticas miden el disparo mientras el troquel aún se está cerrando., y los robots de extracción extraen las piezas a un ritmo fijo. Las células automatizadas facilitan mantener un ritmo repetible disparo tras disparo. No garantizan la sincronización óptima en cada disparo., porque el proceso aún necesita seguimiento, calificación, y nuevos juicios periódicos.
Aguas abajo de la máquina, guarnición, desbarbado, perforación, y las operaciones CNC marcan cada una su propio ritmo. Un cuello de botella en el posprocesamiento vuelve a fijar el precio de la pieza incluso cuando la celda de fundición es rápida. Pídale a un proveedor que describa su capacidad aguas abajo y los tiempos de cola típicos., no sólo las prensas en su piso.
La cavitación gana tiempo con el acero
La otra palanca estructural es el número de cavidades.. Cada disparo produce varias partes., entonces el tiempo de máquina por pieza se divide por ese conteo. Una matriz de cuatro cavidades en un ciclo de 60 segundos produce un valor teórico 240 partes por hora, y ocho cavidades en el mismo ciclo producen 480. Una matriz de dieciséis cavidades en un ciclo de 45 segundos alcanza un valor teórico 1,280 partes por hora. Estos son ejemplos de resultados teóricos., no promesas de entrega: La buena producción real depende del rendimiento y el tiempo de actividad..
Los límites son físicos y económicos.. Cada cavidad agregada agrega área proyectada, por lo que la fuerza de sujeción debe cubrir todo el diseño. Las caries deben llenarse en equilibrio., o la chatarra sube y borra la ganancia. Y el costo del troquel solo se amortiza cuando se compromete el volumen., Por eso los programas de automoción y de iluminación planifican la cavitación junto con el tiempo del ciclo desde el primer día..
La disciplina de fusión mantiene el ciclo estable
El trabajo de fundición se realiza fuera de horario, hasta que no logra. Un horno que mantiene estables la temperatura y la química mantiene el comportamiento de llenado idéntico disparo a disparo. El metal que se desplaza en la química cambia de fluidez y rango de congelación, y cada cierre en frio o tiro corto es un ciclo que no produjo nada.
Los compradores deben solicitar los registros en lugar de dar garantías.. ¿Con qué frecuencia se verifica la química del horno mediante un espectrómetro?? ¿Qué trazabilidad acompaña a los envíos?? ¿Cómo se revalidan los cambios de aleación?, y ¿cuál ha sido la tasa de desecho durante el último trimestre?? Estos documentos muestran si la ventana de proceso que supone un ciclo cotizado realmente se está llevando a cabo..
La estabilidad es velocidad.. Una planta que se agota, Los desechos documentados terminan efectivamente más rápido que uno que reduce segundos y reprocesa piezas fundidas., porque la segunda planta paga su ciclo dos veces.
La matemática de costos detrás de cada segundo
Vale la pena escribir la aritmética.. Llame al costo horario todo incluido del celular a la tarifa R, cubrir la depreciación de la máquina, mano de obra, energía, y consumibles. Luego, dos fórmulas convierten el tiempo del ciclo de HPDC en costo por pieza:
Producción teórica (partes/hora) = 3,600 × partes por disparo ÷ tiempo de ciclo (artículos de segunda clase).
Costo de celda por parte teórica = costo de celda por hora × tiempo de ciclo ÷ (3,600 × partes por disparo).
Estos cálculos suponen un funcionamiento continuo y que cada pieza fundida es buena.. El costo real por pieza debe utilizar el costo operativo y el recuento de piezas buenas del mismo período., y debe incluir el tiempo de inactividad, chatarra, y reelaborar. La cifra teórica es un techo de planificación.; la cifra de la parte buena es la que refleja la factura.
La comparación también necesita una unidad.. A 10% Un ciclo más corto reduce la participación del tiempo de máquina en el costo de la pieza. 10%, en cada parte, durante la vida del programa. Ese es un ahorro proporcional.. Que un corte de dos segundos supere a un corte de cinco segundos depende de qué ciclos acortan y de cuánto cuesta la celda por hora.. Comparar porcentajes, o compare el dinero absoluto con la cavitación y el rendimiento iguales.
Scrap multiplica las mismas matemáticas al revés. Una pieza de fundición desechada consume su ciclo completo y produce valor negativo, más los minutos de inspección y retrabajo a su alrededor.. Optimizar el tiempo del ciclo sin retener el rendimiento del primer paso transfiere el costo del cronómetro al contenedor de desechos.
Lo que la optimización del ciclo no puede solucionar
Cada palanca de arriba tiene un piso., y fingir lo contrario es como las plantas envían grietas. La física de solidificación establece una permanencia mínima para cada geometría y aleación.. Abrir el troquel antes de tiempo produce lágrimas calientes., distorsión, y daños por expulsión que destrozan los mismos segundos que salvó el programa.
La afirmación popular de que la solidificación es siempre la etapa más larga es un hábito., no es una medida. En algunas células predomina la morada.; en otros rociar, extracción, o el movimiento de la máquina no. La secuencia correcta es registrar los tiempos de las etapas durante un turno completo., encontrar el bloque medido más grande, y ataca a ese primero. Así es como la reducción del tiempo de ciclo de HPDC apunta a segundos reales en lugar de supuestos..
La asistencia por vacío es un intercambio deliberado, no es una actualización gratuita. Que la evacuación agregue segundos al ciclo completo depende de si el paso de bombeo se superpone con otros movimientos de la máquina y de la configuración del equipo.. Cuando una especificación exige una baja porosidad interna, El costo del tiempo se paga por la calidad., y el comprador debe preguntar a qué tomas se aplica.
El objetivo de optimización honesto es el coste total por pieza buena., seguimiento durante semanas en lugar de un buen turno. Pregúntale a un proveedor por esa tendencia, junto con la cadencia de mantenimiento que evita que los tiempos de ciclo se desvíen a medida que el troquel envejece. Si desea una expectativa de tiempo de ciclo en comparación con un dibujo específico, el pagina de contacto llega a los ingenieros que los cotizan.
Preguntas sobre el tiempo de ciclo de HPDC
¿Cuál es el tiempo de ciclo típico para la fundición a presión de aluminio a alta presión??
Los ciclos para piezas de aluminio de tamaño mediano suelen durar desde decenas de segundos hasta unos pocos minutos., establecido por tamaño de pieza, secciones de pared, morir complejidad, y automatización celular. El llenado de la cavidad tarda sólo una fracción de segundo. La cifra confiable para su pieza proviene de los tiempos medidos de las etapas durante las pruebas de matrices., no de una banda publicada.
¿Qué parte del ciclo HPDC tarda más??
Hay una respuesta honesta: medir primero. La permanencia por solidificación suele ser el bloque más grande, y la permanencia se eleva con secciones pesadas y aleaciones de congelación lenta, pero rocíe, extracción, y el movimiento de las máquinas puede dominar en algunas células. Registre cada etapa durante un turno completo y optimice el bloque medido más grande, no el supuesto.
¿Cómo reduce un troquel de múltiples cavidades el costo del tiempo de ciclo??
Cada disparo produce varias partes., entonces el tiempo de máquina por pieza se convierte en tiempo de ciclo dividido por el número de cavidades. Una matriz de cuatro cavidades en un ciclo de 60 segundos produce un valor teórico 240 partes por hora, y ocho cavidades producen 480. El área total proyectada crece con cada cavidad, y las cavidades desequilibradas generan chatarra, que borra la ganancia.
¿Qué registros muestran que el tiempo de ciclo cotizado es estable??
Preguntar por la frecuencia de verificación del espectrómetro en la masa fundida., registros de trazabilidad que acompañan a los envíos, rendimiento del primer paso durante varias semanas, y el programa de mantenimiento del troquel. En conjunto, estos muestran si la ventana del proceso detrás del tiempo del ciclo HPDC citado se mantiene en producción y no solo durante las pruebas..
Pensamientos finales
La optimización del tiempo de ciclo de HPDC es una disciplina de medición antes que una obsesión por la velocidad. La línea va desde los tiempos del escenario., a través de una buena producción, costo por pieza, y cada atajo que omite un paso aparece más tarde como chatarra, rehacer, o morir tiempo de inactividad.
Trate cada número de esta guía como aritmética según supuestos establecidos o como una pregunta para su proveedor.. Programas que miden sus segundos, verificar su rendimiento, y poner precio al resultado por buena parte son los que mantienen el ahorro.