
En moulage sous pression à grand volume, le prix d'une pièce est principalement arithmétique. C'est le coût de fonctionnement de la cellule pendant une heure, divisé par les bonnes parties que produit l'heure. Le temps de cycle HPDC est le dénominateur de cette division. Ce guide suit la ligne des timings des étapes, à un bon rendement, coûter par pièce, et signale quels nombres sont arithmétiques sur la base d'hypothèses énoncées plutôt que de promesses.
Il explique où vont réellement les secondes d'un cycle de moulage sous pression à haute pression., quels leviers les coupent vraiment, et quels raccourcis convertissent tranquillement le temps gagné en déchets. Chaque réclamation de processus ici est associée au dossier ou à l'essai qu'un acheteur devrait demander, parce que le temps de cycle est décidé dans votre cellule, pas dans un tableau publié.
L'anatomie d'un cycle HPDC
Un cycle complet s'étend du début d'un plan au début du suivant. Le dé se ferme, l'aluminium fondu est versé à la louche dans le manchon à grenaille, et le piston injecte le métal. Le moulage gèle sous la pression, le dé s'ouvre, et la pièce est éjectée et extraite. Les moitiés de matrice sont pulvérisées avec un agent de démoulage, puis referme.
Ce qui est contre-intuitif, c'est le peu de temps consacré au casting.. Le remplissage de la cavité se termine en une fraction de seconde, et tout ce qui détermine le prix de la pièce se produit une fois que le métal cesse de bouger: solidification, extraction, pulvérisation, et le mouvement de la machine. Mesurer le temps de cycle HPDC étape par étape est la première étape d'optimisation, parce que les plantes diffèrent dans la destination réelle de leurs secondes.
Le tableau ci-dessous cartographie chaque étape avec ses leviers et ses risques de vérification. Utilisez-le comme feuille d'audit par rapport à votre propre journal de chronométrage.
| Étape du cycle | Facteurs d’influence et leviers d’optimisation | Risques à vérifier |
|---|---|---|
| Remplissage et injection | Conception de portail, profil de tir, taille du piston, taux de remplissage des manches | Turbulence et air emprisonné à des vitesses de remplissage plus élevées |
| La solidification reste en place | Gamme de congélation en alliage, points chauds, circuits de refroidissement, température de la filière | Déchirures chaudes et distorsion si le dé s'ouvre trop tôt |
| Ouvrir, éjecter, extrait | Vitesse de déplacement de la machine, chemin du robot, état du bâton de pièce | Dommages d'éjection à chaud, sections minces |
| Le jet | Buses ciblées, outils de pulvérisation multi-circuits, dilution des agents | Soudure et grippage si la matrice reçoit trop peu d'agent |
| Fermer et verser | Louche automatique temporisée contre la fermeture de la filière, chevauchement des pulvérisations | Métal froid et poids de tir incohérent dû à une coulée lente |
| Post-traitement | Conception de la matrice de découpe, Disposition CNC, temps d'attente entre les opérations | Un goulot d’étranglement en aval retarifie le prix de la cellule rapide |
Pour le contexte du processus derrière ces étapes, notre Explication du moulage sous pression d'aluminium couvre le cycle complet de la fusion à la pièce finie.
Équilibrer la solidification et la température de la filière
La matrice doit rester fermée jusqu'à ce que la pièce moulée soit suffisamment solide pour être éjectée sans se déformer ni se fissurer.. Le temps que cela prend dépend de la plage de congélation de l'alliage, l'emplacement des points chauds locaux, contrôle de la température de la matrice, et conception du circuit de refroidissement. L'épaisseur de la paroi influence la réponse, mais il ne le décide pas seul. Traitez tout tableau publié qui mappe l'épaisseur de la paroi à une bande de maintien fixe comme du folklore plutôt que comme de la physique..
Le chiffre fiable provient des essais effectués. Plans instrumentés, tests d'éjection par étapes, et l'inspection des premières pièces moulées pour détecter les déchirures à chaud et la distorsion sont ce qui qualifie un temps de séjour. Lorsqu'un fournisseur propose des secondes de timing d'ouverture, demander quels essais ont produit ce chiffre et ce que les résultats du premier article ont montré.
Uniforme, les parois minces raccourcissent encore le cycle moyen, parce que le dé attend que sa dernière section se fige et qu'un gros patron local taxe chaque tir. Où la force, dissipation thermique, et les exigences d'assemblage permettent, un examen DFM qui amincit et uniformise les parois est le programme de temps de cycle le moins cher disponible avant la commande de l'acier à outils. Les boîtiers d'éclairage à parois minces en sont l'exemple classique, et notre catégorie de pièces d'éclairage montre la géométrie impliquée.
La température de la matrice est l'autre moitié du même système. La matrice doit être suffisamment chaude pour que le métal puisse se remplir sans arrêt à froid., et suffisamment froid pour évacuer rapidement la chaleur du moulage. Les circuits de refroidissement à proximité des sections lourdes supportent la majeure partie de cette charge, et l'agent de démoulage à base d'eau pulvérisé entre les tirs refroidit par évaporation et lubrifie. Boucles de contrôle avec radiateurs, thermocouples, et l'équilibrage du débit maintiennent le système à son point de consigne afin que le cycle reste stable heure après heure..
Les canaux de refroidissement conformes suivent le contour de la pièce moulée au lieu de suivre des lignes droites percées.. Ils peuvent raccourcir la solidification et réduire le temps de pulvérisation, au prix d'un investissement en outillage plus élevé. Ils méritent d'être précisés lorsque le volume est engagé et que les sections résistent à un éclaircissement uniforme.. Où la simulation de flux de moule est utilisée pendant le développement, il peut prédire les points chauds avant que l'acier ne soit coupé; demander si les résultats de la simulation ont été comparés aux tirs d'essai.
Le budget de pulvérisation et d’extraction
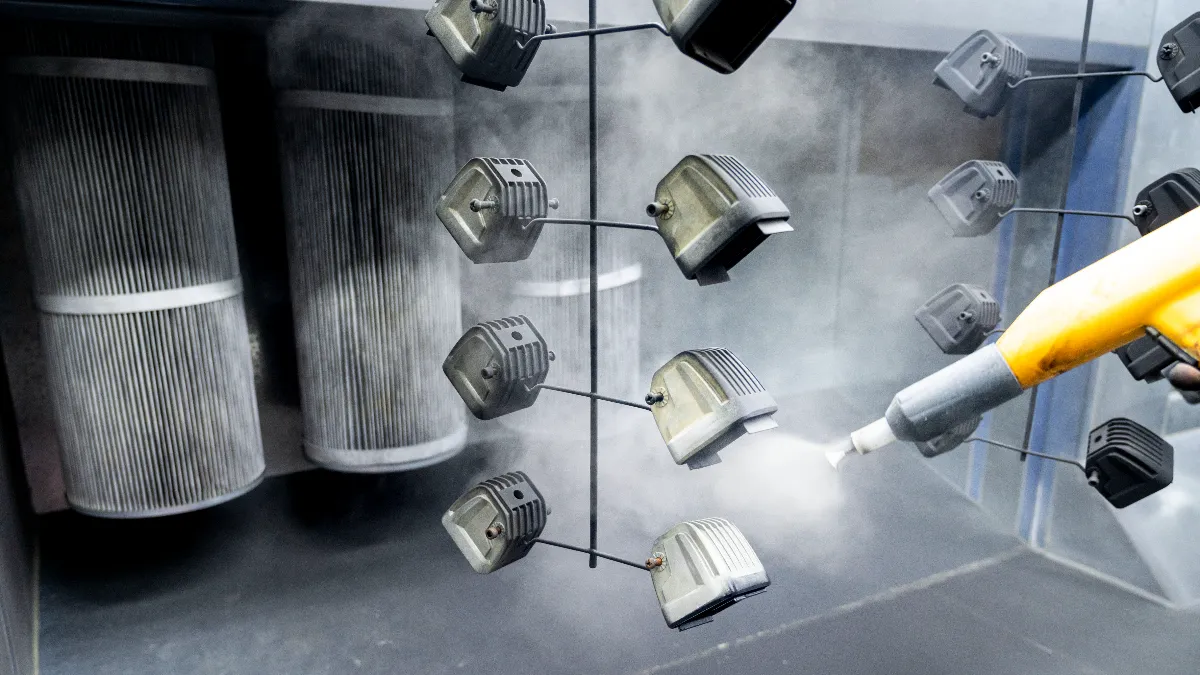
Une fois le dé ouvert, le cycle continue sur les secondes hors casting: éjection, extraction robotisée, le spray, et mourir en fermant. La durée de ces étapes dépend de la taille de la pièce, la complexité, et automatisation des cellules, alors mesurez-les dans votre propre cellule plutôt que d'assumer une part fixe de l'horloge.
Le spray mérite attention car il effectue trois tâches à la fois: il prépare la surface au démoulage, refroidit la matrice, et élimine les résidus. Les fabricants d'équipements conçoivent des unités de pulvérisation spécifiquement pour réduire les temps de pulvérisation et augmenter la productivité globale., et de Bühler Page produit BuhlSpray est un exemple public de cette orientation en matière de conception. Des buses ciblées qui mouillent uniquement les zones nécessitant un agent, plutôt que d'arroser toute la face de la matrice.
Le risque de vérification réside dans la qualité de surface. Trop peu d'agent provoque des soudures et des grippages, et les temps d'arrêt pour la réparation des matrices coûtent bien plus que ce que valaient les secondes de pulvérisation. Demandez comment la couverture de pulvérisation est vérifiée et à quelle fréquence les dossiers d'entretien des matrices montrent une usure de surface sur des outils comparables..
L'automatisation paie le plus rapidement pendant ces secondes. Les louches automatiques mesurent le tir pendant que la matrice est encore en train de se fermer, et les robots d'extraction tirent les pièces à un rythme fixe. Les cellules automatisées facilitent la tenue d'un rythme répétable coup après coup. Ils ne garantissent pas un timing optimal à chaque tir, parce que le processus doit encore être surveillé, qualification, et de nouveaux procès périodiques.
En aval de la machine, garniture, ébavurage, forage, et les opérations CNC définissent chacune leur propre rythme. Un goulot d'étranglement lors du post-traitement retarifie la pièce même lorsque la cellule de coulée est rapide. Demandez à un fournisseur de décrire sa capacité en aval et les temps d'attente typiques, pas seulement les presses sur son sol.
La cavitation fait gagner du temps avec l’acier
L'autre levier structurel est le nombre de cavités. Chaque plan produit plusieurs parties, donc le temps machine par pièce est divisé par ce nombre. Une matrice à quatre cavités sur un cycle de 60 secondes donne une valeur théorique 240 pièces par heure, et huit cavités sur le même rendement de cycle 480. Une matrice à seize empreintes sur un cycle de 45 secondes atteint une valeur théorique 1,280 pièces par heure. Ce sont des exemples de résultats théoriques, pas de promesses de livraison: le bon rendement réel dépend du rendement et de la disponibilité.
Les limites sont physiques et économiques. Chaque cavité ajoutée ajoute une zone projetée, la force de serrage doit donc couvrir tout le tracé. Les cavités doivent combler l'équilibre, ou la ferraille monte et efface le gain. Et le coût de la matrice n'est amorti que lorsque le volume est engagé, c'est pourquoi les programmes automobiles et d'éclairage planifient la cavitation ainsi que la durée du cycle dès le premier jour..
La discipline de fonte maintient le cycle stable
Le travail de fonte s'effectue en dehors des heures de travail, jusqu'à ce qu'il échoue. Un four qui maintient la température et la chimie stables maintient un comportement de remplissage identique, coup à coup.. Le métal qui dérive dans la chimie modifie la fluidité et la plage de congélation, et chaque arrêt à froid ou coup court est un cycle qui n'a rien produit.
Les acheteurs devraient demander les dossiers plutôt que de prendre des assurances. À quelle fréquence la chimie du four est-elle vérifiée par spectromètre? Quelle traçabilité accompagne les expéditions? Comment les changements d'alliage sont-ils revalidés, et quel a été le taux de rebut au cours du dernier trimestre? Ces documents montrent si la fenêtre de processus supposée par un cycle cité est réellement en cours..
La stabilité est la vitesse. Une usine qui manque, les déchets documentés se terminent efficacement plus rapidement que ceux qui rasent les secondes et retravaillent les pièces moulées, parce que la deuxième plante paie deux fois son cycle.
Le calcul du coût derrière chaque seconde
L'arithmétique vaut la peine d'être écrite. Appelez le coût horaire tout compris de la cellule le tarif R, couverture de l'amortissement de la machine, travail, énergie, et consommables. Deux formules transforment ensuite le temps de cycle HPDC en coût par pièce:
Résultats théoriques (pièces/heure) = 3,600 × parties par prise ÷ temps de cycle (secondes).
Coût de cellule par pièce théorique = coût horaire de cellule × temps de cycle ÷ (3,600 × parties par prise).
Ces calculs supposent un fonctionnement continu et que chaque coulée est bonne. Le coût réel par pièce doit utiliser le coût d'exploitation et le nombre de pièces bonnes de la même période., et doit inclure les temps d'arrêt, ferraille, et retravailler. Le chiffre théorique est un plafond de planification; le chiffre de la bonne pièce est ce que reflète la facture.
La comparaison a également besoin d'une unité. UN 10% un cycle plus court réduit la part du temps machine dans le coût des pièces de 10%, on every part, pour la durée du programme. C'est une économie proportionnelle. Le fait qu'une coupe de deux secondes batte une coupe de cinq secondes dépend des cycles qu'ils raccourcissent et du coût horaire de la cellule.. Compare percentages, ou comparer l'argent absolu avec la cavitation et le rendement égaux.
Scrap multiplie les mêmes calculs à l'envers. Une pièce moulée mise au rebut consomme son cycle complet et produit une valeur négative, plus les minutes d'inspection et de retouche autour. L'optimisation du temps de cycle sans retenir le rendement du premier passage transfère les coûts du chronomètre à la poubelle.
Ce que l'optimisation du cycle ne peut pas résoudre
Chaque levier au-dessus a un plancher, et prétendre le contraire, c'est ainsi que les plantes expédient des fissures. La physique de la solidification fixe un séjour minimum pour chaque géométrie et alliage. Ouvrir le dé tôt produit des larmes chaudes, distorsion, et des dégâts d'éjection qui détruisent les secondes que le programme a économisées.
L’affirmation populaire selon laquelle la solidification est toujours l’étape la plus longue est une habitude, not a measurement. Dans certaines cellules, la résidence domine; in others spray, extraction, or machine motion does. La séquence correcte consiste à enregistrer les horaires des étapes sur un quart de travail complet, trouver le plus grand bloc mesuré, et attaque celui-là en premier. C'est ainsi que la réduction du temps de cycle HPDC cible les secondes réelles au lieu des secondes supposées..
L'assistance au vide est un échange délibéré, not a free upgrade. Le fait que l'évacuation ajoute des secondes au cycle complet dépend du fait que l'étape de pompage chevauche d'autres mouvements de la machine et de la configuration de l'équipement.. Lorsqu'une spécification exige une faible porosité interne, le coût du temps est payé pour la qualité, et l'acheteur doit demander à quels clichés cela s'applique.
L'objectif d'optimisation honnête est le coût total par bonne pièce, suivi sur plusieurs semaines plutôt que sur un seul bon quart de travail. Demandez à un fournisseur cette tendance, parallèlement à la cadence de maintenance qui empêche les temps de cycle de dériver à mesure que la matrice vieillit. Si vous souhaitez une attente de temps de cycle par rapport à un dessin spécifique, le page de contact atteint les ingénieurs qui les citent.
Questions sur le temps de cycle HPDC
Quel est le temps de cycle typique pour le moulage sous pression d'aluminium sous haute pression?
Les cycles pour les pièces en aluminium de taille moyenne durent généralement de quelques dizaines de secondes à quelques minutes., set by part size, wall sections, la complexité, et automatisation des cellules. Le remplissage de la cavité ne prend qu'une fraction de seconde. Le numéro fiable pour votre pièce provient des timings d'étape mesurés lors des essais de matrice, pas d'un groupe publié.
Quelle partie du cycle HPDC prend la plus longue?
Il y a une réponse honnête: mesurer d'abord. Le séjour de solidification est souvent le plus gros bloc, et les montées en séjour avec des sections lourdes et des alliages à congélation lente, mais vaporisez, extraction, et le mouvement de la machine peut dominer dans certaines cellules. Enregistrez chaque étape sur une équipe complète et optimisez le plus grand bloc mesuré, pas celui supposé.
Comment une matrice multi-empreintes réduit-elle le coût du temps de cycle?
Chaque plan produit plusieurs parties, Ainsi, le temps machine par pièce devient le temps de cycle divisé par le nombre d'empreintes.. Une matrice à quatre cavités sur un cycle de 60 secondes donne une valeur théorique 240 pièces par heure, et huit cavités donnent 480. La surface totale projetée augmente avec chaque cavité, et les cavités déséquilibrées génèrent de la ferraille, ce qui efface le gain.
Quels enregistrements montrent qu'un temps de cycle indiqué est stable?
Demander la fréquence de vérification du spectromètre sur la fonte, traceability records accompanying shipments, first-pass yield over several weeks, and the die maintenance schedule. Ensemble, ils montrent si la fenêtre de processus derrière le temps de cycle HPDC indiqué est maintenue en production plutôt que uniquement pendant les essais..
Pensées finales
L'optimisation du temps de cycle HPDC est une discipline de mesure avant d'être une obsession de la vitesse. The line runs from stage timings, grâce à un bon rendement, coûter par pièce, et chaque raccourci qui saute une étape apparaît plus tard comme un rebut, retravailler, ou mourir pendant les temps d'arrêt.
Traitez chaque nombre de ce guide comme une arithmétique sur des hypothèses énoncées ou comme une question pour votre fournisseur.. Programs that measure their seconds, vérifier leur rendement, et le prix, le résultat par bonne pièce sont ceux qui permettent de conserver l'économie.










