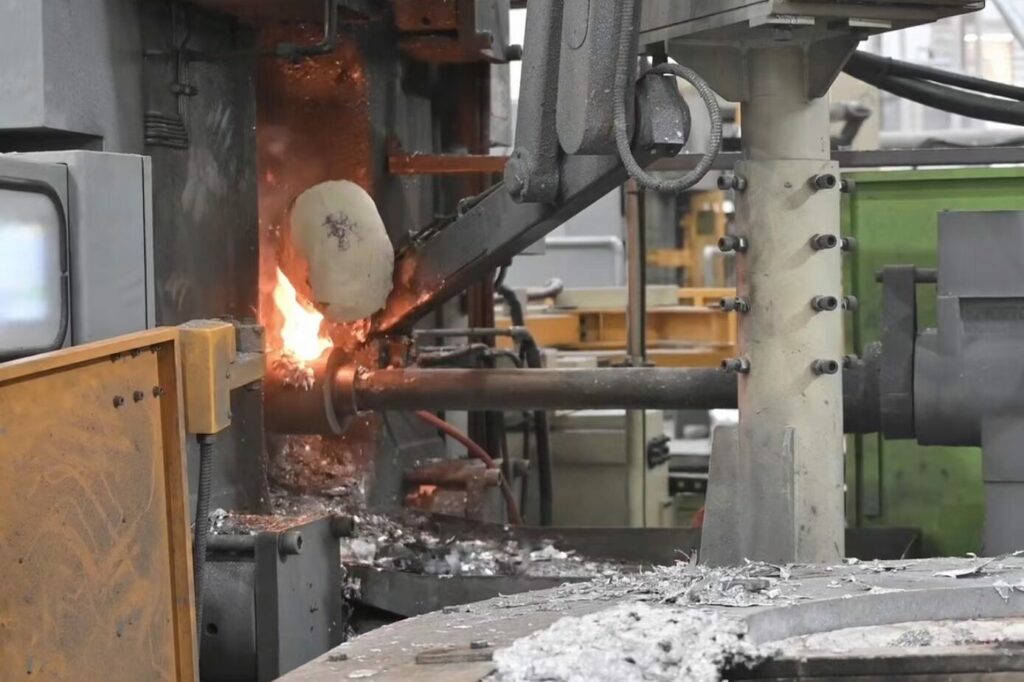
La porosité est la famille de défauts qui définit le moulage sous pression haute pression. L'aluminium fondu forcé dans une matrice à grande vitesse est susceptible d'être piégé par des gaz., et le retrait par solidification laisse des vides là où l'alimentation s'épuise. Pour supports et boîtiers de lampes, une microporosité dispersée peut être acceptable lorsqu'elle n'affecte pas la fonction spécifiée. Pour les pièces structurelles qui supportent des charges, se souder, ou sont radiographiés sur une impression, la porosité décide souvent si la pièce est expédiée ou éraflée.
Le contrôler est un problème d’ingénierie à plusieurs niveaux. Les couches sont la fonte, la conception de la matrice, les paramètres d'injection en fractions de seconde qui comptent, et le plan d'inspection. Ce guide décrit chaque couche du contrôle de porosité HPDC, y compris l'assistance au vide et les paramètres qui modifient les résultats des rayons X. Il sépare également la capacité publiée de l'équipement des enregistrements de processus qu'un acheteur doit demander..
La porosité des gaz et du retrait sont des problèmes différents
Chaque conversation sur la porosité commence par une distinction. La porosité du gaz apparaît ronde, bulles à parois lisses, généralement fine et largement dispersée. Il provient de l'air entraîné lors du tir et de l'hydrogène dissous qui précipite lorsque le métal gèle.. La porosité de retrait est différente: irrégulier, angulaire, vides ramifiés concentrés aux points chauds, sections épaisses, et jonctions murales. Cela vient de la contraction volumique que subit chaque alliage d’aluminium lors de la solidification..
La distinction est importante car les remèdes vont dans des directions différentes. La porosité du gaz répond à la qualité de la fonte, contrôle du profil de tir, ventilation, et le vide. La porosité de retrait répond à la conception de l'alimentation, bilan thermique, uniformité du mur, et le calendrier d'intensification. Application d'un système de vide à un problème de retrait, ou ralentir le tir pour guérir l'air entraîné d'une fonte sale, dépense de l'argent sur le mauvais calque et ne bouge rien. Notre explicateur de porosité suit la même distinction à travers un boîtier d'éclairage.
La porosité du gaz commence lors de la fusion
L'hydrogène se dissout facilement dans l'aluminium liquide et presque rien ne survit dans le solide.. Alors que le casting se fige, l'excédent doit bien aller quelque part, et ça rentre dans les pores. Les apports qui font fondre l’hydrogène ne sont pas glamour: matériau de charge humide ou huileux, temps humide, retours sales, et les scories transportées dans la poche de transfert. Le contrôle est tout aussi peu glamour: charge sèche et propre, discipline d'écrémage, et dégazage rotatif avec gaz inerte où la matière fondue reste pendant de longues périodes.
La mesure boucle la boucle. Les fonderies évaluent la qualité de la matière fondue grâce à des tests de densité à pression réduite et, dans des usines mieux équipées, instruments au four. Mag-cast page de contrôle qualité répertorie un spectromètre à lecture directe pour l'analyse de la composition et un densimètre électronique pour les contrôles de fusion. Ce que ces instruments ne peuvent pas régler à partir d'un catalogue, c'est la cadence. À quelle fréquence la chimie est vérifiée sur votre alliage, et quels documents accompagnent les expéditions, sont des questions auxquelles le fournisseur doit répondre par écrit.
Air entraîné et profil de tir
La deuxième source de gaz est mécanique: l'air est balayé dans le métal lors de son déplacement. Un tir de moulage sous pression à haute pression s'exécute par phases, et chaque phase existe pour gérer l'air. La phase de tir lent fait avancer doucement le piston à travers le manchon de tir afin que la vague métallique reste plate.. Une vague qui atteint son sommet et se replie très tôt entraîne l'air dans le métal avant qu'il n'atteigne la matrice.. La phase de tir rapide fait passer le métal à travers la porte à grande vitesse, généralement des dizaines de mètres par seconde, pour remplir les parois minces avant qu'elles ne gèlent. Une fois la cavité remplie, la pression d'intensification augmente et compacte la pièce moulée solidifiante, alimentant le retrait tant que le portail est encore liquide.
Chacun de ces paramètres est un échange. Remplissez trop lentement et coupez les sections fines à froid; remplir trop vite et le métal s'atomise contre la paroi de la matrice, entraînant plus de gaz et invitant au soudage par matrice. L’intensification qui arrive après le gel du portail ne fait rien du tout. C'est pourquoi les cellules matures fonctionnent sur des fenêtres de paramètres documentées par puce, avec des ajustements enregistrés et liés aux résultats de l'inspection. Le réglage de héros sur des machines individuelles est la façon dont une usine a de la chance le lundi et de la ferraille le vendredi.
La conception des matrices décide où va l'air
Avant qu’un paramètre ne soit défini, la filière a déjà pris la moitié des décisions de porosité. Le portail est conçu pour balayer l'air devant le métal vers les évents placés dans les zones de dernier remplissage.. Les débordements attrapent le premier métal à travers la porte, qui arrive le plus froid et transporte le plus d'oxyde. Les sections transversales des évents sont dimensionnées de manière à ce que l'air puisse réellement sortir dans les millisecondes disponibles. Du côté du retrait, les mêmes dessins décident où vivent les points chauds. Murs uniformes, des côtes au lieu de bossages solides, et des rayons généreux aux jonctions empêchent le front de solidification de piéger des flaques de liquides isolées qui doivent se rétrécir dans les vides.
La simulation permet de vérifier ces décisions avant la découpe de l'acier à outils.. Le profil de l'entreprise de Mag-cast répertorie les logiciels d'analyse de flux de moule tels que Cast-Designer parmi ses outils de développement.. Si un dé spécifique est simulé, et comment le modèle a été validé par rapport à des essais, doit être confirmé lors du devis. Une matrice qui atteint la machine avec une mauvaise ventilation combattra son taux de rebut de porosité pendant toute la durée de vie du programme..
Ce que l'assistance au vide change et ne change pas
Le moulage sous pression sous vide réduit la pression dans la cavité, ce qui réduit la quantité d'air à entraîner.. En pratique, le système évacue la cavité avant et pendant le remplissage, et la soupape à vide se ferme lorsque le métal qui avance atteint l'emplacement de la soupape. Le résultat documenté est une porosité nettement inférieure aux gaz entraînés et une meilleure étanchéité à la pression.. Les pièces moulées sous vide à faible teneur en gaz peuvent convenir au soudage ou à certaines voies de traitement thermique, Selon l'alliage, conception de coulée et processus validé. Le traitement thermique en solution complète ne doit pas être présumé à partir de la seule utilisation sous vide..
Les niveaux de vide valent la peine d’être connus en tant qu’acheteur, avec une prudence: les fabricants d'équipements définissent le chiffre à différents points de mesure, fois, et références de pression. Le moulage sous vide conventionnel atteint généralement environ 100 à 300 mbar dans la cavité. Le vide poussé fonctionne autour de 50 mbar ou moins. Les applications structurelles les plus serrées, comme les pièces de carrosserie EV de classe mégacasting, cible inférieure à 30 mbar. Ces valeurs sont indicatives plutôt qu’universelles; les acheteurs doivent confirmer où et quand la pression dans la cavité est mesurée.
Le prix est réel: éléments de matrice scellés, matériel de refroidissement ou de clapet anti-retour qui doit survivre à des milliers de tirs, et maintenance supplémentaire. Le fait que l'évacuation prolonge le cycle complet dépend de la manière dont l'étape de pompage se chevauche avec d'autres mouvements de la machine et de la configuration de l'équipement.. Et la limite honnête demeure: le vide élimine l'air entraîné, pas de retrait de solidification. Une cellule à vide coulant un liquide mal alimenté, une paroi non uniforme produira une magnifique porosité de retrait assistée par le vide.
Là où un dessin nécessite réellement une porosité sous vide, la bonne conversation est spécifique. Demandez quel niveau de vide la cellule atteint réellement, comment il est surveillé par tir, et ce que montrent les résultats des radiographies par rapport à la classe de gravité sur l'impression. Notre guide de coulée sous vide couvre cet itinéraire plus en détail.
Le catégorie de pièces automobiles montre les familles structurelles où ces spécifications sont les plus sévères.
Paramètres de processus qui font bouger les chiffres
Le tableau ci-dessous résume les paramètres les plus couramment ajustés pour les résultats de porosité., et comment chacun échoue lorsqu'il est mal réglé. Ils interagissent: la température de fusion change, la vitesse de la porte est sûre, et la température de la filière change ce que l'intensification peut encore alimenter. C'est l'argument en faveur de leur réglage en tant que fenêtre, pas un ensemble de cadrans indépendants.
| Paramètre | Ce qu'il régit | Mode d'échec en cas d'erreur |
|---|---|---|
| Température de fusion | Fluidité et exhaustivité du remplissage | Trop haut: plus de gaz et de retrait; trop bas: fermetures à froid et conduites d'écoulement |
| Température de filière | Motif de remplissage et direction de solidification | Mourir à froid: conduites d'écoulement et congélation précoce; mourir chaud: soudure, cycles plus lents |
| Vitesse de tir lente | Entraînement d'air dans le manchon de tir | Trop vite: la vague métallique se plie et emprisonne l'air du manchon |
| Vitesse de porte | Remplissez la vitesse à travers la porte | Trop lent: fermetures à froid; trop vite: remplissage atomisé, gaz supplémentaire, soudure à la matrice |
| Pression et calendrier d’intensification | Alimentation du retrait de solidification | Arrive après le gel du portail: capacité limitée à réduire la porosité de retrait |
Aucun de ces paramètres n'est exotique. Ce qui différencie les plantes cohérentes des plantes chanceuses, c'est que la fenêtre est écrite, surveillé, et lié aux données d'inspection. Quand les débris de porosité bougent, la cause est trouvée dans les enregistrements au lieu d'être devinée par la machine.
Les acheteurs peuvent réellement rédiger des spécifications d’inspection
La porosité qui n'est pas mesurée n'est pas contrôlée. La pile d'inspection pour les pièces moulées sous pression structurelles est mature et mérite d'être spécifiée directement sur les dessins. La porosité interne est généralement vérifiée par radiographie ASTM E505, les radiographies de référence standard pour l'inspection des pièces moulées sous pression en aluminium et en magnésium. E505 fournit les images de comparaison; il ne fixe pas automatiquement les limites d'acceptation pour chaque produit.
La version exécutoire d'une impression de porosité nomme quatre éléments: type de discontinuité, niveau de gravité, zone d'inspection et critères d'acceptation, convenu entre l'acheteur et le fournisseur sur le dessin ou la spécification d'inspection. Une impression qui dit “faible porosité” n'est pas exécutoire; celui qui nomme ces quatre éléments est. ASTM B85/B85M couvre les qualités et compositions de moulage sous pression en alliage d'aluminium, et il prend en charge le dessin sans remplacer les critères d'acceptation de porosité spécifiques à la pièce.
Du côté des équipements, la page de contrôle qualité répertorie un système de contrôle non destructif à rayons X pour l'inspection de la porosité interne, Équipement d'essai d'étanchéité à l'air, et détection de fuite d'hélium dans une chambre à vide pour l'étanchéité des pièces. Une nuance appartient à la boîte à outils de chaque acheteur: Les images radiographiques révèlent des anomalies de densité interne. Si un vide formé par un gaz ou un retrait est déduit des données de processus plutôt que du film seul.
La cadence et la traçabilité sont des questions contractuelles, ne pas cataloguer les faits. Demandez quel plan d'échantillonnage suit la radiographie du premier article, et à quelle fréquence la chimie de fusion est vérifiée sur votre alliage. Demandez si les résultats des rayons X peuvent être liés à un lot de fusion et à des paramètres de tir., et quels documents accompagnent les expéditions. Les usines qui détiennent ces enregistrements répondent facilement, et les réponses appartiennent à l'accord du fournisseur.
À quoi ressemble un contrôle honnête de la porosité HPDC
Layered est le mot clé. La discipline de fonte élimine le gaz avant le tir. La conception et la simulation des matrices acheminent l'air restant vers les évents et alimentent le retrait là où il se forme.. Les fenêtres de paramètres maintiennent chaque prise de vue dans le remplissage qualifié, et l'inspection prouve le résultat par rapport aux classes de gravité écrites. Sautez une couche et la couche suivante paie pour cela - le modèle classique étant une usine qui achète du matériel sous vide pour compenser une ligne de fusion que personne ne contrôle.
Pour les acheteurs, le conseil pratique c'est d'acheter pour fonctionner. Indiquer la classe de gravité des rayons X à laquelle la pièce doit répondre, le taux de fuite pour les applications d'étanchéité, et toutes limites de porosité de la surface usinée. Demandez ensuite au fournisseur de montrer les données de vérification derrière la réclamation.. Les plantes qui peuvent le montrer, des journaux de fusion et fichiers de simulation aux films radiologiques et aux résultats de fuite, sont ceux dont le contrôle de la porosité HPDC relève de l'ingénierie plutôt que de la publicité. Quand un dessin est prêt pour cette conversation, le page de contact atteint les ingénieurs qui répondent avec des enregistrements.
Questions sur le contrôle de porosité HPDC
Quelles sont les causes de la porosité dans le moulage sous pression haute pression?
Deux mécanismes, avec différents correctifs. Porosité du gaz, bulles rondes dispersées, provient de l'air entraîné lors du tir et de l'hydrogène précipitant à la solidification. Il répond à la qualité de la fonte, profil de tir, ventilation, et le vide. Porosité de retrait, vides irréguliers aux points chauds et jonctions épaisses, vient de la contraction de solidification. Il répond à la conception de l'alimentation, uniformité du mur, et le calendrier d'intensification.
Quel niveau de vide compte pour le moulage sous pression sous vide poussé?
Les définitions diffèrent selon les équipementiers, donc considérez les chiffres comme indicatifs. Le moulage sous vide conventionnel atteint généralement environ 100 à 300 mbar dans la cavité. Le vide poussé fonctionne autour de 50 mbar ou moins, et cibles de gros œuvre de classe mégacasting inférieures à 30 mbar. Confirmer où et quand la pression dans la cavité est mesurée, et combien de temps la vanne reste ouverte pendant le remplissage.
Les pièces moulées sous pression sous vide peuvent-elles être traitées thermiquement ou soudées?
La réduction du gaz supprime une barrière, pas tous. La HPDC conventionnelle évite le traitement en solution complète car le gaz entraîné se dilate et forme des cloques sur la surface à des températures T6.. Les pièces moulées sous vide à faible teneur en gaz peuvent convenir au soudage ou à certaines voies de traitement thermique, Selon l'alliage, conception de coulée et processus validé. Le traitement thermique en solution complète ne doit pas être présumé à partir de la seule utilisation sous vide..
Comment spécifier la porosité sur un dessin?
Nommer les éléments exécutoires: type de discontinuité, niveau de gravité, zone d'inspection et critères d'acceptation, évalué par rapport aux radiographies de référence ASTM E505. Ajoutez un taux de fuite indiqué pour les surfaces d'étanchéité et des limites explicites pour les éléments usinés.. ASTM B85/B85M définit les nuances d'alliage pour les pièces moulées sous pression, il prend donc en charge le dessin sans définir vos limites de porosité. “Faible porosité” à lui seul, ce n'est pas une spécification.
Pensées finales
Le contrôle de porosité HPDC récompense les acheteurs qui travaillent en couches: fondre d'abord, conception de la matrice en deuxième, paramètre windows troisième, et des critères d'acceptation écrits dès le premier jour. Chaque couche a un plancher, et le matériel sous vide en haut ne peut pas sauver un processus qui saute les couches en dessous.
Traitez chaque réclamation de capacité, y compris ceux sur cette page, comme une question à vérifier par rapport aux enregistrements: fichiers de simulation, rapports d'essais, Qualités des rayons X, et résultats de fuite sur des pièces comme la vôtre. Programmes qui spécifient la porosité par fonction, et vérifiez-le par des données, arrête de le payer à la poubelle plus tard.