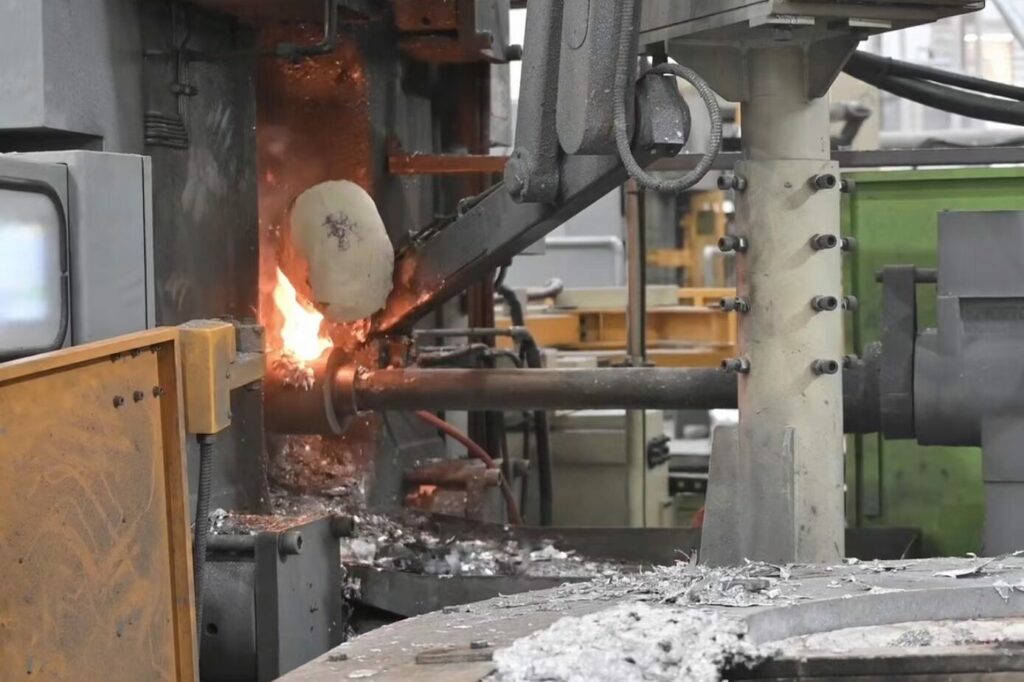
La porosità è la famiglia di difetti che definisce la pressofusione ad alta pressione. L'alluminio fuso forzato in uno stampo ad alta velocità è suscettibile all'intrappolamento del gas, e il ritiro da solidificazione lascia vuoti ovunque l'alimentazione si esaurisce. Per staffe e alloggiamenti per lampade, la microporosità dispersa può essere accettabile quando non influisce sulla funzione specificata. Per parti strutturali che trasportano carichi, saldarsi, o vengono sottoposti a raggi X per ottenere una stampa, la porosità spesso decide se la parte si spedisce o si graffia.
Controllarlo è un problema di ingegneria a più livelli. Gli strati sono la fusione, il disegno dello stampo, i parametri di iniezione nelle frazioni di secondo che contano, e il piano di ispezione. Questa guida illustra ogni livello di controllo della porosità dell'HPDC, compreso il supporto del vuoto e i parametri che modificano i risultati dei raggi X. Separa inoltre la capacità delle apparecchiature pubblicate dai record di processo che un acquirente dovrebbe richiedere.
La porosità da gas e da ritiro sono problemi diversi
Ogni conversazione sulla porosità inizia con una distinzione. La porosità del gas appare rotonda, bolle a pareti lisce, generalmente fini e ampiamente dispersi. Proviene dall'aria intrappolata durante lo sparo e dall'idrogeno disciolto che precipita quando il metallo congela. La porosità da ritiro appare diversa: irregolare, angolare, vuoti ramificati concentrati nei punti caldi, sezioni spesse, e giunzioni tra pareti. Deriva dalla contrazione di volume che subisce ogni lega di alluminio durante la solidificazione.
La distinzione è importante perché i rimedi puntano in direzioni diverse. La porosità del gas risponde alla qualità della fusione, controllo del profilo di tiro, ventilazione, e vuoto. La porosità da ritiro risponde al design dell'alimentazione, equilibrio termico, uniformità della parete, e tempi di intensificazione. Applicazione di un sistema di vuoto a un problema di ritiro, o rallentare l'iniezione per curare l'aria intrappolata da una fusione sporca, spende soldi sul livello sbagliato e non sposta nulla. Nostro spiegazione della porosità segue la stessa distinzione attraverso un alloggiamento per l'illuminazione.
La porosità del gas inizia nella fusione
L’idrogeno si dissolve facilmente nell’alluminio liquido e quasi nulla sopravvive nello stato solido. Mentre il casting si blocca, l'eccesso deve andare da qualche parte, ed entra nei pori. Gli input che aumentano l’idrogeno fuso non sono affascinanti: materiale carico umido o oleoso, tempo umido, ritorni sporchi, e scorie trasportate nella siviera di trasferimento. Il controllo è altrettanto poco affascinante: carica secca e pulita, disciplina di scrematura, e degasaggio rotativo con gas inerte dove la massa fusa rimane per lunghi periodi.
La misurazione chiude il cerchio. Le fonderie misurano la qualità della fusione con test di densità a pressione ridotta e, negli stabilimenti meglio attrezzati, strumenti in fornace. Mag-cast pagina di controllo qualità elenca uno spettrometro a lettura diretta per l'analisi della composizione e un densimetro elettronico per il controllo della fusione. Ciò che questi strumenti non possono ricavare da un catalogo è la cadenza. La frequenza con cui viene verificata la chimica della tua lega, e quali documenti accompagnano le spedizioni, sono domande alle quali il fornitore deve rispondere per iscritto.
Aria intrappolata e profilo di tiro
La seconda fonte di gas è meccanica: l'aria viene spazzata nel metallo mentre si muove. Una pressofusione ad alta pressione viene eseguita in fasi, e ogni fase esiste per gestire l'aria. La fase di iniezione lenta fa avanzare delicatamente lo stantuffo attraverso il manicotto di iniezione in modo che l'onda metallica rimanga piatta. Un'onda che cresce e si piega presto trascina l'aria nel metallo prima che raggiunga lo stampo. La fase di sparo veloce spinge il metallo attraverso il cancello ad alta velocità, tipicamente decine di metri al secondo, per riempire le pareti sottili prima che si congelino. Dopo che la cavità si è riempita, la pressione di intensificazione sale e compatta il getto solidificandosi, alimentare il ritiro finché il cancello è ancora liquido.
Ognuna di queste impostazioni è un mestiere. Riempire troppo lentamente e chiudere a freddo le sezioni sottili; riempirlo troppo velocemente e il metallo si atomizza contro la parete dello stampo, trascinando più gas e invitando la saldatura dello stampo. L'intensificazione che arriva dopo che il cancello si è bloccato non ha alcun effetto. Questo è il motivo per cui le cellule mature funzionano su finestre di parametri documentate per die, con aggiustamenti registrati e legati ai risultati delle ispezioni. La messa a punto dell'eroe sulle singole macchine è il modo in cui uno stabilimento diventa fortunato il lunedì e pieno di rottami il venerdì.
Il design dello stampo decide dove va l'aria
Prima di impostare qualsiasi parametro, lo stampo ha già preso la metà delle decisioni sulla porosità. Sono predisposte delle porte per convogliare l'aria davanti al metallo verso le prese d'aria posizionate nelle aree dell'ultimo riempimento. Gli overflow catturano il primo metallo attraverso il cancello, che arriva più freddo e trasporta più ossido. Le sezioni trasversali dello sfiato sono dimensionate in modo che l'aria possa effettivamente uscire nei millisecondi disponibili. Dal lato del restringimento, gli stessi disegni decidono dove vivono i punti caldi. Pareti uniformi, nervature invece di sporgenze solide, e i raggi generosi alle giunzioni impediscono al fronte di solidificazione di intrappolare pozze di liquido isolate che devono ridursi in vuoti.
La simulazione è il modo in cui tali decisioni vengono controllate prima che l'acciaio per utensili venga tagliato. Il profilo aziendale di Mag-cast elenca software di analisi del flusso di stampi come Cast-Designer tra i suoi strumenti di sviluppo. Se viene simulato un dado specifico, e come il modello è stato convalidato rispetto agli scatti di prova, dovrebbe essere confermato al preventivo. Uno stampo che raggiunge la macchina con uno sfiato errato contrasterà il tasso di scarto della sua porosità per tutta la durata del programma.
Cosa cambia e cosa no Vacuum Assist
La pressofusione sotto vuoto abbassa la pressione nella cavità in modo che rimanga meno aria da trascinare. In pratica, il sistema evacua la cavità prima e durante il riempimento, e la valvola del vuoto si chiude quando il metallo in avanzamento raggiunge la posizione della valvola. Il risultato documentato è una porosità sostanzialmente inferiore da parte dei gas trascinati e una migliore tenuta alla pressione. Le pressofusioni sotto vuoto a basso contenuto di gas possono essere adatte per la saldatura o per percorsi di trattamento termico selezionati, A seconda della lega, progettazione della fusione e processo validato. Il trattamento termico completo della soluzione non deve essere presupposto dal solo utilizzo del vuoto.
Vale la pena conoscere i livelli di vuoto come acquirente, con una cautela: i produttori di apparecchiature definiscono la figura in diversi punti di misurazione, volte, e riferimenti di pressione. La pressofusione sotto vuoto convenzionale raggiunge comunemente circa 100–300 mbar nella cavità. L'alto vuoto funziona a circa 50 mbar o meno. Le applicazioni strutturali più strette, come le parti della carrozzeria dei veicoli elettrici di classe megacasting, obiettivo sotto i 30 mbar. Questi valori sono indicativi e non universali; gli acquirenti dovrebbero confermare dove e quando viene misurata la pressione nella cavità.
Il prezzo è reale: elementi dello stampo sigillati, hardware di raffreddamento o valvola di ritegno che deve sopravvivere a migliaia di colpi, e manutenzione aggiuntiva. Se l'evacuazione allunga l'intero ciclo dipende da come la fase di pompaggio si sovrappone agli altri movimenti della macchina e dalla configurazione dell'attrezzatura. E il limite onesto rimane: il vuoto rimuove l'aria intrappolata, non ritiro da solidificazione. Una cella a vuoto che getta un essere scarsamente nutrito, la parete non uniforme produrrà una splendida porosità da ritiro assistita dal vuoto.
Dove un disegno richiede realmente una porosità da vuoto, la conversazione giusta è specifica. Chiedere quale livello di vuoto raggiunge effettivamente la cella, come viene monitorato per scatto, e cosa mostrano i risultati della radiografia rispetto alla classe di gravità sulla stampa. Nostro guida alla pressofusione sotto vuoto copre quel percorso in modo più dettagliato.
IL categoria dei componenti automobilistici mostra le famiglie strutturali dove queste specifiche incidono maggiormente.
Parametri di processo che muovono i numeri
La tabella seguente riassume i parametri più comunemente regolati per i risultati di porosità, e come ognuno fallisce se impostato in modo errato. Interagiscono: la temperatura di fusione cambia la velocità del cancello che è sicura, e la temperatura cambia ciò che l’intensificazione può ancora alimentare. Questo è l'argomento per sintonizzarli come una finestra, non un insieme di quadranti indipendenti.
| Parametro | Cosa governa | Modalità di errore quando sbagliata |
|---|---|---|
| Temperatura di fusione | Fluidità e completezza di riempimento | Troppo alto: più gas e ritiro; troppo basso: chiuse fredde e linee di flusso |
| Temperatura dello stampo | Modello di riempimento e direzione di solidificazione | Morire freddo: linee di flusso e congelamento anticipato; morire caldo: saldatura, cicli più lenti |
| Velocità di ripresa lenta | Ingresso d'aria nel manicotto | Troppo veloce: l'onda metallica si piega e intrappola l'aria nella manica |
| Velocità del cancello | Aumenta la velocità attraverso il cancello | Troppo lento: chiusure fredde; troppo veloce: riempimento atomizzato, benzina aggiuntiva, saldatura a stampo |
| Pressione e tempi di intensificazione | Alimentazione del ritiro di solidificazione | Arriva dopo il congelamento del cancello: capacità limitata di ridurre la porosità da ritiro |
Nessuno di questi parametri è esotico. Ciò che distingue le piante coerenti da quelle fortunate è che la finestra è scritta, monitorato, e legato ai dati di ispezione. Quando i rottami di porosità si muovono, la causa viene trovata nei registri anziché indovinata dalla macchina.
Gli acquirenti delle specifiche di ispezione possono effettivamente scrivere
La porosità che non viene misurata non viene controllata. Il camino di ispezione per pressocolati strutturali è maturo e merita di essere specificato direttamente sui disegni. La porosità interna viene comunemente verificata mediante raggi X classificati ASTM E505, le radiografie standard di riferimento per l'ispezione dei getti pressofusi di alluminio e magnesio. L'E505 fornisce le immagini di confronto; non fissa automaticamente limiti di accettazione per ogni prodotto.
La versione applicabile di una stampa di porosità nomina quattro elementi: tipo di discontinuità, livello di gravità, area di ispezione e criteri di accettazione, concordato tra acquirente e fornitore sul disegno o sulle specifiche di ispezione. Una stampa che dice “bassa porosità” non è esecutivo; uno che nomina questi quattro elementi è. ASTM B85/B85M copre i gradi e le composizioni di pressofusione delle leghe di alluminio, e supporta il disegno senza sostituire i criteri di accettazione della porosità specifica della parte.
Dal lato dell'attrezzatura, nella pagina del controllo qualità è riportato un sistema di controlli non distruttivi a raggi X per l'ispezione della porosità interna, apparecchiature per prove di tenuta all'aria, e rilevamento perdite di elio con camera a vuoto per sigillare le parti. Una sfumatura appartiene al kit di strumenti di ogni acquirente: Le immagini a raggi X rivelano anomalie di densità interna. Se un vuoto formato da gas o un restringimento viene dedotto dai dati di processo piuttosto che dal solo film.
Cadenza e tracciabilità sono questioni contrattuali, non catalogare i fatti. Chiedere quale piano di campionamento segue la radiografia del primo articolo, e la frequenza con cui viene verificata la chimica della fusione sulla tua lega. Chiedere se i risultati dei raggi X possono essere collegati al lotto fuso e ai parametri di iniezione, e quali documenti accompagnano le spedizioni. Le piante che detengono questi record rispondono facilmente, e le risposte appartengono all'accordo con il fornitore.
Che aspetto ha il controllo onesto della porosità dell'HPDC
Stratificato è la parola chiave. La disciplina di fusione rimuove il gas prima dello sparo. La progettazione e la simulazione dello stampo convogliano l'aria rimanente verso gli sfiati e alimentano il ritiro dove si forma. Le finestre dei parametri mantengono ogni ripresa all'interno del riempimento qualificato, e l'ispezione dimostra il risultato rispetto alle classi di gravità scritte. Salta uno strato e quello successivo ne ripagherà i costi: il modello classico è un impianto che acquista hardware per il vuoto per compensare una linea di fusione che nessuno controlla.
Per gli acquirenti, il consiglio pratico è acquistare per funzionare. Indicare la classe di severità dei raggi X che la parte deve soddisfare, il tasso di perdita per le applicazioni di tenuta, e eventuali limiti di porosità della superficie lavorata. Quindi chiedi al fornitore di mostrare i dati di verifica dietro il reclamo. Le piante che possono dimostrarlo, dai registri di fusione e file di simulazione alle pellicole radiografiche e ai risultati delle perdite, sono quelli il cui controllo della porosità dell'HPDC è frutto di ingegneria piuttosto che di pubblicità. Quando un disegno è pronto per quella conversazione, IL pagina dei contatti raggiunge gli ingegneri che rispondono con le registrazioni.
Domande sul controllo della porosità HPDC
Cosa causa la porosità nella pressofusione ad alta pressione?
Due meccanismi, con correzioni diverse. Porosità del gas, bolle rotonde disperse, proviene dall'aria intrappolata durante lo sparo e dall'idrogeno che precipita durante la solidificazione. Risponde alla qualità della fusione, profilo di ripresa, ventilazione, e vuoto. Porosità da ritiro, vuoti irregolari nei punti caldi e giunzioni spesse, deriva dalla contrazione della solidificazione. Risponde al design dell'alimentazione, uniformità della parete, e tempi di intensificazione.
Quale livello di vuoto conta come pressofusione ad alto vuoto?
Le definizioni differiscono tra i produttori di apparecchiature, quindi considerare le cifre come indicative. La pressofusione sotto vuoto convenzionale raggiunge comunemente circa 100–300 mbar nella cavità. L'alto vuoto funziona a circa 50 mbar o meno, e obiettivi di lavori strutturali di classe megacasting inferiori a 30 mbar. Confermare dove e quando viene misurata la pressione nella cavità, e per quanto tempo la valvola rimane aperta durante il riempimento.
I getti pressofusi sotto vuoto possono essere trattati termicamente o saldati?
Il gas ridotto rimuove una barriera, non tutti. L'HPDC convenzionale evita il trattamento completo della soluzione perché il gas intrappolato si espande e forma bolle sulla superficie alle temperature T6. Le pressofusioni sotto vuoto a basso contenuto di gas possono essere adatte per la saldatura o per percorsi di trattamento termico selezionati, A seconda della lega, progettazione della fusione e processo validato. Il trattamento termico completo della soluzione non deve essere presupposto dal solo utilizzo del vuoto.
Come dovrebbe essere specificata la porosità su un disegno?
Nominare gli elementi esecutivi: tipo di discontinuità, livello di gravità, area di ispezione e criteri di accettazione, classificato rispetto alle radiografie di riferimento ASTM E505. Aggiungere un tasso di perdita dichiarato per le superfici di tenuta e limiti espliciti per le caratteristiche lavorate. ASTM B85/B85M definisce i gradi di lega per pressofusioni, quindi supporta il disegno senza impostare i limiti di porosità. “Bassa porosità” da solo non è una specifica.
Considerazioni finali
Il controllo della porosità HPDC premia gli acquirenti che lavorano a strati: sciogliersi prima, morire progettazione in secondo luogo, terza finestra dei parametri, e criteri di accettazione scritti fin dal primo giorno. Ogni strato ha un pavimento, e l'hardware del vuoto nella parte superiore non può salvare un processo che salta gli strati sottostanti.
Tratta ogni richiesta di capacità, compresi quelli presenti in questa pagina, come domanda da verificare rispetto ai record: file di simulazione, rapporti di prova, Gradi ai raggi X, e risultati di perdita su parti come la tua. Programmi che specificano la porosità per funzione, e verificarlo tramite dati, smetti di pagarlo nel cestino dei rottami più tardi.