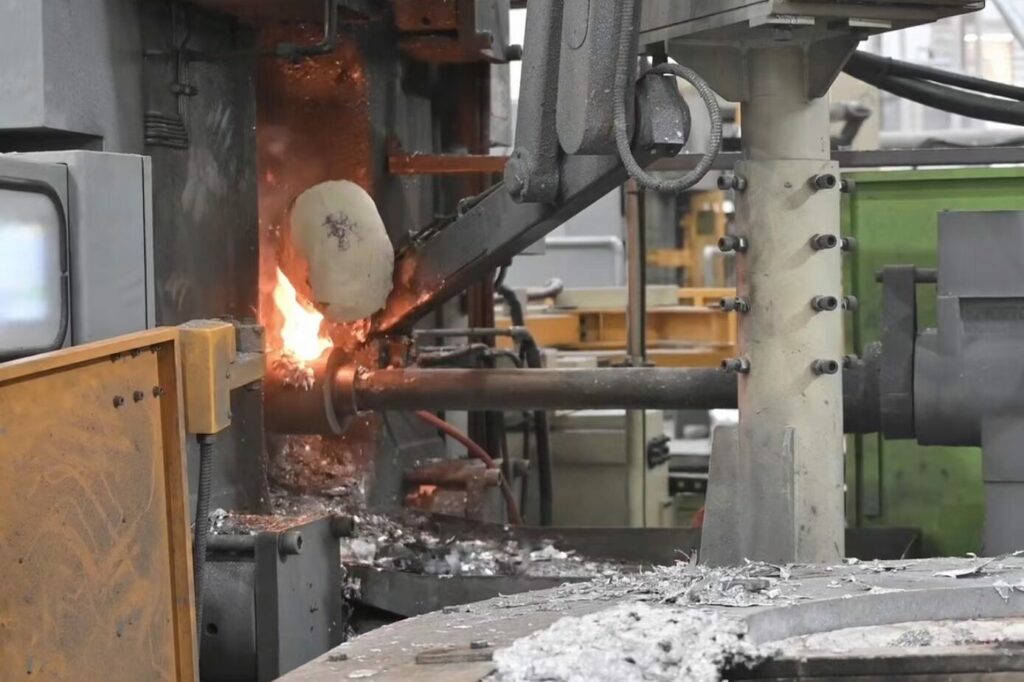
気孔率は高圧ダイカストを定義する欠陥群です. 高速で金型に押し込まれる溶融アルミニウムはガスの閉じ込めを受けやすい, 凝固収縮により、供給がなくなると空洞が残ります。. ブラケットおよびランプハウジング用, 特定の機能に影響を与えない場合には、分散した微細気孔が許容される場合があります。. 荷重を受ける構造部品用, 溶接される, またはX線検査でプリントされる, 多くの場合、気孔率によって部品が出荷されるか削られるかが決まります。.
それを制御するのは多層的なエンジニアリングの問題です. 層は溶けたものです, 金型の設計, 重要な射出パラメータを秒単位で計測, そして検査計画. このガイドでは、HPDC の多孔性制御の各層について説明します。, 真空補助や X 線結果を動かすパラメータを含む. また、公開されている設備の能力と、購入者が要求する必要があるプロセス記録を分離します。.
ガスと収縮気孔率は別の問題です
あらゆる多孔性に関する会話は 1 つの区別から始まります. ガスの気孔が丸く見える, 滑らかな壁の泡, 通常は細かくて広範囲に分散している. これは、ショット中に混入した空気と、金属が凍結するときに沈殿する溶存水素から発生します。. 収縮気孔率が違うように見える: 不規則な, 角張った, ホットスポットに集中した分岐ボイド, 厚い部分, そして壁の接合部. これは、あらゆるアルミニウム合金が凝固中に受ける体積収縮に由来します。.
治療法は異なる方向を向いているため、区別することが重要です. ガスの気孔率は溶融物の品質に応じて変化します, ショットプロファイルコントロール, 通気, そして真空. 供給設計に応じた収縮気孔率, 熱平衡, 壁の均一性, そして強化タイミング. 真空システムを収縮問題に適用する, または、ショットを遅くして、汚れた溶融物から混入した空気を修復します, 間違ったレイヤーにお金を費やし、何も動かさない. 私たちの 気孔率の説明者 照明ハウジングを通じて同じ区別をたどります.
ガスの多孔性は溶融物中に始まります
水素は液体アルミニウムに容易に溶解し、固体中にはほとんど残存しません。. キャストがフリーズすると, 余分なものはどこかに行かなければなりません, そして毛穴に入ります. 溶融水素を上昇させる投入物は地味なものである: 湿ったまたは油を含んだ装入材料, 湿気の多い天気, ダーティリターン, 移送取鍋に運ばれたドロス. コントロールも同様に地味です: 乾いた清潔な充電, スキミング規律, 溶融物が長時間放置される場合は、不活性ガスを使用したロータリー脱気を行います。.
測定によりループが終了します. 鋳造工場は、減圧密度試験により溶融物の品質を評価し、, より設備の整った工場で, 炉の器具. マグキャストの 品質管理ページ 組成分析用の直読分光計と溶融チェック用の電子密度計をリストします。. これらの楽器がカタログから判断できないのはケイデンスです. 合金の化学的性質が検証される頻度, 出荷にどのような記録が添付されるか, サプライヤーが書面で回答する必要がある質問です.
混入空気とショットプロファイル
2 番目のガス源は機械式です: 金属が動くにつれて空気が金属の中に吹き込まれる. 高圧ダイカストショットは段階的に実行されます, 各フェーズは空気を管理するために存在します. スローショットフェーズでは、プランジャーがショットスリーブ内をゆっくりと前進するため、金属の波は平らに保たれます。. 早い段階で波が頂点に達し折り畳まれると、金型に到達する前に空気が金属内に引き込まれます。. 高速ショットフェーズは、金属を高速でゲートに押し込みます。, 通常、毎秒数十メートル, 薄い壁が凍る前に埋める. 空洞が埋まった後, 増圧圧力が上昇し、凝固した鋳物を圧縮します。, ゲートがまだ液体である限り、送り収縮.
それらの設定はすべて取引です. 充填が遅すぎると薄い部分が冷間遮断される; 充填が速すぎると金属がダイの壁に向かって霧化します, より多くのガスが取り込まれ、ダイソルダリングが誘発される. ゲートが凍結した後に到着する強化はまったく効果がありません. これが、成熟セルがダイごとに文書化されたパラメータウィンドウで実行される理由です。, 調整が記録され、検査結果に関連付けられる. 個々のマシンのヒーローチューニングにより、工場は月曜日には幸運になり、金曜日にはスクラップが大量に発生します.
空気の行き先は金型の設計によって決まります
パラメータを設定する前, 金型はすでに気孔率の半分の決定を行っています. ゲートは、金属の前の空気を最終充填エリアに配置された通気口に向かって掃き出すようにレイアウトされています。. オーバーフローはゲートを通って最初の金属をキャッチします, 最も低温で到着し、最も多くの酸化物を運ぶ. 通気口の断面は、空気が実際に数ミリ秒以内に排出できるようなサイズになっています。. 収縮側, 同じ図面によってホットスポットが存在する場所が決まります. 均一な壁, ソリッドボスの代わりにリブを使用, 接合部の半径が大きいため、凝固フロントが孤立した液体プールを捕捉し、収縮して空隙が形成されるのを防ぎます。.
シミュレーションは、工具鋼を切断する前にこれらの決定をチェックする方法です。. マグキャスト社の会社概要には、開発ツールとしてCast-Designerなどのモールドフロー解析ソフトウェアが記載されています。. 特定のダイがシミュレートされるかどうか, モデルが試射に対してどのように検証されたか, 見積時に確認する必要があります. ベントが間違った状態で機械に到達した金型は、プログラムが存続する間、空隙率のスクラップ率と戦うことになります。.
バキュームアシストで変わることと変わらないこと
真空ダイカストはキャビティ内の圧力を下げるため、取り込まれる空気が少なくなります。. 実際に, システムは充填前および充填中にキャビティを真空にします。, 前進する金属がバルブの位置に到達すると、真空バルブが閉じます。. 文書化された結果では、同伴ガスの気孔率が大幅に減少し、耐圧性が向上しました。. 低ガス真空ダイカストは、溶接または選択された熱処理ルートに適している場合があります, 合金に応じて, 鋳造設計と検証されたプロセス. 完全な溶体化熱処理は、真空の使用だけで想定すべきではありません。.
真空レベルは購入者として知っておく価値があります, 一つ注意してください: 機器メーカーはさまざまな測定点での数値を定義します, 回, および圧力基準. 従来の真空ダイカストでは通常、キャビティ内で約 100 ~ 300 mbar に達します。. 高真空は約 50 mbar 以下で動作します. 最も厳しい構造用途, メガキャスティングクラスのEVボディパーツなど, 目標は 30 mbar 未満. これらの値は普遍的なものではなく、指標的なものです; 購入者はキャビティ圧力がいつどこで測定されるかを確認する必要があります.
価格は本物です: 密封されたダイ要素, 何千回ものショットに耐えなければならない冷却ベントまたはチェックバルブのハードウェア, そして追加のメンテナンス. 排気によって全サイクルが長くなるかどうかは、ポンピングステップが他の機械の動作とどのように重なるか、および装置の構成によって異なります。. そして正直な限界は立っている: 真空により同伴空気が除去される, 凝固収縮ではない. 供給が不十分な真空セル, 不均一な壁により、真空補助による美しい収縮気孔が生成されます。.
図面が真に真空グレードの気孔率を必要とする場合, 適切な会話は具体的である. セルが実際に達成する真空レベルを尋ねる, ショットごとにどのように監視されるか, X 線検査の結果が印刷物の重症度クラスに対して何を示しているか. 私たちの 真空ダイカストガイド そのルートをさらに詳しく説明します.
の 自動車部品カテゴリー これらの仕様が最も影響を与える構造ファミリを示します.
数字を動かすプロセスパラメータ
以下の表は、空隙率の結果のために最も一般的に調整されるパラメーターをまとめたものです。, そして、間違った設定をするとそれぞれがどのように失敗するか. 彼らは相互作用します: 溶融温度は変化しますが、安全なゲート速度はどれくらいですか, ダイの温度が変化すると、強化によってさらに栄養を与えることができます. それがウィンドウとしてチューニングするための議論です, 独立したダイヤルのセットではない.
| パラメータ | それが支配するもの | 間違った場合の失敗モード |
|---|---|---|
| 溶融温度 | 流動性と充填の完全性 | 高すぎる: ガスの増加と収縮; 低すぎる: 冷気遮断と動線 |
| 金型温度 | 充填パターンと凝固方向 | コールドダイ: 動線と早期凍結; ホットダイ: はんだ付け, 遅いサイクル |
| スローショットの速度 | ショットスリーブ内の空気の巻き込み | 速すぎる: メタルウェーブが折りたたまれてスリーブの空気を閉じ込めます |
| ゲート速度 | ゲート通過時の充填速度 | 遅すぎる: 冷気遮断; 速すぎる: 噴霧充填, 余分なガス, ダイはんだ付け |
| 強化の圧力とタイミング | 凝固収縮の送り | ゲート凍結後に到着: 収縮気孔を減らす能力が限られている |
これらのパラメーターはいずれも珍しいものではありません. 安定した植物と幸運な植物を分けるのは、そのウィンドウが書き留められているかどうかです, 監視されている, 検査データと連動. 気孔スクラップが移動する場合, 原因は機械で推測されるのではなく、記録から発見される.
バイヤーが実際に作成できる検査仕様書
測定されない気孔率は管理されません. 構造用ダイカストの検査スタックは成熟しており、図面に直接指定する価値があります. 内部気孔率は通常、X 線によって検証され、等級分けされます。 ASTM E505, アルミニウムおよびマグネシウムダイカストの検査用の標準放射線写真. E505 は比較画像を提供します; すべての製品に許容限度を自動的に設定するわけではありません.
強制可能なバージョンの多孔性プリントには 4 つの項目が挙げられています: 不連続タイプ, 重大度レベル, 検査エリアと合否基準, 図面または検査仕様に関して買い手と供給者の間で合意される. と言うプリント “低い気孔率” 強制力はありません; これら 4 つの項目に名前を付けるものは、. ASTM B85/B85M はアルミニウム合金ダイカストのグレードと組成をカバーします, 部品固有の気孔率許容基準を置き換えることなく図面をサポートします。.
設備面では, 品質管理ページには、内部気孔検査用の X 線非破壊検査システムがリストされています。, 気密試験装置, シール部品の真空チャンバーヘリウム漏れ検出. すべてのバイヤーのツールキットには 1 つのニュアンスが含まれています: X線画像で内部密度の異常が明らかに. ガスまたは収縮によって形成された空隙がフィルム単独ではなくプロセスデータから推測されるかどうか.
ケイデンスとトレーサビリティは契約上の問題です, カタログ上の事実ではない. 最初の記事の X 線に従うサンプリング計画を尋ねる, 合金の溶融化学を検証する頻度. X 線所見を溶融ロットおよびショットパラメータに結び付けることができるかどうかを尋ねる, 出荷にどのような記録が添付されるか. それらの記録を保持している植物は簡単に答えます, 答えはサプライヤー契約に含まれています.
正直な HPDC 空隙率制御とはどのようなものなのか
レイヤードという言葉が有効です. メルト規律はショットの前にガスを除去します. 金型の設計とシミュレーションにより、残りの空気を通気口に送り、空気が形成される場所で収縮を発生させます。. パラメーターウィンドウにより、すべてのショットが適格なフィル内に収まります, 検査により、書面に記載された重大度クラスに照らして結果が証明されます。. レイヤーをスキップすると、次のレイヤーでその分の料金が発生します。典型的なパターンは、誰も制御できないメルト ラインを補うために真空ハードウェアを購入する工場です。.
購入者向け, 実際的なアドバイスは、機能するために購入することです. 部品が満たさなければならない X 線重大度クラスを記載します, シール用途のリーク率, および機械加工表面の気孔率の制限. 次に、サプライヤーにクレームの裏にある検証データを提示するよう依頼します。. それを見せてくれる植物たち, メルトログやシミュレーションファイルからX線フィルムやリーク結果まで, HPDC の気孔率制御を広告ではなくエンジニアリングとして行っている企業. 会話のための図面の準備ができたら, の お問い合わせページ エンジニアに連絡し、記録を持って回答する.
HPDC の気孔率制御に関する質問
高圧ダイカストにおける気孔の原因?
2つの仕組み, さまざまな修正を加えた. ガス気孔率, 丸い分散した泡, ショット中に同伴される空気と凝固時に沈殿する水素に由来します. 溶融品質に応じて対応します, ショットプロファイル, 通気, そして真空. 収縮気孔率, ホットスポットや厚い接合部の不規則なボイド, 凝固収縮から来る. 給電設計に対応, 壁の均一性, そして強化タイミング.
高真空ダイカストとはどのような真空レベルを意味しますか?
機器メーカーごとに定義が異なる, したがって、数字は指標として扱います. 従来の真空ダイカストでは通常、キャビティ内で約 100 ~ 300 mbar に達します。. 高真空は約 50 mbar 以下で動作します, 30 mbar 未満のメガキャスティングクラスの構造作業目標. キャビティ圧力がいつどこで測定されたかを確認する, 充填中にバルブが開いたままになる時間.
真空アシストダイカストは熱処理または溶接できますか?
ガスの減少により障壁が 1 つ取り除かれます, 全員ではない. 従来の HPDC では、T6 温度で同伴ガスが膨張して表面に膨れが生じるため、完全な溶体化処理が回避されます。. 低ガス真空ダイカストは、溶接または選択された熱処理ルートに適している場合があります, 合金に応じて, 鋳造設計と検証されたプロセス. 完全な溶体化熱処理は、真空の使用だけで想定すべきではありません。.
図面上で気孔率を指定する方法?
強制可能な項目に名前を付けます: 不連続タイプ, 重大度レベル, 検査エリアと合否基準, ASTM E505 基準 X 線写真に基づいてグレーディング. シール面の規定のリーク率と機械加工フィーチャの明示的な制限を追加します。. ASTM B85/B85M はダイカストの合金グレードを定義しています, そのため、空隙率の制限を設定せずに描画をサポートします。. “低い気孔率” それだけでは仕様ではありません.
最終的な考え
HPDC の気孔率制御は、層内で作業するバイヤーに報酬をもたらします: まず溶ける, 金型設計第二弾, パラメータウィンドウ 3 番目, 初日から書面による合格基準. 各層には床があります, 上部のバキューム ハードウェアは、その下の層をスキップするプロセスを救済できません。.
あらゆる機能に関する主張を扱う, このページにあるものも含めて, 記録と照合するための質問として: シミュレーションファイル, 試験報告書, X線グレード, あなたのような部品の結果が漏れます. 機能別に気孔率を指定するプログラム, データで検証する, 後でスクラップ箱にお金を払うのをやめる.