La porosidad es la familia de defectos que define la fundición a presión a alta presión.. El aluminio fundido introducido en una matriz a alta velocidad es susceptible de quedar atrapado por gas., y la contracción por solidificación deja espacios vacíos donde se acaba el alimento.. Para soportes y portalámparas, La microporosidad dispersa puede ser aceptable cuando no afecta la función especificada.. Para piezas estructurales que soportan cargas., soldarse, o se radiografían para obtener una impresión, La porosidad a menudo decide si la pieza se envía o se raspa..
Controlarlo es un problema de ingeniería en capas. Las capas son el derretimiento, el diseño del troquel, los parámetros de inyección en las fracciones de segundo que importan, y el plan de inspección. Esta guía recorre cada capa del control de porosidad HPDC., incluida la asistencia de vacío y los parámetros que modifican los resultados de las radiografías. También separa la capacidad del equipo publicada de los registros de proceso que un comprador debe solicitar..
El gas y la porosidad por contracción son problemas diferentes
Cada conversación sobre porosidad comienza con una distinción. La porosidad del gas aparece redonda., burbujas de paredes lisas, generalmente fino y ampliamente disperso. Proviene del aire arrastrado durante el disparo y del hidrógeno disuelto que precipita cuando el metal se congela.. La porosidad por contracción se ve diferente: irregular, angular, huecos ramificados concentrados en puntos calientes, secciones gruesas, y uniones de paredes. Proviene de la contracción de volumen que sufre cada aleación de aluminio durante la solidificación..
La distinción es importante porque los remedios apuntan en direcciones diferentes.. La porosidad del gas responde a la calidad del fundido., control de perfil de tiro, desfogue, y vacío. La porosidad de contracción responde al diseño de alimentación., equilibrio térmico, uniformidad de la pared, y momento de intensificación. Aplicar un sistema de vacío a un problema de contracción., o ralentizar el disparo para curar el aire arrastrado por una masa fundida sucia, gasta dinero en la capa equivocada y no mueve nada. Nuestro explicador de porosidad Sigue la misma distinción a través de una carcasa de iluminación..
La porosidad del gas comienza en el fundido
El hidrógeno se disuelve fácilmente en aluminio líquido y casi nada sobrevive en el sólido.. Mientras el casting se congela, el exceso tiene que ir a alguna parte, y entra en los poros. Los insumos que aumentan el hidrógeno fundido no son glamorosos: material de carga húmedo o aceitoso, clima húmedo, devoluciones sucias, y escoria llevada a la cuchara de transferencia. El control es igualmente poco glamoroso: carga seca y limpia, disciplina de desnatado, y desgasificación rotativa con gas inerte, donde la masa fundida permanece durante largos periodos.
La medición cierra el círculo. Las fundiciones miden la calidad de la masa fundida con pruebas de densidad a presión reducida y, en plantas mejor equipadas, instrumentos en el horno. Mag-cast pagina de control de calidad enumera un espectrómetro de lectura directa para análisis de composición y un densímetro electrónico para controles de fusión. Lo que esos instrumentos no pueden resolver de un catálogo es la cadencia. ¿Con qué frecuencia se verifica la química en su aleación?, y qué registros acompañan a los envíos, son preguntas que el proveedor debe responder por escrito.
Aire arrastrado y perfil de disparo
La segunda fuente de gas es mecánica.: El aire entra en el metal a medida que se mueve.. Una granalla de fundición a presión a alta presión se ejecuta en fases., y cada fase existe para gestionar el aire.. La fase de disparo lento hace avanzar el émbolo suavemente a través de la manga de disparo para que la onda de metal permanezca plana.. Una onda que alcanza una cresta y se pliega temprano arrastra aire hacia el metal antes de que llegue al troquel.. La fase de disparo rápido impulsa el metal a través de la puerta a alta velocidad., normalmente decenas de metros por segundo, para rellenar paredes delgadas antes de que se congelen. Después de que la cavidad se llena, La presión de intensificación aumenta y compacta la pieza fundida en solidificación., contracción de alimentación siempre que la puerta aún esté líquida.
Cada uno de esos entornos es un intercambio.. Llene demasiado lento y cierre en frío las secciones delgadas.; Se llena demasiado rápido y el metal se atomiza contra la pared del troquel., arrastrando más gas e invitando a soldar el troquel. La intensificación que llega después de que la puerta se congela no hace nada en absoluto.. Esta es la razón por la que las células maduras se ejecutan en ventanas de parámetros documentadas por matriz., con ajustes registrados y vinculados a los resultados de la inspección. El ajuste heroico de máquinas individuales es la forma en que una planta tiene suerte el lunes y mucha chatarra el viernes.
El diseño del troquel decide hacia dónde va el aire
Antes de establecer cualquier parámetro, el troquel ya ha tomado la mitad de las decisiones sobre la porosidad. La compuerta está diseñada para barrer el aire frente al metal hacia las rejillas de ventilación ubicadas en las últimas áreas de llenado.. Los desbordamientos atrapan el primer metal que atraviesa la puerta., que llega más frío y lleva más óxido. Las secciones transversales de ventilación están dimensionadas para que el aire pueda salir en los milisegundos disponibles.. Del lado de la contracción, Los mismos dibujos deciden dónde viven los puntos calientes.. Paredes uniformes, costillas en lugar de protuberancias sólidas, y los radios generosos en las uniones evitan que el frente de solidificación atrape charcos de líquido aislados que deben reducirse hasta formar huecos..
La simulación es cómo se verifican esas decisiones antes de cortar el acero para herramientas.. El perfil de la empresa de Mag-cast incluye software de análisis de flujo de moldes como Cast-Designer entre sus herramientas de desarrollo.. Si se simula un dado específico, y cómo se validó el modelo frente a disparos de prueba, debe ser confirmado en la cotización. Un dado que llega a la máquina con su ventilación incorrecta combatirá su tasa de desperdicio de porosidad durante la vida útil del programa..
Qué cambia y qué no cambia la asistencia de vacío
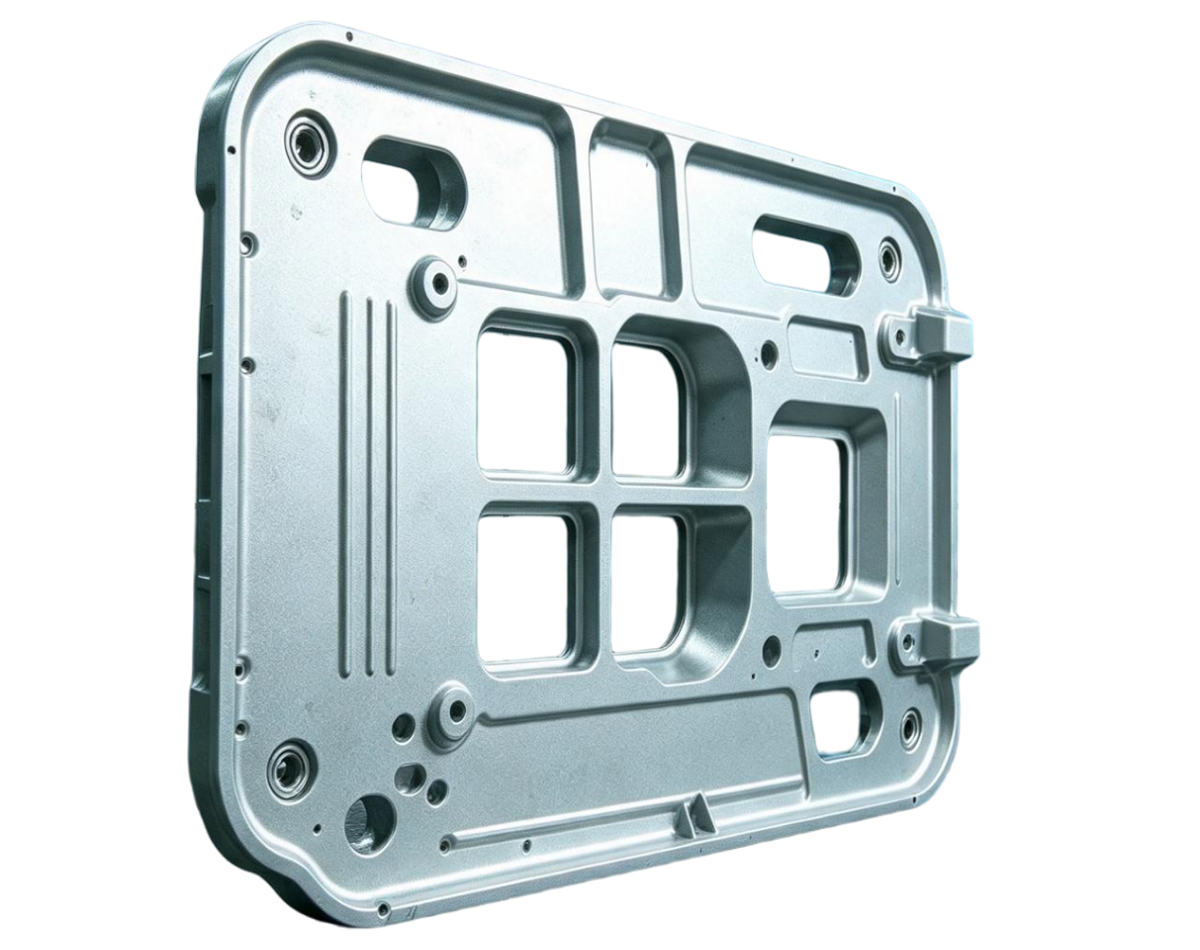
La fundición a presión al vacío reduce la presión en la cavidad, por lo que queda menos aire por arrastrar.. En la práctica, el sistema evacua la cavidad antes y durante el llenado, y la válvula de vacío se cierra cuando el metal que avanza llega a la ubicación de la válvula. El resultado documentado es una porosidad sustancialmente menor del gas arrastrado y una mejor estanqueidad a la presión.. Las piezas fundidas al vacío con bajo contenido de gas pueden ser adecuadas para soldadura o rutas seleccionadas de tratamiento térmico., dependiendo de la aleación, Diseño de fundición y proceso validado.. El tratamiento térmico de solución completa no debe asumirse únicamente mediante el uso al vacío..
Vale la pena conocer los niveles de vacío como comprador, con una advertencia: Los fabricantes de equipos definen la figura en diferentes puntos de medición., veces, y referencias de presión. La fundición a presión al vacío convencional suele alcanzar aproximadamente entre 100 y 300 mbar en la cavidad.. El alto vacío funciona alrededor de 50 mbar o menos. Las aplicaciones estructurales más estrictas, como piezas de carrocería de vehículos eléctricos de clase megacasting, objetivo por debajo de 30 mbar. Estos valores son indicativos más que universales.; Los compradores deben confirmar dónde y cuándo se mide la presión de la cavidad..
el precio es real: elementos de troquel sellados, Hardware de ventilación fría o válvula de retención que debe sobrevivir a miles de disparos., y mantenimiento añadido. Que la evacuación alargue el ciclo completo depende de cómo se superpone el paso de bombeo con otros movimientos de la máquina y de la configuración del equipo.. Y el límite honesto está: El vacío elimina el aire atrapado., no contracción por solidificación. Una celda de vacío que arroja un alimento mal alimentado., La pared no uniforme producirá una hermosa porosidad de contracción asistida por vacío..
Cuando un dibujo realmente requiere porosidad al vacío, la conversación correcta es específica. Pregunte qué nivel de vacío alcanza realmente la celda., cómo se monitorea por disparo, y qué muestran los resultados de las radiografías en comparación con la clase de gravedad en la impresión. Nuestro guía de fundición a presión al vacío cubre esa ruta con más detalle.
El categoría de piezas de automóvil muestra las familias estructurales donde estas especificaciones afectan más.
Parámetros del proceso que mueven los números
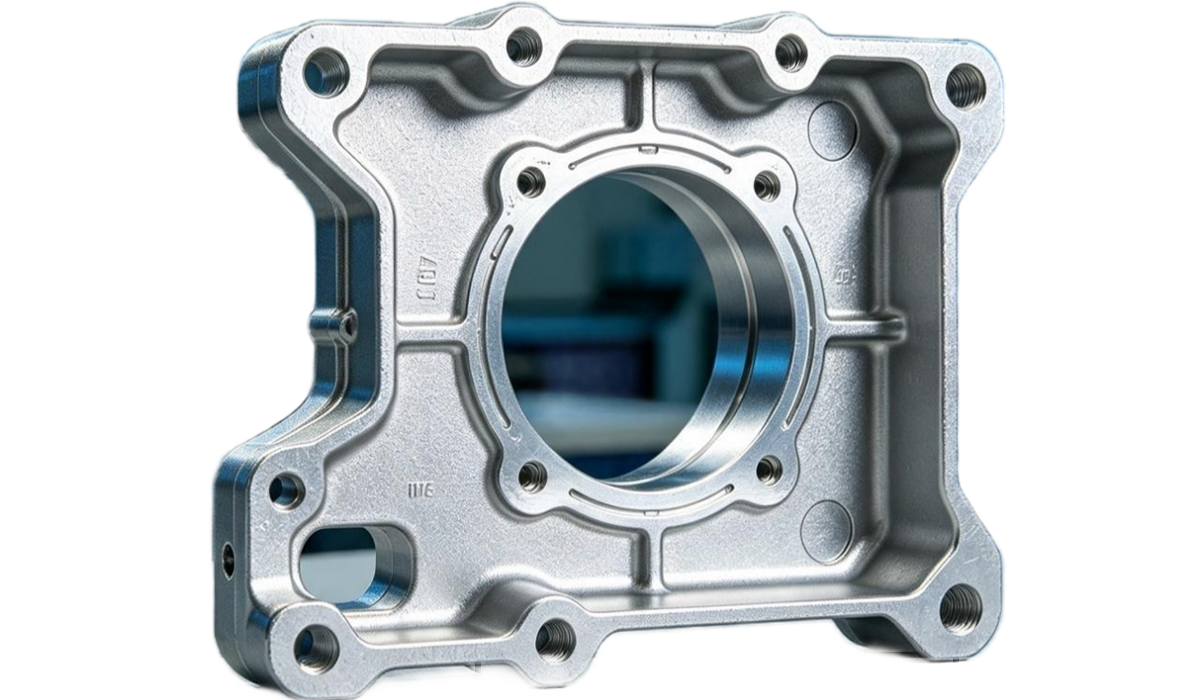
La siguiente tabla resume los parámetros más comúnmente ajustados para los resultados de porosidad., y cómo cada uno falla cuando se configura mal. Ellos interactúan: la temperatura de fusión cambia qué velocidad de compuerta es segura, y los cambios de temperatura lo que la intensificación aún puede alimentar. Ese es el argumento para ajustarlos como ventana., no es un conjunto de diales independientes.
| Parámetro | lo que gobierna | Modo de falla cuando está mal |
|---|---|---|
| Temperatura de fusión | Fluidez y plenitud de llenado. | demasiado alto: más gas y contracción; demasiado bajo: cierres fríos y líneas de flujo |
| Temperatura del troquel | Patrón de relleno y dirección de solidificación. | morir en frio: líneas de flujo y congelación temprana; morir caliente: soldadura, ciclos más lentos |
| Velocidad de tiro lento | Arrastre de aire en la manga de perdigones. | demasiado rapido: La onda de metal se pliega y atrapa el aire de la manga. |
| Velocidad de la puerta | Llenar la velocidad a través de la puerta | demasiado lento: cierres frios; demasiado rápido: relleno atomizado, extra gas, morir soldando |
| Presión de intensificación y sincronización | Alimentación de contracción por solidificación. | Llega después del congelamiento de la puerta: capacidad limitada para reducir la porosidad de contracción |
Ninguno de estos parámetros es exótico.. Lo que separa a las plantas consistentes de las afortunadas es que la ventana está escrita, monitoreado, y vinculado a los datos de inspección. Cuando se mueve la chatarra de porosidad, la causa se encuentra en los registros en lugar de adivinarse en la máquina.
Especificaciones de inspección que los compradores realmente pueden escribir
La porosidad que no se mide no se controla. La pila de inspección para piezas fundidas estructurales está madura y vale la pena especificarla directamente en los planos.. La porosidad interna se verifica comúnmente mediante rayos X comparados con ASTM E505, Las radiografías de referencia estándar para la inspección de piezas fundidas a presión de aluminio y magnesio.. E505 proporciona las imágenes de comparación.; no establece automáticamente límites de aceptación para cada producto.
La versión ejecutable de una impresión de porosidad nombra cuatro elementos: tipo de discontinuidad, nivel de gravedad, Área de inspección y criterios de aceptación., Acordado entre el comprador y el proveedor sobre el dibujo o la especificación de inspección.. Una impresión que dice “baja porosidad” no es ejecutable; uno que nombra esos cuatro elementos es. ASTM B85/B85M cubre grados y composiciones de fundición a presión de aleación de aluminio., y soporta el dibujo sin reemplazar los criterios de aceptación de porosidad específicos de la pieza..
Del lado del equipo, la página de control de calidad enumera un sistema de prueba no destructivo por rayos X para la inspección de la porosidad interna, equipo de prueba de estanqueidad, y detección de fugas de helio en cámara de vacío para sellar piezas. Un matiz pertenece al conjunto de herramientas de todo comprador: Las imágenes de rayos X revelan anomalías de densidad interna. Si un vacío formado por gas o contracción se deduce de los datos del proceso y no de la película sola.
La cadencia y la trazabilidad son cuestiones contractuales, no catalogar hechos. Pregunte qué plan de muestreo sigue a la radiografía del primer artículo., y con qué frecuencia se verifica la química de fusión en su aleación. Pregunte si los hallazgos de las radiografías se pueden vincular a un lote de fusión y a los parámetros de disparo., y qué registros acompañan a los envíos. Las plantas que ostentan esos registros responden fácilmente, y las respuestas pertenecen al acuerdo del proveedor..
Cómo se ve el control honesto de la porosidad HPDC
En capas es la palabra clave. La disciplina Melt elimina el gas antes del disparo.. El diseño y la simulación del troquel dirigen el aire restante a las rejillas de ventilación y alimentan la contracción donde se forma.. Las ventanas de parámetros mantienen cada disparo dentro del relleno calificado, y la inspección prueba el resultado comparándolo con clases de gravedad escritas. Si se salta una capa, la siguiente pagará por ella; el patrón clásico es el de una planta que compra equipos de vacío para compensar una línea de fusión que nadie controla..
Para compradores, El consejo práctico es comprar para funcionar.. Indique la clase de gravedad de rayos X que debe cumplir la pieza., la tasa de fuga para aplicaciones de sellado, y cualquier límite de porosidad de la superficie mecanizada. Luego solicite al proveedor que muestre los datos de verificación detrás del reclamo.. Las plantas que pueden demostrarlo, desde registros de fusión y archivos de simulación hasta películas de rayos X y resultados de fugas, son aquellos cuyo control de porosidad HPDC es ingeniería en lugar de publicidad. Cuando un dibujo está listo para esa conversación., el pagina de contacto llega a los ingenieros que responden con registros.
Preguntas sobre el control de porosidad HPDC
¿Qué causa la porosidad en la fundición a presión a alta presión??
Dos mecanismos, con diferentes arreglos. Porosidad de los gases, burbujas redondas dispersas, Proviene del aire arrastrado durante el disparo y del hidrógeno que precipita en la solidificación.. Responde a la calidad del derretimiento., perfil de tiro, desfogue, y vacío. Porosidad de contracción, huecos irregulares en puntos calientes y uniones gruesas, proviene de la contracción de solidificación. Responde al diseño de alimentación., uniformidad de la pared, y momento de intensificación.
¿Qué nivel de vacío se considera fundición a presión de alto vacío??
Las definiciones difieren entre los fabricantes de equipos., así que trate las cifras como indicativas. La fundición a presión al vacío convencional suele alcanzar aproximadamente entre 100 y 300 mbar en la cavidad.. El alto vacío funciona alrededor de 50 mbar o menos, y objetivos de trabajo estructural de clase megacasting por debajo de 30 mbar. Confirmar dónde y cuándo se mide la presión de la cavidad, y cuánto tiempo permanece abierta la válvula durante el llenado.
¿Se pueden soldar o tratar térmicamente las piezas fundidas a presión asistidas por vacío??
La reducción del gas elimina una barrera, no todos ellos. El HPDC convencional evita el tratamiento de solución completa porque el gas arrastrado se expande y forma ampollas en la superficie a temperaturas T6.. Las piezas fundidas al vacío con bajo contenido de gas pueden ser adecuadas para soldadura o rutas seleccionadas de tratamiento térmico., dependiendo de la aleación, Diseño de fundición y proceso validado.. El tratamiento térmico de solución completa no debe asumirse únicamente mediante el uso al vacío..
¿Cómo se debe especificar la porosidad en un dibujo??
Nombre los elementos exigibles: tipo de discontinuidad, nivel de gravedad, Área de inspección y criterios de aceptación., clasificado según radiografías de referencia ASTM E505. Agregue una tasa de fuga establecida para las superficies de sellado y límites explícitos para las características mecanizadas.. ASTM B85/B85M define los grados de aleación para fundiciones a presión, por lo que soporta el dibujo sin establecer sus límites de porosidad. “Baja porosidad” por sí solo no es una especificación.
Pensamientos finales
El control de porosidad HPDC recompensa a los compradores que trabajan en capas: derretir primero, diseño de troquel segundo, ventana de parámetros tercero, y criterios de aceptación escritos desde el primer día. Cada capa tiene un piso., y el hardware de vacío en la parte superior no puede rescatar un proceso que se salta las capas debajo de él.
Trate cada reclamo de capacidad, incluyendo los de esta página, como pregunta para verificar con registros: archivos de simulación, informes de prueba, grados de rayos x, y filtrar resultados en piezas como la tuya. Programas que especifican la porosidad por función., y verificarlo por datos, deja de pagarlo en la papelera más tarde.