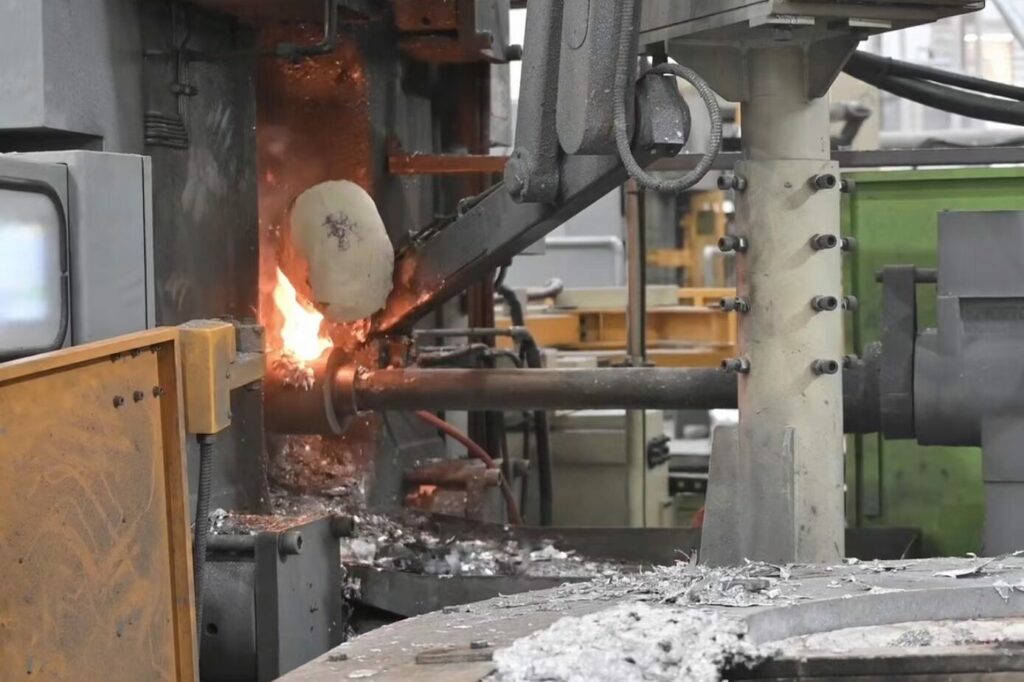
A porosidade é a família de defeitos que define a fundição sob pressão. O alumínio fundido forçado em uma matriz em alta velocidade é suscetível à retenção de gás, e o encolhimento por solidificação deixa vazios onde a alimentação acaba. Para suportes e caixas de lâmpadas, microporosidade dispersa pode ser aceitável quando não afeta a função especificada. Para peças estruturais que suportam cargas, ser soldado, ou são radiografados para uma impressão, a porosidade muitas vezes decide se a peça é enviada ou raspada.
Controlá-lo é um problema de engenharia em camadas. As camadas são o derretimento, o desenho da matriz, os parâmetros de injeção em frações de segundo que importam, e o plano de inspeção. Este guia percorre cada camada de controle de porosidade HPDC, incluindo assistência a vácuo e os parâmetros que movem os resultados de raios X. Também separa a capacidade publicada do equipamento dos registros de processo que um comprador deve solicitar.
Porosidade de gás e contração são problemas diferentes
Toda conversa sobre porosidade começa com uma distinção. A porosidade do gás aparece redonda, bolhas de paredes lisas, geralmente fino e amplamente disperso. Vem do ar arrastado durante o disparo e do hidrogênio dissolvido que precipita quando o metal congela. A porosidade de contração parece diferente: irregular, angular, vazios ramificados concentrados em pontos quentes, seções grossas, e junções de parede. Vem da contração de volume que toda liga de alumínio sofre durante a solidificação.
A distinção é importante porque os remédios apontam em direções diferentes. A porosidade do gás responde à qualidade do fundido, controle de perfil de tiro, desabafar, e vácuo. A porosidade de contração responde ao design de alimentação, equilíbrio térmico, uniformidade da parede, e tempo de intensificação. Aplicando um sistema de vácuo a um problema de contração, ou desacelerar o disparo para curar o ar arrastado de um derretimento sujo, gasta dinheiro na camada errada e não move nada. Nosso explicador de porosidade segue a mesma distinção através de uma caixa de iluminação.
A porosidade do gás começa no derretimento
O hidrogênio se dissolve facilmente no alumínio líquido e quase nada dele sobrevive no sólido. À medida que o elenco congela, o excesso tem que ir para algum lugar, e entra nos poros. Os insumos que aumentam o hidrogênio fundido não são glamorosos: material de carga úmido ou oleoso, clima úmido, retornos sujos, e escória transportada para a panela de transferência. O controle é igualmente sem glamour: carga seca e limpa, disciplina de skimming, e desgaseificação rotativa com gás inerte onde o fundido permanece por longos períodos.
A medição fecha o ciclo. As fundições avaliam a qualidade do fundido com testes de densidade de pressão reduzida e, em fábricas melhor equipadas, instrumentos na fornalha. Mag-cast's página de controle de qualidade lista um espectrômetro de leitura direta para análise de composição e um medidor de densidade eletrônico para verificações de fusão. O que esses instrumentos não conseguem resolver a partir de um catálogo é a cadência. Com que frequência a química é verificada na sua liga, e quais registros acompanham as remessas, são perguntas que o fornecedor deve responder por escrito.
Ar arrastado e o perfil de tiro
A segunda fonte de gás é mecânica: o ar varreu o metal enquanto ele se move. Uma granalha de fundição sob pressão de alta pressão funciona em fases, e cada fase existe para gerenciar o ar. A fase de injeção lenta avança o êmbolo suavemente através da manga de injeção para que a onda metálica permaneça plana. Uma onda que atinge o pico e se dobra cedo arrasta o ar para dentro do metal antes de atingir a matriz. A fase de disparo rápido conduz o metal através do portão em alta velocidade, normalmente dezenas de metros por segundo, para preencher paredes finas antes que congelem. Depois que a cavidade for preenchida, a pressão de intensificação aumenta e compacta a peça fundida em solidificação, encolhimento de alimentação enquanto a comporta ainda estiver líquida.
Cada uma dessas configurações é uma troca. Encha muito lentamente e secções finas fechadas a frio; enche muito rápido e o metal atomiza contra a parede da matriz, arrastando mais gás e convidando à soldagem da matriz. A intensificação que chega depois que o portão congela não faz absolutamente nada. É por isso que as células maduras são executadas em janelas de parâmetros documentadas por dado, com ajustes registrados e vinculados aos resultados da inspeção. O ajuste heróico em máquinas individuais é como uma fábrica tem sorte na segunda-feira e muita sucata na sexta-feira.
Die Design decide para onde vai o ar
Antes de qualquer parâmetro ser definido, o dado já tomou metade das decisões de porosidade. A comporta é disposta para varrer o ar na frente do metal em direção às aberturas colocadas nas áreas de último preenchimento. Transbordamentos pegam o primeiro metal através do portão, que chega mais frio e carrega mais óxido. As seções transversais da ventilação são dimensionadas para que o ar possa realmente sair nos milissegundos disponíveis. Do lado do encolhimento, os mesmos desenhos decidem onde vivem os pontos quentes. Paredes uniformes, costelas em vez de chefes sólidos, e raios generosos nas junções evitam que a frente de solidificação retenha poças de líquido isoladas que devem encolher em vazios.
A simulação é como essas decisões são verificadas antes do corte do aço para ferramentas. O perfil da empresa Mag-cast lista software de análise de fluxo de molde, como Cast-Designer, entre suas ferramentas de desenvolvimento. Se um dado específico é simulado, e como o modelo foi validado em relação a fotos de teste, deve ser confirmado na cotação. Uma matriz que chega à máquina com a ventilação errada irá combater a taxa de sucata por porosidade durante a vida útil do programa..
O que o Vacuum Assist muda e o que não muda
A fundição sob pressão a vácuo reduz a pressão na cavidade, de modo que menos ar permanece para ser arrastado. Na prática, o sistema evacua a cavidade antes e durante o enchimento, e a válvula de vácuo fecha quando o metal que avança atinge o local da válvula. O resultado documentado é substancialmente menos porosidade de gás arrastado e melhor estanqueidade à pressão. Fundições sob vácuo com baixo teor de gás podem ser adequadas para soldagem ou rotas selecionadas de tratamento térmico, Dependendo da liga, projeto de fundição e processo validado. O tratamento térmico de solução completa não deve ser assumido apenas pelo uso de vácuo.
Vale a pena conhecer os níveis de vácuo como comprador, com um cuidado: fabricantes de equipamentos definem o valor em diferentes pontos de medição, vezes, e referências de pressão. A fundição a vácuo convencional geralmente atinge cerca de 100–300 mbar na cavidade. O alto vácuo funciona em torno de 50 mbar ou menos. As aplicações estruturais mais rigorosas, como partes da carroceria de EV da classe megacasting, alvo abaixo de 30 mbar. Esses valores são indicativos e não universais; os compradores devem confirmar onde e quando a pressão da cavidade é medida.
O preço é real: elementos de matriz selados, hardware de ventilação ou válvula de retenção que deve sobreviver a milhares de tiros, e manutenção adicional. Se a evacuação prolonga o ciclo completo depende de como a etapa de bombeamento se sobrepõe a outros movimentos da máquina e da configuração do equipamento. E o limite honesto permanece: o vácuo remove o ar arrastado, não encolhimento de solidificação. Uma célula de vácuo lançando um mal alimentado, parede não uniforme produzirá uma bela porosidade de contração assistida por vácuo.
Onde um desenho realmente requer porosidade de grau de vácuo, a conversa certa é específica. Pergunte qual nível de vácuo a célula realmente atinge, como é monitorado por foto, e o que os resultados do raio X mostram em relação à classe de gravidade na impressão. Nosso guia de fundição a vácuo cobre essa rota com mais detalhes.
O categoria de peças automotivas mostra as famílias estruturais onde essas especificações são mais difíceis.
Parâmetros de processo que movem os números
A tabela abaixo resume os parâmetros mais comumente ajustados para resultados de porosidade, e como cada um falha quando definido de forma errada. Eles interagem: a temperatura de fusão muda qual velocidade da porta é segura, e a temperatura muda o que a intensificação ainda pode alimentar. Esse é o argumento para ajustá-los como uma janela, não é um conjunto de mostradores independentes.
| Parâmetro | O que governa | Modo de falha quando errado |
|---|---|---|
| Temperatura de fusão | Fluidez e integridade de preenchimento | Muito alto: mais gás e encolhimento; muito baixo: fechamentos a frio e linhas de fluxo |
| Temperatura da matriz | Padrão de preenchimento e direção de solidificação | Morrer frio: linhas de fluxo e congelamento precoce; morte quente: de solda, ciclos mais lentos |
| Velocidade de disparo lento | Entrada de ar na manga de tiro | Muito rápido: a onda de metal dobra e retém o ar da manga |
| Velocidade do portão | Encha a velocidade através do portão | Muito lento: fechamento a frio; muito rápido: preenchimento atomizado, gás extra, morrer de solda |
| Pressão e tempo de intensificação | Alimentação de contração de solidificação | Chega após o congelamento do portão: capacidade limitada de reduzir a porosidade de contração |
Nenhum desses parâmetros é exótico. O que separa as plantas consistentes das sortudas é que a janela está escrita, monitorado, e vinculado aos dados de inspeção. Quando a sucata de porosidade se move, a causa é encontrada nos registros em vez de adivinhada na máquina.
Especificações de inspeção que os compradores podem realmente escrever
A porosidade que não é medida não é controlada. A pilha de inspeção para peças fundidas estruturais está madura e vale a pena especificar diretamente nos desenhos. A porosidade interna é comumente verificada por raios X classificados contra ASTM E505, as radiografias de referência padrão para inspeção de peças fundidas de alumínio e magnésio. E505 fornece as imagens de comparação; não define automaticamente limites de aceitação para cada produto.
A versão aplicável de uma impressão de porosidade nomeia quatro itens: tipo de descontinuidade, nível de gravidade, área de inspeção e critérios de aceitação, acordado entre o comprador e o fornecedor sobre o desenho ou especificação de inspeção. Uma impressão que diz “baixa porosidade” não é executável; aquele que nomeia esses quatro itens é. ASTM B85/B85M cobre graus e composições de fundição sob pressão de liga de alumínio, e apoia o desenho sem substituir critérios de aceitação de porosidade específicos da peça.
Do lado do equipamento, a página de controle de qualidade lista um sistema de testes não destrutivos por raios X para inspeção de porosidade interna, Equipamento de teste de longa-tightness, e detecção de vazamento de hélio em câmara de vácuo para peças de vedação. Uma nuance pertence ao kit de ferramentas de cada comprador: Imagens de raios X revelam anomalias de densidade interna. Se um vazio formado por gás ou contração é inferido a partir dos dados do processo e não apenas do filme.
Cadência e rastreabilidade são questões contratuais, não catalogar fatos. Pergunte qual plano de amostragem segue o raio X do primeiro artigo, e com que frequência a química do derretimento é verificada na sua liga. Pergunte se as descobertas de raios X podem ser vinculadas a um lote de fusão e aos parâmetros de disparo, e quais registros acompanham as remessas. As plantas que detêm esses registros respondem facilmente, e as respostas pertencem ao contrato do fornecedor.
Como é o controle honesto de porosidade do HPDC
Em camadas é a palavra-chave. A disciplina de fusão remove o gás antes do tiro. O projeto e a simulação da matriz direcionam o ar restante para as aberturas e alimentam o encolhimento onde ele se forma. As janelas de parâmetros mantêm cada foto dentro do preenchimento qualificado, e a inspeção comprova o resultado em relação às classes de gravidade escritas. Pule uma camada e a próxima camada paga por isso – o padrão clássico é uma fábrica que compra hardware de vácuo para compensar uma linha de fusão que ninguém controla.
Para compradores, o conselho prático é comprar para funcionar. Indique a classe de severidade de raios X que a peça deve atender, a taxa de vazamento para aplicações de vedação, e quaisquer limites de porosidade da superfície usinada. Em seguida, peça ao fornecedor para mostrar os dados de verificação por trás da reclamação. As plantas que podem mostrar isso, desde registros de fusão e arquivos de simulação até filmes de raios X e resultados de vazamentos, são aqueles cujo controle de porosidade HPDC é de engenharia e não de publicidade. Quando um desenho está pronto para aquela conversa, o página de contato chega aos engenheiros que respondem com registros.
Perguntas sobre o controle de porosidade HPDC
O que causa porosidade na fundição sob pressão?
Dois mecanismos, com diferentes correções. Porosidade de gás, bolhas dispersas redondas, vem do ar arrastado durante o disparo e da precipitação do hidrogênio na solidificação. Responde à qualidade do derretimento, perfil de tiro, desabafar, e vácuo. Porosidade de contração, vazios irregulares em pontos quentes e junções espessas, vem da contração de solidificação. Responde ao design de alimentação, uniformidade da parede, e tempo de intensificação.
Qual nível de vácuo conta como fundição sob pressão de alto vácuo?
As definições diferem entre fabricantes de equipamentos, então trate os números como indicativos. A fundição a vácuo convencional geralmente atinge cerca de 100–300 mbar na cavidade. O alto vácuo funciona em torno de 50 mbar ou menos, e metas de trabalho estrutural da classe megacasting abaixo de 30 mbar. Confirme onde e quando a pressão da cavidade é medida, e quanto tempo a válvula permanece aberta durante o enchimento.
As peças fundidas assistidas por vácuo podem ser tratadas termicamente ou soldadas??
O gás reduzido remove uma barreira, nem todos eles. O HPDC convencional evita o tratamento completo da solução porque o gás arrastado se expande e forma bolhas na superfície em temperaturas T6. Fundições sob vácuo com baixo teor de gás podem ser adequadas para soldagem ou rotas selecionadas de tratamento térmico, Dependendo da liga, projeto de fundição e processo validado. O tratamento térmico de solução completa não deve ser assumido apenas pelo uso de vácuo.
Como a porosidade deve ser especificada em um desenho?
Nomeie os itens executáveis: tipo de descontinuidade, nível de gravidade, área de inspeção e critérios de aceitação, classificado de acordo com radiografias de referência ASTM E505. Adicione uma taxa de vazamento declarada para superfícies de vedação e limites explícitos para recursos usinados. ASTM B85/B85M define classes de liga para fundição sob pressão, então suporta o desenho sem definir seus limites de porosidade. “Baixa porosidade” por si só não é uma especificação.
Considerações Finais
O controle de porosidade HPDC recompensa os compradores que trabalham em camadas: derreta primeiro, morrer design segundo, parâmetro windows terceiro, e critérios de aceitação por escrito desde o primeiro dia. Cada camada tem um piso, e o hardware de vácuo no topo não pode resgatar um processo que pula as camadas abaixo dele.
Trate todas as reivindicações de capacidade, incluindo os desta página, como uma pergunta para verificar em relação aos registros: arquivos de simulação, relatórios de ensaio, Graus de raios X, e resultados de vazamento em peças como a sua. Programas que especificam a porosidade por função, e verificá-lo por dados, pare de pagar por isso na lixeira mais tarde.