
عمليتان تشتركان في الاسم “يموت الصب” ولا شيء آخر تقريبًا. يقوم الصب بالضغط العالي بإطلاق الألمنيوم المنصهر إلى قالب فولاذي بسرعة وضغط عاليين, إنتاج أجزاء رقيقة الجدران من حيث الحجم. يؤدي الصب بالضغط المنخفض إلى دفع المعدن لأعلى داخل القالب بلطف, تحت ضغط أقل بكثير, سرعة دورة التداول لملء أكثر تحكمًا. يعد الاختيار بينهما أحد أقدم القرارات في برنامج اختيار الممثلين. يظهر الاختيار الخاطئ بعد أشهر على شكل مسامية في الأشعة السينية أو بثور في فرن الطلاء.
يقارن هذا الدليل العمليتين على الأبعاد التي تحدد الاختيار: ميكانيكا التعبئة, السلامة الداخلية, سلوك السبائك, وهيكل التكلفة. المقارنة مشروطة حسب التصميم. العملية التي تناسب الجزء تعتمد على السبيكة, الخصائص المطلوبة, مستوى المسامية الذي يمكن تحقيقه, ونتائج التحقق. ولهذا السبب ينتهي كل قسم بما يجب على المشتري تأكيده بدلاً من الحكم.
كيف تملأ العمليتان القالب
تصف الأسماء مرحلة التعبئة. في صب يموت الضغط العالي (HPDC), يقوم الغلاف الناري والمكبس بحقن الألومنيوم المنصهر في تجويف القالب. تتراوح ضغوط الحقن عادة من عشرات إلى أكثر من مائة ميغاباسكال, ويكتمل ملء التجويف بالمللي ثانية. السرعة هي النقطة: يتجمد المعدن على جدار القالب على الفور تقريبًا, وهذه هي الطريقة التي تصبح بها الجدران الرقيقة وتفاصيل السطح الدقيقة ممكنة في أوقات الدورة القصيرة.
في صب الضغط المنخفض (LPDC), يقع القالب فوق فرن مغلق من الألومنيوم المنصهر. يتم تطبيق ضغط الغاز بحوالي 20-100 كيلو باسكال على سطح الذوبان, ويرتفع المعدن بشكل مطرد من خلال ساق (أنبوب الناهض) إلى داخل التجويف من الأسفل. تستغرق عملية التعبئة عشرات الثواني بدلاً من المللي ثانية. يتم قياس رقمي الضغط في نقاط مختلفة بآلات مختلفة, لذلك لا ينبغي تخفيضها إلى نسبة واحدة.
التعبئة البطيئة هي ميزة LPDC: إنه متحكم فيه, طريقة تعبئة منخفضة الاضطراب. تم تصميم عملية التصلب للمضي بشكل مباشر من الطرف البعيد للجزء إلى الخلف باتجاه الساق, الذي يبقى منصهراً ويغذي الانكماش. ما إذا كان جزء معين يحقق بالفعل تعبئة منخفضة الاضطراب يعتمد على البوابات, الناهض, وتصميم العملية. تعامل معه كهدف هندسي يجب على المسبك إثباته وليس كنتيجة مفترضة.
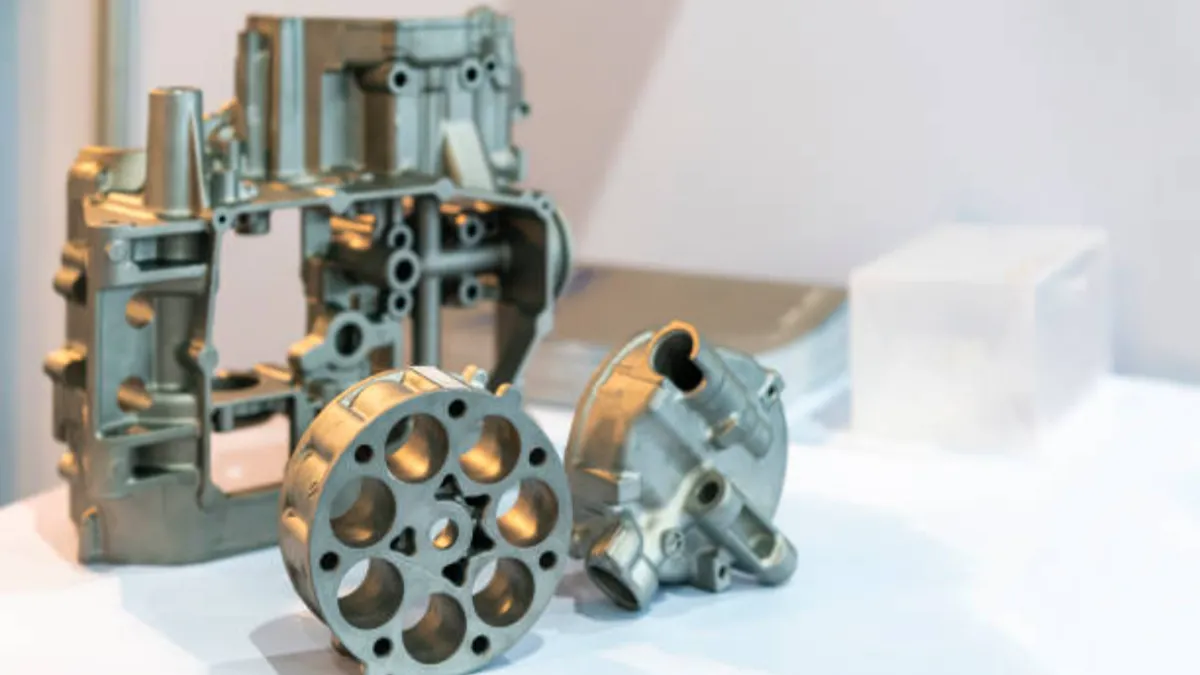
كيف يكسب الصب بالضغط العالي حجمه
HPDC هو المحرك الاقتصادي لعالم صب الألمنيوم. تدور آلة الغرفة الباردة بسرعة للأجزاء المتوسطة: حقن, رائع, يفتح, يستخرج, رذاذ, يغلق. قوالب متعددة التجاويف تضاعف هذا الناتج, لذا فإن تكلفة الجزء الواحد من حيث الحجم يصعب على طرق تشكيل المعادن الأخرى الاقتراب منها. يمكن لـ HPDC إنتاج تشطيب جيد للسطح المصبوب, لكن الطلاء أو الطلاء بالمسحوق لا يزال يتطلب تنظيفًا مناسبًا, المعالجة المسبقة وفحوصات قبول السطح.
المقايضة تعيش داخل المعدن. تسحب اللقطة عالية السرعة كمية صغيرة من الهواء على شكل مسامية متفرقة دقيقة. ما إذا كانت هذه المسامية مهمة يعتمد على مكان وجود الفراغات, كم هم كبيرون, وما يجب أن يفعله الجزء, وليس على اسم المنتج. العديد من المساكن, بين قوسين, يغطي, وتعمل المشتتات الحرارية لسنوات مع مسامية متفرقة; الحاملة, محكم الضغط, أو تحتاج التطبيقات القابلة للمعالجة بالحرارة إلى تحديد المستوى الكمي والتحقق منه. ملكنا شرح المسامية يغطي كيفية تشكل الفراغات وكيفية فحصها.
المسامية تحد أيضًا من المعالجة الحرارية. يتوسع الغاز المحبوس ويتسبب في ظهور بثور على السطح عند درجات حرارة معالجة المحلول, وهذا هو السبب وراء استخدام سبائك HPDC التقليدية في شكل صب أو مع عملية الخبز بدورة الطلاء. حيث تحتاج أجزاء HPDC إلى خصائص مستوى T6 أو إحكام محدد, تعمل المتغيرات المدعومة بالفراغ والضغط على تغيير ما يمكن أن تصل إليه العملية. ملكنا دليل صب الفراغ يغطي هذا الطريق.
كيف يشتري الصب بالضغط المنخفض النزاهة
LPDC تقلب الأولويات. يرتفع المعدن من الأسفل بطريقة مسيطر عليها, بطريقة منخفضة الاضطراب, ويبقى الجذع مسار تغذية سائل. وبالتالي فإن الصب يصلب تحت تغذية الضغط المستمر, نفس مبدأ الناهض في صب الرمل ولكنه قابل للتكرار تحت التحكم في العملية. والنتيجة هي بنية أكثر كثافة مع استطالة جيدة, ولهذا السبب يتم اختيار LPDC غالبًا للأجزاء التي تتعرض لتحميل الكلال أو التي يجب أن تتحمل المعالجة الحرارية. عجلات, مكونات التعليق, والأقواس الهيكلية هي أمثلة كلاسيكية.
تتبع ممارسة السبائك هذه العملية. يقوم HPDC عادةً بتشغيل السبائك الغنية بالانصهار مثل A380 وADC12 للسيولة ويموت الحياة. تدير LPDC عادة سبائك قابلة للمعالجة بالحرارة مثل A356, نظرًا لأن الكثير من قيمة العملية يتم تحريرها بواسطة مزاج T6 الذي يمكن أن يستقبله المعدن منخفض المسامية. تسمية السبائك لا تملي العملية, رغم ذلك. A356 عبارة عن صب الرمل والجاذبية أيضًا, ولا يزال يتعين اختيار المسار من متطلبات الجزء.
التكاليف هي الوقت والقسم. إن ملء أكثر من عشرات الثواني والترسيخ بشكل اتجاهي يعني أن دورات LPDC تعمل لدقائق بدلاً من ثوانٍ, ومن الصعب ملء الجدران الرقيقة جدًا بشكل موثوق. يعتمد نطاق الجدار القابل للتحقيق على السبائك, تصميم البوابات, وسجل المسبك, لذا تأكد من ذلك مقابل عينات المسبوكات بدلاً من النطاق العام.
قارن العمليات بالأبعاد الرئيسية
قارن بين العمليتين باستخدام العوامل أدناه, ثم قم بتأكيد الشروط المقترحة ومعايير القبول من جانبك.
| البعد | صب القالب بالضغط العالي | صب القالب بالضغط المنخفض |
|---|---|---|
| ملء الضغط | عشرات ل 100+ MPa, ملء ميلي ثانية | حوالي 20-100 كيلو باسكال, ملء عشرات الثواني |
| سلوك الملء | لقطة عالية السرعة; دخول الهواء لإدارة | تسيطر عليها, ارتفاع منخفض الاضطراب; التصلب الاتجاهي |
| السلامة الداخلية | مسامية الغاز المشتتة; مساعدة فراغ للمواصفات الضيقة | هيكل تسيطر عليه التغذية, مسامية أقل بشكل عام |
| المعالجة الحرارية | عادة ما يتم تجنبها; خطر حدوث تقرحات عند درجة حرارة المحلول | روتين T6 على السبائك القابلة للمعالجة بالحرارة |
| سمك الجدار | جدار رقيق قادر; الحد الذي تم تحديده بالرصاص والسبائك | أقسام أكثر سمكا نموذجية; تأكيد النطاق القابل للتحقيق |
| طول الدورة | ثانية إلى بضع دقائق للأجزاء المتوسطة | دقائق, تم ضبطه عن طريق ملء وتصلب الجزء الخاص بك |
| محركات التكلفة | الأدوات تستهلك على التجاويف والحجم | وقت الدورة وممارسة الفرن يدفعان تكلفة القطعة |
| أمثلة على الأجزاء النموذجية | المساكن, يغطي, بالوعة الحرارة, حاويات رقيقة الجدران | عجلات, أجزاء التعليق, أقسام محملة بالتعب |
اقرأ الصفين الأخيرين كآليات, وليس الأحكام. ما هو الطريق الأرخص بالنسبة للجزء الخاص بك هو سؤال اقتباس مع إجابة خاصة بالجزء الخاص بك, وعمود الأمثلة هو سجل للممارسات الشائعة, ليست قائمة الأهلية. المقارنة التي تنتهي باقتباسين مفصلين هي أكثر فائدة من تلك التي تنتهي بقاعدة عامة.
كيفية الاختيار بين العمليتين
ابدأ من الوظيفة والتحقق, ليس من العادة. الجزء الذي يرى تحميل التعب, يجب أن يجتاز مواصفات الأشعة السينية أو ضيق الضغط, أو تم تحديده في مزاج قابل للمعالجة بالحرارة يجب أن يُدخل LPDC في المقارنة مبكرًا. ولا يستبعد HPDC تلقائيًا: تخدم عمليات الضغط العالي بمساعدة الفراغ الأجزاء الهيكلية, وبناة آلات الصب مثل بوهلر قائمة التطبيقات الهيكلية والبث الضخم بين قطاعات العملية الخاصة بهم. اتخاذ قرار بشأن السبائك, الخواص الميكانيكية المطلوبة, مستوى المسامية الذي يمكن تحقيقه, ونتائج التحقق من المادة الأولى في متناول اليد.
اطلب من كلا الطريقين أن يقتبسا نفس الرسم بكميات الدُفعات الحقيقية. سعر الأدوات, سلوك التعديل, والمهلة الزمنية تختلف مع كل تصميم يموت, لذا اطلب هذه الشروط من كل مورد بدلاً من افتراض العملية الأرخص في الاستخدام. بمجرد استيفاء متطلبات النزاهة على كلا الجانبين, الحد الأدنى من قدرة الجدار, توقعات السطح التجميلية, وتصبح خبرة المورد المثبتة في الهندسة هي العوامل الفاصلة العملية.
ملاحظة واحدة صادقة من متجر الضغط العالي: تم بناء خطوط إنتاج Mag-cast حول HPDC. عندما يتطلب الرسم السلامة الهيكلية لـ A356-T6, توقع أن يتم وضع علامة على ذلك في مرحلة الاقتباس بدلاً من فرضه بهدوء على الجهاز الخطأ. إن استعداد المورد لتسمية حدوده الخاصة هو جزء مما يجعل توصيته قابلة للاستخدام.
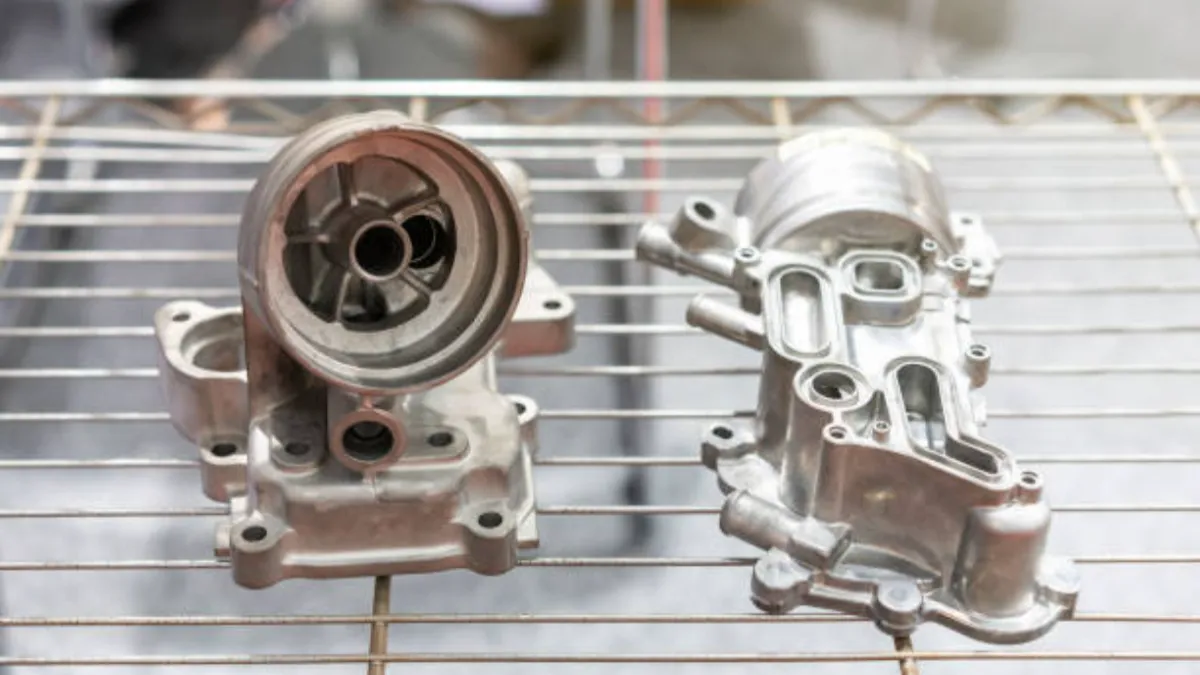
التفاصيل التي تحدد الجودة في كلتا العمليتين
أي عملية تختارها, ثلاثة تفاصيل تحدد ما إذا كان الصب يتوافق مع الطباعة. أولاً, إدارة الغاز: تحتاج قوالب HPDC إلى تصميم تنفيس وتجاوز الحجم وفقًا لملف تعريف اللقطة, بالإضافة إلى أنظمة التفريغ حيث تكون مواصفات المسامية ضيقة. LPDC يحتاج نظيفة, الذوبان الجاف والضغط المستقر, لأن ارتفاع الضغط يمكن أن يعيد الاضطراب. اسأل عن أي من عناصر التحكم هذه التي تظهر في وثائق عملية المورد الخاصة بأدواتك.
ثانية, الإدارة الحرارية: يتحكم التحكم في درجة حرارة القالب في نمط التصلب في كلتا العمليتين, والنقاط الساخنة هي حيث تتبلور مسامية الانكماش. اسأل عن كيفية مراقبة درجة حرارة القالب وماذا يفعل المسبك عندما يظهر خلل في التوازن الحراري في الإنتاج. ثالث, جودة الذوبان: اسأل عن عدد المرات التي يتم فيها التحقق من كيمياء الفرن عن طريق التحليل الطيفي, ما هي السجلات المصاحبة للشحنات, وكيف يتم إعادة التحقق من صحة تغييرات السبائك, لأن الانجراف الكيميائي يحرك الميوعة وسلوك التغذية.
المحاكاة تدعم الثلاثة. تساعد نماذج التعبئة والتصلب على التنبؤ بالمكان المحتمل لانحباس الهواء والبقع الساخنة قبل قطع الفولاذ. اسأل ما إذا كانت المحاكاة معيارًا لنردك, ما يغطيه, وكيفية مقارنة نتائج التجارب التجريبية بالتوقعات. إن اختيار العملية الذي تم التحقق من صحته في المحاكاة وتم تأكيده من خلال فحص المادة الأولى هو اختيار يستمر في الإنتاج; التقرير النموذجي وحده ليس كذلك.
إذا كنت لا تزال في وقت مبكر في عملية الاختيار, يغطي شرحنا الخاص بصب قوالب الألومنيوم مجموعة العمليات في مكان واحد. بالنسبة للأجزاء المخصصة بالفعل لـ HPDC, تُظهر فئة منتجات الصب بالقالب الأشكال الهندسية والتشطيبات النموذجية. عندما تكون مستعداً لوضع الرسم أمام المهندسين, ال صفحة الاتصال هو أسرع طريق لتوصية العملية وعرض الأسعار.
أسئلة حول اختيار HPDC وLPDC
ما هو الفرق الرئيسي بين الضغط العالي والضغط المنخفض يموت الصب?
كيف يدخل المعدن إلى القالب. يقوم الصب بالضغط العالي بحقن الألومنيوم المنصهر بعشرات إلى أكثر من مائة ميجا باسكال في أجزاء من الثانية, مما يتيح جدرانًا رقيقة ودورات سريعة جدًا. يؤدي الصب بالضغط المنخفض إلى رفع المعدن إلى القالب من فرن مغلق خلال عشرات الثواني. والهدف هو التصلب الاتجاهي وأكثر كثافة, صب قابل للعلاج بالحرارة.
متى يجب أن أقارن الصب بالضغط المنخفض مع HPDC?
أدخل كلا المسارين في المقارنة عندما يرى الجزء تحميل التعب, يجب أن يجتاز اختبارات صارمة للأشعة السينية أو التسرب, أو يتطلب مزاج T6 في سبيكة مثل A356. لا تتوقف عند الافتراضي: يخدم HPDC بمساعدة الفراغ أيضًا الأجزاء الهيكلية. اختر من السبائك, الخصائص المطلوبة, حدود المسامية, ونتائج التحقق من الهندسة الفعلية.
لماذا لا يمكن عادةً معالجة المسبوكات ذات الضغط العالي بالحرارة T6?
تحتوي اللقطة عالية السرعة على مسامية غازية دقيقة داخل المعدن. عند درجات حرارة معالجة المحلول يتوسع الغاز ويتسبب في ظهور بثور على السطح. تتصلب المسبوكات ذات الضغط المنخفض تحت التغذية المستمرة بغاز أقل احتجازًا, لذا فهم يتحملون T6 بشكل روتيني. حيث تحتاج أجزاء HPDC إلى المعالجة الحرارية أو اللحام, تعد المتغيرات المدعومة بالفراغ أو الصب بالضغط هي الحل المعتاد.
أي عملية تكلف أقل لكل جزء?
لا توجد إجابة عالمية لتكلفة صب القوالب. سعر القطعة يتبع استهلاك الأدوات, التجويف, طول الدورة, ممارسة الفرن, وكميات الدفعة الخاصة بك, وتختلف تلك القيم بجزء. اطلب من كلا المسارين أن يقتبسا نفس الرسم بأحجام حقيقية, ثم قارن بين البنود بدلاً من إجماليات العناوين الرئيسية.
الأفكار النهائية
الصب بالضغط العالي والصب بالضغط المنخفض يحل مشاكل مختلفة, وتتحرك الحدود بينهما بتقنية الفراغ, ممارسة السبائك, والأدلة التي يمكن للمورد إظهارها. علاج كل مطالبة العملية, في هذه المقالة أو في الاقتباس, كفرضية للتحقق ضد الجزء الخاص بك. مستوى المسامية, المزاج, الجدار الذي يمكن تحقيقه, والتكلفة في الدفعة الحقيقية كلها تحتاج إلى تأكيد خاص بالجزء.
قارن كلا الطريقين على نفس الرسم, اطلب عناصر التأكيد المذكورة أعلاه, والسماح لنتائج المادة الأولى بإغلاق القرار. اختيار العملية المناسبة في وقت مبكر, ثم التحقق من صحة الأدوات وضوابط الإنتاج, يساعد على تقليل مخاطر الرفض المرتبط بالمسامية وعيوب التشطيب.










