
Zwei Prozesse teilen sich den Namen “Druckguss” und fast nichts anderes. Beim Hochdruck-Druckguss wird geschmolzenes Aluminium mit hoher Geschwindigkeit und hohem Druck in eine Stahlform geschossen, Herstellung dünnwandiger Teile in großen Mengen. Niederdruck-Druckguss drückt Metall sanft nach oben in die Form, unter viel geringerem Druck, Handelszyklusgeschwindigkeit für eine kontrolliertere Füllung. Die Wahl zwischen ihnen ist eine der frühesten Entscheidungen in einem Casting-Programm. Die falsche Wahl zeigt sich Monate später als Porosität im Röntgenbild oder als Blasen im Lackierofen.
Dieser Leitfaden vergleicht die beiden Prozesse hinsichtlich der Dimensionen, die über die Auswahl entscheiden: Füllmechanik, innere Solidität, Legierungsverhalten, und Kostenstruktur. Der Vergleich ist konstruktionsbedingt bedingt. Welcher Prozess zu einem Teil passt, hängt von der Legierung ab, die erforderlichen Eigenschaften, der erreichbare Porositätsgrad, und die Verifizierungsergebnisse. Aus diesem Grund endet jeder Abschnitt mit dem, was ein Käufer bestätigen sollte, und nicht mit einem Urteil.
Wie die beiden Prozesse den Würfel füllen
Die Namen beschreiben die Füllphase. Im Hochdruck-Kokillenguss (HPDC), Eine Schusshülse und ein Kolben spritzen geschmolzenes Aluminium in den Formhohlraum. Der Injektionsdruck liegt üblicherweise im Bereich von zehn bis über einhundert Megapascal, und die Hohlraumfüllung ist in Millisekunden abgeschlossen. Die Geschwindigkeit ist der Punkt: Metall friert fast augenblicklich an der Formwand ein, So werden dünne Wandstärken und feine Oberflächendetails bei kurzen Taktzeiten möglich.
Im Niederdruck-Kokillenguss (LPDC), Die Form befindet sich über einem versiegelten Ofen aus geschmolzenem Aluminium. Auf die Schmelzoberfläche wird ein Gasdruck von etwa 20–100 kPa ausgeübt, und Metall steigt stetig durch einen Stiel (Steigrohr) von unten in den Hohlraum einführen. Das Füllen dauert mehrere zehn Sekunden statt Millisekunden. Die beiden Druckwerte werden an verschiedenen Stellen verschiedener Maschinen gemessen, Daher sollten sie nicht auf ein einziges Verhältnis reduziert werden.
Die langsame Füllung ist der LPDC-Vorteil: es ist eine kontrollierte, turbulenzarme Füllmethode. Die Erstarrung soll gerichtet vom anderen Ende des Teils zurück zum Stiel verlaufen, das geschmolzen bleibt und Schrumpfung fördert. Ob ein bestimmtes Teil tatsächlich eine turbulenzarme Füllung erreicht, hängt vom Anguss ab, Steigleitung, und Prozessdesign. Betrachten Sie es als ein technisches Ziel, das die Gießerei demonstrieren sollte, und nicht als ein angenommenes Ergebnis.
Wie Hochdruck-Druckguss sein Volumen verdient
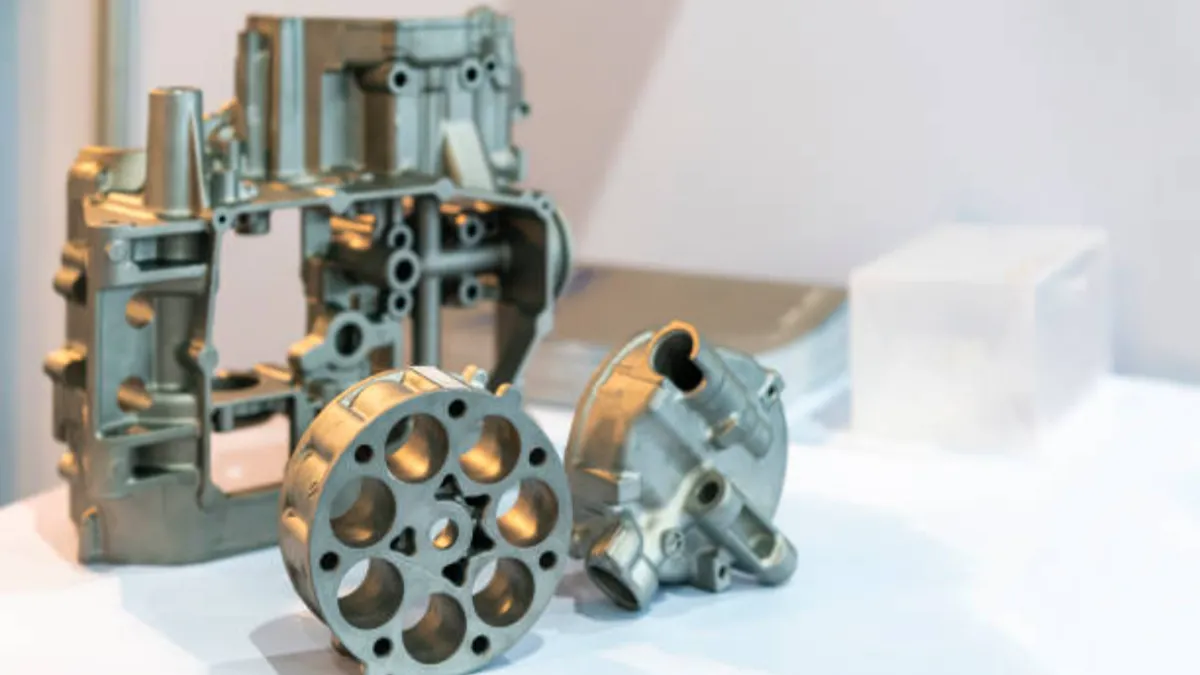
HPDC ist der wirtschaftliche Motor der Welt des Aluminiumgusses. Eine Kaltkammermaschine arbeitet schnell für mittelgroße Teile: injizieren, Cool, offen, Extrakt, Spray, schließen. Matrizen mit mehreren Kavitäten vervielfachen diese Leistung, Daher ist es für andere Metallumformungsmethoden schwierig, die Stückkosten pro Stück zu erreichen. HPDC kann eine gute Oberfläche im Gusszustand erzeugen, Aber das Lackieren oder Pulverbeschichten erfordert dennoch eine geeignete Reinigung, Vorbehandlung und Oberflächenabnahmeprüfungen.
Der Kompromiss lebt im Metall. Der Hochgeschwindigkeitsschuss reißt eine kleine Menge Luft als fein verteilte Porosität mit. Ob diese Porosität von Bedeutung ist, hängt davon ab, wo sich die Hohlräume befinden, wie groß sie sind, und was das Teil leisten muss, nicht auf dem Produktnamen. Viele Gehäuse, Klammern, Abdeckungen, und Kühlkörper dienen jahrelang mit verteilter Porosität; tragend, druckdicht, oder wärmebehandelbare Anwendungen müssen quantifiziert und überprüft werden. Unser Porositätserklärung behandelt, wie Hohlräume entstehen und wie sie untersucht werden.
Porosität begrenzt auch die Wärmebehandlung. Eingeschlossenes Gas dehnt sich bei den Lösungsbehandlungstemperaturen aus und bildet Blasen auf der Oberfläche, Aus diesem Grund werden herkömmliche HPDC-Legierungen im Gusszustand oder mit Einbrennen im Lackierzyklus verwendet. Wo HPDC-Teile Eigenschaften auf T6-Niveau oder eine bestimmte Dichtheit benötigen, Vakuumunterstützte und Quetschvarianten verändern die Reichweite des Prozesses. Unser Vakuum-Druckguss-Anleitung deckt diesen Weg ab.
Wie Niederdruck-Druckguss Integrität erwirbt
LPDC kehrt die Prioritäten um. Metall steigt kontrolliert von unten auf, turbulenzarme Weise, und der Stiel bleibt ein Flüssigkeitszufuhrweg. Das Gussstück verfestigt sich daher unter kontinuierlicher Druckzufuhr, das gleiche Prinzip wie ein Steigrohr beim Sandguss, jedoch unter Prozesskontrolle wiederholbar. Das Ergebnis ist eine dichtere Struktur mit guter Dehnung, Aus diesem Grund wird LPDC häufig für Teile gewählt, die einer Ermüdungsbelastung ausgesetzt sind oder eine Wärmebehandlung überstehen müssen. Räder, Aufhängungskomponenten, und Strukturhalterungen sind klassische Beispiele.
Die Legierungspraxis folgt dem Prozess. HPDC verarbeitet typischerweise eutektisch reiche Legierungen wie z A380 und ADC12 für Flüssigkeit und Leben. LPDC verwendet üblicherweise wärmebehandelbare Legierungen wie A356, weil ein Großteil des Prozesswerts durch eine T6-Vergütung freigesetzt wird, die Metall mit geringer Porosität erhalten kann. Eine Legierungsbezeichnung bestimmt nicht den Prozess, obwohl. A356 ist ebenfalls Sand- und Schwerkraftguss, und die Route muss immer noch anhand der Anforderungen des Teils ausgewählt werden.
Die Kosten betragen Zeit und Abschnitt. Das Füllen über mehrere zehn Sekunden und das gerichtete Erstarren bedeutet, dass LPDC-Zyklen Minuten statt Sekunden dauern, und sehr dünne Wände sind schwieriger zuverlässig zu füllen. Der erreichbare Wandbereich ist legierungsabhängig, Gating-Design, und die Erfolgsbilanz der Gießerei, Bestätigen Sie es daher anhand von Musterabgüssen anstelle eines generischen Bandes.
Vergleichen Sie die Prozesse in Schlüsseldimensionen
Vergleichen Sie die beiden Prozesse anhand der folgenden Faktoren, Bestätigen Sie anschließend die vorgeschlagenen Konditionen und Akzeptanzkriterien für Ihren Teil.
| Dimension | Hochdruck-Druckguss | Niederdruck-Druckguss |
|---|---|---|
| Fülldruck | Zehner zu 100+ MPa, Millisekundenfüllung | Etwa 20–100 kPa, über mehrere zehn Sekunden füllen |
| Füllverhalten | Hochgeschwindigkeitsschuss; Luftporenbildung zu bewältigen | Kontrolliert, turbulenzarmer Aufstieg; gerichtete Erstarrung |
| Innere Solidität | Porosität des dispergierten Gases; Vakuumunterstützung für enge Spezifikationen | Vorschubgesteuerter Aufbau, im Allgemeinen geringere Porosität |
| Wärmebehandlung | Normalerweise vermieden; Blasenbildungsgefahr bei Lösungstemperatur | T6-Routine für wärmebehandelbare Legierungen |
| Wandstärke | Dünnwandfähig; durch Schrot und Legierung festgelegte Grenze | Typisch sind dickere Abschnitte; Bestätigen Sie die erreichbare Reichweite |
| Zykluslänge | Sekunden bis ein paar Minuten für mittlere Teile | Minuten, wird durch Füllung und Verfestigung Ihres Teils festgelegt |
| Kostentreiber | Werkzeuge amortisieren sich über Hohlräume und Volumen | Zykluszeit und Ofenpraxis bestimmen die Stückkosten |
| Typische Teilebeispiele | Gehäuse, Abdeckungen, Kühlkörper, dünnwandige Gehäuse | Räder, Aufhängungsteile, ermüdungsbeanspruchte Abschnitte |
Lesen Sie die letzten beiden Zeilen als Mechanismen, keine Urteile. Welcher Weg für Ihr Teil günstiger ist, ist eine Angebotsfrage mit teilespezifischer Antwort, und die Spalte „Beispiele“ ist eine Aufzeichnung der gängigen Praxis, keine Auswahlliste. Ein Vergleich, der mit zwei Einzelzitaten endet, ist nützlicher als einer, der mit einer Faustregel endet.
So wählen Sie zwischen den beiden Prozessen
Beginnen Sie mit der Funktion und der Überprüfung, nicht aus Gewohnheit. Ein Teil, das einer Ermüdungsbelastung ausgesetzt ist, müssen Röntgen- oder Druckdichtheitsprüfungen bestehen, oder in einem wärmebehandelbaren Zustand spezifiziert ist, sollte LPDC frühzeitig in den Vergleich einbeziehen. HPDC wird dadurch nicht automatisch ausgeschlossen: Vakuumunterstützte Hochdruckverfahren dienen der Bearbeitung von Strukturbauteilen, und Druckgussmaschinenbauer wie z Bühler zählen Struktur- und Megacasting-Anwendungen zu ihren Prozesssegmenten. Entscheiden Sie sich für die Legierung, die erforderlichen mechanischen Eigenschaften, der erreichbare Porositätsgrad, und die Ergebnisse der Erstmusterprüfung liegen vor.
Bitten Sie beide Routen, die gleiche Zeichnung zu Ihren tatsächlichen Chargenmengen anzubieten. Werkzeugpreis, Änderungsverhalten, und Lieferzeit unterscheiden sich je nach Matrizendesign, Fordern Sie daher diese Bedingungen bei jedem Lieferanten an, anstatt davon auszugehen, welcher Prozess kostengünstiger zu realisieren ist. Sobald die Integritätsanforderung auf beiden Seiten erfüllt ist, minimale Wandkapazität, kosmetische Oberflächenerwartungen, und die nachgewiesene Erfahrung des Lieferanten mit der Geometrie werden zum praktischen entscheidenden Faktor.
Eine ehrliche Anmerkung von einer Hochdruckwerkstatt: Die Produktionslinien von Mag-cast basieren auf HPDC. Wenn eine Zeichnung die strukturelle Integrität des A356-T6 erfordert, Erwarten Sie, dass dies bereits in der Angebotsphase angezeigt wird, anstatt stillschweigend in die falsche Maschine gezwungen zu werden. Die Bereitschaft eines Anbieters, seine eigenen Grenzen zu benennen, ist Teil dessen, was seine Empfehlung nutzbar macht.
Details, die in beiden Prozessen über die Qualität entscheiden
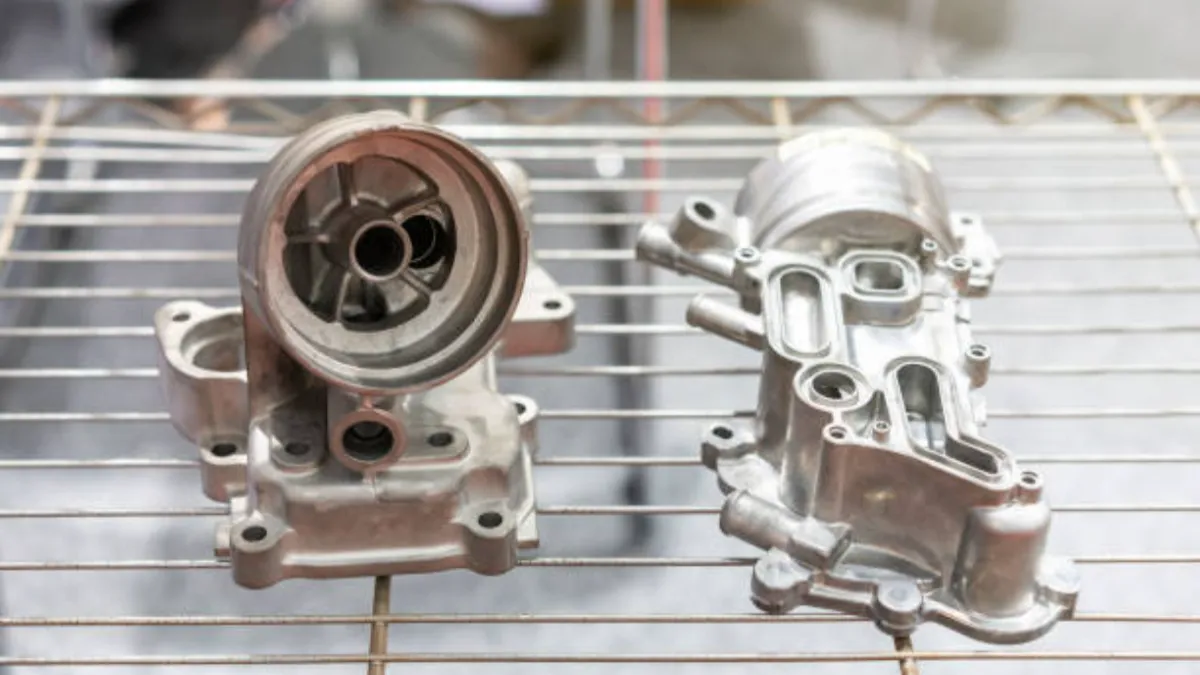
Für welches Verfahren Sie sich auch entscheiden, Drei Details entscheiden darüber, ob der Guss auf den Druck trifft. Erste, Gasmanagement: HPDC-Düsen benötigen ein Entlüftungs- und Überlaufdesign, das auf das Schussprofil abgestimmt ist, plus Vakuumsysteme, bei denen die Porositätsspezifikationen streng sind. LPDC muss sauber sein, trockene Schmelze und stabile Druckbeaufschlagung, weil Druckspitzen wieder Turbulenzen hervorrufen können. Fragen Sie nach, welche dieser Kontrollen in der Prozessdokumentation des Lieferanten für Ihre Werkzeuge aufgeführt sind.
Zweite, Wärmemanagement: Die Steuerung der Düsentemperatur bestimmt das Erstarrungsmuster in beiden Prozessen, und an heißen Stellen entsteht Schrumpfporosität. Fragen Sie, wie die Formtemperatur überwacht wird und was die Gießerei unternimmt, wenn in der Produktion ein thermisches Ungleichgewicht auftritt. Dritte, Schmelzqualität: Fragen Sie, wie oft die Ofenchemie durch Spektroanalyse überprüft wird, welche Unterlagen den Sendungen beiliegen, und wie Legierungsänderungen erneut validiert werden, weil die Chemiedrift die Fließfähigkeit und das Fressverhalten verändert.
Die Simulation unterstützt alle drei. Füll- und Erstarrungsmodelle helfen vorherzusagen, wo Lufteinschlüsse und heiße Stellen wahrscheinlich sind, bevor Stahl geschnitten wird. Fragen Sie, ob Simulation für Ihr Werkzeug Standard ist, was es abdeckt, und wie die Ergebnisse der Probeschüsse mit den Vorhersagen verglichen werden. Eine in der Simulation validierte und durch die Erstmusterprüfung bestätigte Prozessauswahl ist eine Auswahl, die die Produktion überdauert; Ein Musterbericht allein ist es nicht.
Wenn Sie noch am Anfang der Prozessauswahl stehen, Unser Erklärer zum Aluminiumdruckguss deckt die Prozessfamilie an einem Ort ab. Für Teile, die bereits an HPDC gebunden sind, Die Produktkategorie Druckguss zeigt typische Geometrien und Oberflächen. Wenn Sie bereit sind, den Ingenieuren eine Zeichnung vorzulegen, Die Kontaktseite ist der schnellste Weg zu einer Prozessempfehlung und einem Angebot.
Fragen zur HPDC- und LPDC-Auswahl
Was ist der Hauptunterschied zwischen Hochdruck- und Niederdruck-Kokillenguss??
Wie das Metall in die Matrize gelangt. Beim Hochdruck-Druckguss wird geschmolzenes Aluminium mit zehn bis über einhundert Megapascal in Millisekunden eingespritzt, Dies ermöglicht dünne Wände und sehr schnelle Zyklen. Beim Niederdruck-Kokillenguss wird Metall über mehrere zehn Sekunden aus einem geschlossenen Ofen in die Gussform befördert. Ziel ist eine gerichtete Erstarrung und eine Verdichtung, wärmebehandelbarer Guss.
Wann sollte ich Niederdruck-Druckguss mit HPDC vergleichen??
Beziehen Sie beide Routen in den Vergleich ein, wenn das Teil einer Ermüdungsbelastung ausgesetzt ist, müssen strenge Röntgen- oder Dichtheitsprüfungen bestehen, oder erfordert eine T6-Vergütung in einer Legierung wie A356. Bleiben Sie nicht bei der Standardeinstellung stehen: Vakuumunterstütztes HPDC dient auch der Bearbeitung von Strukturteilen. Entscheiden Sie sich für eine Legierung, erforderliche Eigenschaften, Porositätsgrenzen, und Verifizierungsergebnisse der tatsächlichen Geometrie.
Warum können Hochdruckgussteile normalerweise nicht T6-wärmebehandelt werden??
Der Hochgeschwindigkeitsschuss reißt feine Gasporen im Inneren des Metalls mit. Bei den Temperaturen der Lösungsbehandlung dehnt sich dieses Gas aus und bildet Blasen auf der Oberfläche. Niederdruckgussteile erstarren unter kontinuierlicher Zuführung mit weniger mitgerissenem Gas, daher tolerieren sie T6 routinemäßig. Wo HPDC-Teile einer Wärmebehandlung oder einem Schweißen bedürfen, Die übliche Problemumgehung sind vakuumunterstützte oder Squeeze-Casting-Varianten.
Welcher Prozess kostet pro Teil weniger??
Es gibt keine allgemeingültige Antwort auf die Kosten für Druckguss. Der Stückpreis richtet sich nach der Werkzeugamortisation, Kavitation, Zykluslänge, Ofenpraxis, und Ihre Chargenmengen, und diese Werte unterscheiden sich teilweise. Bitten Sie beide Routen, dieselbe Zeichnung in realen Volumina anzugeben, Vergleichen Sie dann die Einzelposten und nicht die Gesamtsummen der Schlagzeilen.
Letzte Gedanken
Hochdruck-Kokillenguss und Niederdruck-Kokillenguss lösen unterschiedliche Probleme, und die Grenze zwischen ihnen verschiebt sich mit der Vakuumtechnologie, Legierungspraxis, und die Beweise, die ein Lieferant vorlegen kann. Behandeln Sie jeden Prozessanspruch, in diesem Artikel oder in einem Zitat, als Hypothese, die Sie anhand Ihrer Angaben überprüfen können. Der Porositätsgrad, das Temperament, die erreichbare Wand, und die Kosten Ihrer tatsächlichen Charge bedürfen alle einer teilespezifischen Bestätigung.
Vergleichen Sie beide Routen auf derselben Zeichnung, Bitten Sie um die oben aufgeführten Bestätigungspunkte, und lassen Sie die Ergebnisse des ersten Artikels die Entscheidung abschließen. Frühzeitig einen geeigneten Prozess auswählen, Anschließend werden die Werkzeuge und Produktionskontrollen validiert, trägt dazu bei, das Risiko von porositätsbedingtem Ausschuss und Verarbeitungsfehlern zu reduzieren.










