Dois processos compartilham o nome “fundição sob pressão” e quase nada mais. A fundição sob pressão de alta pressão lança alumínio fundido em uma matriz de aço em alta velocidade e pressão, produzindo peças de paredes finas em volume. A fundição sob pressão de baixa pressão empurra o metal para cima na matriz suavemente, sob pressão muito menor, velocidade do ciclo de negociação para um preenchimento mais controlado. Escolher entre eles é uma das primeiras decisões em um programa de elenco. A escolha errada surge meses depois como porosidade em um raio X ou bolhas em um forno de pintura.
Este guia compara os dois processos nas dimensões que decidem a seleção: preencher mecânica, solidez interna, comportamento da liga, e estrutura de custos. A comparação é condicional por design. Qual processo se ajusta a uma peça depende da liga, as propriedades necessárias, o nível de porosidade alcançável, e os resultados da verificação. É por isso que cada seção termina com o que o comprador deve confirmar, e não com um veredicto..
Como os dois processos preenchem o dado
Os nomes descrevem a fase de enchimento. Em fundição sob pressão de alta pressão (HPDC), uma luva de injeção e um êmbolo injetam alumínio fundido na cavidade da matriz. As pressões de injeção geralmente variam de dezenas a mais de cem megapascais, e o preenchimento da cavidade é concluído em milissegundos. A velocidade é o ponto: o metal congela contra a parede da matriz quase instantaneamente, é assim que paredes finas e detalhes finos de superfície se tornam possíveis em tempos de ciclo curtos.
Na fundição sob pressão de baixa pressão (LPDC), a matriz fica acima de um forno selado de alumínio fundido. Uma pressão de gás de aproximadamente 20–100 kPa é aplicada à superfície fundida, e o metal sobe continuamente através de uma haste (tubo ascendente) na cavidade por baixo. O preenchimento leva dezenas de segundos em vez de milissegundos. Os dois valores de pressão são medidos em pontos diferentes de máquinas diferentes, então eles não devem ser reduzidos a uma única proporção.
O preenchimento lento é a vantagem do LPDC: é um controle, método de enchimento de baixa turbulência. A solidificação é projetada para prosseguir direcionalmente da extremidade da peça em direção à haste, que permanece fundido e alimenta o encolhimento. Se uma determinada peça realmente atinge um preenchimento de baixa turbulência depende do disparo, riser, e projeto de processos. Trate-o como uma meta de engenharia que a fundição deve demonstrar, em vez de um resultado presumido.
Como a fundição sob pressão de alta pressão ganha volume
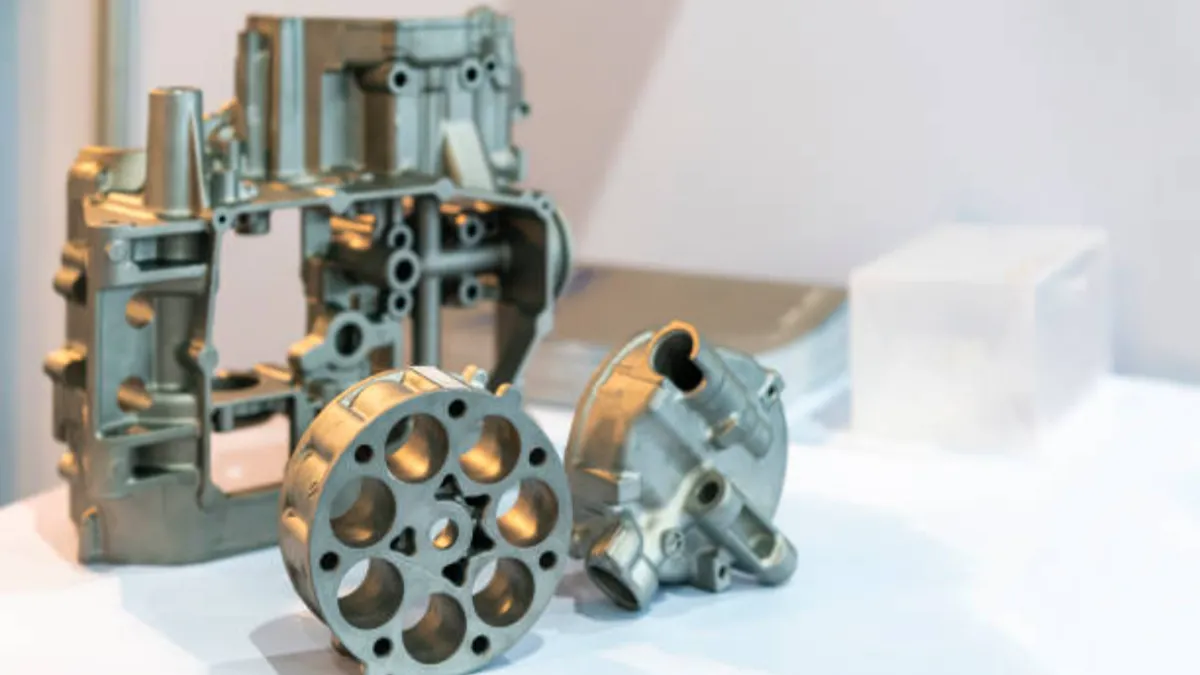
HPDC é o motor econômico do mundo da fundição de alumínio. Uma máquina com câmara fria realiza ciclos rápidos para peças médias: injetar, legal, abrir, extrair, spray, fechar. Matrizes multicavidades multiplicam esse resultado, portanto, o custo por peça em volume é difícil de ser abordado por outras rotas de conformação de metal. HPDC pode produzir um bom acabamento superficial fundido, mas a pintura ou o revestimento em pó ainda requerem uma limpeza adequada, verificações de pré-tratamento e aceitação de superfície.
A compensação reside dentro do metal. O tiro de alta velocidade arrasta uma pequena quantidade de ar como porosidade dispersa fina. Se essa porosidade é importante depende de onde estão os vazios, quão grandes eles são, e o que a parte deve fazer, não no nome do produto. Muitas moradias, colchetes, capas, e dissipadores de calor funcionam durante anos com porosidade dispersa; suporte de carga, estanque à pressão, ou aplicações tratáveis termicamente precisam do nível quantificado e verificado.
A porosidade também limita o tratamento térmico. O gás retido expande e forma bolhas na superfície em temperaturas de tratamento de solução, é por isso que as ligas HPDC convencionais são usadas como fundidas ou com cozimento no ciclo de pintura. Onde as peças HPDC precisam de propriedades de nível T6 ou estanqueidade especificada, variantes assistidas por vácuo e por compressão mudam o que o processo pode alcançar. Nosso guia de fundição a vácuo cobre esse caminho, e o explicador de porosidade cobre como os vazios se formam e como eles são inspecionados.
Como a fundição sob pressão de baixa pressão adquire integridade
LPDC inverte as prioridades. O metal sobe de baixo em um controle, maneira de baixa turbulência, e o caule permanece um caminho de alimentação líquida. A peça fundida, portanto, solidifica sob pressão contínua de alimentação, o mesmo princípio de um riser na fundição em areia, mas repetível sob controle do processo. O resultado é uma estrutura mais densa com bom alongamento, which is why LPDC is often chosen for parts that see fatigue loading or must survive heat treatment. Rodas, componentes de suspensão, and structural brackets are classic examples.
Alloy practice follows the process. HPDC typically runs eutectic-rich alloys such as A380 and ADC12 for fluidity and die life. LPDC commonly runs heat-treatable alloys such as A356, because much of the process value is unlocked by a T6 temper that low-porosity metal can receive. An alloy designation does not dictate the process, though. A356 is also sand and gravity cast, and the route still has to be chosen from the part’s requirements.
The costs are time and section. Filling over tens of seconds and solidifying directionally means LPDC cycles run minutes rather than seconds, and very thin walls are harder to fill reliably. A faixa de parede alcançável depende da liga, projeto de portão, e o histórico da fundição, então confirme com amostras de casting em vez de uma banda genérica.
Compare os processos nas principais dimensões
Compare os dois processos usando os fatores abaixo, em seguida, confirme as condições propostas e os critérios de aceitação de sua parte.
| Dimensão | Fundição sob pressão de alta pressão | Fundição sob pressão de baixa pressão |
|---|---|---|
| Pressão de enchimento | Dezenas a 100+ MPa, preenchimento de milissegundos | Cerca de 20–100 kPa, preencha em dezenas de segundos |
| Comportamento de preenchimento | Tiro em alta velocidade; entrada de ar para gerenciar | Controlado, subida de baixa turbulência; solidificação direcional |
| Solidez interna | Porosidade de gás dispersa; assistência a vácuo para especificações restritas | Estrutura controlada por alimentação, geralmente menor porosidade |
| Tratamento térmico | Geralmente evitado; risco de formação de bolhas à temperatura da solução | Rotina T6 em ligas tratáveis termicamente |
| Espessura da parede | Capaz de parede fina; limite definido por tiro e liga | Seções mais espessas típicas; confirmar o alcance alcançável |
| Duração do ciclo | Segundos a alguns minutos para peças médias | Minutos, definido por preenchimento e solidificação de sua peça |
| Geradores de custos | O ferramental amortiza as cavidades e o volume | O tempo de ciclo e a prática do forno impulsionam o custo da peça |
| Exemplos típicos de peças | Carcaças, capas, dissipadores de calor, gabinetes de parede fina | Rodas, peças de suspensão, seções carregadas de fadiga |
Leia as duas últimas linhas como mecanismos, não veredictos. Qual rota é mais barata para sua peça é uma pergunta de cotação com uma resposta específica da peça, e a coluna de exemplos é um registro de práticas comuns, não é uma lista de elegibilidade. Uma comparação que termina em duas citações discriminadas é mais útil do que aquela que termina em uma regra prática..
Como escolher entre os dois processos
Comece pela função e verificação, não por hábito. Uma peça que sofre carga de fadiga, deve passar nas especificações de raios X ou de estanqueidade à pressão, ou é especificado em uma têmpera tratável termicamente deve trazer o LPDC para a comparação antecipadamente. Não exclui automaticamente o HPDC: processos de alta pressão assistidos por vácuo atendem peças estruturais, e construtores de máquinas de fundição sob pressão, como Bühler listar aplicações estruturais e de megacasting entre seus segmentos de processo. Decida com a liga, as propriedades mecânicas necessárias, o nível de porosidade alcançável, e resultados da verificação do primeiro artigo em mãos.
Peça a ambas as rotas para cotarem o mesmo desenho nas quantidades reais do lote. Preço do ferramental, comportamento de modificação, e o prazo de entrega diferem com cada design de matriz, então solicite esses termos de cada fornecedor em vez de assumir qual processo é mais barato para implementar. Uma vez que o requisito de integridade seja atendido em ambos os lados, capacidade mínima da parede, expectativas de superfície cosmética, e a experiência comprovada do fornecedor com a geometria tornam-se os desempates práticos.
Uma nota honesta de uma loja de alta pressão: As linhas de produção da Mag-cast são construídas em torno de HPDC. Quando um desenho exige integridade estrutural do A356-T6, espere que isso seja sinalizado na fase de cotação, em vez de ser forçado silenciosamente na máquina errada. A disposição de um fornecedor em nomear seus próprios limites é parte do que torna sua recomendação utilizável.
Detalhes que decidem a qualidade em ambos os processos
Seja qual for o processo que você escolher, três detalhes decidem se o elenco atende à impressão. Primeiro, gerenciamento de gás: As matrizes HPDC precisam de design de ventilação e transbordamento dimensionado para o perfil de injeção, além de sistemas de vácuo onde as especificações de porosidade são restritas. LPDC precisa de limpeza, fusão seca e pressurização estável, porque picos de pressão podem reintroduzir turbulência. Pergunte quais desses controles aparecem na documentação do processo do fornecedor para suas ferramentas.
Segundo, gerenciamento térmico: o controle da temperatura da matriz governa o padrão de solidificação em ambos os processos, e os pontos quentes são onde a porosidade de contração nuclea. Pergunte como a temperatura da matriz é monitorada e o que a fundição faz quando um desequilíbrio térmico aparece na produção. Terceiro, qualidade de fusão: pergunte com que frequência a química do forno é verificada por espectroanálise, quais registros acompanham as remessas, e como as alterações de liga são revalidadas, porque a deriva química move a fluidez e o comportamento alimentar.
A simulação suporta todos os três. Os modelos de enchimento e solidificação ajudam a prever onde é provável que haja aprisionamento de ar e pontos quentes antes do corte do aço. Pergunte se a simulação é padrão para o seu dado, o que cobre, e como os resultados do teste são comparados com as previsões. Uma seleção de processo validada em simulação e confirmada pela inspeção do primeiro artigo é uma seleção que sobrevive à produção; um relatório modelo por si só não é.
Se você ainda está no início da seleção do processo, nosso explicador sobre fundição de alumínio cobre a família de processos em um só lugar. O guia de liga explica por que o A380, ADC12, e A356 se comportam de maneira diferente na matriz. Para peças já comprometidas com HPDC, a categoria de produtos de fundição sob pressão mostra geometrias e acabamentos típicos. Quando você estiver pronto para apresentar um desenho aos engenheiros, o página de contato é o caminho mais rápido para uma recomendação de processo e uma cotação.
Perguntas sobre a seleção de HPDC e LPDC
Qual é a principal diferença entre fundição sob pressão de alta e baixa pressão?
Como o metal entra na matriz. A fundição sob pressão de alta pressão injeta alumínio fundido em dezenas a mais de cem megapascais em milissegundos, permitindo paredes finas e ciclos muito rápidos. A fundição sob pressão sob pressão eleva o metal para a matriz a partir de um forno selado em dezenas de segundos. O objetivo é a solidificação direcional e uma, fundição tratável termicamente.
Quando devo comparar a fundição sob pressão com o HPDC?
Traga ambas as rotas para a comparação quando a peça apresentar carga de fadiga, deve passar por testes rigorosos de raios-X ou vazamento, ou requer uma têmpera T6 em uma liga como A356. Não pare no padrão: HPDC assistido a vácuo também atende peças estruturais. Decida pela liga, propriedades necessárias, limites de porosidade, e resultados de verificação na geometria real.
Por que as peças fundidas de alta pressão geralmente não podem ser tratadas termicamente T6?
O disparo de alta velocidade arrasta a porosidade fina do gás dentro do metal. Nas temperaturas de tratamento da solução, esse gás se expande e forma bolhas na superfície. Fundições de baixa pressão solidificam sob alimentação contínua com menos gás arrastado, então eles toleram T6 rotineiramente. Onde as peças HPDC precisam de tratamento térmico ou soldagem, variantes assistidas por vácuo ou por compressão são a solução alternativa usual.
Qual processo custa menos por peça?
Não existe uma resposta universal para o custo de fundição sob pressão. O preço da peça segue a amortização do ferramental, cavitação, duração do ciclo, prática de forno, e suas quantidades de lote, e esses valores diferem por parte. Peça a ambas as rotas para citarem o mesmo desenho em volumes reais, em seguida, compare os itens de linha em vez dos totais dos títulos.
Considerações Finais
Fundição sob pressão de alta pressão e fundição sob pressão de baixa pressão resolvem problemas diferentes, e a fronteira entre eles se move com a tecnologia de vácuo, prática de liga, e as evidências que um fornecedor pode apresentar. Trate todas as reclamações do processo, neste artigo ou em uma citação, como uma hipótese a ser verificada em relação à sua parte. O nível de porosidade, o temperamento, o muro alcançável, e o custo do seu lote real precisa de confirmação específica da peça.
Compare as duas rotas no mesmo desenho, peça os itens de confirmação listados acima, e deixe os resultados do primeiro artigo fecharem a decisão. Escolher um processo adequado antecipadamente, em seguida, validando as ferramentas e os controles de produção, ajuda a reduzir o risco de rejeições relacionadas à porosidade e defeitos de acabamento.