Два процесса имеют одно и то же имя “литье под давлением” и почти ничего больше. При литье под высоким давлением расплавленный алюминий попадает в стальную матрицу с высокой скоростью и давлением., производство тонкостенных деталей в больших объемах. Литье под низким давлением мягко проталкивает металл вверх в матрицу., под гораздо меньшим давлением, скорость торгового цикла для более контролируемого заполнения. Выбор между ними — одно из самых ранних решений в программе кастинга.. Неправильный выбор проявляется несколько месяцев спустя в виде пористости на рентгеновском снимке или пузырей в покрасочной печи..
В этом руководстве сравниваются два процесса по аспектам, определяющим выбор.: механика заполнения, внутренняя целостность, поведение сплава, и структура затрат. Сравнение условное.. Какой процесс подходит для детали, зависит от сплава, необходимые свойства, достижимый уровень пористости, и результаты проверки. Именно поэтому каждый раздел заканчивается не вердиктом, а тем, что должен подтвердить покупатель..
Как два процесса заполняют кость
Названия описывают этап наполнения.. При литье под высоким давлением (HPDC), гильза и плунжер впрыскивают расплавленный алюминий в полость матрицы.. Давление впрыска обычно варьируется от десятков до более ста мегапаскалей., и заполнение полости завершается за миллисекунды. Скорость - это главное: металл практически мгновенно примерзает к стенке штампа, именно поэтому тонкие стенки и мелкие детали поверхности становятся возможными при коротком времени цикла..
При литье под низким давлением (ЛПДК), матрица находится над герметичной печью с расплавленным алюминием.. К поверхности расплава прикладывается давление газа примерно 20–100 кПа., и металл устойчиво поднимается сквозь стебель (стояк) в полость снизу. Заполнение занимает десятки секунд, а не миллисекунд.. Два значения давления измерены в разных точках разных машин., поэтому их не следует сводить к единому соотношению.
Медленное заполнение — преимущество LPDC: это контролируемый, малотурбулентный метод наполнения. Затвердевание предназначено для направленного движения от дальнего конца детали обратно к стеблю., который остается расплавленным и вызывает усадку. Действительно ли данная деталь достигает заполнения с низкой турбулентностью, зависит от литникового устройства., стояк, и проектирование процесса. Относитесь к этому как к инженерной цели, которую должен продемонстрировать литейный завод, а не как к предполагаемому результату..
Как литье под высоким давлением увеличивает объем
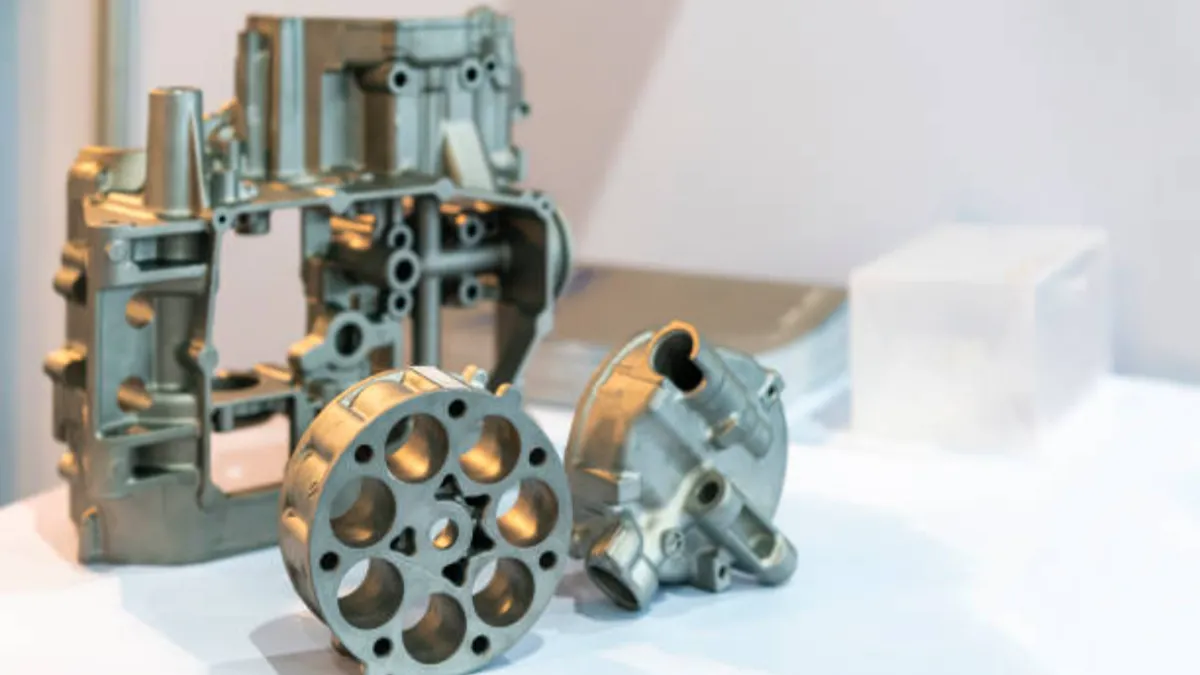
HPDC — двигатель экономики мира алюминиевого литья. Машина с холодной камерой быстро обрабатывает детали среднего размера.: вводить, прохладный, открыть, извлекать, спрей, закрывать. Многоместные матрицы умножают эту производительность, поэтому себестоимость детали при объемах трудно приблизить к другим маршрутам обработки металлов давлением.. HPDC может обеспечить хорошее качество поверхности после литья., но покраска или порошковое покрытие все равно требуют соответствующей очистки, предварительная обработка и приемочные проверки поверхности.
Компромисс живет внутри металла. Высокоскоростной выстрел увлекает небольшое количество воздуха в виде мелкодисперсной пористости.. Имеет ли эта пористость значение, зависит от того, где расположены пустоты., насколько они велики, и что эта часть должна делать, не в названии продукта. Много жилья, скобки, обложки, а радиаторы служат годами с дисперсной пористостью; несущий, герметичный, или для применений, подвергающихся термообработке, необходимо количественно определить и проверить уровень.
Пористость также ограничивает термическую обработку.. Захваченный газ расширяется и образует пузыри на поверхности при температуре обработки раствора., именно поэтому традиционные сплавы HPDC используются в отлитом виде или с обжигом в цикле окраски.. Там, где детали HPDC требуют свойств уровня T6 или заданной герметичности, Варианты с вакуумным усилителем и сжатием меняют возможности процесса. Наш направляющая для вакуумного литья под давлением охватывает этот маршрут, и объяснение пористости рассказывает о том, как образуются пустоты и как их проверяют..
Как литье под низким давлением обеспечивает целостность
LPDC меняет приоритеты. Металл поднимается снизу контролируемым, режим с низкой турбулентностью, а стебель остается путем подачи жидкости. Таким образом, отливка затвердевает под постоянным давлением подачи., тот же принцип, что и у стояка при литье в песчаные формы, но повторяемый под контролем процесса. В результате получается более плотная структура с хорошим удлинением., which is why LPDC is often chosen for parts that see fatigue loading or must survive heat treatment. Колеса, компоненты подвески, and structural brackets are classic examples.
Alloy practice follows the process. HPDC typically runs eutectic-rich alloys such as A380 and ADC12 for fluidity and die life. LPDC commonly runs heat-treatable alloys such as A356, because much of the process value is unlocked by a T6 temper that low-porosity metal can receive. An alloy designation does not dictate the process, хотя. A356 is also sand and gravity cast, and the route still has to be chosen from the part’s requirements.
The costs are time and section. Filling over tens of seconds and solidifying directionally means LPDC cycles run minutes rather than seconds, and very thin walls are harder to fill reliably. Достижимый диапазон стенок зависит от сплава, дизайн ворот, и послужной список литейного завода, поэтому подтвердите это по образцам отливок, а не по стандартной ленте.
Сравните процессы по ключевым параметрам
Сравните два процесса, используя приведенные ниже факторы., затем подтвердите предложенные условия и критерии приемки с вашей стороны.
| Измерение | Литье под высоким давлением | Литье под низким давлением |
|---|---|---|
| Давление заполнения | Десятки до 100+ МПа, миллисекундное заполнение | Около 20–100 кПа, заполнить более десятков секунд |
| Поведение заполнения | Высокоскоростной выстрел; воздухововлечение для управления | Контролируемый, подъем с низкой турбулентностью; направленное затвердевание |
| Внутренняя целостность | Дисперсная газовая пористость; вакуумный усилитель для жестких спецификаций | Структура с контролем подачи, как правило, более низкая пористость |
| Термическая обработка | Обычно избегают; риск образования пузырей при температуре раствора | Процедура Т6 для термообрабатываемых сплавов |
| Толщина стенки | Тонкостенные; предел, установленный дробью и сплавом | Типичные более толстые секции; подтвердить достижимый диапазон |
| Длина цикла | От секунд до пары минут для средних деталей | Минуты, устанавливается путем заполнения и затвердевания вашей детали |
| Драйверы затрат | Инструмент амортизируется за счет полостей и объема. | Время цикла и стоимость привода для практики печи |
| Типичные примеры деталей | Корпуса, обложки, радиаторы, тонкостенные корпуса | Колеса, детали подвески, усталостно-нагруженные участки |
Прочитайте последние две строки как механизмы, не приговоры. Какой маршрут дешевле для вашей части – это котировочный вопрос с конкретным для детали ответом., а столбец примеров представляет собой запись общепринятой практики, не список кандидатов. Сравнение, которое заканчивается двумя детализированными цитатами, более полезно, чем сравнение, которое заканчивается эмпирическим правилом..
Как выбрать между двумя процессами
Начать с функции и проверки, не по привычке. Деталь, которая испытывает усталостную нагрузку, должен соответствовать требованиям по рентгеновскому излучению или герметичности, или указан в термообрабатываемом состоянии, следует заранее включить LPDC в сравнение. Это не исключает автоматически HPDC.: вакуумные процессы высокого давления обслуживают детали конструкций, и производители машин для литья под давлением, такие как Бюлер перечислить структурные и мегакастинговые приложения среди своих сегментов процесса. Определитесь со сплавом, необходимые механические свойства, достижимый уровень пористости, и результаты проверки первой статьи на руках.
Попросите оба маршрута предложить один и тот же чертеж при реальном объеме партии.. Цена оснастки, поведение модификации, и время выполнения заказа различается в зависимости от конструкции матрицы., поэтому запросите эти условия у каждого поставщика, а не предполагайте, какой процесс дешевле реализовать.. Как только требование целостности будет выполнено с обеих сторон, минимальная способность стены, ожидания от косметической поверхности, и проверенный опыт поставщика в области геометрии становятся практическими решающими факторами..
Одно честное замечание из цеха высокого давления.: Производственные линии Mag-cast построены на базе HPDC.. Когда чертеж требует структурной целостности A356-T6, ожидайте, что это будет отмечено на этапе котировки, а не незаметно отправлено не на ту машину. Готовность поставщика обозначить свои собственные границы является частью того, что делает его рекомендации полезными..
Детали, определяющие качество в обоих процессах
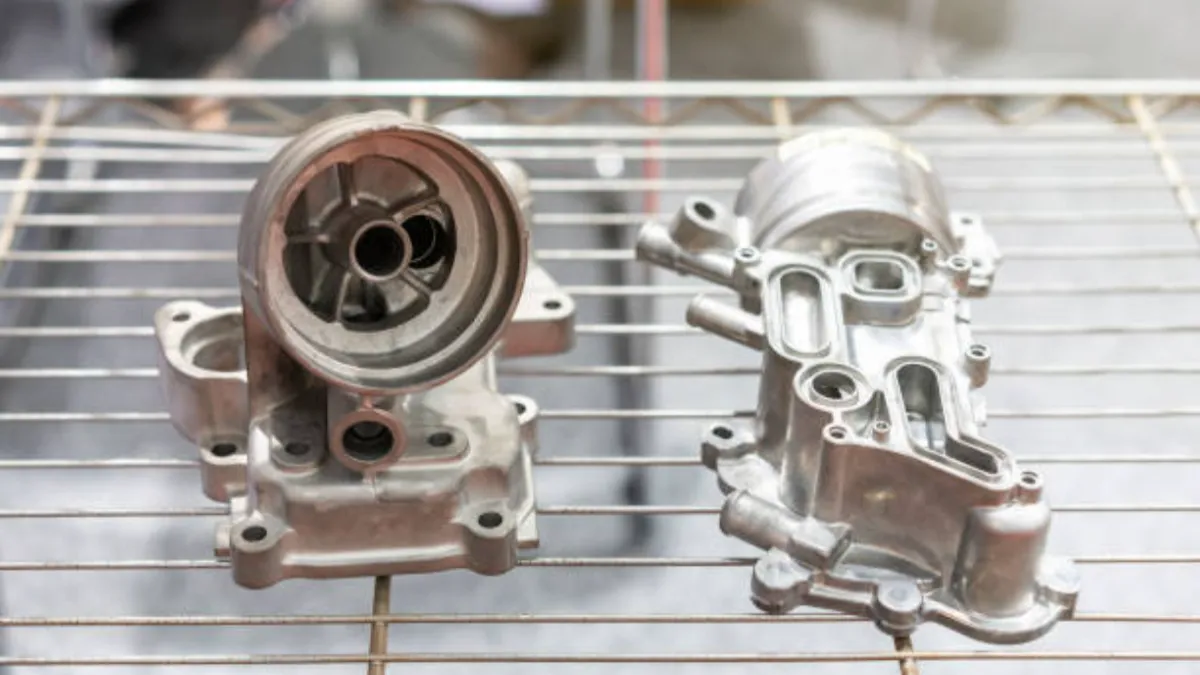
Какой бы процесс вы ни выбрали, три детали решают, соответствует ли кастинг печати. Первый, управление газом: Головки HPDC нуждаются в конструкции с вентиляционными и переливными отверстиями, размер которых соответствует профилю выстрела., плюс вакуумные системы с жесткими характеристиками пористости. LPDC нуждается в чистоте, сухой расплав и стабильное давление, потому что скачки давления могут вновь вызвать турбулентность. Спросите, какие из этих средств управления указаны в технологической документации поставщика для вашего инструмента..
Второй, управление температурным режимом: контроль температуры матрицы определяет характер затвердевания в обоих процессах, а горячие точки — это места, где зарождается усадочная пористость. Спросите, как контролируется температура штампа и что делает литейный завод, когда на производстве обнаруживается тепловой дисбаланс.. Третий, качество плавления: спросите, как часто химия печи проверяется спектроанализом, какие записи сопровождают поставки, и как происходит повторная проверка изменений сплава, потому что химический дрейф влияет на текучесть и пищевое поведение.
Моделирование поддерживает все три. Модели заполнения и затвердевания помогают предсказать, где могут возникнуть захваты воздуха и горячие точки, прежде чем сталь будет разрезана.. Спросите, является ли моделирование стандартным для вашей матрицы., что он охватывает, и как результаты пробных выстрелов сравниваются с прогнозами. Выбор процесса, проверенный при моделировании и подтвержденный проверкой первого изделия, является выбором, который выдерживает производство.; типовой отчет сам по себе не является.
Если вы все еще находитесь на ранней стадии выбора, Наш объяснитель по литью алюминия под давлением охватывает семейство процессов в одном месте. The руководство по сплаву объясняет, почему А380, АЦП12, и А356 по-разному ведут себя в штампе. Для деталей, уже переданных в HPDC, В категории продукции для литья под давлением представлены типичные геометрические формы и отделка.. Когда вы готовы представить чертеж инженерам, тот страница контактов это самый быстрый путь к рекомендациям по процессу и расценкам.
Вопросы о выборе HPDC и LPDC
В чем основная разница между литьем под высоким и низким давлением??
Как металл попадает в матрицу. Литье под высоким давлением впрыскивает расплавленный алюминий под давлением от десятков до более ста мегапаскалей за миллисекунды., обеспечение тонких стенок и очень быстрых циклов. При литье под низким давлением металл поднимается в штамп из герметичной печи в течение десятков секунд.. Целью является направленное затвердевание и более плотная, термообработанное литье.
Когда следует сравнивать литье под низким давлением с HPDC??
Приведите оба маршрута в сравнение, когда деталь подвергается усталостной нагрузке., должен пройти строгие рентгеновские испытания или испытания на утечку, или требует отпуска Т6 в сплаве, таком как А356.. Не останавливайтесь на стандартном: HPDC с вакуумным усилителем также обслуживает конструкционные детали. Определитесь с сплавом, необходимые свойства, пределы пористости, и результаты проверки на фактическую геометрию.
Почему отливки под высоким давлением обычно не подвергаются термообработке Т6??
Высокоскоростной выстрел увлекает мелкие газовые поры внутрь металла.. При температуре обработки раствора этот газ расширяется и образует пузыри на поверхности.. Отливки под низким давлением затвердевают при непрерывной подаче с меньшим количеством увлеченного газа., поэтому они регулярно переносят Т6. Там, где детали HPDC требуют термообработки или сварки, варианты с вакуумным литьем или литьем под давлением являются обычным обходным решением..
Какой процесс стоит меньше за деталь?
Не существует универсального ответа на вопрос о стоимости литья под давлением.. Цена за штуку соответствует амортизации инструмента., кавитация, длина цикла, печная практика, и количество вашей партии, и эти значения частично различаются. Попросите оба маршрута указать один и тот же рисунок в реальных объемах., затем сравните позиции, а не итоговые суммы по заголовкам..
Заключительные мысли
Литье под высоким давлением и литье под низким давлением решают различные проблемы., и граница между ними сдвигается с помощью вакуумной технологии, практика сплавов, и доказательства, которые поставщик может предоставить. Обработка каждой претензии процесса, в этой статье или в цитате, как гипотеза для проверки с вашей стороны. Уровень пористости, характер, достижимая стена, И стоимость вашей реальной партии требует подтверждения для конкретной детали.
Сравните оба маршрута на одном чертеже., запросите пункты подтверждения, перечисленные выше, и пусть результаты первой статьи закроют решение. Ранний выбор подходящего процесса, затем проверка оснастки и производственного контроля, помогает снизить риск брака, связанного с пористостью, и дефектов отделки.