
Deux processus partagent le nom “moulage sous pression” et presque rien d'autre. Le moulage sous pression à haute pression projette de l'aluminium fondu dans une matrice en acier à grande vitesse et sous haute pression., produire des pièces à parois minces en volume. Le moulage sous pression à basse pression pousse doucement le métal vers le haut dans la matrice., sous une pression beaucoup plus faible, vitesse du cycle de trading pour un remplissage plus contrôlé. Choisir entre eux est l’une des premières décisions dans un programme de casting. Le mauvais choix fait surface des mois plus tard sous forme de porosité dans une radiographie ou de cloques dans un four à peinture..
Ce guide compare les deux processus sur les dimensions qui décident de la sélection: remplir la mécanique, solidité interne, comportement de l'alliage, et structure des coûts. La comparaison est conditionnelle par conception. Le processus d'ajustement d'une pièce dépend de l'alliage, les propriétés requises, le niveau de porosité atteignable, et les résultats de la vérification. C'est pourquoi chaque section se termine par ce que l'acheteur devrait confirmer plutôt que par un verdict..
Comment les deux processus remplissent le dé
Les noms décrivent l'étape de remplissage. En moulage sous pression haute pression (HPDC), un manchon de tir et un piston injectent de l'aluminium fondu dans la cavité de la matrice. Les pressions d'injection varient généralement de dizaines à plus de cent mégapascals, et le remplissage de la cavité se termine en millisecondes. La vitesse est le point: le métal gèle presque instantanément contre la paroi de la matrice, c'est ainsi que des parois fines et des détails de surface fins deviennent possibles avec des temps de cycle courts.
En moulage sous pression basse pression (LPDC), la matrice se trouve au-dessus d'un four scellé d'aluminium en fusion. Une pression de gaz d'environ 20 à 100 kPa est appliquée à la surface de la matière fondue, et le métal monte régulièrement à travers une tige (tube montant) dans la cavité par le bas. Le remplissage prend des dizaines de secondes plutôt que des millisecondes. Les deux chiffres de pression sont mesurés à différents points de différentes machines, ils ne doivent donc pas être réduits à un seul ratio.
Le remplissage lent est l'avantage du LPDC: c'est un contrôle, méthode de remplissage à faible turbulence. La solidification est conçue pour se dérouler de manière directionnelle depuis l'extrémité de la pièce vers la tige., qui reste fondu et alimente le retrait. Le fait qu'une pièce donnée atteigne réellement un remplissage à faible turbulence dépend du déclenchement, contremarche, et conception de processus. Traitez-le comme un objectif technique que la fonderie devrait démontrer plutôt que comme un résultat supposé..
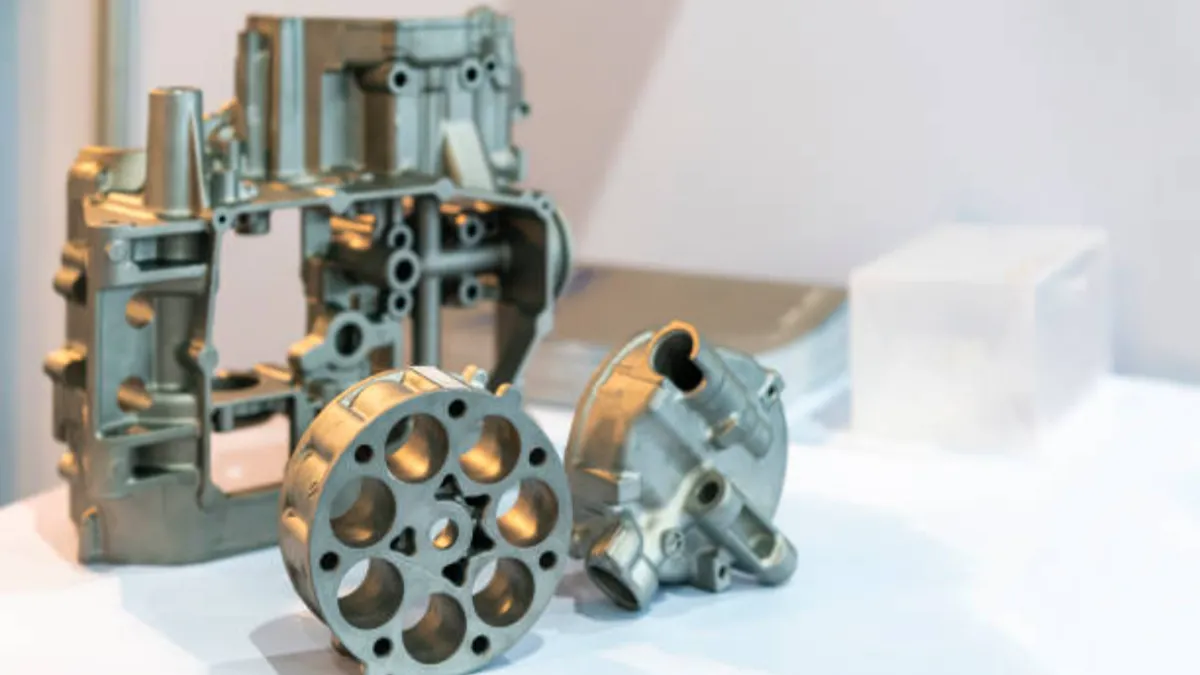
Comment le moulage sous pression à haute pression gagne son volume
HPDC est le moteur économique du monde de la fonderie d'aluminium. Une machine à chambre froide cycle rapidement pour les pièces moyennes: injecter, cool, ouvrir, extrait, pulvérisation, fermer. Les matrices multi-empreintes multiplient ce rendement, le coût par pièce en volume est donc difficile à approcher pour les autres filières de formage des métaux.. HPDC peut produire une bonne finition de surface telle que coulée, mais la peinture ou le revêtement en poudre nécessitent toujours un nettoyage approprié, contrôles de prétraitement et de réception des surfaces.
Le compromis réside à l’intérieur du métal. Le tir à grande vitesse entraîne une petite quantité d'air sous forme de porosité finement dispersée. L’importance de cette porosité dépend de l’endroit où se trouvent les vides, quelle est leur taille, et ce que la pièce doit faire, pas sur le nom du produit. De nombreux logements, parenthèses, couvre, et les dissipateurs thermiques servent pendant des années avec une porosité dispersée; porteur, étanche à la pression, ou les applications de traitement thermique nécessitent que le niveau soit quantifié et vérifié. Notre explicateur de porosité explique comment les vides se forment et comment ils sont inspectés.
La porosité limite également le traitement thermique. Le gaz piégé se dilate et forme des cloques sur la surface aux températures de traitement de la solution, c'est pourquoi les alliages HPDC conventionnels sont utilisés tels quels ou avec une cuisson par cycle de peinture.. Là où les pièces HPDC nécessitent des propriétés de niveau T6 ou une étanchéité spécifiée, les variantes assistées par vide et par compression modifient ce que le processus peut atteindre. Notre guide de coulée sous vide couvre cet itinéraire.
Comment le moulage sous pression à basse pression achète l’intégrité
LPDC inverse les priorités. Le métal s'élève d'en bas de manière contrôlée, manière à faible turbulence, et la tige reste un chemin d'alimentation en liquide. La pièce coulée se solidifie donc sous pression continue., le même principe qu'une colonne montante en coulée en sable mais reproductible sous contrôle du processus. Le résultat est une structure plus dense avec un bon allongement, c'est pourquoi le LPDC est souvent choisi pour les pièces soumises à des charges de fatigue ou qui doivent survivre à un traitement thermique.. Roues, composants de suspension, et les supports structurels sont des exemples classiques.
La pratique de l'alliage suit le processus. HPDC utilise généralement des alliages riches en eutectique tels que A380 et ADC12 pour la fluidité et la durée de vie. LPDC utilise généralement des alliages traitables thermiquement tels que l'A356, car une grande partie de la valeur du processus est libérée par un revenu T6 que le métal à faible porosité peut recevoir. Une désignation d'alliage ne dicte pas le processus, cependant. L'A356 est également coulé en sable et par gravité, et l’itinéraire reste à choisir parmi les exigences de la pièce.
Les coûts sont le temps et la section. Le remplissage en plusieurs dizaines de secondes et la solidification directionnelle signifient que les cycles LPDC s'exécutent en minutes plutôt qu'en secondes., et les parois très fines sont plus difficiles à remplir de manière fiable. La plage de parois réalisable dépend de l'alliage, conception de portail, et le palmarès de la fonderie, alors confirmez-le par rapport à des échantillons de casting au lieu d'un groupe générique.
Comparez les processus sur les dimensions clés
Comparez les deux processus en utilisant les facteurs ci-dessous, puis confirmez les conditions proposées et les critères d'acceptation de votre part.
| Dimension | Moulage sous pression haute pression | Moulage sous pression basse pression |
|---|---|---|
| Pression de remplissage | Des dizaines à 100+ MPa, remplissage en millisecondes | Environ 20 à 100 kPa, remplir en dizaines de secondes |
| Comportement de remplissage | Tir à grande vitesse; entraînement d'air à gérer | Contrôlé, montée à faible turbulence; solidification directionnelle |
| Solidité interne | Porosité des gaz dispersés; assistance au vide pour les spécifications serrées | Structure à alimentation contrôlée, porosité généralement plus faible |
| Traitement thermique | Généralement évité; risque de cloques à température de la solution | Routine T6 sur les alliages traitables thermiquement |
| Épaisseur de paroi | Compatible avec des parois minces; limite fixée par la grenaille et l'alliage | Sections plus épaisses typiques; confirmer la plage réalisable |
| Durée du cycle | Quelques secondes à quelques minutes pour les parties moyennes | Minutes, fixé par remplissage et solidification de votre pièce |
| Facteurs de coûts | L'outillage s'amortit en fonction des empreintes et du volume | Le temps de cycle et la pratique du four déterminent le coût des pièces |
| Exemples de pièces typiques | Logements, couvre, dissipateurs de chaleur, coffrets à parois minces | Roues, pièces de suspension, sections chargées en fatigue |
Lire les deux dernières lignes comme mécanismes, pas de verdicts. Quel itinéraire est le moins cher pour votre part est une question de devis avec une réponse spécifique à une partie, et la colonne des exemples est un enregistrement de pratiques courantes, pas une liste d'éligibilité. Une comparaison qui se termine par deux citations détaillées est plus utile qu'une comparaison qui se termine par une règle empirique..
Comment choisir entre les deux processus
Commencer par la fonction et la vérification, pas par habitude. Une pièce qui voit la fatigue se charger, doit satisfaire aux spécifications d'étanchéité aux rayons X ou à la pression, ou est spécifié dans un état pouvant être traité thermiquement devrait amener LPDC dans la comparaison précoce. Cela n’exclut pas automatiquement HPDC: les processus haute pression assistés par vide servent les pièces structurelles, et les constructeurs de machines de moulage sous pression tels que Bühler répertorier les applications structurelles et de mégadiffusion parmi leurs segments de processus. Décidez avec l'alliage, les propriétés mécaniques requises, le niveau de porosité atteignable, et les résultats de la vérification du premier article en main.
Demandez aux deux itinéraires de citer le même dessin pour vos quantités réelles de lots. Prix de l'outillage, comportement de modification, et les délais de livraison diffèrent selon chaque conception de matrice, demandez donc ces conditions à chaque fournisseur plutôt que de supposer quel processus est le moins cher à mettre en œuvre. Une fois l’exigence d’intégrité remplie des deux côtés, capacité minimale du mur, attentes en matière de surface cosmétique, et l’expérience avérée du fournisseur en matière de géométrie deviennent des critères de départage pratiques.
Une note honnête d'un atelier haute pression: Les lignes de production de Mag-cast sont construites autour du HPDC. Lorsqu'un dessin demande l'intégrité structurelle de l'A356-T6, attendez-vous à ce que cela soit signalé au stade de la cotation plutôt que d'être discrètement forcé dans la mauvaise machine. La volonté d’un fournisseur de nommer ses propres limites fait partie de ce qui rend sa recommandation utilisable..
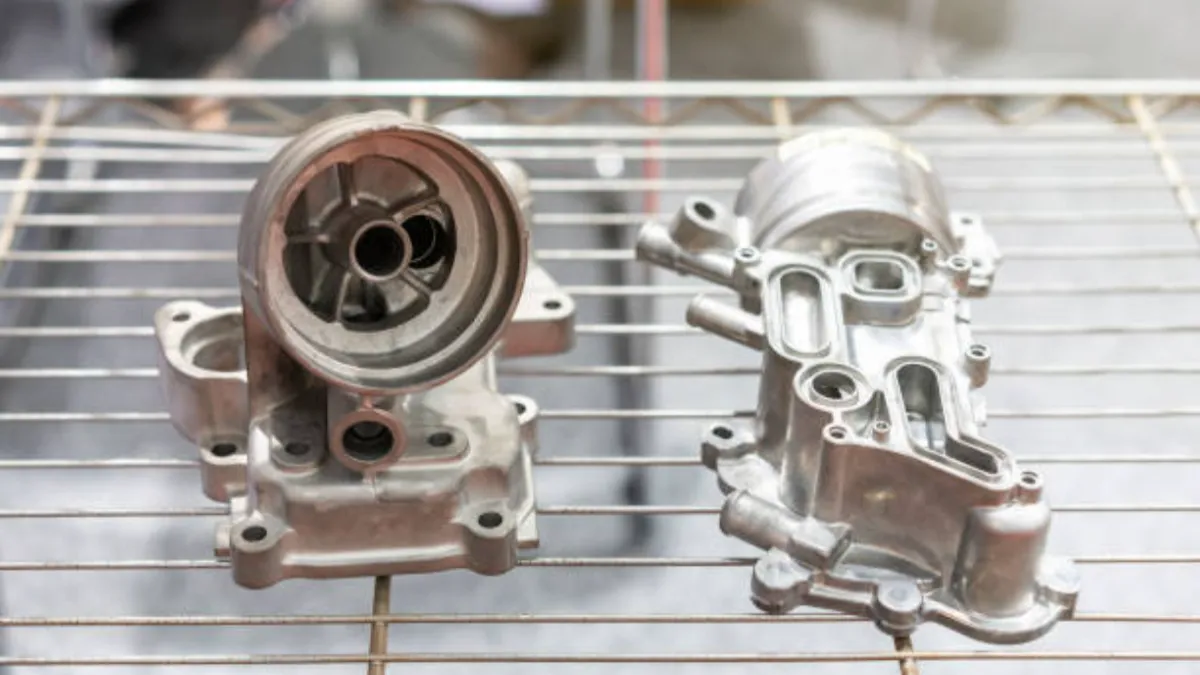
Des détails qui déterminent la qualité dans les deux processus
Quel que soit le processus que vous choisissez, trois détails décident si le casting rencontre l'impression. D'abord, gestion du gaz: Les matrices HPDC nécessitent une conception de ventilation et de trop-plein adaptée au profil du tir., ainsi que des systèmes de vide où les spécifications de porosité sont strictes. LPDC a besoin de propreté, Fusion sèche et pressurisation stable, car les pics de pression peuvent réintroduire des turbulences. Demandez lesquels de ces contrôles apparaissent dans la documentation des processus du fournisseur pour votre outillage.
Deuxième, gestion thermique: le contrôle de la température de la filière régit le modèle de solidification dans les deux processus, et les points chauds sont les endroits où la porosité de retrait se nuclée. Demandez comment la température de la filière est surveillée et ce que fait la fonderie lorsqu'un déséquilibre thermique apparaît en production.. Troisième, qualité de fusion: demander à quelle fréquence la chimie du four est vérifiée par spectroanalyse, quels documents accompagnent les expéditions, et comment les changements d'alliage sont revalidés, parce que la dérive chimique modifie la fluidité et le comportement alimentaire.
La simulation prend en charge les trois. Les modèles de remplissage et de solidification aident à prédire les endroits où l'air sera probablement emprisonné et les points chauds avant la découpe de l'acier.. Demandez si la simulation est standard pour votre matrice, ce que ça couvre, et comment les résultats des essais sont comparés aux prédictions. Une sélection de processus validée en simulation et confirmée par une inspection du premier article est une sélection qui survit à la production; un modèle de rapport à lui seul n'est pas.
Si vous êtes encore au début du processus de sélection, notre explicatif sur le moulage sous pression de l'aluminium couvre la famille des processus en un seul endroit. Pour les pièces déjà engagées chez HPDC, la catégorie des produits moulés sous pression présente des géométries et des finitions typiques. Lorsque vous êtes prêt à présenter un dessin aux ingénieurs, le page de contact est le chemin le plus rapide vers une recommandation de processus et un devis.
Questions sur la sélection HPDC et LPDC
Quelle est la principale différence entre le moulage sous pression haute pression et basse pression?
Comment le métal entre dans la matrice. Le moulage sous pression à haute pression injecte de l'aluminium fondu à une vitesse de plusieurs dizaines à plus de cent mégapascals en millisecondes, permettant des parois fines et des cycles très rapides. Le moulage sous pression à basse pression fait monter le métal dans la matrice à partir d'un four scellé en plusieurs dizaines de secondes.. L'objectif est une solidification directionnelle et un, pièce moulée pouvant être traitée thermiquement.
Quand dois-je comparer le moulage sous pression basse pression au HPDC?
Intégrez les deux itinéraires dans la comparaison lorsque la pièce subit une charge de fatigue, doit passer des tests stricts de radiographie ou de fuite, ou nécessite une trempe T6 dans un alliage tel que l'A356. Ne vous arrêtez pas aux valeurs par défaut: Le HPDC assisté par vide sert également aux pièces structurelles. Choisissez un alliage, propriétés requises, limites de porosité, et résultats de vérification sur la géométrie réelle.
Pourquoi les pièces moulées sous haute pression ne peuvent-elles généralement pas être traitées thermiquement T6?
Le tir à grande vitesse entraîne une fine porosité gazeuse à l'intérieur du métal. Aux températures de traitement de la solution, ce gaz se dilate et forme des cloques sur la surface. Les pièces moulées à basse pression se solidifient sous alimentation continue avec moins de gaz entraîné, donc ils tolèrent régulièrement le T6. Où les pièces HPDC nécessitent un traitement thermique ou un soudage, les variantes assistées par vide ou par moulage par pression sont la solution de contournement habituelle.
Quel processus coûte le moins cher par pièce?
Il n'y a pas de réponse universelle au coût du moulage sous pression. Le prix à la pièce suit l'amortissement de l'outillage, cavitation, durée du cycle, pratique du four, et vos quantités de lots, et ces valeurs diffèrent par partie. Demandez aux deux itinéraires de citer le même dessin aux volumes réels, puis comparez les éléments de campagne plutôt que les totaux principaux.
Pensées finales
Le moulage sous pression haute pression et le moulage sous pression basse pression résolvent différents problèmes, et la frontière entre eux se déplace avec la technologie du vide, pratique des alliages, et les preuves qu'un fournisseur peut présenter. Traitez chaque réclamation de processus, dans cet article ou dans une citation, comme hypothèse à vérifier de votre part. Le niveau de porosité, le tempérament, le mur réalisable, et le coût de votre lot réel nécessitent tous une confirmation spécifique à la pièce..
Comparez les deux itinéraires sur le même dessin, demandez les éléments de confirmation énumérés ci-dessus, et laissez les résultats du premier article clôturer la décision. Choisir tôt un processus approprié, puis valider les outillages et les contrôles de production, contribue à réduire le risque de rebuts et de défauts de finition liés à la porosité.










