
Dos procesos comparten el nombre “fundición a presión” y casi nada más. La fundición a presión a alta presión dispara aluminio fundido en una matriz de acero a alta velocidad y presión., producir piezas de paredes delgadas en volumen. La fundición a baja presión empuja suavemente el metal hacia arriba dentro del molde., bajo una presión mucho menor, Velocidad del ciclo comercial para un llenado más controlado.. Elegir entre ellos es una de las primeras decisiones en un programa de casting.. La elección equivocada aparece meses después como porosidad en una radiografía o ampollas en un horno de pintura..
Esta guía compara los dos procesos en las dimensiones que deciden la selección.: mecanica de llenado, solidez interna, comportamiento de la aleación, y estructura de costos. La comparación está condicionada por diseño.. El proceso que ajusta una pieza depende de la aleación., las propiedades requeridas, el nivel de porosidad alcanzable, y los resultados de la verificación. Es por eso que cada sección termina con lo que el comprador debe confirmar en lugar de un veredicto..
Cómo los dos procesos llenan el dado
Los nombres describen la etapa de llenado.. En fundición a alta presión (HPDC), un manguito de perdigones y un émbolo inyectan aluminio fundido en la cavidad del troquel. Las presiones de inyección suelen oscilar entre decenas y más de cien megapascales., y el relleno de la cavidad se completa en milisegundos. La velocidad es el punto: El metal se congela contra la pared del troquel casi instantáneamente., así es como se hacen posibles paredes delgadas y detalles superficiales finos en tiempos de ciclo cortos.
En fundición a baja presión (LPDC), la matriz se encuentra sobre un horno sellado de aluminio fundido. Se aplica una presión de gas de aproximadamente 20 a 100 kPa a la superficie fundida., y el metal sube constantemente a través de un tallo (tubo ascendente) en la cavidad desde abajo. El llenado tarda decenas de segundos en lugar de milisegundos. Las dos cifras de presión se miden en diferentes puntos de diferentes máquinas., por lo que no deben reducirse a una única proporción.
El llenado lento es la ventaja de LPDC: es un controlado, método de llenado de baja turbulencia. La solidificación está diseñada para proceder direccionalmente desde el extremo más alejado de la pieza hacia el tallo., que permanece fundido y alimenta la contracción. El hecho de que una pieza determinada realmente logre un llenado de baja turbulencia depende de la compuerta., tubo de subida, y diseño de procesos. Trátelo como un objetivo de ingeniería que la fundición debería demostrar en lugar de un resultado supuesto..
Cómo la fundición a presión a alta presión gana su volumen
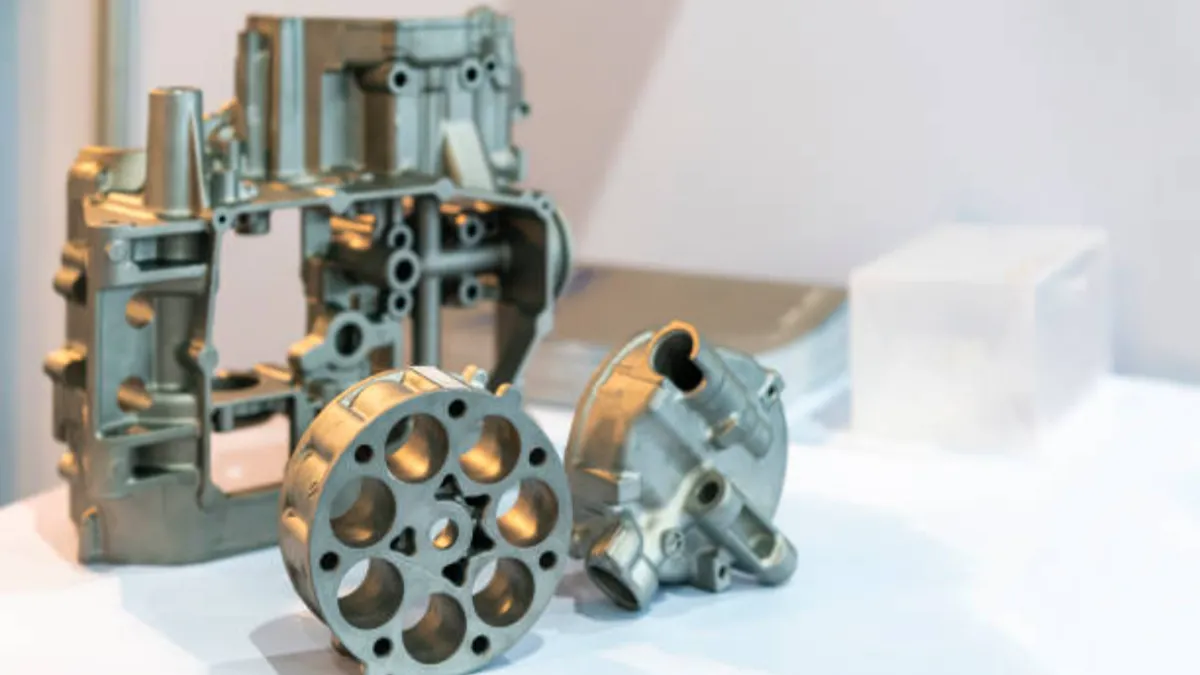
HPDC es el motor económico del mundo de la fundición de aluminio. Una máquina de cámara fría realiza ciclos rápidamente para piezas medianas: inyectar, Frío, abierto, extracto, pulverización, cerca. Los troqueles con múltiples cavidades multiplican esa producción, por lo que el costo por pieza en volumen es difícil de alcanzar para otras rutas de conformado de metales.. HPDC puede producir un buen acabado superficial fundido, pero la pintura o el recubrimiento en polvo aún requieren una limpieza adecuada, Comprobaciones de pretratamiento y aceptación de superficies..
La compensación vive dentro del metal.. El disparo de alta velocidad arrastra una pequeña cantidad de aire en forma de porosidad finamente dispersa.. La importancia de esa porosidad depende de dónde se asientan los huecos., que tan grandes son, y qué debe hacer la pieza, no en el nombre del producto. Muchas viviendas, paréntesis, cubre, y los disipadores de calor sirven durante años con porosidad dispersa; portador de carga, estanco a la presión, o aplicaciones tratables térmicamente necesitan que el nivel sea cuantificado y verificado. Nuestro explicador de porosidad Cubre cómo se forman los huecos y cómo se inspeccionan..
La porosidad también limita el tratamiento térmico.. El gas atrapado se expande y forma ampollas en la superficie a las temperaturas de tratamiento de la solución., Es por eso que las aleaciones HPDC convencionales se utilizan como fundición o con ciclo de pintura horneado.. Donde las piezas HPDC necesitan propiedades de nivel T6 o estanqueidad especificada, Las variantes asistidas por vacío y de compresión cambian lo que el proceso puede alcanzar.. Nuestro guía de fundición a presión al vacío cubre esa ruta.
Cómo la fundición a presión a baja presión genera integridad
LPDC invierte las prioridades. El metal sube desde abajo de forma controlada., manera de baja turbulencia, y el tallo sigue siendo un camino de alimentación líquida.. Por lo tanto, la pieza fundida se solidifica bajo una alimentación continua a presión., El mismo principio que un tubo ascendente en fundición en arena, pero repetible bajo control del proceso.. El resultado es una estructura más densa con buen alargamiento., Es por eso que a menudo se elige LPDC para piezas que experimentan cargas de fatiga o deben sobrevivir al tratamiento térmico.. Ruedas, componentes de suspensión, y los soportes estructurales son ejemplos clásicos.
La práctica de la aleación sigue el proceso.. HPDC normalmente utiliza aleaciones ricas en eutécticos como A380 y ADC12 para fluidez y vida útil. LPDC comúnmente utiliza aleaciones tratables térmicamente como A356, porque gran parte del valor del proceso se desbloquea mediante un templado T6 que el metal de baja porosidad puede recibir. Una designación de aleación no dicta el proceso., aunque. El A356 también está moldeado en arena y por gravedad., y la ruta aún debe elegirse entre los requisitos de la pieza..
Los costos son tiempo y tramo.. Llenarse en decenas de segundos y solidificarse direccionalmente significa que los ciclos LPDC se ejecutan en minutos en lugar de segundos., y las paredes muy delgadas son más difíciles de rellenar de manera confiable. El rango de pared alcanzable depende de la aleación., diseño de puerta, y la trayectoria de la fundición, Así que confírmalo con castings de muestra en lugar de con una banda genérica..
Comparar los procesos en dimensiones clave
Compare los dos procesos utilizando los factores siguientes, luego confirme las condiciones propuestas y los criterios de aceptación de su parte.
| Dimensión | Fundición a presión a alta presión | Fundición a presión a baja presión |
|---|---|---|
| Presión de llenado | Decenas a 100+ MPa, relleno de milisegundos | Alrededor de 20 a 100 kPa, llenar en decenas de segundos |
| Comportamiento de llenado | Disparo a alta velocidad; incorporación de aire para gestionar | Revisado, ascenso de baja turbulencia; solidificación direccional |
| Solidez interna | Porosidad de gas disperso; asistencia de vacío para especificaciones estrictas | Estructura controlada por alimentación, generalmente menor porosidad |
| Tratamiento térmico | Generalmente evitado; riesgo de formación de ampollas a la temperatura de la solución | Rutina T6 en aleaciones tratables térmicamente |
| Grosor de la pared | Capacidad para paredes delgadas; límite establecido por granalla y aleación | Secciones más gruesas típicas; confirmar el rango alcanzable |
| Duración del ciclo | De segundos a un par de minutos para partes medianas | Minutos, fijado por relleno y solidificación de su pieza |
| Impulsores de costos | El utillaje se amortiza con respecto a las cavidades y el volumen. | El tiempo de ciclo y la práctica del horno impulsan el costo de la pieza |
| Ejemplos de piezas típicas | Viviendas, cubre, disipadores de calor, recintos de paredes delgadas | Ruedas, piezas de suspensión, secciones cargadas de fatiga |
Lea las dos últimas filas como mecanismos., no veredictos. ¿Qué ruta es más barata para su parte? Es una pregunta de cotización con una respuesta específica para la pieza., y la columna de ejemplos es un registro de prácticas comunes, no es una lista de elegibilidad. Una comparación que termina en dos citas detalladas es más útil que una que termina en una regla general..
Cómo elegir entre los dos procesos
Comenzar desde la función y la verificación., no por costumbre. Una parte que sufre carga de fatiga., debe pasar las especificaciones de rayos X o de estanqueidad a la presión, o se especifica en un templado tratable térmicamente debería incluir LPDC en la comparación tempranamente. No excluye automáticamente HPDC: Los procesos de alta presión asistidos por vacío sirven a las piezas estructurales., y fabricantes de máquinas de fundición a presión como Bühler enumerar aplicaciones estructurales y de megadifusión entre sus segmentos de proceso. Decidir con la aleación, las propiedades mecánicas requeridas, el nivel de porosidad alcanzable, y los resultados de la verificación del primer artículo en la mano.
Solicite a ambas rutas que coticen el mismo dibujo en sus cantidades de lote reales. Precio de herramientas, comportamiento de modificación, y el tiempo de entrega difieren con cada diseño de matriz, así que solicite esos términos a cada proveedor en lugar de asumir qué proceso es más barato de implementar.. Una vez que se cumple el requisito de integridad en ambos lados, capacidad mínima de la pared, expectativas de superficie cosmética, y la experiencia comprobada del proveedor con la geometría se convierten en los prácticos criterios de desempate..
Una nota honesta de un taller de alta presión.: Las líneas de producción de Mag-cast se basan en HPDC. Cuando un dibujo exige integridad estructural del A356-T6, Espere que eso se marque en la etapa de cotización en lugar de forzarlo silenciosamente a ingresar a la máquina equivocada.. La voluntad de un proveedor de nombrar sus propios límites es parte de lo que hace que su recomendación sea utilizable..
Detalles que deciden la calidad en ambos procesos
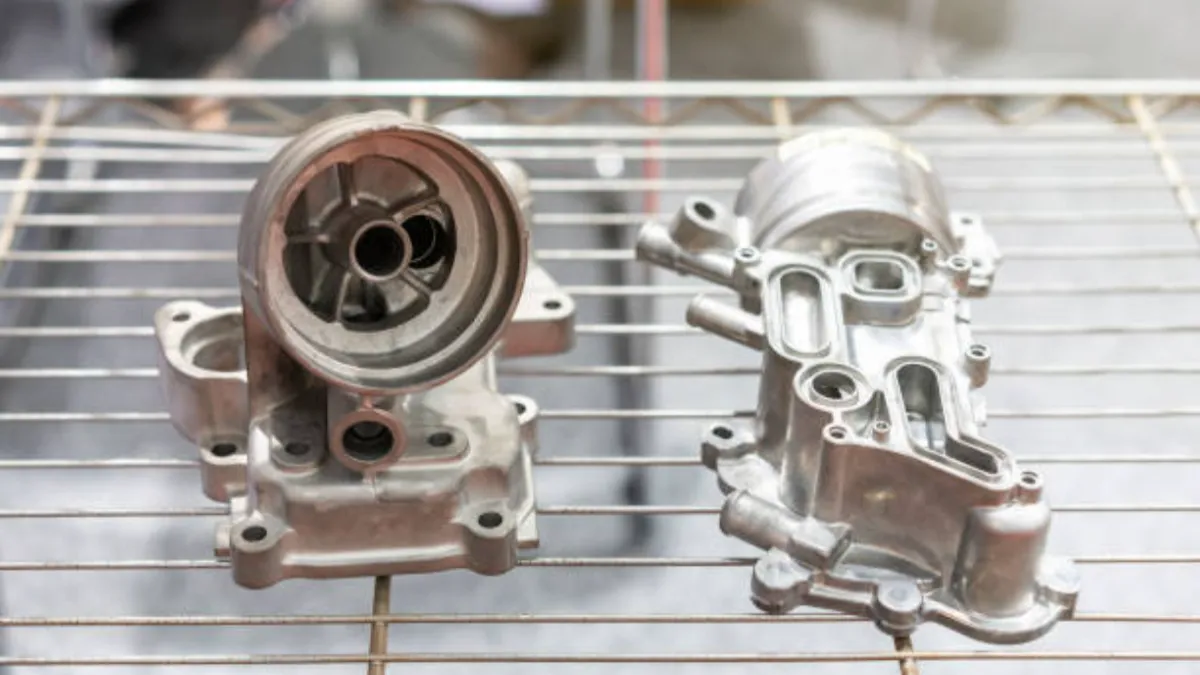
Cualquiera que sea el proceso que elijas, Tres detalles deciden si el casting cumple con la impresión.. Primero, gestión de gases: Los troqueles HPDC necesitan un diseño de ventilación y desbordamiento adaptado al perfil de disparo., además de sistemas de vacío donde las especificaciones de porosidad son estrictas. LPDC necesita limpieza, fusión seca y presurización estable, porque los picos de presión pueden reintroducir turbulencias. Pregunte cuáles de estos controles aparecen en la documentación del proceso del proveedor para sus herramientas..
Segundo, gestión térmica: El control de temperatura del troquel gobierna el patrón de solidificación en ambos procesos., y los puntos calientes son donde se nuclear la porosidad de contracción. Pregunte cómo se controla la temperatura del troquel y qué hace la fundición cuando aparece un desequilibrio térmico en la producción.. Tercero, calidad de fusión: Pregunte con qué frecuencia se verifica la química del horno mediante espectroanálisis., ¿Qué registros acompañan a los envíos?, y cómo se revalidan los cambios de aleación, porque la deriva química mueve la fluidez y el comportamiento alimentario.
La simulación soporta los tres. Los modelos de llenado y solidificación ayudan a predecir dónde es probable que queden aire atrapados y puntos calientes antes de cortar el acero.. Pregunte si la simulación es estándar para su troquel, lo que cubre, y cómo se comparan los resultados de las pruebas con las predicciones. Una selección de proceso validada en simulación y confirmada mediante inspección del primer artículo es una selección que sobrevive a la producción.; un informe modelo por sí solo no es.
Si aún estás en las primeras etapas del proceso de selección, Nuestro explicador sobre fundición a presión de aluminio cubre la familia de procesos en un solo lugar.. Para piezas ya comprometidas con HPDC, la categoría de productos de fundición a presión muestra geometrías y acabados típicos. Cuando esté listo para presentar un dibujo a los ingenieros., el pagina de contacto es la ruta más rápida para una recomendación de proceso y una cotización.
Preguntas sobre la selección de HPDC y LPDC
¿Cuál es la principal diferencia entre la fundición a presión de alta y baja presión??
Cómo entra el metal en el troquel.. La fundición a presión a alta presión inyecta aluminio fundido entre decenas y más de cien megapascales en milisegundos., permitiendo paredes delgadas y ciclos muy rápidos. La fundición a presión a baja presión eleva el metal hacia la matriz desde un horno sellado en decenas de segundos.. El objetivo es la solidificación direccional y una mayor densidad., fundición tratable térmicamente.
¿Cuándo debo comparar la fundición a presión a baja presión con HPDC??
Lleve ambas rutas a la comparación cuando la pieza experimente una carga de fatiga., debe pasar estrictas pruebas de rayos X o de fugas, o requiere un temple T6 en una aleación como A356. No te detengas en lo predeterminado: HPDC asistido por vacío también sirve para piezas estructurales. Decidir de aleación, propiedades requeridas, límites de porosidad, y resultados de verificación de la geometría real.
¿Por qué las piezas fundidas a alta presión no suelen recibir un tratamiento térmico T6??
El disparo a alta velocidad arrastra una fina porosidad de gas dentro del metal.. A las temperaturas de tratamiento de la solución, el gas se expande y forma ampollas en la superficie.. Las piezas fundidas a baja presión se solidifican bajo alimentación continua con menos gas arrastrado., por lo que toleran la T6 de forma rutinaria. Donde las piezas HPDC necesitan tratamiento térmico o soldadura, Las variantes asistidas por vacío o de fundición por compresión son la solución alternativa habitual..
¿Qué proceso cuesta menos por pieza??
No existe una respuesta universal para el costo de la fundición a presión.. El precio por pieza sigue la amortización de herramientas, cavitación, duración del ciclo, práctica del horno, y sus cantidades de lote, y esos valores difieren por parte. Solicite a ambas rutas que coticen el mismo dibujo en volúmenes reales., luego compare las líneas de pedido en lugar de los totales de los titulares.
Pensamientos finales
La fundición a alta presión y la fundición a baja presión resuelven diferentes problemas, y el límite entre ellos se mueve con la tecnología de vacío, práctica de aleación, y la evidencia que un proveedor puede mostrar. Trate cada reclamo de proceso, en este artículo o en una cita, como hipótesis para verificar contra tu parte. El nivel de porosidad, el temperamento, el muro alcanzable, y el costo en su lote real necesita confirmación específica de la pieza.
Compara ambas rutas en el mismo dibujo., Solicite los elementos de confirmación enumerados anteriormente., y dejar que los resultados del primer artículo cierren la decisión. Elegir un proceso adecuado con antelación, luego validar las herramientas y los controles de producción., ayuda a reducir el riesgo de rechazos y defectos de acabado relacionados con la porosidad.










