Due processi condividono il nome “pressofusione” e quasi nient'altro. La pressofusione ad alta pressione spara l'alluminio fuso in uno stampo di acciaio ad alta velocità e pressione, producendo parti a pareti sottili in volume. La pressofusione a bassa pressione spinge delicatamente il metallo verso l'alto nello stampo, sotto una pressione molto più bassa, velocità del ciclo di trading per un riempimento più controllato. Scegliere tra loro è una delle prime decisioni in un programma di casting. La scelta sbagliata emerge mesi dopo come porosità in una radiografia o come bolle in un forno di verniciatura.
Questa guida mette a confronto i due processi sulle dimensioni che determinano la selezione: riempire la meccanica, solidità interna, comportamento della lega, e struttura dei costi. Il confronto è condizionato dalla progettazione. Il processo che si adatta a una parte dipende dalla lega, le proprietà richieste, il livello di porosità raggiungibile, e i risultati della verifica. Questo è il motivo per cui ogni sezione termina con ciò che l'acquirente dovrebbe confermare piuttosto che con un verdetto.
Come i due processi riempiono il dado
I nomi descrivono la fase di riempimento. Nella pressofusione ad alta pressione (HPDC), un manicotto e uno stantuffo iniettano l'alluminio fuso nella cavità dello stampo. Le pressioni di iniezione variano comunemente da decine a oltre cento megapascal, e il riempimento della cavità viene completato in millisecondi. Il punto è la velocità: il metallo si congela contro la parete dello stampo quasi istantaneamente, è così che diventano possibili pareti sottili e dettagli superficiali fini in tempi ciclo brevi.
Nella pressofusione a bassa pressione (LPDC), lo stampo si trova sopra un forno sigillato di alluminio fuso. Alla superficie fusa viene applicata una pressione del gas di circa 20–100 kPa, e il metallo sale costantemente attraverso uno stelo (tubo montante) nella cavità dal basso. Il riempimento richiede decine di secondi anziché millisecondi. I due valori di pressione vengono misurati in punti diversi di macchine diverse, quindi non dovrebbero essere ridotti ad un unico rapporto.
Il riempimento lento è il vantaggio dell'LPDC: è un controllo, metodo di riempimento a bassa turbolenza. La solidificazione è progettata per procedere direzionalmente dall'estremità della parte verso il gambo, che rimane fuso e alimenta il ritiro. Il fatto che una determinata parte raggiunga effettivamente un riempimento a bassa turbolenza dipende dal gating, montante, e progettazione dei processi. Trattatelo come un obiettivo ingegneristico che la fonderia dovrebbe dimostrare piuttosto che come un risultato scontato.
Come la pressofusione ad alta pressione guadagna il suo volume
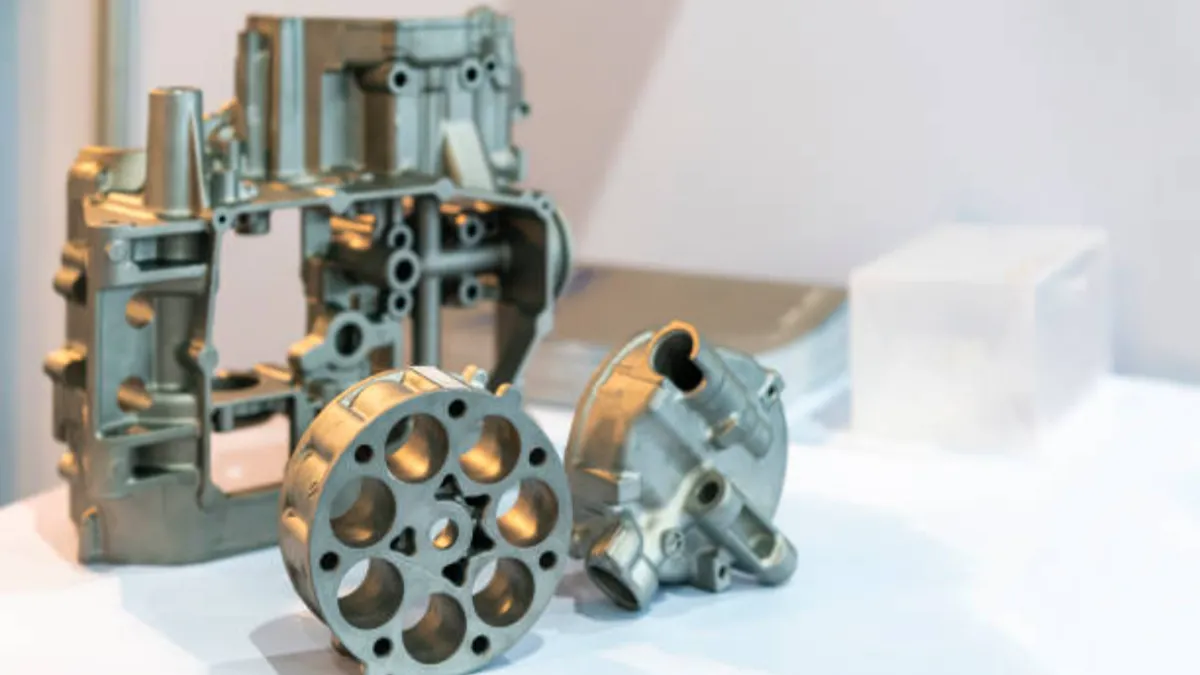
HPDC è il motore economico del mondo della fusione dell’alluminio. Una macchina a camera fredda funziona rapidamente per pezzi di medie dimensioni: iniettare, Freddo, aprire, estrarre, spray, vicino. Gli stampi multicavità moltiplicano il rendimento, quindi il costo per parte in termini di volume è difficile da affrontare per altri percorsi di formatura dei metalli. L'HPDC può produrre una buona finitura superficiale come fusione, ma la verniciatura o la verniciatura a polvere necessitano comunque di un'adeguata pulizia, controlli di pretrattamento e accettazione della superficie.
Il compromesso risiede nel metallo. La pallina ad alta velocità trascina una piccola quantità di aria sotto forma di porosità finemente dispersa. L'importanza della porosità dipende da dove si trovano i vuoti, quanto sono grandi, e cosa deve fare la parte, non sul nome del prodotto. Molti alloggi, parentesi, coperture, e i dissipatori di calore funzionano per anni con porosità dispersa; portante, a tenuta di pressione, o le applicazioni trattabili termicamente necessitano che il livello sia quantificato e verificato.
La porosità limita anche il trattamento termico. Il gas intrappolato si espande e forma bolle sulla superficie alle temperature di trattamento della soluzione, ecco perché le leghe HPDC convenzionali vengono utilizzate tal quali o con ciclo di verniciatura. Dove le parti HPDC necessitano di proprietà di livello T6 o di tenuta specifica, le varianti sottovuoto e di compressione cambiano ciò che il processo può raggiungere. Nostro guida alla pressofusione sotto vuoto copre quel percorso, e il spiegazione della porosità copre come si formano i vuoti e come vengono ispezionati.
Come la pressofusione a bassa pressione acquista integrità
LPDC inverte le priorità. Il metallo sale dal basso in modo controllato, modo a bassa turbolenza, e il gambo rimane un percorso di alimentazione liquida. Il getto quindi solidifica sotto continua alimentazione a pressione, lo stesso principio di un montante nella fusione in sabbia ma ripetibile sotto controllo del processo. Il risultato è una struttura più densa con un buon allungamento, ecco perché l'LPDC viene spesso scelto per le parti soggette a carichi di fatica o che devono sopravvivere al trattamento termico. Ruote, componenti delle sospensioni, e le staffe strutturali sono esempi classici.
La pratica della lega segue il processo. L'HPDC utilizza in genere leghe ricche di eutettico come A380 e ADC12 per garantire fluidità e durata dello stampo. LPDC utilizza comunemente leghe trattabili termicamente come A356, perché gran parte del valore del processo è sbloccato da una tempra T6 che il metallo a bassa porosità può ricevere. Una designazione della lega non determina il processo, Anche se. Anche l'A356 è realizzato in sabbia e gravità, e il percorso deve ancora essere scelto in base ai requisiti della parte.
I costi sono di tempo e sezione. Riempirsi per decine di secondi e solidificarsi direzionalmente significa che i cicli LPDC durano minuti anziché secondi, e le pareti molto sottili sono più difficili da riempire in modo affidabile. L'intervallo di pareti realizzabile dipende dalla lega, progettazione del cancello, e il track record della fonderia, quindi confermalo con fusioni campione invece che con una fascia generica.
Confronta i processi sulle dimensioni chiave
Confronta i due processi utilizzando i fattori seguenti, quindi conferma da parte tua le condizioni proposte e i criteri di accettazione.
| Dimensione | Pressofusione ad alta pressione | Pressofusione a bassa pressione |
|---|---|---|
| Pressione di riempimento | Decine a 100+ MPa, riempimento in millisecondi | Circa 20–100 kPa, riempire per decine di secondi |
| Comportamento di riempimento | Tiro ad alta velocità; inglobamento d'aria da gestire | Controllato, aumento a bassa turbolenza; solidificazione direzionale |
| Solidità interna | Porosità dei gas dispersi; assistenza al vuoto per specifiche ristrette | Struttura controllata dall'alimentazione, porosità generalmente inferiore |
| Trattamento termico | Solitamente evitato; rischio di formazione di bolle alla temperatura della soluzione | Routine T6 su leghe trattabili termicamente |
| Spessore della parete | Compatibile con pareti sottili; limite fissato per pallini e lega | Sezioni più spesse tipiche; confermare l'intervallo raggiungibile |
| Durata del ciclo | Da pochi secondi a un paio di minuti per parti medie | Minuti, impostato tramite riempimento e solidificazione della parte |
| Fattori di costo | L'attrezzatura ammortizza le cavità e il volume | Il tempo di ciclo e la pratica del forno determinano il costo del pezzo |
| Esempi di parti tipiche | Alloggiamenti, coperture, dissipatori di calore, involucri a pareti sottili | Ruote, parti della sospensione, tratti carichi di fatica |
Leggi le ultime due righe come meccanismi, non sentenze. Quale percorso è più economico per te è una domanda di preventivo con una risposta specifica per la parte, e la colonna degli esempi è una registrazione della pratica comune, non un elenco di idoneità. Un confronto che termina con due citazioni dettagliate è più utile di uno che termina con una regola pratica.
Come scegliere tra i due processi
Partire dalla funzione e dalla verifica, non per abitudine. Una parte che vede carico di fatica, deve superare le specifiche di resistenza ai raggi X o alla pressione, o è specificato in uno stato bonificabile dovrebbe portare l'LPDC nel confronto anticipato. Non esclude automaticamente l'HPDC: i processi ad alta pressione assistiti da vuoto servono parti strutturali, e costruttori di macchine per pressofusione come Buhler elencare le applicazioni strutturali e megacasting tra i loro segmenti di processo. Decidi con la lega, le proprietà meccaniche richieste, il livello di porosità raggiungibile, e i risultati della verifica del primo articolo a portata di mano.
Chiedi a entrambi i percorsi di quotare lo stesso disegno alle quantità reali del lotto. Prezzo degli utensili, comportamento di modifica, e i tempi di consegna differiscono a seconda del modello di ogni stampo, quindi richiedi tali termini a ciascun fornitore anziché dare per scontato quale processo sia più economico da implementare. Una volta soddisfatto il requisito di integrità da entrambe le parti, capacità minima della parete, aspettative sulla superficie cosmetica, e la comprovata esperienza del fornitore con la geometria diventano i pratici decisivi.
Una nota onesta da un negozio ad alta pressione: Le linee di produzione di Mag-cast sono costruite attorno all’HPDC. Quando un disegno richiede l'integrità strutturale dell'A356-T6, aspettatevi che questo venga segnalato in fase di quotazione piuttosto che forzato silenziosamente nella macchina sbagliata. La volontà di un fornitore di definire i propri confini è parte di ciò che rende utilizzabile la sua raccomandazione.
Dettagli che determinano la qualità in entrambi i processi
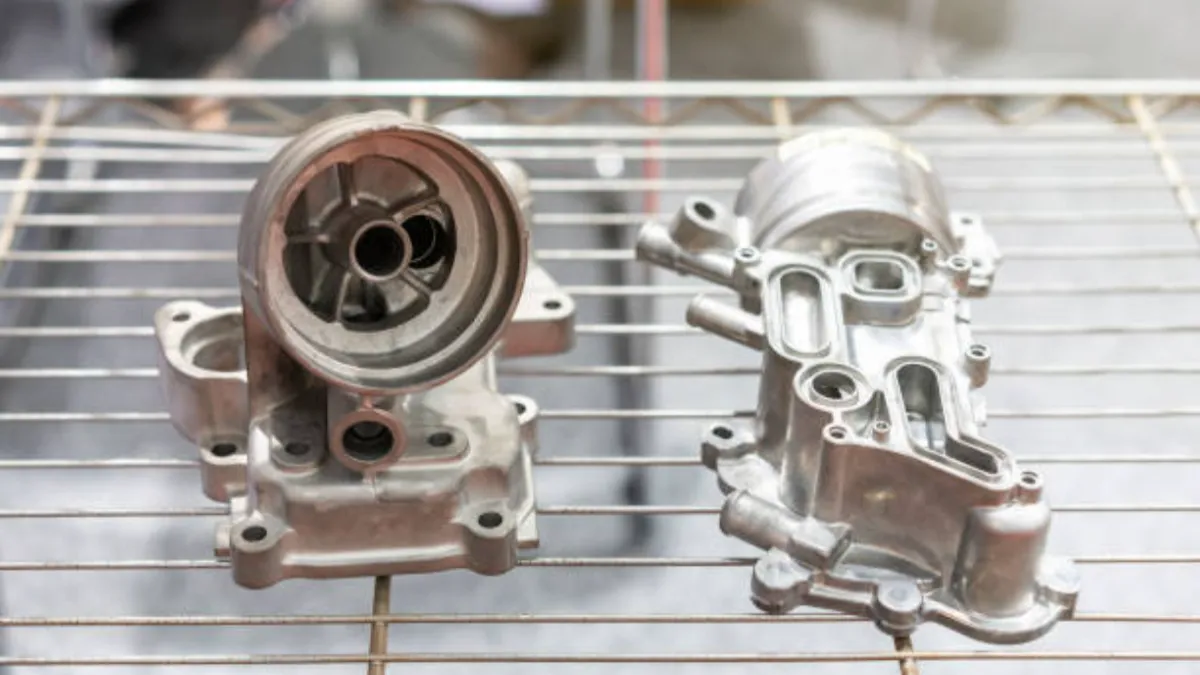
Qualunque processo tu scelga, tre dettagli decidono se il casting incontra la stampa. Primo, gestione del gas: Le matrici HPDC necessitano di un design di sfiato e troppopieno dimensionato per il profilo di iniezione, oltre a sistemi di vuoto in cui le specifiche di porosità sono rigide. L'LPDC ha bisogno di pulizia, fusione secca e pressurizzazione stabile, perché i picchi di pressione possono reintrodurre turbolenze. Chiedi quali di questi controlli compaiono nella documentazione di processo del fornitore per i tuoi strumenti.
Secondo, gestione termica: il controllo della temperatura dello stampo governa il modello di solidificazione in entrambi i processi, e i punti caldi sono dove si nuclea la porosità da ritiro. Chiedi come viene monitorata la temperatura dello stampo e cosa fa la fonderia quando si verifica uno squilibrio termico nella produzione. Terzo, qualità di fusione: chiedere con quale frequenza la chimica del forno viene verificata mediante spettroanalisi, quali documenti accompagnano le spedizioni, e come i cambiamenti della lega vengono riconvalidati, perché la deriva chimica muove la fluidità e il comportamento alimentare.
La simulazione li supporta tutti e tre. I modelli di riempimento e solidificazione aiutano a prevedere dove sono probabili l’intrappolamento dell’aria e i punti caldi prima del taglio dell’acciaio. Chiedi se la simulazione è standard per il tuo dado, cosa copre, e come i risultati degli scatti di prova vengono confrontati con le previsioni. Una selezione del processo convalidata nella simulazione e confermata dall'ispezione del primo articolo è una selezione che sopravvive alla produzione; un modello di relazione da solo non lo è.
Se sei ancora all'inizio del processo di selezione, la nostra spiegazione sulla pressofusione dell'alluminio copre tutta la famiglia di processi in un unico posto. IL guida in lega spiega perché A380, ADC12, e l'A356 si comportano diversamente nello stampo. Per le parti già impegnate in HPDC, la categoria prodotti pressofusione presenta geometrie e finiture tipiche. Quando sei pronto per mettere un disegno davanti agli ingegneri, IL pagina dei contatti è il percorso più veloce per ottenere una raccomandazione di processo e un preventivo.
Domande sulla selezione HPDC e LPDC
Qual è la differenza principale tra pressofusione ad alta pressione e pressofusione a bassa pressione?
Come il metallo entra nello stampo. La pressofusione ad alta pressione inietta l'alluminio fuso a una velocità da decine a oltre cento megapascal in millisecondi, consentendo pareti sottili e cicli molto veloci. La pressofusione a bassa pressione solleva il metallo nello stampo da un forno sigillato in decine di secondi. L'obiettivo è la solidificazione direzionale e una maggiore densità, fusione trattabile termicamente.
Quando dovrei confrontare la pressofusione a bassa pressione con l'HPDC?
Portare entrambi i percorsi nel confronto quando la parte subisce un carico di fatica, devono superare severi test a raggi X o di tenuta, oppure richiede una tempra T6 in una lega come A356. Non fermarti al valore predefinito: L'HPDC assistito dal vuoto serve anche parti strutturali. Decidi dalla lega, proprietà richieste, limiti di porosità, e risultati della verifica sulla geometria reale.
Perché le pressofusioni ad alta pressione di solito non possono essere trattate termicamente T6?
Lo sparo ad alta velocità trascina la fine porosità del gas all'interno del metallo. Alle temperature di trattamento della soluzione il gas si espande e forma bolle sulla superficie. I getti a bassa pressione solidificano sotto alimentazione continua con meno gas trascinato, quindi tollerano regolarmente il T6. Dove le parti HPDC necessitano di trattamento termico o saldatura, le varianti sottovuoto o di fusione a pressione sono la solita soluzione alternativa.
Quale processo costa meno per parte?
Non esiste una risposta universale per il costo della pressofusione. Il prezzo al pezzo segue l'ammortamento dell'utensileria, cavitazione, durata del ciclo, pratica della fornace, e le quantità del tuo lotto, e quei valori differiscono in parte. Chiedi a entrambi i percorsi di citare lo stesso disegno a volumi reali, quindi confrontare le voci anziché i totali dei titoli.
Considerazioni finali
La pressofusione ad alta pressione e la pressofusione a bassa pressione risolvono diversi problemi, e il confine tra loro si sposta con la tecnologia del vuoto, pratica della lega, e le prove che un fornitore può dimostrare. Tratta ogni richiesta di processo, in questo articolo o in una citazione, come ipotesi da verificare da parte vostra. Il livello di porosità, il carattere, il muro realizzabile, e il costo del lotto reale necessitano tutti di una conferma specifica della parte.
Confronta entrambi i percorsi sullo stesso disegno, chiedere la conferma degli elementi sopra elencati, e lasciamo che i risultati del primo articolo concludano la decisione. Scegliere in anticipo un processo adatto, quindi convalidare le attrezzature e i controlli di produzione, aiuta a ridurre il rischio di scarti e difetti di finitura legati alla porosità.