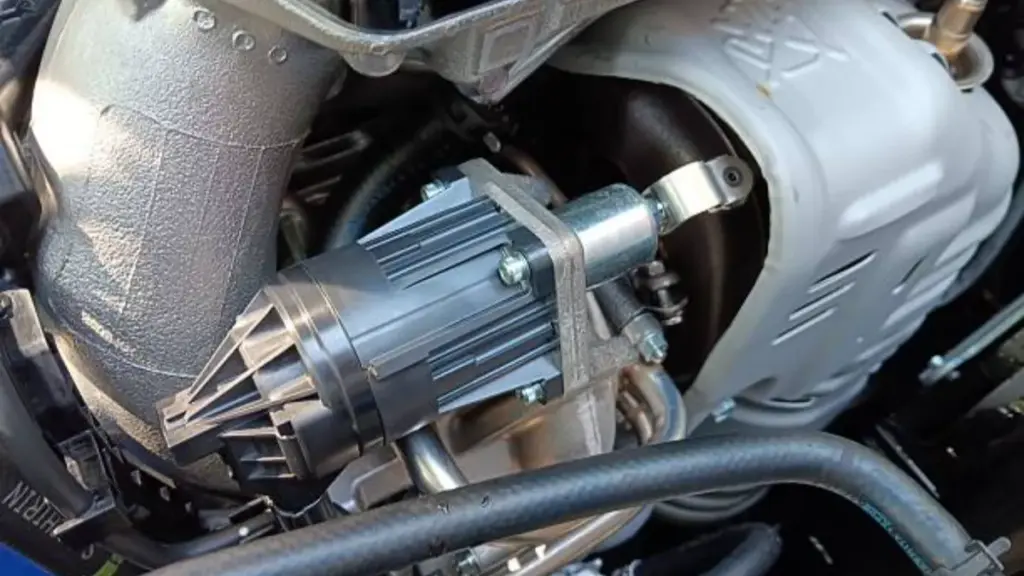
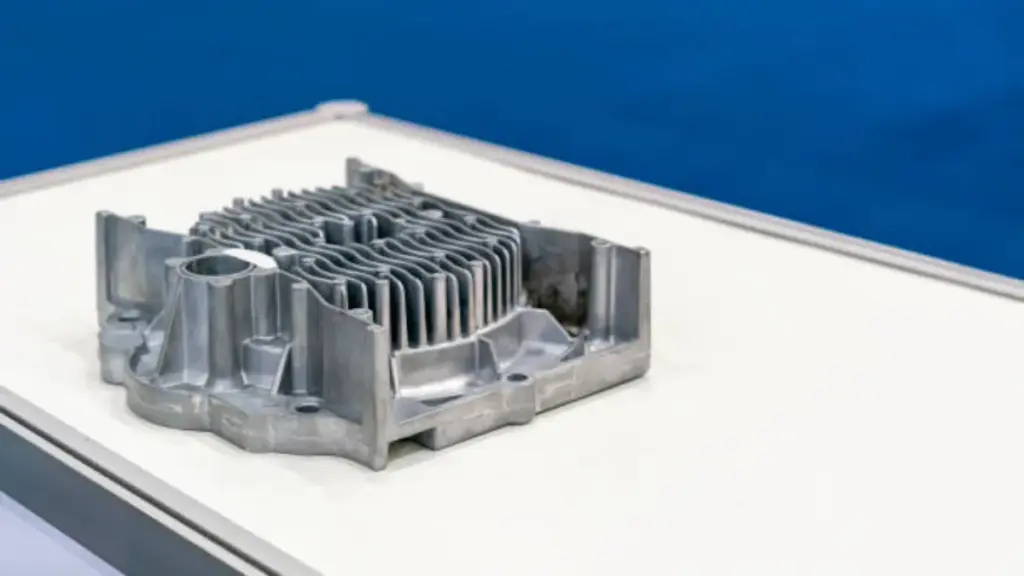
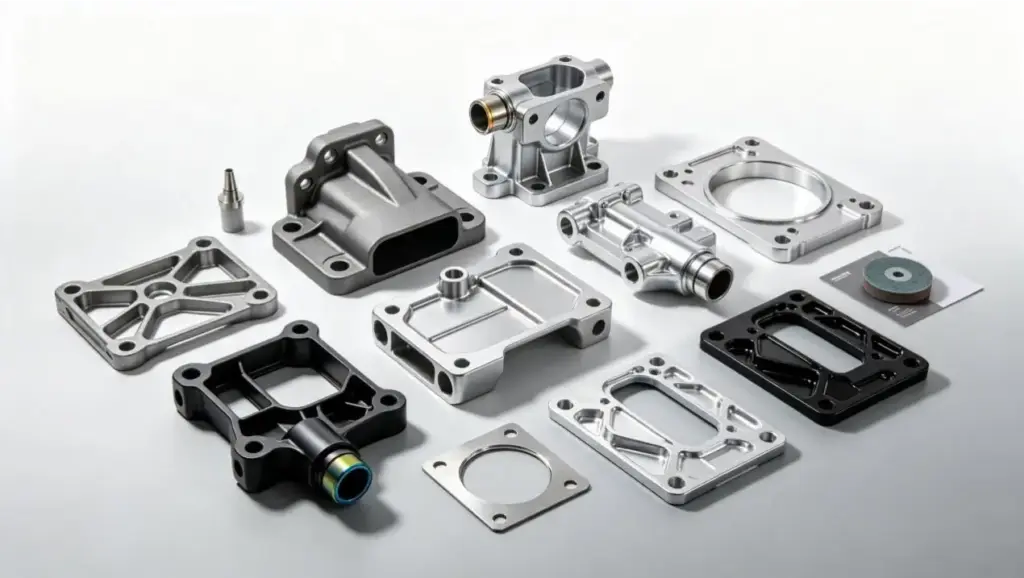
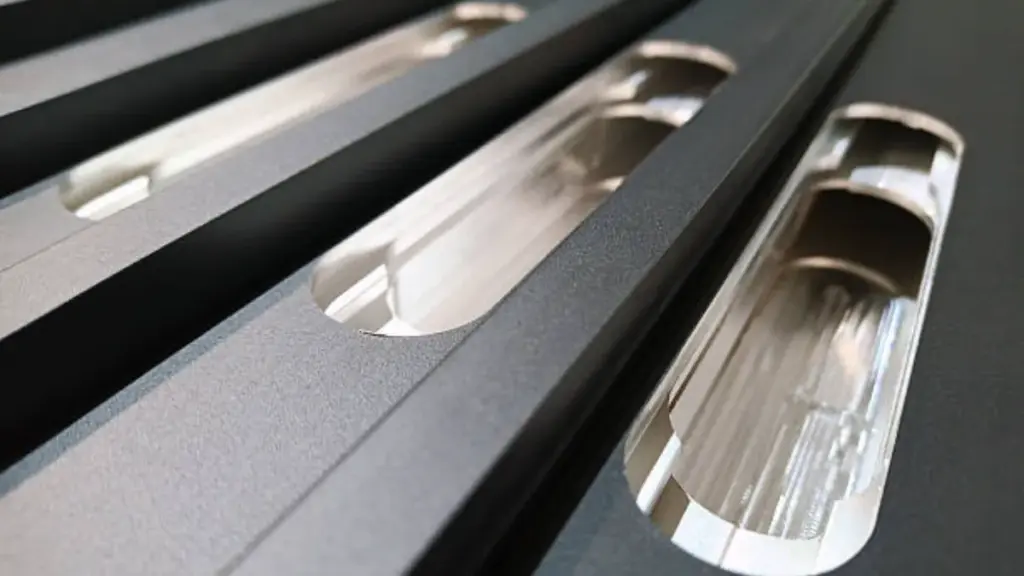
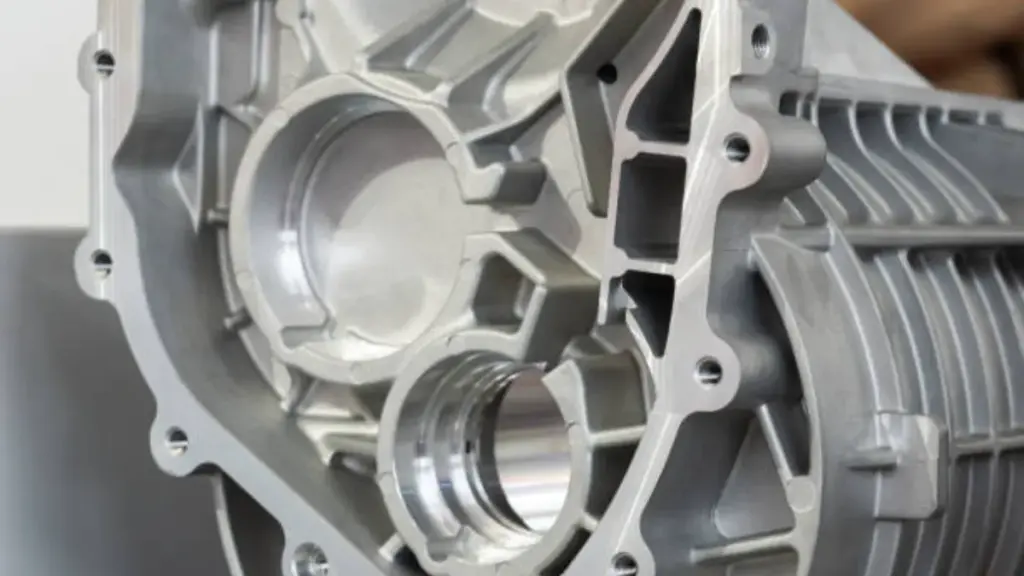
يؤدي الصب بالقالب إلى جعل الماكينة قريبة بشكل ملحوظ من الانتهاء: شكل صافي, الجدران الرقيقة, والأضلاع المتكاملة يتم إنتاجها في دورة واحدة سريعة. الإغلاق هو بالضبط مشكلة الميزات المهمة. إن الثقب الذي يتم إدخاله في الترباس والتجويف الذي يوجد به المحمل ليس جديرًا بالثقة مباشرة من آلة الصب. كما أن الوجه المسطح لا يغلق ضد الحشية, ولا الرؤساء الذين يحددون موقع التجمع الفرعي. تصل هذه الميزات إلى أبعاد تقريبية, ذو حواف ناعمة, والمغلفة في بقايا العملية. ما بعد المعالجة هو عمل القطع الذي يتم إجراؤه بعد الصب لجلب الميزات المحددة لتحمل الرسم. إنها المرحلة التي تحول الجزء ذو الشكل الشبكي إلى جزء يتم تجميعه.
إن معرفة سبب وجود مرحلة ما بعد التصنيع وما هي العمليات التي تقوم بها هي مهارة واحدة. إن تصميم جزء بحيث يتم تشغيله بشكل نظيف بعد ذلك هو أمر آخر. إنهم يفصلون معًا برنامجًا يتطور بسلاسة عن برنامج يقضي أشهرًا في محاربة زحف التسامح. يغطي هذا الدليل العمليات, فجوة التسامح بين العمليتين, وعادات التصميم التي تجعل العمل الثانوي رخيصًا. عملية التصنيع من الصب إلى الجزء النهائي هي تم تلخيصها في شرح التصنيع باستخدام الحاسب الآلي لهذا الموقع.
ماذا تعني عملية ما بعد التصنيع على قالب الصب
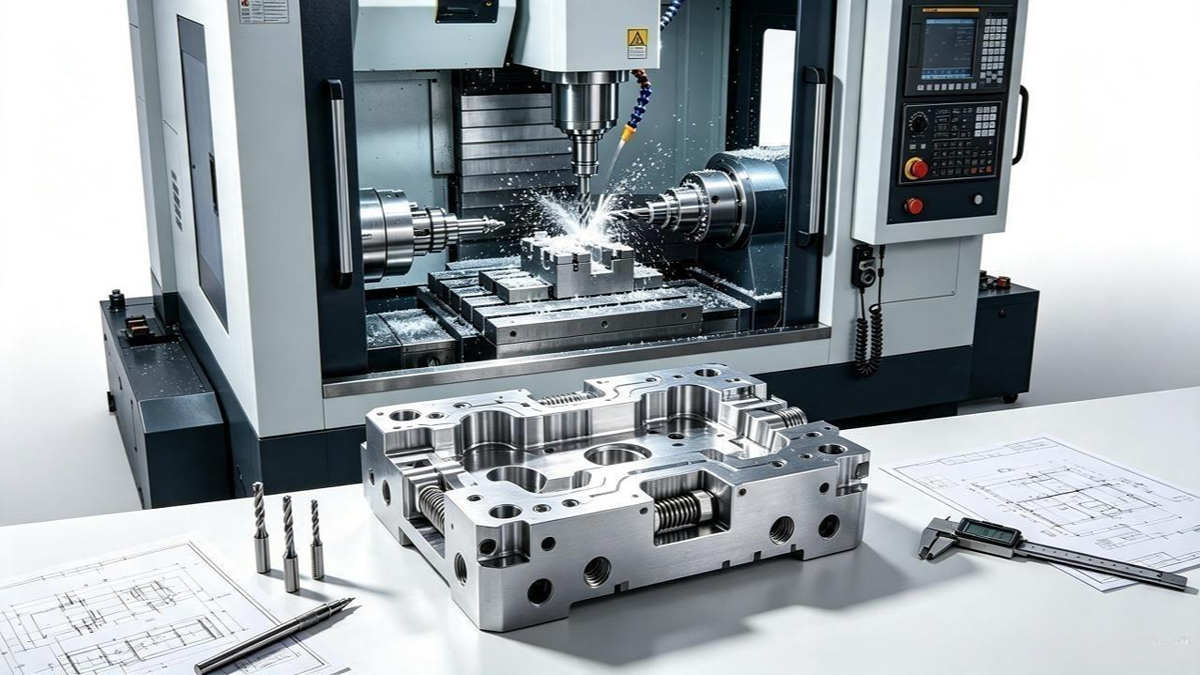
ما بعد المعالجة هي أي عملية طرح يتم إجراؤها بعد خروج الجزء من القالب: حفر, التنصت, طحن, ممل, التوسيع, مكافحة, الغرق, واللكم. يجلس بين الصب, أو الصب وخطوة التفجير, والتجميع النهائي في سلسلة العملية. إنه موجود لأن فيزيائيتين مختلفتين تحكمان المرحلتين. يتفوق الصب في تشكيل هندسة معقدة بسرعة في ثلاثة أبعاد. تتفوق الآلات في الاحتفاظ بعدد صغير من الأبعاد بإحكام. جزء واحد يستخدم كليهما بشكل شرعي, ومهمة الرسم هي تحديد أيهما.
الارتباك الذي يغرق الجميع هو التعامل مع عملية التمثيل على أنها الجزء النهائي في كل مكان, أو التصنيع كبديل لتصميم الصب الجيد في كل مكان. الأول يعطي خيوط متسربة ومحامل متذبذبة. والثاني يدفع معدلات القطع للهندسة التي كان من الممكن أن يتشكلها القالب مجانًا. السؤال الصحيح لكل ميزة ليس ما إذا كان من الممكن تشكيلها آليًا. إنه ما هو التسامح الذي تحتاجه الميزة بالفعل وما إذا كان القالب يمكنه توفيره.
لماذا تفشل حالة المصبوب
أربعة حدود لعملية الصب بالقالب تنشئ قائمة العمل لمرحلة التصنيع. الأول هو الانجراف الأبعاد. تقع أبعاد المصبوب ضمن فئة تحمل الصب, في حدود عُشر المليمتر في أحجام الأجزاء النموذجية وأكثر مرونة في الأجزاء الكبيرة, المناطق النشطة حراريا. وهذا أمر كريم مقارنة بالملاءمة أو الخيط. الثاني هو جودة السطح على الوجوه المشكلة. تحمل الأسطح المصبوبة خطوط تدفق وعلامات شاهدة للتهوية, وتختلف خشونتها باختلاف حالة السبائك والقالب. يُعاد ضبط الوجه المُشكل آليًا ليصبح أكثر سلاسة, الملف الشخصي المسطح الذي تركه مسار الأداة.
الثالث هو سلامة الميزة. تصل الثقوب المصبوبة ضد التدفق المعدني بشكل بيضاوي طفيف وحواف نتوءات ناعمة, ولم يتم تحديد الخيوط المصبوبة لأن الخيوط الحقيقية يتم قصها أو تشكيلها. الرابع هو الإصدار والمسودة. تحتاج كل ميزة قالب إلى زاوية مسودة حتى يمكن إخراج الجزء, وهو بالضبط ما لا يريده وجه الحشية المسطح أو التجويف المسطح ذو الزوايا المربعة. الآلات تحل هذه الحالات بالضبط. إنها تخلق تجاويف مستديرة حقيقية, وجوه ختم مسطحة, المواضيع النظيفة, والزوايا الداخلية المربعة التي لا يمكن للموت أن يتحرر منها.
عمليات ما بعد التصنيع الشائعة وما الذي يحله كل منها
| عملية | ماذا تنتج | لماذا يتم تشكيله, لا يلقي |
|---|---|---|
| حفر | فتحات دائرية ذات موضع حقيقي | الثقوب المصبوبة بيضاوية الشكل وتنحرف عن موضع الرسم |
| التنصت | الخيوط الداخلية الحاملة | شريط خيوط الزهر; تحتاج مواصفات عزم الدوران إلى قطع أشكال الخيوط |
| طحن | مستوي, وجوه وجيوب ناعمة | طوقا, التزاوج, وأسطح المسند تحتاج إلى مسودة لا يمكن أن تعطيها التسطيح |
| ممل / التوسيع | تجاويف ذات قطر دقيق | مقاعد المحامل ومسامير التجاويف تتناسب مع التجويف, ليس الطيار المصبوب |
| مكافحة / مواجهة البقعة | مقاعد مسطحة لرؤوس البراغي والغسالات | يحتاج التحميل المسبق للتثبيت إلى وجه محمل مربع, ليست واحدة مصاغة |
| نقش / اللكم | علامات الجزء, المسلسلات, فتحات تنفيس | إمكانية التتبع وهندسة المرحلة المتأخرة لا ينبغي أن يحملها القالب |
المنطق الاقتصادي يقرأ مباشرة من على الطاولة. كل ميزة مُصنعة هي وعد تسامح لا يستطيع القالب تقديمه. برنامج يقوم بتصنيع كل شيء يدفع ثمن الوعد مرتين. الشخص الذي لا يقوم بتصنيع أي شيء يتخطى تلك التكلفة, ثم يلبي مشروع القانون في الجمعية.
عمليات التشطيب التي تتبع التصنيع, من إزالة الأزيز إلى الطلاء, الجلوس في مرحلة منفصلة مع قائمة المراجعة الخاصة بها. هذا الموقع صفحة التشطيب بعد التصنيع يصف كيفية تسلسل هذه الخطوات بعد أعمال القطع المغطاة هنا.
فجوة التسامح بين الصب والتصنيع
القاعدة العملية هي أن الصب بالقالب يحمل أبعادًا بعشر المليمتر, مستوى جيد ويمكن التنبؤ به ولكن ليس المستوى المناسب. عادة ما يتم إجراء النوبات الروتينية الآلية في المئات. المعايير ترسم نفس الخط. كالعمل المرجعي الأبعاد الهندسية والتسامح ملحوظات, التفاوتات العامة تتبع ISO 2768 للأجزاء المعدنية تشكيله وISO 8062-3 للمسبوكات, نظامين منفصلين لعمليتين منفصلتين.
هذه الفجوة هي تقريبا أمر من حيث الحجم, ولهذا السبب يجب أن يوضح الرسم أي جانب من الخط تعيش عليه كل ميزة. الرئيس في أشكال القالب هو صب التسامح. تتحمل داخله بالقطع التسامح. الخلط بين الاثنين هو كيفية فقدان المال أو الوظيفة. يجب على المشتري الذي يقارن عروض الأسعار تأكيد فئة التسامح المذكورة لكل ميزة مهمة بدلاً من افتراض أن الرقم الأضيق ينطبق في كل مكان.
إن كيفية كتابة هذه الفصول على الرسم هو نظام خاص به. الدليل الى تحديد التحمل المصبوب وتشكيله يغطي هذا الموقع وسائل شرح المسند ودرجات التسامح التي يمكن أن يحملها القالب بشكل واقعي.
تصميم الصب ليتم تشكيله
تم تصميم الأجزاء التي تم تصميمها بشكل جيد لها قبل قطع القالب. أربع عادات تحمل معظم المكافأة. الأول هو تجهيز المخزون. يجب أن يكون الوجه المهم الذي سيتم طحنه مرتفعًا بدرجة كافية لإعطاء القاطع مادة حقيقية لإزالتها. يتيح جزء من مائة أو اثنين من المخزون تسوية المخالفات المصبوبة بدلاً من مطاردتها. الثاني هو منطق المسند. الجزء يحتاج إلى نظيفة, سطح مرجعي محدد أو تجويف للتثبيت لتحديد موقعه في كل إعداد, ويجب أن يذكر الرسم الميزة التي تمثل مرجع الإسناد.
الثالث هو الصلابة حيث يعض القاطع. الجدران الرقيقة تنبض تحت ضغط الطحن, لذا فإن الأضلاع والشرائح السخية حول الوسادات المصنعة آليًا تحافظ على ثبات القطع والحفاظ على التسامح. الرابع هو الوصول إلى الأداة. تحتاج محطات الحفر والصنبور إلى خلوص فوق الفتحة ومساحة للقاطع. الهندسة التي تحزم الميزات المجهزة آليًا في زوايا يتعذر الوصول إليها تفرض إعدادات متعددة المحاور كان من الممكن تصميمها. مرحلة ما قبل الإنتاج قائمة التحقق من الآلات هي الطريقة العملية للتأكد من الأربعة قبل قطع الأداة.
الجانب الآخر يحمل أيضًا. يتميز بإمكانية تشكيل القالب بدقة, مثل الرؤساء, الأضلاع, محددات المواقع, وزوايا المشروع, يجب أن يتم صبها بدلاً من تشكيلها, لأن الصب يشكلها مجاناً داخل زمن الدورة. تحدث محادثة التصميم من أجل التصنيع بين مصمم القالب والميكانيكي عند هذه الحدود تمامًا.
منطق تكلفة العمليات الثانوية
يهيمن التثبيت والإعداد على تكلفة ما بعد المعالجة, ليس بالسوار. في كل مرة يجب إعادة رمي جزء للوصول إلى وجه جديد, البرنامج يدفع الإعداد, خطأ مرجع الإسناد المتراكم عبر الإعدادات, والعمل. القدرة على المحاور المتعددة تغير تلك الحسابات. أربعة- أو يمكن لمركز المعالجة ذو خمسة محاور تقديم عدة وجوه للأداة في إعداد واحد, الاحتفاظ بالتفاوتات عبر الميزات التي قد تؤدي إلى تكديس خطأ موقعها من إعدادات منفصلة.
للأجهزة ذات الحجم الكبير, غالبًا ما تقع الأتمتة المخصصة أسفل طبقة التصنيع. وحدات حفر متعددة الوظائف, أدوات التنقيب التلقائية, وآلات التثقيب بسيطة, العمليات المتكررة خارج مراكز التصنيع. يتم تشغيل نمط مكون من أربعة ثقوب وستة صنابير بمعدلات لا يتطابق معها CNC. عادة ما يكون الانقسام المعقول عبارة عن محطات آلية لسهولة ذلك, فتحات ذات عدد كبير وCNC لأي شيء يحتاج إلى الدقة, تعقيد, أو وجه مطحون.
يعتمد ما إذا كان هذا التقسيم يوفر المال بالفعل على الحجم وعدد الميزات. انهيار ما الذي يدفع تكلفة التصنيع على هذا الموقع يقارن الإعداد, وقت الدورة, والأدوات. يمكن للمشتري أن يرى أين تضيف العمليات الثانوية التكلفة وأين تزيلها.
تمثل الميزات الآلية مشكلة فحص مختلفة
يتم فحص الهندسة المصبوبة مقابل تفاوتات الصب; يتم فحص الميزات المصنعة ضد الملاءمة. وهذا ينقلهم إلى أدوات مختلفة. تتحقق آلات قياس الإحداثيات وأجهزة العرض الضوئية من مواضع الثقب, أقطار تتحمل, والتسطيح في نطاق التسامح بالقطع. المواضيع تحصل على اختبار الوظيفة, بما في ذلك فحوصات عزم الدوران التي تؤكد أن المقعد المثبت يقوم بتحميل الرئيس بدلاً من قص المنعطف الأول. يتم التحقق من وجوه الختم باستخدام حشية التزاوج أو جهاز اختبار تسرب الهواء, لأن قراءة التسطيح التي تمر على الطاولة من الممكن أن تتسرب إلى التجميع.
غالبًا ما يضيف العمل على مستوى السيارات خطوة لاستخراج النظافة, نظرًا لأن بقايا الخراطة وسائل التبريد المحاصرة في التجويف المسدود المُشكَّل يمثل فشلًا لم يتوقعه الرسم. والنتيجة العملية هي التوثيق. يجب أن يربط تقرير المقالة الأولى كل ميزة آلية بالطريقة التي تثبت ذلك. استخدم آلة قياس الإحداثيات للموقع, مقياس التجويف أو جهاز عرض للقطر, واختبار عزم الدوران للخيوط. اختبار التسرب, لا يوجد انطباع عام واحد عن التسامح, يثبت كل وجه الختم.
حيث يتم تعيين الحدود المصبوبة والمُشكَّلة
إن الحد الفاصل بين ما يحمله القالب وما ينهيه القاطع هو القرار, ليس افتراضيا, وأرخص مكان لصنعه هو أثناء تصميم الأدوات. يجب على المشترين أن يطلبوا من المورد وضع علامة, ميزة تلو الأخرى, ما هي الأبعاد التي تحمل بدل تصنيع والتي يمكن الوثوق بها لفئة التسامح المصبوب. يكشف هذا التمرير الفردي الوجوه التي تحتاج إلى مخزون, المملون التي تحتاج إلى مسند, والزوايا التي تجبر محورا إضافيا.
عندما يتم نقل الصب والتصنيع معا, يتم تعيين الحدود مرة واحدة بدلاً من مرتين عبر عملية تسليم المورد. ال صفحات القدرة على التصنيع باستخدام الحاسب الآلي في هذا الموقع، قم بإدراج غلاف التسامح والهندسة الذي يحمله المتجر, ويشير وصف الخدمة إلى تقرير تحليل سوق دبي المالي المجاني مع كل عرض أسعار.
أسئلة حول المعالجة اللاحقة للمسبوكات بالقالب
ما هو آخر بالقطع في يموت الصب?
ما بعد المعالجة هو العمل الطرحي الذي يتم بعد الصب, تغطية الحفر, التنصت, طحن, ممل, التوسيع, مكافحة, واللكم. إنه يجلب ميزات مختارة للتفاوتات والصفات السطحية التي لا يمكن للقالب إنتاجها. تقوم المرحلة بتحويل المصبوبات ذات الشكل الشبكي إلى أجزاء جاهزة للتجميع أينما كان ذلك مناسبًا, ختم, أو مطلوب خيوط.
لماذا لا يمكن أن يتحمل قالب الصب تفاوتات صارمة بمفرده?
عادةً ما تقع أبعاد المصبوب ضمن فئة تحمل الصب بحوالي عُشر المليمتر. التجاويف بيضاوية ضد تدفق المعدن, تمنع زوايا المسودة الزوايا الداخلية المربعة, وخيوط الزهر لا يمكنها حمل عزم الدوران. تحمل الآلات نفس الميزات بشكل أكثر إحكامًا مع الاستدارة والتسطيح الحقيقيين, سد الفجوة بين العمليتين.
ما هي الميزات الموجودة في قالب الصب التي يجب تشكيلها?
فقط الميزات التي تتطلب وظيفتها ذلك. الثقوب الملولبة التي سيتم عزمها, المحامل والدبوس التي تحمل النوبات, وجوه الحشية والمسند التي تحتاج إلى التسطيح, والحواجز المسطحة التي تثبت مثبتات المقاعد كلها تبرر القطع. الزعماء, الأضلاع, ويجب أن تظل محددات مواقع القوالب بدقة مصبوبة بدلاً من تشكيلها آليًا.
ما الذي يجب أن يتضمنه التصميم لمرحلة ما بعد التصنيع?
أربعة وسائل شرح تجعل أجزاء الماكينة جيدة. إنهم يقومون بتصنيع المخزون على الوجوه التي سيتم طحنها, ميزة مسند مسماة لكل إعداد, والأضلاع أو الحشو حول الوسادات المصنعة من أجل الصلابة. هناك حاجة إلى تصريح للوصول إلى الأداة عند كل ثقب. يؤدي تسوية هذه الأمور قبل قطع القالب إلى تجنب خطأ تكديس الإعداد وتكلفة المحور الإضافي لاحقًا.
الأفكار النهائية
لا تعد عملية ما بعد المعالجة علامة على فشل عملية الصب. إنها الخطوة المتعمدة التي تدفع ثمن الدقة حيث تتطلب الوظيفة ذلك. الانضباط يكمن في رسم هذا الخط في المكان المناسب. الآلة مناسبة, الختم, والخيط. ثق بالموت مع رئيسه, الضلع, والمحدد. يتم تجنب تكلفة كل ميزة متبقية على الجانب الأيمن من هذا الخط وإزالة مخاطر التسامح.
القرارات التي تجعل العمليات الثانوية أحد الأصول هي تقسيم المصبوب مقابل الآلة, مقترح المسند, ومخزون الآلات. الثلاثة جميعها أرخص في التسوية قبل قطع الأداة. عندما يكون الرسم جاهزًا ولكن قائمة المعالجة ليست كذلك, إرسالها من خلال صفحة الاتصال. يقوم الفريق بإرجاع عرض أسعار وتقرير تحليلي مجاني لسوق دبي المالي يوضح التوصية كتابيًا.