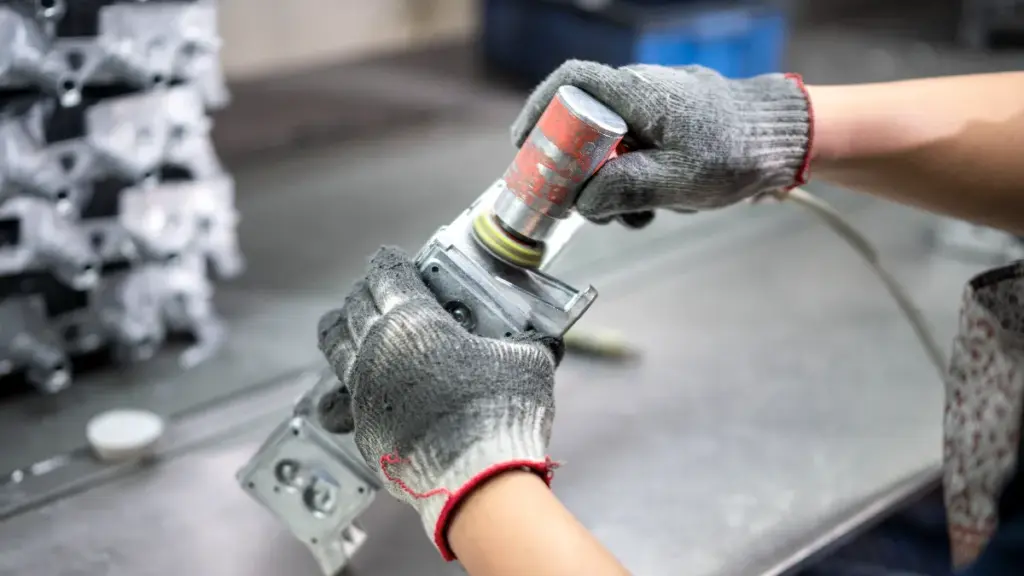
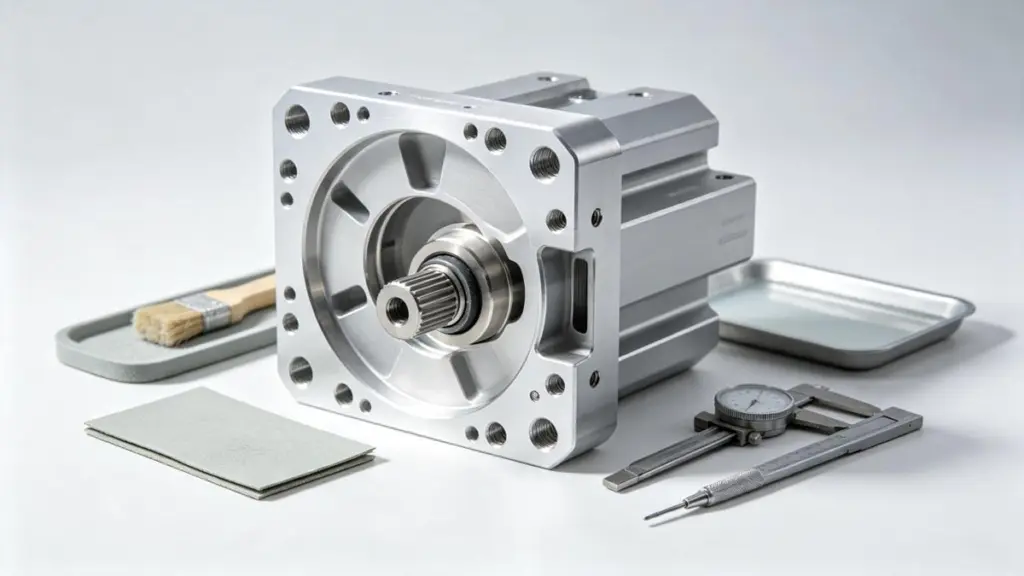
Uma fundição sob pressão deixa a máquina notavelmente perto do acabamento: forma líquida, paredes finas, e costelas integrais produzidas em um ciclo rápido. Fechar é exatamente o problema nos recursos que importam. O furo no qual um parafuso é rosqueado e o furo onde um rolamento fica não são confiáveis logo após a máquina de fundição. Nem a face plana é uma junta que veda, nem os chefes que localizam uma submontagem. Esses recursos chegam dimensionalmente aproximados, suavemente afiado, e revestido com resíduo de processo. Pós-usinagem é o trabalho de corte realizado após a fundição para trazer os recursos selecionados para a tolerância do desenho. É a etapa que transforma uma peça em forma de rede em uma peça que monta.
Saber por que existe a pós-usinagem e quais operações realizam o que é uma habilidade. Projetar uma peça para que ela seja usinada de maneira limpa é outra. Juntos, eles separam um programa que avança suavemente de outro que passa meses lutando contra o aumento da tolerância. Este guia cobre as operações, a lacuna de tolerância entre os dois processos, e os hábitos de design que mantêm o trabalho secundário barato. O processo de usinagem desde a fundição até a peça acabada é resumido no explicador de usinagem CNC deste site.
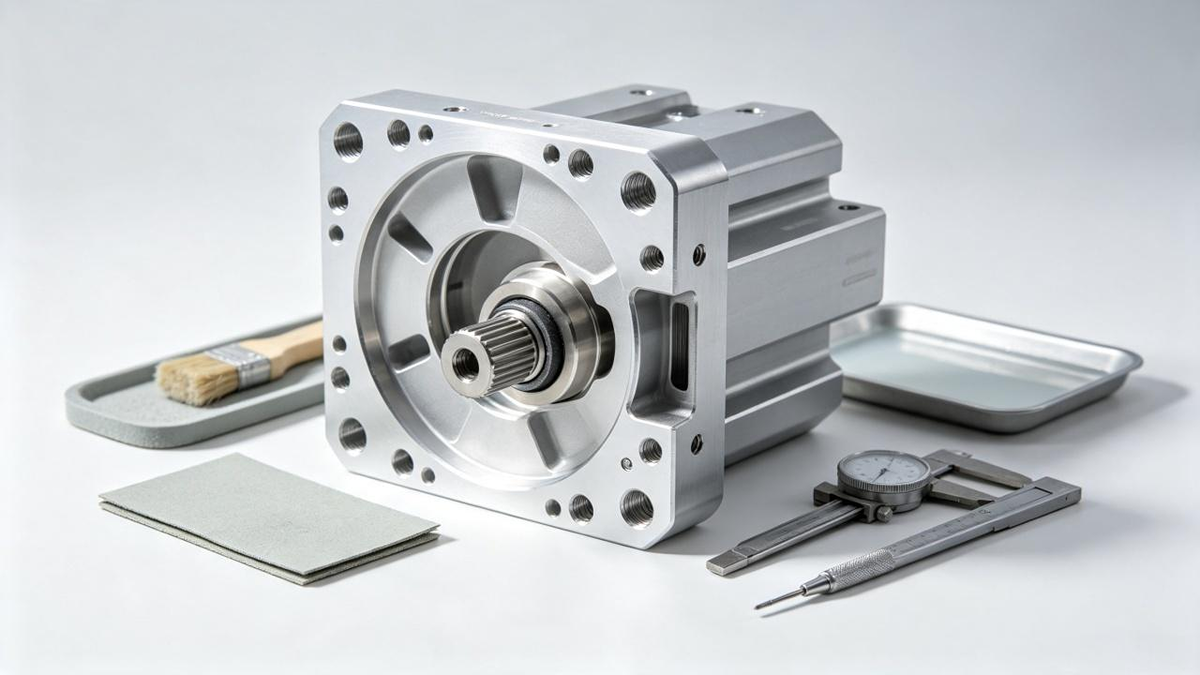
O que significa pós-usinagem em uma fundição sob pressão
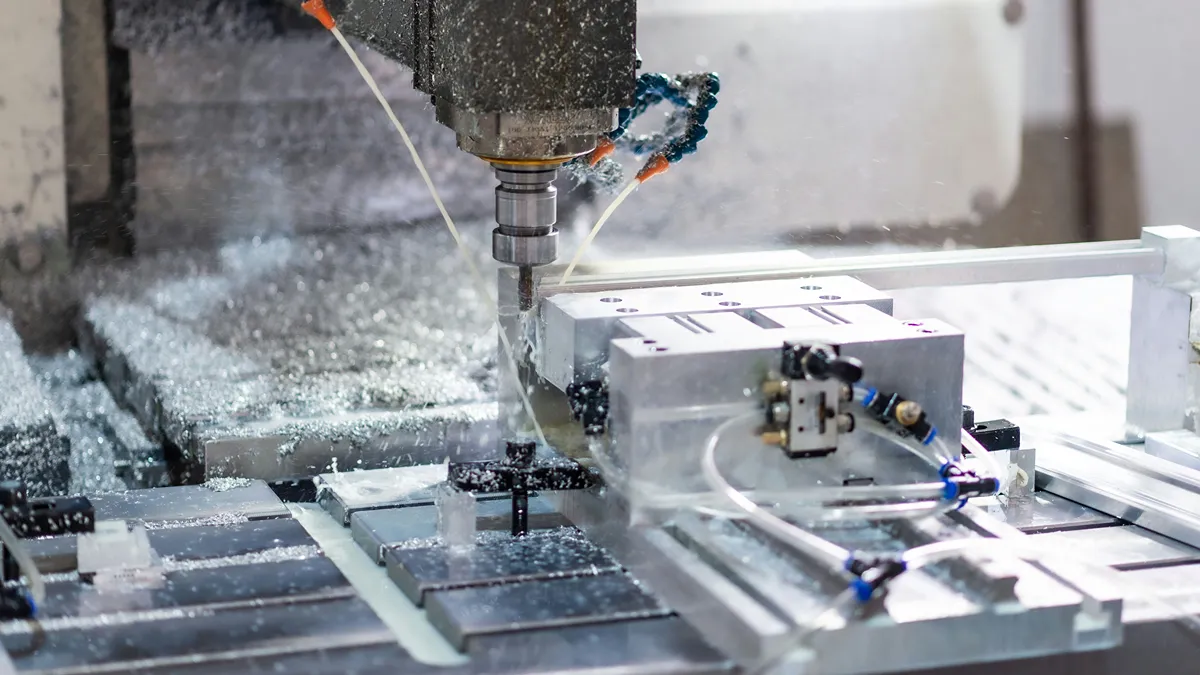
Pós-usinagem é qualquer operação subtrativa realizada depois que a peça sai da matriz: perfuração, tocando, fresagem, tedioso, alargamento, escarear, escareamento, e socando. Fica entre o elenco, ou fundição e uma etapa de detonação, e montagem final na cadeia de processo. Existe porque duas físicas diferentes governam os dois estágios. A fundição sob pressão é excelente na formação rápida de geometrias complexas em três dimensões. A usinagem é excelente por manter firmemente um pequeno número de dimensões. Uma única parte usa legitimamente ambos, e a função do desenho é marcar qual é qual.
A confusão que afunda os programas é tratar o elenco como peça acabada em todos os lugares, ou usinagem como um substituto para um bom projeto de fundição em todos os lugares. O primeiro apresenta roscas com vazamento e rolamentos instáveis. O segundo paga taxas de corte pela geometria que a matriz poderia ter formado gratuitamente. A pergunta certa para cada recurso não é se ele pode ser usinado. É qual tolerância o recurso realmente precisa e se a matriz pode fornecê-la.
Por que o estado As-Cast fica aquém
Quatro limites do processo de fundição criam a lista de trabalho para a etapa de usinagem. O primeiro é o desvio dimensional. As dimensões fundidas ficam dentro de uma classe de tolerância de fundição, na ordem de um décimo de milímetro em tamanhos de peças típicos e mais solto em peças grandes, áreas termicamente ativas. Isso é generoso comparado com um ajuste ou um fio. Em segundo lugar está a qualidade da superfície nas faces formadas. As superfícies fundidas carregam linhas de fluxo e marcas de testemunhas de ventilação, e sua rugosidade varia com a condição da liga e da matriz. Uma face usinada é redefinida para uma aparência mais suave, perfil mais plano deixado pelo caminho da ferramenta.
Terceiro é a integridade dos recursos. Os furos moldados contra o fluxo do metal chegam com leve ovalização e bordas com rebarbas suaves, e roscas fundidas não são especificadas porque roscas reais são cortadas ou formadas. O quarto é o lançamento e o rascunho. Cada recurso da matriz precisa de um ângulo de inclinação para que a peça possa ser ejetada, que é precisamente o que uma face de junta plana ou um rebaixo de canto quadrado não deseja. A usinagem resolve exatamente esses casos. Cria verdadeiros furos redondos, faces de vedação planas, limpar tópicos, e cantos internos quadrados dos quais a matriz não pode se libertar.
Operações comuns de pós-usinagem e o que cada uma resolve
| Operação | O que produz | Por que é usinado, Não lançado |
|---|---|---|
| Perfuração | Furos redondos de posição verdadeira | Os furos fundidos ovalizam e se afastam da posição de desenho |
| Tocando | Roscas internas de suporte de carga | Tira de fios fundidos; especificações de torque precisam de formas de rosca cortadas |
| Fresagem | Plano, rostos e bolsos lisos | Junta, acasalamento, e superfícies de referência precisam de planicidade, o calado não pode fornecer |
| Tedioso / alargamento | Furos com diâmetro de precisão | Os assentos dos rolamentos e os furos dos pinos cabem no furo, não o piloto do elenco |
| Rebaixamento / voltado para o local | Assentos planos para cabeças de parafusos e arruelas | A pré-carga do fixador precisa de uma face de rolamento quadrada, não é um rascunho |
| Gravação / socando | Marcas de peças, seriados, orifícios de ventilação | Rastreabilidade e geometria de estágio final que a matriz não deve carregar |
A lógica econômica é lida diretamente na mesa. Cada recurso usinado é uma promessa de tolerância que a matriz não pode cumprir. Um programa que maquina tudo paga duas vezes pela promessa. Aquele que maquina nada ignora esse custo, então cumpre o projeto de lei na assembleia.
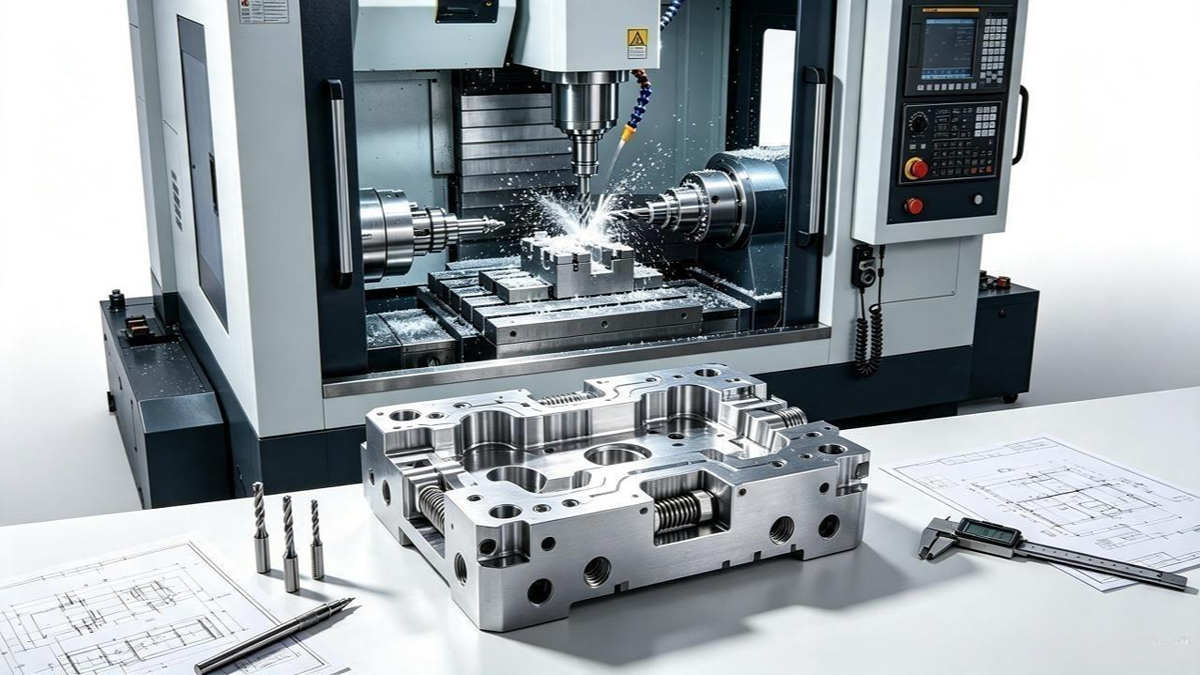
As operações de acabamento que seguem a usinagem, desde rebarbação até revestimento, sente-se em um palco separado com sua própria lista de verificação. Este site é página de acabamento pós-usinagem descreve como essas etapas são sequenciadas após o trabalho de corte abordado aqui.
A lacuna de tolerância entre fundição e usinagem
A regra prática é que a fundição sob pressão mantém dimensões em décimos de milímetro, bom e previsível, mas não adequado ao nível. Ajustes usinados de rotina são comumente mantidos em centésimos. Os padrões traçam a mesma linha. Como a obra de referência Dimensionamento Geométrico e Tolerância notas, tolerâncias gerais seguem ISO 2768 para peças metálicas usinadas e ISO 8062-3 para fundições, dois sistemas separados para dois processos separados.
Essa lacuna é aproximadamente uma ordem de magnitude, e é por isso que o desenho deve indicar em que lado da linha cada característica vive. O chefe que a matriz forma está lançando tolerância. O furo dentro dele é tolerância de usinagem. Confundir os dois é como o dinheiro ou a função se perdem. Um comprador que compara cotações deve confirmar a classe de tolerância nomeada para cada característica crítica, em vez de presumir que o número mais restrito se aplica a todos os lugares.
Como essas classes são escritas em um desenho é uma disciplina própria. O guia para especificando tolerâncias fundidas e usinadas neste site cobre chamadas de referência e os graus de tolerância que uma matriz pode conter de forma realista.
Projetando a peça fundida a ser usinada
As peças que são bem usinadas são projetadas para isso antes do corte da matriz. Quatro hábitos trazem a maior parte da recompensa. Primeiro é o estoque de usinagem. Uma face crítica que será fresada deve ser fundida alta o suficiente para fornecer à fresa material real para remoção. Um centésimo ou dois de estoque permite nivelar a irregularidade lançada em vez de persegui-la. Em segundo lugar está a lógica de dados. A peça precisa de uma limpeza, superfície de referência definida ou furo para o acessório se localizar em cada configuração, e o desenho deve nomear qual recurso é a referência.
Terceiro é a rigidez onde o cortador morde. Paredes finas e estiradas sob pressão de fresagem, para que as nervuras e os filetes generosos em torno das almofadas usinadas mantenham o corte estável e a tolerância mantida. Quarto é o acesso à ferramenta. As estações de perfuração e rosqueamento precisam de espaço acima do furo e espaço para o cortador. A geometria que agrupa recursos usinados em cantos inacessíveis força configurações de vários eixos que poderiam ter sido projetadas. Uma pré-produção lista de verificação de usinagem é a maneira prática de confirmar todos os quatro antes de a ferramenta ser cortada.
O outro lado também vale. Características que a matriz pode formar com precisão, como chefes, costelas, localizadores, e ângulos de inclinação, deve ser fundido em vez de usinado, porque a fundição os forma gratuitamente dentro do tempo de ciclo. A conversa do projeto para a fabricação entre o projetista da matriz e o maquinista acontece exatamente nesta fronteira.
A lógica de custos das operações secundárias
O custo pós-usinagem é dominado pela fixação e configuração, não pela limalha. Cada vez que uma peça deve ser arremessada novamente para alcançar uma nova face, o programa paga a configuração, o erro de referência acumulado nas configurações, e o trabalho. A capacidade multieixo muda essa aritmética. Um quatro- ou um centro de usinagem de cinco eixos pode apresentar diversas faces da ferramenta em uma configuração, mantendo tolerâncias entre recursos que, de outra forma, acumulariam erros de localização em configurações separadas.
Para hardware de alto volume, a automação dedicada geralmente fica abaixo da camada de usinagem. Unidades de perfuração multifuncionais, seringueiros automáticos, e puncionadeiras são simples, operações repetitivas fora dos centros de usinagem. Um padrão de quatro furos passantes e seis machos funciona a taxas que um CNC não alcançaria. A divisão sensata geralmente consiste em estações automatizadas para fácil, furos de alta contagem e CNC para qualquer coisa que precise de precisão, complexidade, ou uma face fresada.
Se essa divisão realmente economiza dinheiro depende do volume e da contagem de recursos. A quebra de o que impulsiona o custo de usinagem neste site compara a configuração, tempo de ciclo, e ferramentas. Um comprador pode ver onde as operações secundárias acrescentam custos e onde os eliminam.
Recursos usinados são um problema de inspeção diferente
A geometria fundida é verificada em relação às tolerâncias de fundição; recursos usinados são verificados em relação ao ajuste. Isso os move para instrumentos diferentes. Máquinas de medição por coordenadas e projetores de perfil óptico verificam as posições dos furos, diâmetros de furo, e planicidade na faixa de tolerância de usinagem. Threads são testados em função, incluindo verificações de torque que confirmam que um assento de fixador carrega a saliência em vez de cortar na primeira volta. As faces de vedação são verificadas com a junta correspondente ou um testador de vazamento de ar, porque uma leitura de planicidade que passa na mesa ainda pode vazar na montagem.
O trabalho de nível automotivo geralmente adiciona uma etapa de extração de limpeza, uma vez que cavacos e resíduos de refrigerante presos em um furo cego usinado são uma falha que o desenho não previu. A consequência prática é a documentação. Um relatório do primeiro artigo deve emparelhar cada recurso usinado com o método que o comprova. Use uma máquina de medição de coordenadas para localização, um medidor de furo ou projetor para diâmetro, e um teste de torque para roscas. Um teste de vazamento, nenhuma impressão geral de que está dentro da tolerância, prova cada face de vedação.
Onde o limite fundido e usinado é definido
A fronteira entre o que a matriz contém e o acabamento da fresa é uma decisão, não é um padrão, e o lugar mais barato para fazer isso é durante o projeto de ferramentas. Os compradores devem pedir a um fornecedor para marcar, recurso por recurso, quais dimensões possuem tolerância de usinagem e quais são confiáveis para a classe de tolerância conforme fundido. Essa única passagem expõe os rostos que precisam de estoque, os furos que precisam de um dado, e os cantos que forçam um eixo extra.
Quando fundição e usinagem são cotadas juntas, o limite é definido uma vez em vez de duas vezes em uma transferência de fornecedor. O Páginas de capacidade de usinagem CNC neste site liste o envelope de tolerância e geometria que a loja possui, e a descrição do serviço indica um relatório de análise DFM gratuito com cada cotação.
Perguntas sobre pós-usinagem para peças fundidas sob pressão
O que é pós-usinagem em fundição sob pressão?
Pós-usinagem é o trabalho subtrativo realizado após a fundição, perfuração de cobertura, tocando, fresagem, tedioso, alargamento, escarear, e socando. Ele traz recursos selecionados para tolerâncias e qualidades de superfície que a matriz não pode produzir. A platina converte peças fundidas em formato de rede em peças prontas para montagem, onde quer que caibam, vedação, ou rosqueamento é necessário.
Por que a fundição sob pressão não consegue manter tolerâncias rígidas sozinha?
As dimensões fundidas normalmente ficam dentro de uma classe de tolerância de fundição em torno de um décimo de milímetro. Os furos ovalizam contra o fluxo de metal, ângulos de inclinação evitam cantos internos quadrados, e roscas fundidas não suportam torque. A usinagem mantém as mesmas características com muito mais precisão, com redondeza e planicidade verdadeiras, fechando a lacuna entre os dois processos.
Quais recursos em uma fundição sob pressão devem ser usinados?
Somente os recursos cuja função exige isso. Furos roscados que serão apertados, furos de rolamento e pino que suportam ajustes, juntas e faces de referência que precisam de planicidade, e rebaixos que os fixadores do assento são quadrados justificam um corte. Chefes, costelas, e localizadores, as formas da matriz com precisão devem permanecer fundidas em vez de serem usinadas.
O que um projeto deve incluir para pós-usinagem?
Quatro textos explicativos fazem com que as peças sejam bem usinadas. Eles estão usinando peças em faces que serão fresadas, um recurso de referência nomeado para cada configuração, e nervuras ou acolchoamento em torno de almofadas usinadas para maior rigidez. É necessária folga para acesso à ferramenta em todos os furos. A resolução destes antes do corte da matriz evita erros de empilhamento de configuração e custos de eixo extra posteriormente.
Considerações Finais
A pós-usinagem não é um sinal de que a fundição falhou. É o passo deliberado que paga pela precisão onde a função a exige. A disciplina está em traçar essa linha no lugar certo. Usine o ajuste, o selo, e o fio. Confie no dado com o chefe, a costela, e o localizador. Cada recurso deixado no lado correto dessa linha tem custos evitados e o risco de tolerância é removido.
As decisões que tornam as operações secundárias um ativo são a divisão elenco versus máquina, a proposta de dados, e o estoque de usinagem. Todos os três são mais baratos para resolver antes do corte da ferramenta. Quando um desenho está pronto, mas a lista de usinagem não está, envie-o através do página de contato. A equipe retorna uma cotação e um relatório de análise DFM gratuito que declara a recomendação por escrito.