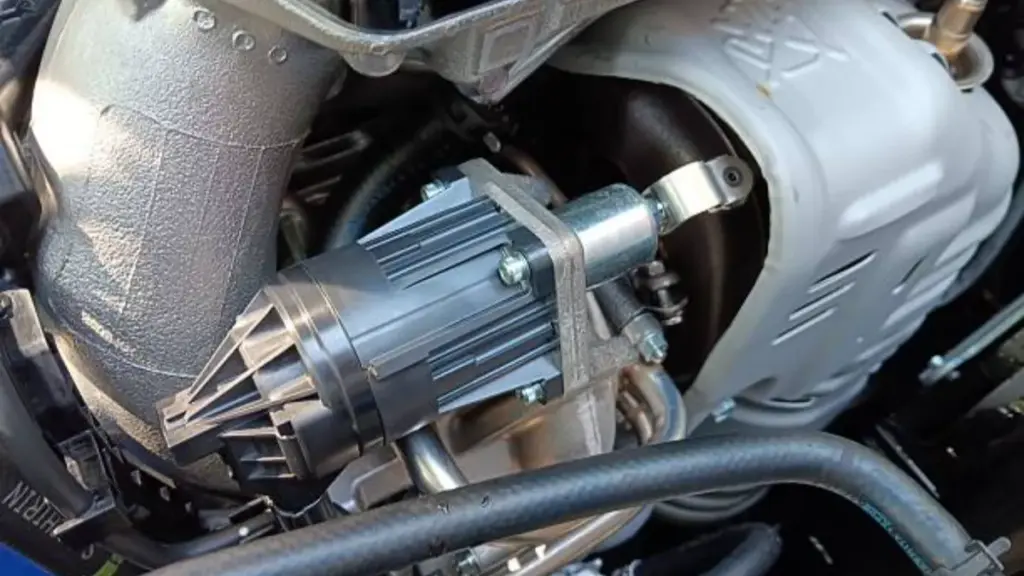
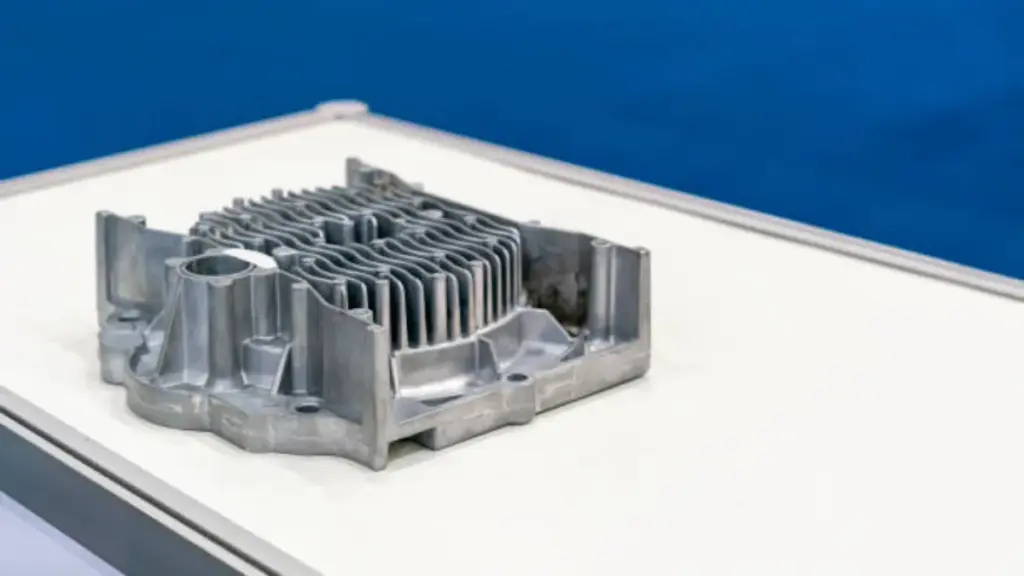
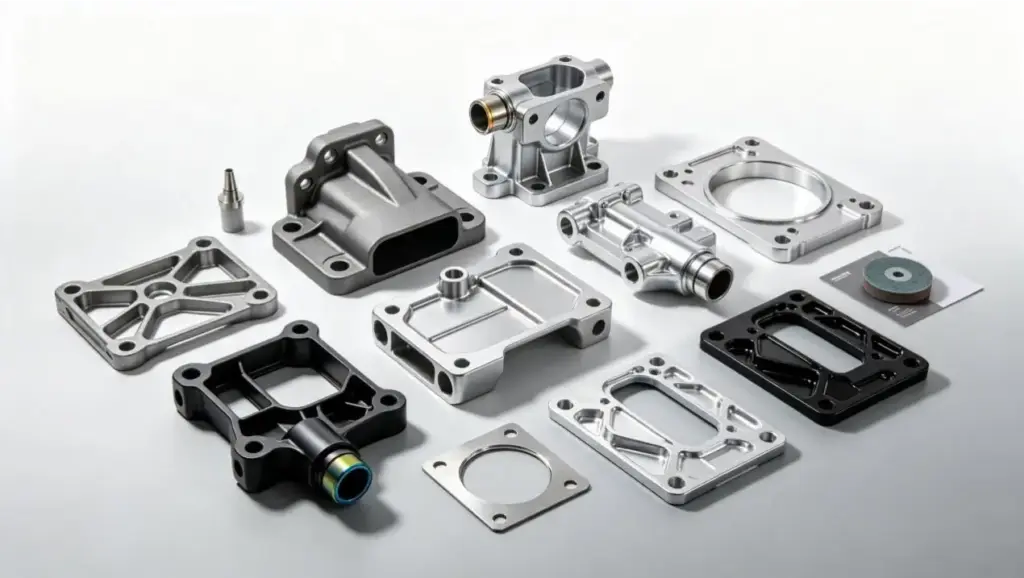
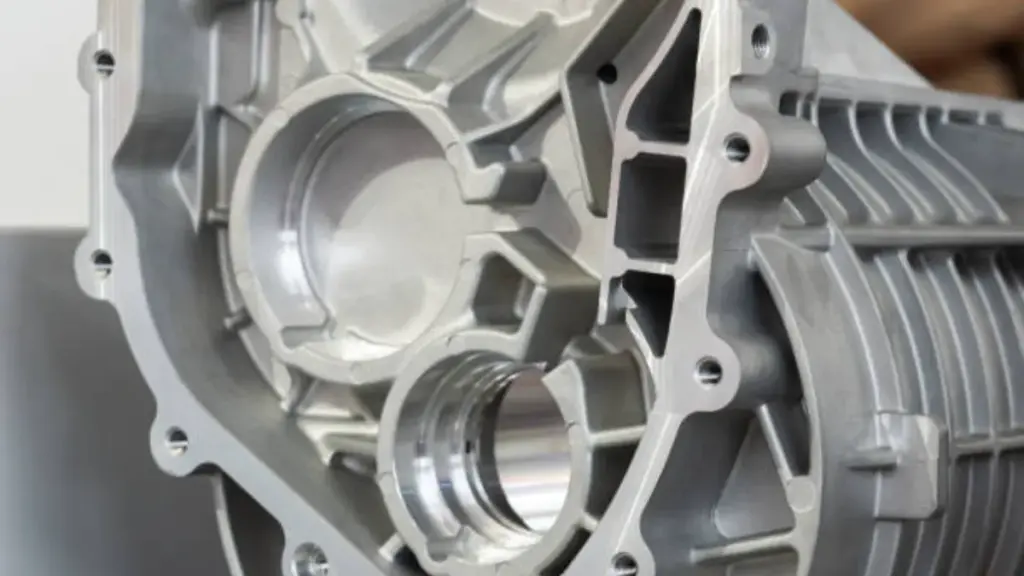
ダイカストにより機械は完成に著しく近づく: ネットシェイプ, 薄い壁, 一体型リブは 1 つの高速サイクルで製造されます. クローズはまさに重要な機能の問題です. ボルトがねじ込まれる穴やベアリングが入る穴は、鋳造機からそのままでは信頼できません。. ガスケットがシールする平らな面もありません, サブアセンブリを見つけるボスもありません. それらの特徴は寸法的に近似したものになります, ソフトエッジ, プロセス残留物でコーティングされています. 後加工は、選択したフィーチャを図面公差内にするために鋳造後に行われる切削作業です。. ネット状のパーツを組み立てるステージです.
ポストマシニングが存在する理由と、どの操作が何を行うかを理解することは 1 つのスキルです. 後できれいに機械加工できるように部品を設計することは別のことです. これらを組み合わせることで、スムーズに稼働するプログラムと、許容範囲のクリープとの闘いに数か月を費やすプログラムが分離されます。. このガイドでは操作について説明します, 2 つのプロセス間の許容差, 二次的な作業を安価に保つ設計習慣. 鋳造から完成品までの機械加工プロセスは、 当サイトのCNC加工解説にまとめてあります.
ダイカストにおける後加工の意味
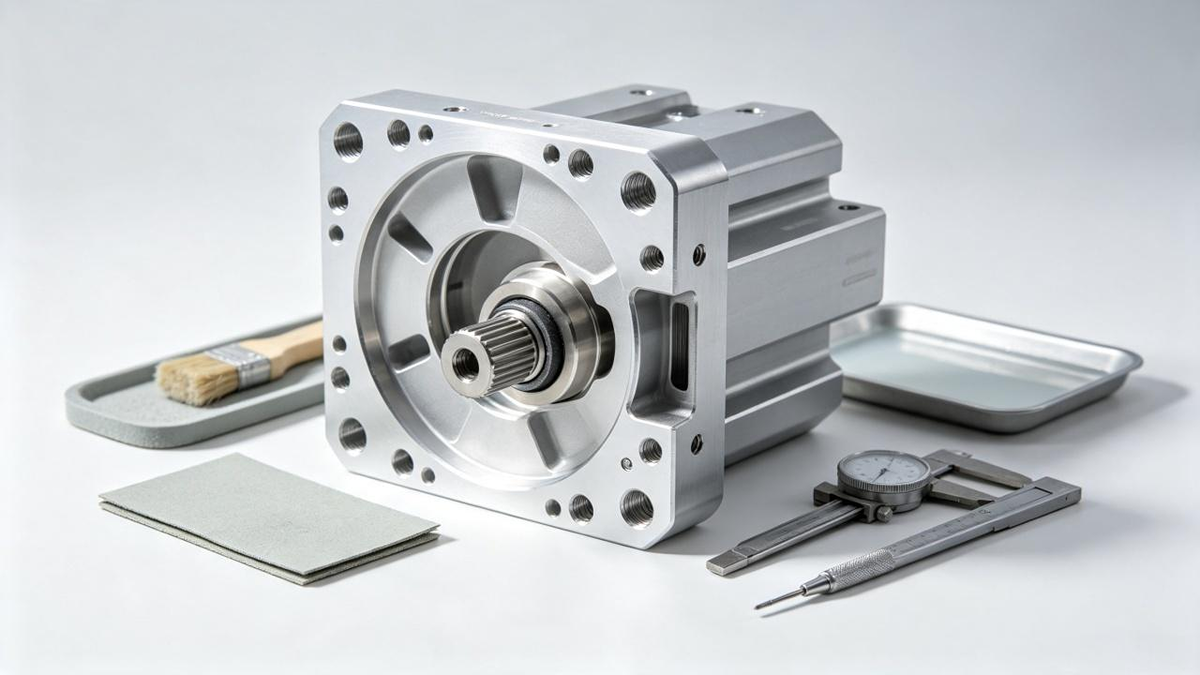
後加工とは、部品が金型から出た後に実行される減算操作です。: 掘削, たたく, フライス加工, つまらない, リーミング, ザグリ加工, 皿穴, そしてパンチング. キャストの間に座ります, または鋳造とブラストステップ, プロセスチェーンにおける最終組み立て. それは 2 つの異なる物理が 2 つの段階を支配するために存在します。. ダイカストは、複雑な形状を三次元で迅速に形成することに優れています。. 機械加工は、少数の寸法をしっかりと保持することに優れています. 単一のパーツが両方を合法的に使用します, そして絵の仕事はどれがどれであるかをマークすることです.
番組を沈没させている混乱は、どこでもキャスティングを完成された部分として扱うことです, またはあらゆる場所での優れた鋳造設計の代替としての機械加工. 1つ目はネジ山の漏れとベアリングのぐらつきを引き起こします. 2 つ目は、金型が無料で形成できた形状の切断率を支払います。. すべての特徴に対する正しい質問は、それが機械加工できるかどうかではありません. フィーチャが実際に必要とする公差と、金型がそれを実現できるかどうかです。.
鋳放し状態では不十分な理由
ダイカストプロセスの 4 つの制限により、機械加工段階の作業リストが作成されます. まずは次元漂流です. 鋳造時の寸法は鋳造公差クラス内に収まります, 一般的な部品サイズでは 10 分の 1 ミリメートル程度、大きな部品ではさらに緩みます。, 熱的に活動的な領域. フィット感やスレッドに比べて余裕があります. 2 番目は成形面の表面品質です。. 鋳放しの表面にはフローラインと通気口の痕跡が残っています, 粗さは合金や金型の状態によって異なります。. 加工されたフェースがより滑らかな状態にリセットされます, ツールパスによって残されたより平坦なプロファイル.
3 番目は機能の整合性です. 金属の流れに逆らって鋳造された穴は、わずかな楕円形と柔らかいバリエッジを持って仕上がります。, 鋳造ねじは、実際のねじが切断または形成されるため、指定されません。. 4 番目はリリースとドラフトです. 部品を取り出すことができるように、すべてのダイ フィーチャには抜き勾配が必要です, これはまさに、平らなガスケット面や角が四角いザグリでは望ましくないものです。. 機械加工はこれらのケースを正確に解決します. 真の丸穴を作成します, 平らなシール面, きれいなスレッド, 内側の角が直角で、ダイが外せない.
一般的な加工後の操作とそれぞれの解決策
| 手術 | それが生み出すもの | なぜ機械加工されるのか, キャストされていない |
|---|---|---|
| 掘削 | 真位置丸穴 | 鋳造穴が楕円形になり、描画位置からずれてしまう |
| タッピング | 耐荷重雌ねじ | 鋳造スレッドストリップ; トルク仕様にはカットねじ形状が必要です |
| フライス加工 | フラット, 滑らかな表面とポケット | ガスケット, 交尾, データム面には抜き勾配では与えられない平面度が必要です |
| つまらない / リーミング | 精密な直径の穴 | ベアリングシートとピンボアがボアにフィット, キャストパイロットではありません |
| ザグリ加工 / ザグリ加工 | ボルトヘッドとワッシャー用のフラットシート | ファスナーの予圧には正方形の座面が必要です, ドラフトされたものではない |
| 彫刻 / パンチング | パーツマーク, シリアル, 通気孔 | トレーサビリティと金型が持つべきでない後期の形状 |
経済論理は表から直接読み取れます. 機械加工されたすべてのフィーチャーは、金型では実現できない公差を約束します。. すべてを機械化するプログラムは、約束を 2 倍支払う. 機械を一切使わずにコストを節約できるもの, その後議会で法案を成立させる.
機械加工後の仕上げ作業, バリ取りから塗装まで, 独自のチェックリストを備えた別のステージに座る. このサイトの 加工後の仕上げページ ここで説明する切断作業の後にこれらのステップがどのように順序付けられるかを説明します。.
鋳造と機械加工の間の公差のギャップ
実際的なルールとしては、ダイカストの寸法は 10 分の 1 ミリメートル単位です。, 良好で予測可能だが、適合レベルではない. 通常の機械加工フィットは 100 分の 1 単位で行われます。. 標準は同じ線を引きます. 参考作品としては 幾何学的寸法と公差 メモ, 一般公差は ISO に準拠します 2768 金属機械加工部品およびISO用 8062-3 鋳物用, 2 つの別個のプロセス用の 2 つの別個のシステム.
そのギャップはおよそ一桁大きい, それが、各地物が線のどちら側に存在するかを図面に明記しなければならない理由です。. 金型が形成するボスは鋳造公差です. 内部の穴は加工公差です. この 2 つを混同すると、お金か機能のどちらかが失われてしまいます. 見積もりを比較する買い手は、より厳密な数値がどこにでも適用されると考えるのではなく、各重要な機能に指定された公差クラスを確認する必要があります。.
これらのクラスを図面にどのように書き込むかは、それ自体の専門分野です. へのガイド 鋳造公差と機械加工公差の指定 このサイトでは、データム コールアウトと金型が現実的に保持できる公差グレードについて説明しています。.
機械加工される鋳物の設計
機械加工に適した部品は、金型を切断する前に設計されています。. 4 つの習慣が利益のほとんどをもたらします. まずは加工ストックです. フライス加工される重要な面は、カッターに実際の材料を除去できる程度に高くキャストする必要があります。. ストックの 100 分の 1 ~ 2 を使用すると、鋳造時の不規則性を追跡するのではなく、平らにすることができます。. 2 番目はデータムロジックです. 部品をきれいにする必要があります, すべてのセットアップで固定具を配置するために定義された基準面または穴, そして、図面にはどのフィーチャーがデータムであるかを示す必要があります。.
3つ目はカッターの食い込み部分の剛性です。. 薄いドラフト壁はフライス加工圧力下でスプリングします, 機械加工パッドの周りのリブとたっぷりとしたフィレットにより、切断が安定し、公差が維持されます。. 4 番目はツールへのアクセスです. ドリルおよびタップステーションには穴の上に隙間とカッター用のスペースが必要です. アクセスできないコーナーに機械加工されたフィーチャを詰め込むジオメトリにより、設計できたはずの多軸セットアップが強制される. プリプロダクション 加工チェックリスト 工具を切断する前に 4 つすべてを確認する実用的な方法です.
裏側も同様です. 金型で正確に成形できる特徴, 上司などの, 肋骨, ロケータ, および抜き勾配角度, 機械加工ではなく鋳造する必要があります, 鋳造によりサイクルタイム内に無料で成形されるため. 金型設計者と機械加工者の間の製造のための設計に関する会話は、まさにこの境界で行われます。.
セカンダリ オペレーションのコスト ロジック
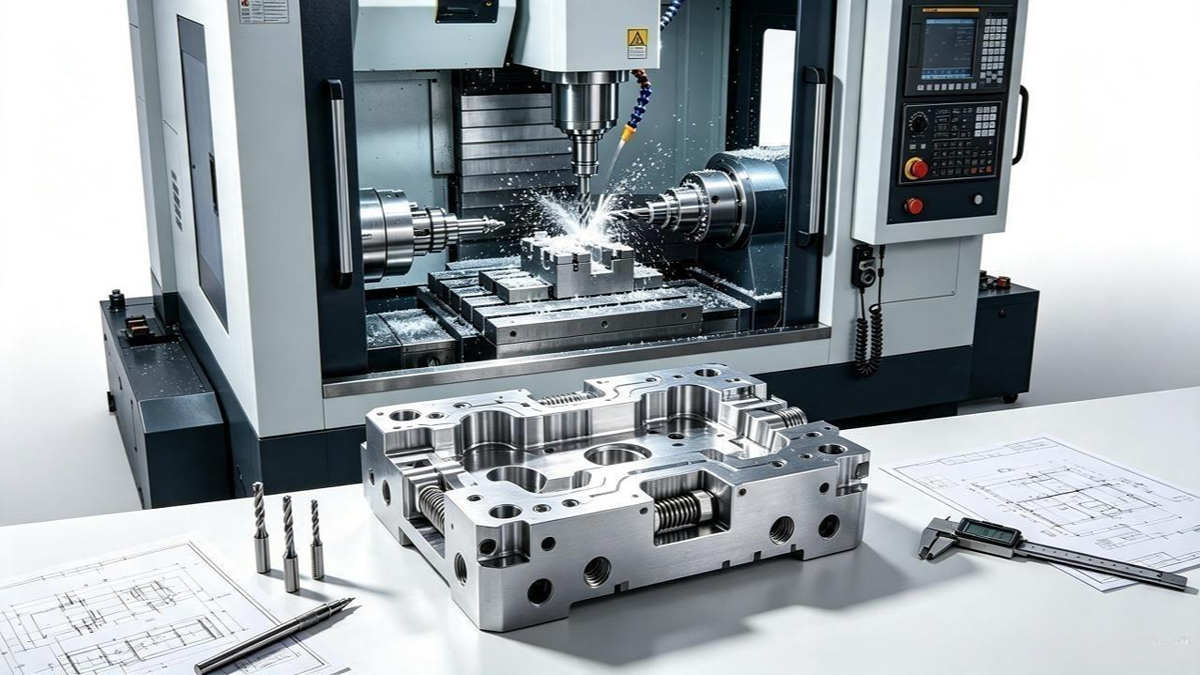
加工後のコストは治具とセットアップが大半を占めます, 切りくずによってではなく. 新しい面に到達するために部品を再チャックする必要があるたびに, プログラムがセットアップを負担します, セットアップ全体で蓄積されたデータム誤差, そして労働. 多軸機能がその演算を変える. 4- または 5 軸マシニング センターは、1 つのセットアップで複数の面を工具に提供できます, 別のセットアップからの位置誤差が積み重なってしまう可能性があるフィーチャ全体にわたる許容差を保持する.
大容量ハードウェア向け, 専用の自動化は多くの場合、加工層の下に配置されます. 多機能ドリリングユニット, 自動タッパー, パンチングマシンは簡単です, マシニングセンターでの繰り返し作業. 4 つのスルーホールと 6 つのタップのパターンは、CNC では一致しない速度で実行されます。. 賢明な分割は、通常、簡単に行うための自動ステーションです。, 精度が必要なあらゆる用途に対応する多数の穴と CNC, 複雑, またはフライス加工された顔.
その分割によって実際にコストが削減されるかどうかは、ボリュームと機能の数によって決まります。. の内訳 何が加工コストを左右するのか このサイトではセットアップを比較しています, サイクルタイム, とツーリング. 購入者は、二次的な操作でコストが追加される箇所とコストが削減される箇所を確認できます。.
機械加工されたフィーチャーは別の検査問題です
鋳造時の形状は鋳造公差に対してチェックされます; 機械加工されたフィーチャの適合性がチェックされます. それはそれらを別の楽器に移します. 三次元測定機と光学プロファイルプロジェクターで穴の位置を確認, 穴径, および加工公差域での平面度. スレッドは機能テストされる, 締結シートが最初の回転でせん断するのではなく、ボスに荷重をかけることを確認するトルクチェックを含む. シール面は相手ガスケットまたはエア漏れテスターで検証されます。, テーブル上を通過する平坦度測定値がアセンブリ上で依然として漏れる可能性があるためです。.
自動車グレードの作業では、清浄度抽出ステップが追加されることがよくあります, 機械加工されたブラインドボアに閉じ込められた切り粉とクーラント残留物は、図面では予期されていなかった失敗であるため. 実際の結果は文書化です. 最初の記事のレポートでは、各加工フィーチャとそれを証明する方法を組み合わせる必要があります。. 三次元測定機を使用して位置を測定する, 直径用のボアゲージまたはプロジェクター, ねじ山のトルクテスト. リークテスト, 全体的に許容範囲内という印象は一つもありません, 各シール面を証明します.
鋳造と機械加工の境界が設定される場所
ダイが保持するものとカッターが仕上げるものの境界は決定です, デフォルトではありません, そして、それを作るのに最も安価な場所は、ツーリングの設計中です。. 購入者はサプライヤーにマークを付けるように依頼する必要があります, 機能ごとに, どの寸法に加工代があり、どの寸法が鋳放し公差クラスに信頼されるか. その 1 回のパスでストックが必要な面が露出します, データムが必要な穴, 余分な軸を強制するコーナー.
鋳造と機械加工を合わせて見積る場合, 境界はサプライヤーの受け渡し全体で 2 回ではなく 1 回設定されます. の CNC加工能力のページ このサイトには、ショップが保有する公差と形状エンベロープがリストされています, サービスの説明には、各見積もりを含む無料の DFM 分析レポートが記載されています.
ダイカストの後加工についての質問
ダイカストの後加工とは何ですか?
ポストマシニングは鋳造後に行われる減算作業です, カバーリング, たたく, フライス加工, つまらない, リーミング, ザグリ加工, そしてパンチング. 選択されたフィーチャーを、金型では生成できない公差と表面品質に近づけます。. このステージは、ネットシェイプ鋳物を、どこにでも適合する組み立て可能な部品に変換します。, 封印, またはネジ切りが必要です.
なぜダイカストだけでは厳しい公差を保持できないのか?
鋳造時の寸法は通常、約 10 分の 1 ミリメートルの鋳造公差クラス内に収まります。. 金属の流れに逆らって穴が楕円形になる, 抜き勾配角度により、内側の角が直角になることが防止されます, 鋳造スレッドはトルクを伝達できません. 機械加工により、真の真円度と平坦度を実現し、同じ特徴をよりしっかりと保持します, 2 つのプロセス間のギャップを埋める.
ダイカストのどのフィーチャを機械加工する必要があるか?
必要な機能のみ. トルクがかかるネジ穴, はめあいを行うベアリングとピンの穴, 平面度が必要なガスケットおよび基準面, ファスナーを直角に固定するザグリ穴はすべてカットを正当化します。. ボス, 肋骨, 金型が正確に形成するロケーターとロケーターは、機械加工ではなく鋳造されたままである必要があります。.
加工後の設計に何を含めるべきか?
4 つのコールアウトにより部品の加工が良好になります. 彼らはフライス加工される面の素材を加工しています, 各セットアップの名前付きデータム フィーチャー, 剛性を高めるための機械加工パッドの周囲のリブまたはパッド. 工具にアクセスするためのクリアランスがすべての穴に必要です. ダイを切断する前にこれらを解決することで、セットアップのスタッキングエラーや、後の軸の追加コストを回避できます。.
最終的な考え
後加工は鋳造が失敗したことを示すものではありません. 機能が要求する精度を実現するには、意図的なステップが必要です. 規律とは、適切な場所にその線を引くことにあります. フィット感を機械加工する, シール, そしてスレッド. ボスにサイコロを預ける, 肋骨, そしてロケーター. そのラインの正しい側に残されたすべてのフィーチャーはコストが回避され、公差リスクが除去されます。.
二次的なオペレーションを資産にする決定は、キャストとマシンの分割です。, データム提案, および加工ストック. 3 つとも、工具を切断する前に解決するのが最も安価です。. 図面は準備できているが、加工リストが準備されていない場合, を通じて送信してください お問い合わせページ. チームは見積もりと、推奨事項を書面で記載した無料の DFM 分析レポートを返します。.