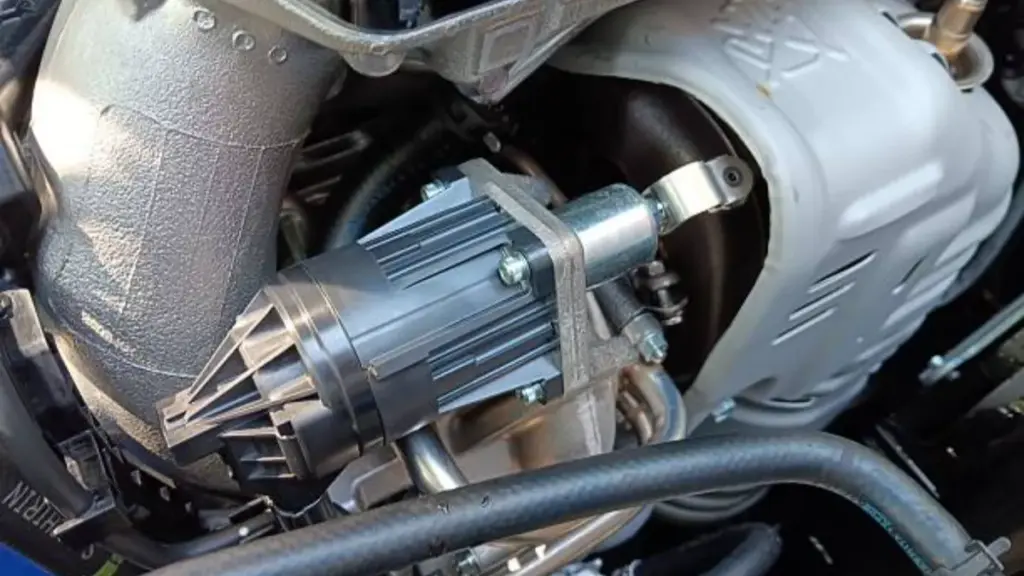
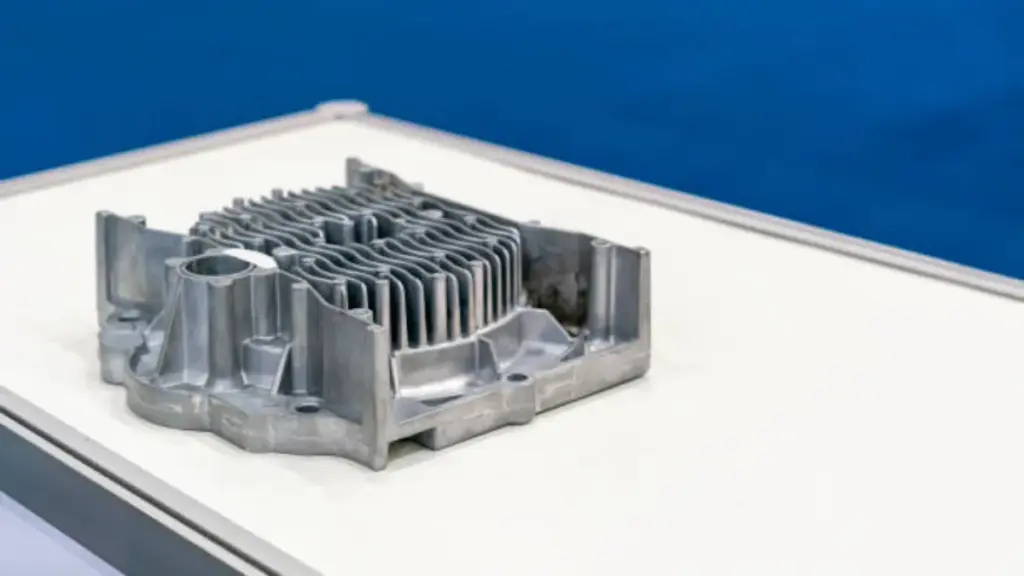
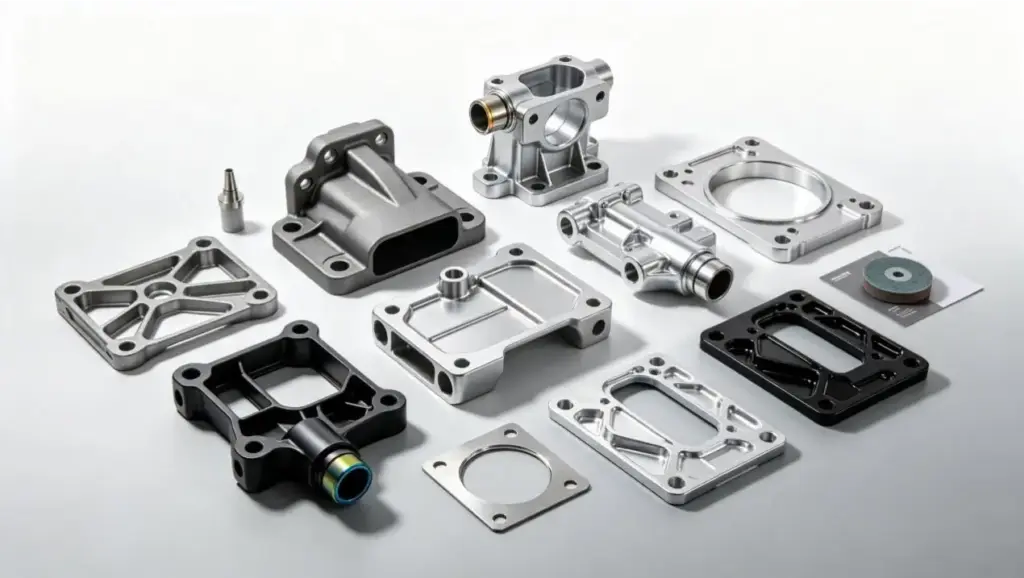
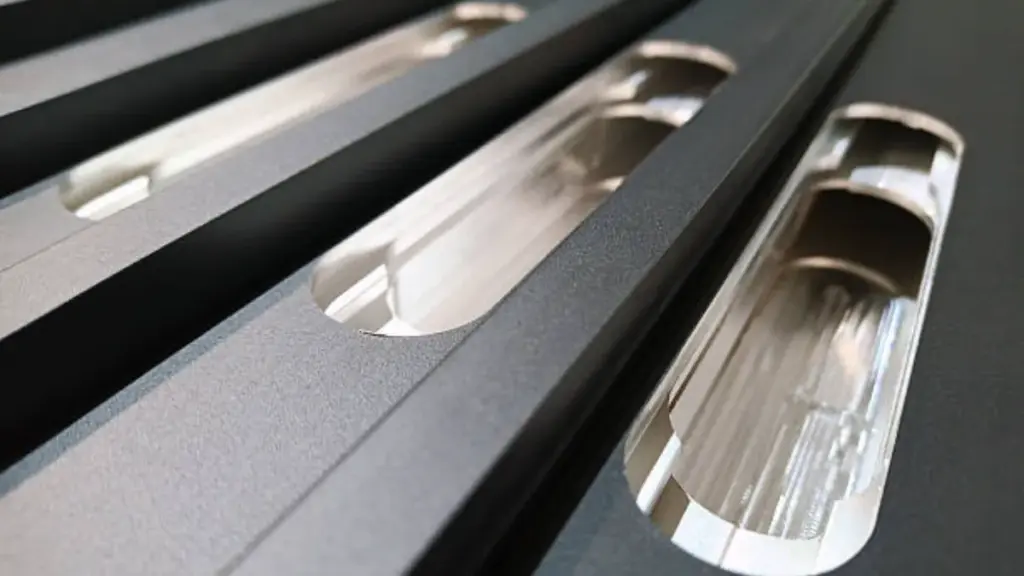
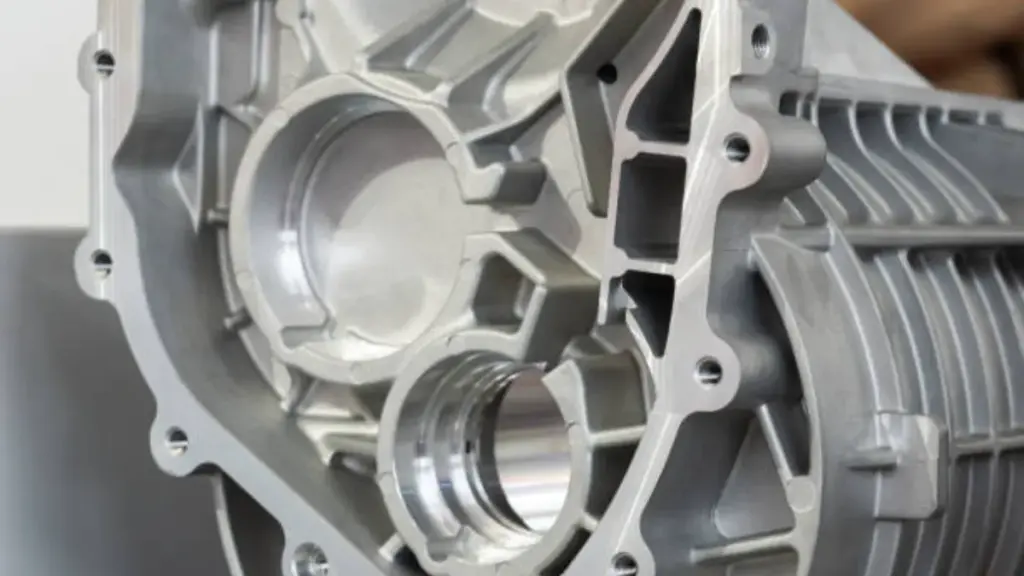
एक डाई कास्टिंग मशीन को उल्लेखनीय रूप से समाप्त होने के करीब छोड़ देती है: शुद्ध आकार, पतली दीवारें, और अभिन्न पसलियाँ एक तेज़ चक्र में निर्मित होती हैं. बंद करना वास्तव में उन सुविधाओं पर समस्या है जो मायने रखती हैं. जिस छेद में बोल्ट डाला जाता है और जिस बोर में बेयरिंग बैठती है वह कास्टिंग मशीन के लिए सीधे तौर पर भरोसेमंद नहीं होते हैं. न ही सपाट सतह के विरुद्ध गैस्केट सील है, न ही वे बॉस जो उपसंयोजन का पता लगाते हैं. वे विशेषताएँ आयामी रूप से अनुमानित होती हैं, धीरे से धार, और प्रक्रिया अवशेषों में लेपित. पोस्ट मशीनिंग चयनित विशेषताओं को ड्राइंग टॉलरेंस में लाने के लिए कास्टिंग के बाद किया जाने वाला कटिंग कार्य है. यह वह चरण है जो जाल के आकार वाले हिस्से को संयोजन वाले हिस्से में बदल देता है.
यह जानना कि पोस्ट-मशीनिंग क्यों मौजूद है और कौन से ऑपरेशन क्या करते हैं, एक कौशल है. किसी हिस्से को डिज़ाइन करना ताकि बाद में उसे साफ-सुथरा मशीन से चलाया जा सके, दूसरी बात है. साथ में वे एक ऐसे कार्यक्रम को अलग करते हैं जो सुचारू रूप से चलता है और उस कार्यक्रम को अलग करता है जो महीनों तक सहनशीलता में कमी से लड़ता है. यह मार्गदर्शिका परिचालनों को कवर करती है, दो प्रक्रियाओं के बीच सहनशीलता का अंतर, और डिज़ाइन की आदतें जो द्वितीयक कार्य को सस्ता बनाए रखती हैं. कास्टिंग से लेकर तैयार हिस्से तक की मशीनिंग प्रक्रिया है इस साइट के सीएनसी मशीनिंग व्याख्याता में संक्षेप में बताया गया है.
डाई कास्टिंग पर पोस्ट मशीनिंग का क्या मतलब है
पोस्ट मशीनिंग कोई घटिया ऑपरेशन है जो भाग के मरने के बाद किया जाता है: ड्रिलिंग, दोहन, पिसाई, उबाऊ, रीमिंग, प्रतिबोरिंग, पलटना, और मुक्का मारना. यह कास्टिंग के बीच बैठता है, या कास्टिंग और एक विस्फोटक कदम, और प्रक्रिया श्रृंखला में अंतिम संयोजन. यह अस्तित्व में है क्योंकि दो अलग-अलग भौतिकी दो चरणों को नियंत्रित करती हैं. डाई कास्टिंग तीन आयामों में तेजी से जटिल ज्यामिति बनाने में उत्कृष्ट है. मशीनिंग कम संख्या में आयामों को कसकर पकड़ने में उत्कृष्टता प्राप्त करती है. एक ही भाग वैध रूप से दोनों का उपयोग करता है, और ड्राइंग का काम यह चिह्नित करना है कि कौन सा है.
कार्यक्रमों को डुबाने वाली उलझन यह है कि हर जगह कास्टिंग को समाप्त भाग मान लिया जाता है, या हर जगह अच्छे कास्टिंग डिज़ाइन के प्रतिस्थापन के रूप में मशीनिंग. पहला लीकेज धागे और डगमगाते बियरिंग देता है. दूसरा, ज्यामिति के लिए दरों में कटौती का भुगतान करता है, जो डाई मुफ्त में बनाई जा सकती थी. प्रत्येक सुविधा के लिए सही प्रश्न यह नहीं है कि क्या इसे मशीनीकृत किया जा सकता है. यह वह सहनशीलता है जिसकी सुविधा को वास्तव में आवश्यकता है और क्या डाई इसे प्रदान कर सकती है.
एज़-कास्ट स्टेट कम क्यों पड़ता है
डाई-कास्टिंग प्रक्रिया की चार सीमाएँ मशीनिंग चरण के लिए कार्य सूची बनाती हैं. पहला है आयामी बहाव. एज़-कास्ट आयाम कास्टिंग टॉलरेंस वर्ग के अंतर्गत आते हैं, सामान्य हिस्से के आकार पर मिलीमीटर के दसवें हिस्से के क्रम पर और बड़े पर कम, तापीय रूप से सक्रिय क्षेत्र. फिट या धागे की तुलना में यह उदार है. दूसरा है गठित चेहरों पर सतह की गुणवत्ता. कास्ट की गई सतहों में प्रवाह रेखाएं और वेंट गवाह चिह्न होते हैं, और उनका खुरदरापन मिश्र धातु और डाई की स्थिति के साथ बदलता रहता है. एक मशीनी चेहरा पुनः चिकना हो जाता है, उपकरण पथ द्वारा छोड़ी गई चापलूसी प्रोफ़ाइल.
तीसरा है फीचर इंटीग्रिटी. धातु के प्रवाह के विरुद्ध डाले गए छेद हल्की अंडाकारता और नरम गड़गड़ाहट वाले किनारों के साथ आते हैं, और कास्ट धागे निर्दिष्ट नहीं हैं क्योंकि असली धागे काटे जाते हैं या बनाए जाते हैं. चौथा है रिलीज़ और ड्राफ्ट. प्रत्येक डाई फीचर को ड्राफ्ट कोण की आवश्यकता होती है ताकि भाग बाहर निकल सके, जो बिल्कुल वही है जो एक सपाट गैस्केट फेस या चौकोर-कोने वाला काउंटरबोर नहीं चाहता है. मशीनिंग बिल्कुल इन मामलों का समाधान करती है. यह वास्तविक गोल छिद्र बनाता है, फ्लैट सीलिंग चेहरे, साफ धागे, और वर्गाकार आंतरिक कोने जिनसे पासा मुक्त नहीं हो सकता.
सामान्य पोस्ट मशीनिंग संचालन और प्रत्येक क्या हल करता है
| संचालन | यह क्या पैदा करता है | यह मशीनी क्यों है?, कास्ट नहीं |
|---|---|---|
| ड्रिलिंग | सही स्थिति वाले गोल छेद | कास्ट छेद अंडाकार हो जाते हैं और ड्राइंग की स्थिति से हट जाते हैं |
| दोहन | भार वहन करने वाले आंतरिक धागे | कास्ट धागे की पट्टी; टॉर्क स्पेक्स के लिए कट थ्रेड फॉर्म की आवश्यकता होती है |
| पिसाई | समतल, चिकने चेहरे और जेबें | पाल बांधने की रस्सी, युक्त, और डेटाम सतहों को समतलता की आवश्यकता होती है, ड्राफ्ट नहीं दे सकता |
| उबाऊ / रीमिंग | परिशुद्धता-व्यास वाले बोर | बियरिंग सीटें और पिन बोर बोर पर फिट होते हैं, कास्ट पायलट नहीं |
| काउंटरबोरिंग / स्थल के सामने वाला | बोल्ट हेड और वॉशर के लिए फ्लैट सीटें | फास्टनर प्रीलोड के लिए चौकोर असर वाले चेहरे की आवश्यकता होती है, ड्राफ्ट नहीं किया गया |
| एनग्रेविंग / छिद्रण | भाग चिह्न, धारावाहिकों, वेंट छेद | पासे में ट्रेसेबिलिटी और लेट-स्टेज ज्योमेट्री नहीं होनी चाहिए |
आर्थिक तर्क सीधे तौर पर सामने आता है. प्रत्येक मशीनीकृत सुविधा एक सहनशीलता का वादा है जिसे डाई नहीं कर सकता. एक प्रोग्राम जो सब कुछ मशीन कर देता है, वादे के लिए दो बार भुगतान करता है. वह मशीन जो उस लागत को कम नहीं करती, फिर विधानसभा में बिल मिलता है.
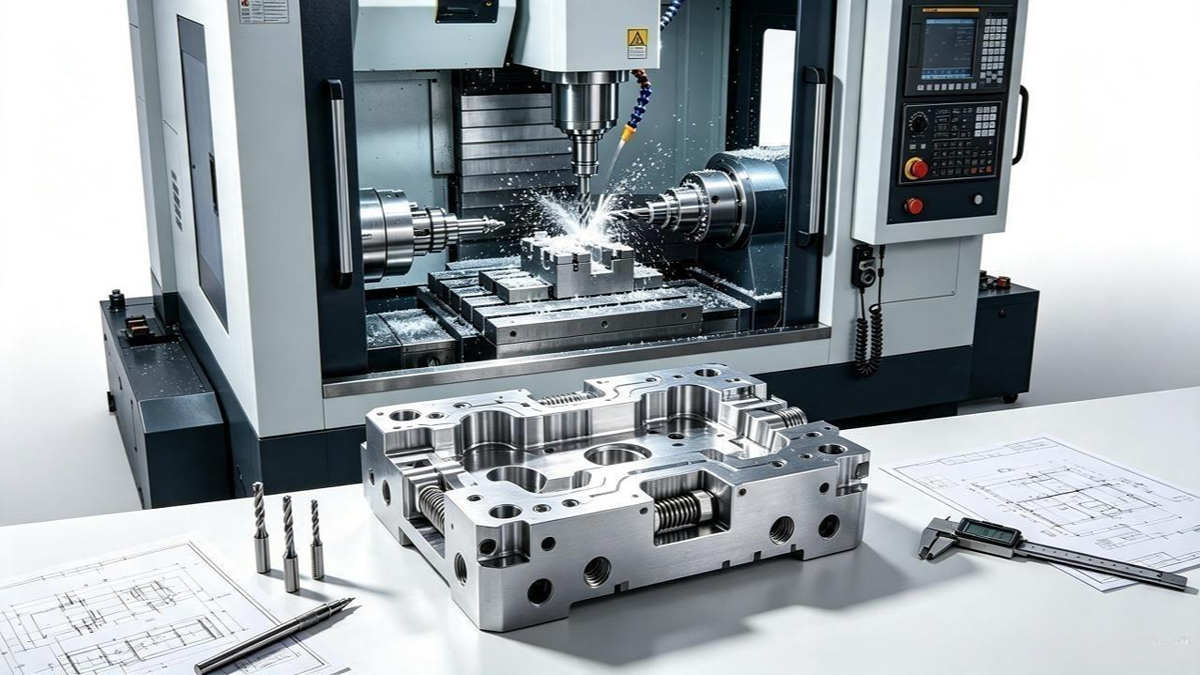
मशीनिंग के बाद होने वाले परिष्करण कार्य, डिबुरिंग से लेकर कोटिंग तक, अपनी स्वयं की चेकलिस्ट के साथ एक अलग मंच पर बैठें. यह साइट है मशीनिंग के बाद का समापन पृष्ठ वर्णन करता है कि यहां कवर किए गए कटिंग कार्य के बाद उन चरणों को कैसे अनुक्रमित किया जाता है.
कास्टिंग और मशीनिंग के बीच सहनशीलता का अंतर
व्यावहारिक नियम यह है कि डाई कास्टिंग का आयाम एक मिलीमीटर के दसवें हिस्से में होता है, अच्छा और पूर्वानुमान योग्य लेकिन उपयुक्त स्तर का नहीं. नियमित मशीनीकृत फिट आमतौर पर सौवें हिस्से में रखे जाते हैं. मानक एक ही रेखा खींचते हैं. संदर्भ कार्य के रूप में ज्यामितीय आयाम और सहनशीलता टिप्पणियाँ, सामान्य सहनशीलता आईएसओ का पालन करती है 2768 धातुई मशीनीकृत भागों और आईएसओ के लिए 8062-3 कास्टिंग के लिए, दो अलग प्रक्रियाओं के लिए दो अलग प्रणालियाँ.
वह अंतर मोटे तौर पर परिमाण का एक क्रम है, और यही कारण है कि ड्राइंग में यह अवश्य बताया जाना चाहिए कि प्रत्येक विशेषता रेखा के किस तरफ रहती है. पासे का बॉस कास्टिंग टॉलरेंस है. इसके अंदर का बोर मशीनिंग टॉलरेंस है. दोनों को भ्रमित करने से पैसा या कार्य दोनों ही नष्ट हो जाते हैं. उद्धरणों की तुलना करने वाले खरीदार को यह मानने के बजाय कि हर जगह सख्त संख्या लागू होती है, प्रत्येक महत्वपूर्ण विशेषता के लिए नामित सहिष्णुता वर्ग की पुष्टि करनी चाहिए.
वे कक्षाएं किसी चित्र पर कैसे लिखी जाती हैं, यह उसका अपना अनुशासन है. के लिए मार्गदर्शक कास्ट और मशीनी सहनशीलता निर्दिष्ट करना इस साइट पर डेटाम कॉलआउट और सहिष्णुता ग्रेड को वास्तविक रूप से रखा जा सकता है.
मशीनीकृत होने के लिए कास्टिंग को डिज़ाइन करना
जिन भागों को अच्छी तरह से मशीनीकृत किया जाता है, उन्हें डाई काटने से पहले इसके लिए डिज़ाइन किया जाता है. चार आदतें सबसे अधिक लाभ पहुंचाती हैं. पहला है मशीनिंग स्टॉक. एक महत्वपूर्ण चेहरा जिसे मिल्ड किया जाएगा उसे इतना ऊंचा डाला जाना चाहिए कि कटर को हटाने के लिए वास्तविक सामग्री मिल सके. स्टॉक का सौवां या दो हिस्सा इसे पीछा करने के बजाय यथा-कास्ट अनियमितता को समतल करने देता है. दूसरा है डेटाम लॉजिक. भाग को साफ़ करने की आवश्यकता है, प्रत्येक सेटअप पर फिक्स्चर का पता लगाने के लिए परिभाषित संदर्भ सतह या बोर, और ड्राइंग में यह नाम होना चाहिए कि कौन सी विशेषता डेटाम है.
तीसरा कठोरता है जहां कटर काटता है. मिलिंग दबाव में पतली ड्राफ्ट वाली दीवारें उभरती हैं, इसलिए मशीनी पैड के चारों ओर पसलियाँ और उदार फ़िललेट्स कट को स्थिर रखते हैं और सहनशीलता बनाए रखते हैं. चौथा है टूल एक्सेस. ड्रिल और टैप स्टेशनों को छेद के ऊपर निकासी और कटर के लिए जगह की आवश्यकता होती है. ज्यामिति जो मशीनीकृत सुविधाओं को दुर्गम कोनों में पैक करती है, बहु-अक्ष सेटअपों को मजबूर करती है जिन्हें डिज़ाइन किया जा सकता था. एक प्री-प्रोडक्शन मशीनिंग चेकलिस्ट उपकरण को काटने से पहले इन चारों की पुष्टि करने का व्यावहारिक तरीका है.
इसका दूसरा पहलू भी है. विशेषताएँ कि डाई सटीक रूप से बन सकती है, जैसे बॉस, पसलियाँ, लोकेटर, और ड्राफ्ट कोण, मशीनीकृत करने के बजाय ढाला जाना चाहिए, क्योंकि कास्टिंग उन्हें चक्र समय के अंदर मुफ्त में बनाती है. डाई डिज़ाइनर और मशीनिस्ट के बीच डिज़ाइन-फॉर-मैन्युफैक्चरिंग की बातचीत ठीक इसी सीमा पर होती है.
माध्यमिक संचालन का लागत तर्क
मशीनिंग के बाद की लागत फिक्स्चर और सेटअप पर हावी होती है, स्वारफ द्वारा नहीं. हर बार एक नए चेहरे तक पहुंचने के लिए एक हिस्से को दोबारा चकित करना पड़ता है, प्रोग्राम सेटअप का भुगतान करता है, संपूर्ण सेटअप में एकत्रित डेटाम त्रुटि, और श्रम. बहु-अक्ष क्षमता उस अंकगणित को बदल देती है. एक चार- या पांच-अक्ष मशीनिंग केंद्र एक सेटअप में उपकरण के कई पहलू प्रस्तुत कर सकता है, उन सभी विशेषताओं में सहनशीलता बनाए रखना जो अन्यथा अलग-अलग सेटअपों से उनकी स्थान त्रुटि को रोक देगी.
हाई-वॉल्यूम हार्डवेयर के लिए, समर्पित स्वचालन अक्सर मशीनिंग स्तर के नीचे बैठता है. मल्टी-फ़ंक्शन ड्रिलिंग इकाइयाँ, स्वचालित टैपर, और पंचिंग मशीनें सरल लेती हैं, मशीनिंग केन्द्रों से बार-बार होने वाले संचालन. चार थ्रू-होल और छह नल का एक पैटर्न उन दरों पर चलता है जो सीएनसी से मेल नहीं खाएंगे. समझदार विभाजन आमतौर पर आसान के लिए स्वचालित स्टेशन होते हैं, सटीकता की आवश्यकता वाली किसी भी चीज़ के लिए हाई-काउंट छेद और सीएनसी, जटिलता, या एक म्लान चेहरा.
वह विभाजन वास्तव में पैसा बचाता है या नहीं, यह वॉल्यूम और फीचर गणना पर निर्भर करता है. का टूटना मशीनिंग लागत किस कारण से चलती है? इस साइट पर सेटअप की तुलना की गई है, समय चक्र, और टूलींग. एक खरीदार यह देख सकता है कि द्वितीयक परिचालन कहां लागत बढ़ाता है और कहां इसे हटाता है.
मशीनीकृत विशेषताएं एक अलग निरीक्षण समस्या हैं
कास्टिंग सहनशीलता के विरुद्ध एज़-कास्ट ज्यामिति की जाँच की जाती है; मशीनीकृत सुविधाओं को फिट के विरुद्ध जांचा जाता है. यह उन्हें विभिन्न उपकरणों पर ले जाता है. समन्वय-मापने वाली मशीनें और ऑप्टिकल प्रोफ़ाइल प्रोजेक्टर छेद की स्थिति को सत्यापित करते हैं, बोर व्यास, और मशीनिंग सहनशीलता बैंड पर समतलता. थ्रेड्स का फ़ंक्शन-परीक्षण किया जाता है, टॉर्क जांच सहित जो पुष्टि करता है कि फास्टनर सीट पहले मोड़ को काटने के बजाय बॉस को लोड करती है. सीलिंग चेहरों को मेटिंग गैसकेट या वायु-रिसाव परीक्षक से सत्यापित किया जाता है, क्योंकि टेबल पर गुजरने वाली फ़्लैटनेस रीडिंग अभी भी असेंबली में लीक हो सकती है.
ऑटोमोटिव-ग्रेड कार्य में अक्सर स्वच्छता निष्कर्षण कदम जोड़ा जाता है, चूंकि मशीनीकृत ब्लाइंड बोर में फंसा स्वार्फ़ और शीतलक अवशेष एक विफलता है जिसकी ड्राइंग ने आशा नहीं की थी. व्यावहारिक परिणाम दस्तावेज़ीकरण है. प्रथम-लेख रिपोर्ट में प्रत्येक मशीनी विशेषता को उस विधि के साथ जोड़ा जाना चाहिए जो इसे साबित करती है. स्थान के लिए समन्वय-मापने वाली मशीन का उपयोग करें, व्यास के लिए एक बोर गेज या प्रोजेक्टर, और धागों के लिए एक टॉर्क परीक्षण. एक लीक परीक्षण, सहनशीलता के भीतर का एक भी समग्र प्रभाव नहीं, प्रत्येक सीलिंग चेहरे को साबित करता है.
जहां कास्ट और मशीनीकृत सीमा निर्धारित है
पासा क्या पकड़ता है और कटर क्या समाप्त करता है, इसके बीच की सीमा एक निर्णय है, डिफ़ॉल्ट नहीं, और इसे बनाने का सबसे सस्ता स्थान टूलींग डिज़ाइन के दौरान है. खरीदारों को आपूर्तिकर्ता से निशान लगाने के लिए कहना चाहिए, विशेषता दर विशेषता, कौन से आयाम मशीनिंग भत्ता प्रदान करते हैं और कौन से आयाम एज़-कास्ट टॉलरेंस वर्ग के लिए विश्वसनीय हैं. वह एकल पास उन चेहरों को उजागर करता है जिन्हें स्टॉक की आवश्यकता है, वे बोर जिन्हें डेटम की आवश्यकता होती है, और वे कोने जो एक अतिरिक्त अक्ष को बाध्य करते हैं.
जब कास्टिंग और मशीनिंग को एक साथ उद्धृत किया जाता है, आपूर्तिकर्ता हैंडऑफ़ पर सीमा दो बार के बजाय एक बार निर्धारित की जाती है. The सीएनसी मशीनिंग क्षमता पृष्ठ इस साइट पर दुकान की सहनशीलता और ज्यामिति लिफाफे की सूची बनाएं, और सेवा विवरण प्रत्येक उद्धरण के साथ एक निःशुल्क डीएफएम विश्लेषण रिपोर्ट नोट करता है.
डाई कास्टिंग के लिए पोस्ट मशीनिंग के बारे में प्रश्न
डाई कास्टिंग में पोस्ट मशीनिंग क्या है??
पोस्ट मशीनिंग कास्टिंग के बाद किया जाने वाला घटिया कार्य है, ड्रिलिंग को कवर करना, दोहन, पिसाई, उबाऊ, रीमिंग, प्रतिबोरिंग, और मुक्का मारना. यह चयनित विशेषताओं को सहनशीलता और सतही गुणों में लाता है जो डाई उत्पन्न नहीं कर सकता है. स्टेज नेट-आकार की कास्टिंग को जहां भी फिट हो, असेंबली-तैयार भागों में परिवर्तित करता है, मुद्रण, या थ्रेडिंग की आवश्यकता है.
डाई कास्टिंग अकेले सख्त सहनशीलता क्यों नहीं रख सकती?
जैसे-कास्ट आयाम आम तौर पर एक मिलीमीटर के दसवें हिस्से के आसपास कास्टिंग सहिष्णुता वर्ग के भीतर आते हैं. धातु प्रवाह के विरुद्ध छिद्र अंडाकार हो जाते हैं, ड्राफ्ट कोण वर्गाकार आंतरिक कोनों को रोकते हैं, और ढले हुए धागे टॉर्क नहीं ले जा सकते. मशीनिंग उन्हीं विशेषताओं को सच्ची गोलाई और सपाटता के साथ कहीं अधिक मजबूती से रखती है, दो प्रक्रियाओं के बीच अंतर को समाप्त करना.
डाई कास्टिंग पर किन विशेषताओं को मशीनीकृत किया जाना चाहिए?
केवल वे विशेषताएँ जिनका कार्य इसकी माँग करता है. थ्रेडेड छेद जिन्हें टॉर्क किया जाएगा, बेयरिंग और पिन बोर जो फिट होते हैं, गैस्केट और डेटम चेहरे जिन्हें समतलता की आवश्यकता होती है, और काउंटरबोर जो सीट फास्टनरों को वर्गाकार बनाते हैं, सभी कटौती को उचित ठहराते हैं. मालिकों, पसलियाँ, और डाई फॉर्म का सही-सही पता लगाने वालों को मशीनी होने के बजाय ढला हुआ रहना चाहिए.
पोस्ट-मशीनिंग के लिए डिज़ाइन में क्या शामिल होना चाहिए??
चार कॉलआउट पार्ट्स मशीन को अच्छी तरह से बनाते हैं. वे चेहरे पर मशीनिंग स्टॉक हैं जिन्हें मिल्ड किया जाएगा, प्रत्येक सेटअप के लिए एक नामित डेटाम सुविधा, और कठोरता के लिए मशीनीकृत पैड के चारों ओर पसलियाँ या पैडिंग. प्रत्येक छेद पर उपकरण पहुंच के लिए मंजूरी की आवश्यकता है. डाई काटने से पहले इनका निपटान करने से बाद में सेटअप-स्टैकिंग त्रुटि और अतिरिक्त-अक्ष लागत से बचा जा सकता है.
अंतिम विचार
पोस्ट मशीनिंग इस बात का संकेत नहीं है कि कास्टिंग विफल हो गई. यह जानबूझकर उठाया गया कदम है जो उस परिशुद्धता के लिए भुगतान करता है जहां कार्य इसकी मांग करता है. अनुशासन उस रेखा को सही स्थान पर खींचने में निहित है. मशीन को फिट करें, ये मुद्रा है, और धागा. बॉस के साथ पासे पर भरोसा रखें, पसली, और लोकेटर. उस रेखा के दाईं ओर छोड़ी गई प्रत्येक सुविधा की लागत से बचा जाता है और सहनशीलता का जोखिम हटा दिया जाता है.
जो निर्णय द्वितीयक संचालन को परिसंपत्ति बनाते हैं वे कास्ट-बनाम-मशीन विभाजन हैं, डेटम प्रस्ताव, और मशीनिंग स्टॉक. उपकरण काटने से पहले तीनों को व्यवस्थित करना सबसे सस्ता है. जब कोई ड्राइंग तैयार हो लेकिन मशीनिंग सूची तैयार न हो, के माध्यम से भेजें संपर्क पृष्ठ. टीम एक उद्धरण और एक निःशुल्क डीएफएम विश्लेषण रिपोर्ट लौटाती है जिसमें लिखित रूप में सिफ़ारिश बताई जाती है.