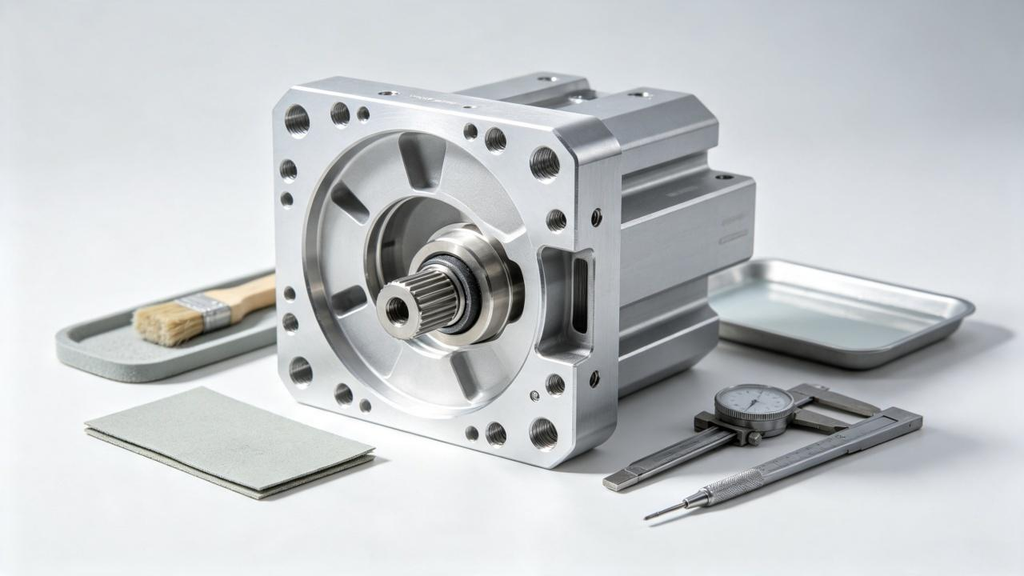
जब एक डाई कास्ट भाग असेंबली से 0.15 मिमी बाहर पहुंचता है, लागत शायद ही कभी इसका हिस्सा होती है. यह रुकी हुई स्थिरता है, पुनः कार्य कतार, और आपके ग्राहक को अजीब कॉल. इसलिए एल्युमीनियम डाई कास्टिंग सहनशीलता ड्राइंग पर तय की जाती है, पहला शॉट लगने से बहुत पहले. यह मार्गदर्शिका विशिष्टता पक्ष पर केंद्रित है: आयामी सहनशीलता को कैसे पुकारें, ज्यामितीय सहनशीलता, तारीख, और कास्ट और मशीनीकृत सुविधाओं के लिए स्वीकृति की शर्तें.
मैग-कास्ट के क्षमता पृष्ठ सीएनसी मशीनिंग सहनशीलता को ±0.02 मिमी तक सूचीबद्ध करते हैं, और मशीन के लिफाफे केंद्र के अनुसार अलग-अलग होते हैं. ये आंकड़े बताते हैं कि एक अच्छी तरह से चलने वाली प्रक्रिया किस तक पहुंच सकती है, वह नहीं जो आपके चित्र की प्रत्येक विशेषता को मांगनी चाहिए. नीचे दिए गए अनुभाग उस अंतर को विनिर्देश नियमों में बदल देते हैं जिन्हें आप अपने अगले आरएफक्यू पर लागू कर सकते हैं.
सहिष्णुता विशिष्टता परिशुद्धता से अधिक क्यों मायने रखती है?
उन विशेषताओं को अलग करें जो यथा-कास्ट रहती हैं और उन सुविधाओं को अलग करें जिनके लिए मशीनिंग की आवश्यकता होती है. किसी भी समूह में संभोग या कार्यात्मक सतहें शामिल हो सकती हैं. आवश्यक फिट, ज्यामिति और सतह की स्थिति यह निर्धारित करती है कि सहमत कास्ट क्षमता पर्याप्त है या नहीं.
एज़-कास्ट विशेषताएँ वह सब कुछ विरासत में लेती हैं जो उच्च दबाव प्रक्रिया अच्छी तरह से करती है और वह सब कुछ जो इसे पूरी तरह से नियंत्रित नहीं कर सकता है. पिघला हुआ एल्यूमीनियम एक स्टील के सांचे को मिलीसेकंड में भर देता है, फिर जमने और ठंडा होने पर सिकुड़ जाता है. डाई थर्मल साइकलिंग, मशीन टनभार, और मिश्र धातु रसायन शास्त्र सभी अंतिम आयाम बदलते हैं. इसलिए प्रकाशित सहिष्णुता प्रणालियाँ बैंड को एकल संख्या के बजाय ग्रेड और आकार सीमा के आधार पर परिभाषित करती हैं.
मशीनीकृत विशेषताएँ अलग-अलग व्यवहार करती हैं. एक बार एक कास्टिंग को मशीनिंग केंद्र में क्लैंप किया जाता है, काटने का उपकरण आयाम निर्धारित करता है. एक हिस्सा कास्टिंग सेल को एक ढीली निकला हुआ किनारा स्थिति के साथ छोड़ सकता है और मशीनिंग खत्म होने के बाद भी एक तंग असर वाला बोर प्रदान कर सकता है. प्रत्येक फीचर समूह के लिए सही सहनशीलता का आधार निर्दिष्ट करना एक निर्माण योग्य ड्राइंग को एक महंगी ड्राइंग से अलग करता है.
कास्ट फ़ीचर और मशीनी फ़ीचर अलग-अलग नियमों का पालन करते हैं
जब आप एल्यूमीनियम डाई कास्टिंग सहनशीलता निर्दिष्ट करते हैं, पहले दो फीचर समूहों को अलग करें. नीचे दी गई तालिका सूचीबद्ध करती है कि ड्राइंग को क्या परिभाषित करना चाहिए और खरीदार को प्रत्येक समूह के लिए फाउंड्री से क्या पुष्टि करनी चाहिए. लागू बैंड मिश्र धातु पर निर्भर करते हैं, सुविधा का आकार, और सहिष्णुता वर्ग को दोनों पक्ष स्वीकार करते हैं, इसलिए प्रत्येक पंक्ति को लुकअप मान के बजाय एक परिभाषा कार्य के रूप में मानें.
| फ़ीचर समूह | ड्राइंग को क्या परिभाषित करना चाहिए | फाउंड्री से क्या पुष्टि करें |
|---|---|---|
| दीवार की मोटाई (ढालना) | अंकित मूल्य, सीमा, और मसौदा दिशा | डाई आपके मिश्र धातु और भाग के आकार के लिए न्यूनतम दीवार भर सकती है |
| कोरदार छेद (ढालना) | व्यास सीमाएँ या संदर्भित सहनशीलता वर्ग | कोर शिफ्ट व्यवहार और एज़-कास्ट आकार क्षमता |
| असर बोर (मशीन) | बेयरिंग सप्लायर के साथ फिट वर्ग का चयन किया गया | फिट के लिए बोरिंग क्षमता और माप विधि |
| चेहरों पर मोहर लगाना (मशीन) | निर्दिष्ट सतह पर समतलता क्षेत्र, प्लस खुरदरापन मूल्य | उस क्षेत्र के लिए स्थिरता योजना और सत्यापन विधि |
| पिरोया हुआ छेद (मशीन) | धागा वर्ग, गहराई, और नामित डेटाटम्स के साथ स्थिति | उत्पादन शुरू होने से पहले गेज या सीएमएम स्वीकृति आधार |
दो पैटर्न ध्यान देने योग्य हैं. पहला, फिनिश मशीनिंग आम तौर पर एज़-कास्ट की तुलना में परिमाण के लगभग एक क्रम से एक सुविधा में सुधार करती है, यही कारण है कि संभोग सतहों को मशीनीकृत किया जाता है. दूसरा, मशीनीकृत कॉलम में डाली गई प्रत्येक सुविधा के साथ लागत बढ़ती है. इंजीनियरिंग का सवाल यह नहीं है कि क्या किसी फीचर को मशीनीकृत किया जा सकता है, लेकिन वास्तव में किन सुविधाओं की आवश्यकता है. हमारा एल्यूमीनियम डाई कास्टिंग मशीनिंग चेकलिस्ट उस निर्णय के तथ्य और भत्ता पक्ष को शामिल करता है.
एज़-कास्ट टॉलरेंस आवश्यकताओं को कैसे निर्दिष्ट करें
एल्यूमीनियम डाई कास्टिंग सहनशीलता पर अधिकांश विवाद अपूर्ण सामान्य नोट से शुरू होते हैं. एक उद्धरण केवल तभी प्रयोग योग्य होता है जब चित्र मानक बताता है, भाग या विभाजन, संस्करण, और सहनशीलता वर्ग, वर्ग जिस आकार सीमा पर लागू होता है, उसके साथ. संस्करण और ग्रेड के बिना एक खाली संदर्भ फाउंड्री को अनुमान लगाने के लिए छोड़ देता है, और अनुमान आपूर्तिकर्ताओं के बीच भिन्न होते हैं.
किसी भी मानक का हवाला देने से पहले उसकी वर्तमान स्थिति की जाँच करें. DIN में कई प्रविष्टियाँ 1688 हल्की धातु रफ कास्टिंग के लिए श्रृंखला को वापस ले लिया गया है या बदल दिया गया है, के रूप में आपकी मीडिया सूची दिखाता है. एक चित्र जो एक सेवानिवृत्त दस्तावेज़ का हवाला देता है, एक अनुबंध प्रश्न आमंत्रित करता है, सिर्फ एक इंजीनियरिंग नहीं.
फिर तय करें कि व्यक्तिगत कॉलआउट के लिए क्या उपयुक्त है. विशेषताएँ जो अन्य घटकों का पता लगाती हैं, सील तरल पदार्थ, या भार ले जाने वाले प्रत्येक व्यक्ति को अपनी सीमाएँ और डेटाम संदर्भ बताने चाहिए. बाकी सब कुछ सामान्य नोट के अंतर्गत रखा जा सकता है. पुष्टि करें कि चयनित वर्ग समान भागों के लिए फाउंड्री की प्रदर्शित सीमा के अंदर है: वास्तविक उत्पादन से माप डेटा मांगें, कोई कैटलॉग चित्र नहीं.
दो यथा-कास्ट प्रभाव अपनी-अपनी पंक्ति वस्तुओं के पात्र हैं. आप जहां मापते हैं उसके आधार पर ड्राफ्ट कोण दीवार या बॉस के प्रभावी आकार को बदल देते हैं, तो माप की स्थिति बताएं. पार्टिंग-लाइन बेमेल कास्टिंग के एक आधे हिस्से को दूसरे के सापेक्ष स्थानांतरित कर देता है. ऐसी विशेषताएँ जो विभाजन रेखा को फैलाती हैं, इसलिए अक्सर व्यक्तिगत कॉलआउट सख्त हो जाती हैं, या मशीनीकृत कॉलम पर जाएँ. ड्राइंग पर दोनों प्रभावों को रिकॉर्ड करना तथ्य के बाद एल्यूमीनियम डाई कास्टिंग सहनशीलता पर बहस करने से रोकता है.
फिट्स और ज्यामितीय नियंत्रणों को कैसे कॉल करें
केवल आयामी सीमाएँ ही कार्य को नियंत्रित नहीं करतीं. छेद केंद्र पर ±0.05 मिमी बॉक्स वास्तविक स्थिति कॉलआउट के समान नहीं है, क्योंकि स्थिति सहनशीलता उस डेटाम संदर्भ फ्रेम पर निर्भर करती है जिससे यह बंधा हुआ है. जब असेंबली के लिए छेद का स्थान मायने रखता है, नामित डेटाम के साथ एक ज्यामितीय स्थिति सहिष्णुता निर्दिष्ट करें, इसलिए मशीनिंग और निरीक्षण एक ही संदर्भ साझा करते हैं.
बियरिंग बोर को बियरिंग फिट का पालन करना चाहिए, घर का नंबर नहीं. सही बैंड शाफ्ट और बेयरिंग निर्माता की फिट अनुशंसा से आता है, आईएसओ फिट वर्ग या स्पष्ट सीमा के रूप में व्यक्त किया गया. यही तर्क पायलट व्यास और लोकेटिंग पिन पर भी लागू होता है. जहां एक आपूर्तिकर्ता ±0.02 मिमी जैसी पहुंच सूचीबद्ध करता है, वह आंकड़ा एक क्षमता है, और ड्राइंग यह तय करती है कि किसी फीचर को इसकी आवश्यकता है या नहीं.
समतलता उस सतह से संबंधित है जो सील करती है. सभी चेहरों के लिए एक व्यापक मिलीमीटर-प्रति-मीटर नियम उन सतहों पर लागत को बढ़ाता है जिनका कोई भी निरीक्षण नहीं करता है. निर्दिष्ट सीलिंग क्षेत्र पर समतलता और खुरदरापन निर्दिष्ट करें, और गैर-संभोग चेहरों को सामान्य नोट पर छोड़ दें. री-फिक्स्चरिंग भी ध्यान देने योग्य है: दूसरा सेटअप स्थिति में बदलाव ला सकता है, और इसका प्रभाव स्थिरता पर निर्भर करता है, डेटाम योजना, और सत्यापन परिणाम. अक्ष-गणना व्यापार-बंद हमारे में शामिल है 3-, 4-, और 5-अक्ष गाइड.
प्रति फीचर स्वीकृति शर्तों पर सहमति होनी चाहिए, किसी व्यापक नियम से नहीं. एक समन्वय मापने वाली मशीन महत्वपूर्ण आयामों के लिए परिवर्तनीय डेटा देती है, जबकि गो/नो-गो गेज थ्रेड्स और कई अन्य कार्यात्मक सुविधाओं के लिए एक वैध स्वीकृति पद्धति बनी हुई है. नियंत्रण योजना में प्रत्येक महत्वपूर्ण विशेषता को उसकी माप पद्धति में मैप करें, जैसा कि हमारे ऊपर वर्णित है गुणवत्ता नियंत्रण पृष्ठ.
अंत में, एकल कॉलआउट के बजाय श्रृंखलाओं में सोचें. तीन मशीनी बॉसों वाला एक काज प्रत्येक बोर को उसकी बताई गई सहनशीलता के अनुसार पकड़ सकता है और फिर भी उसके समापन आयाम से चूक सकता है, क्योंकि स्टैक बॉसों के बीच कास्टिंग के माध्यम से चलता है. ड्राइंग पर डेटाम श्रृंखला को परिभाषित करें, प्रत्येक लिंक पर चलें, और पुष्टि करें कि सबसे खराब स्थिति वाली राशि असेंबली आवश्यकता को पूरा करती है. जब ऐसा नहीं होता, पृष्ठ पर प्रत्येक आयाम के बजाय मशीनिंग द्वारा एक या दो श्रृंखला कड़ियों को कस लें, जो ढेर को बचाए बिना लागत को कई गुना बढ़ा देता है.
प्रोटोटाइप मशीनिंग क्या साबित कर सकती है और क्या नहीं
उत्पादन टूलींग को काटने में कई सप्ताह लग जाते हैं, और डिज़ाइन टीमें शायद ही कभी किसी भौतिक भाग को छूने के लिए इतना लंबा इंतज़ार करना चाहती हों. एक मशीनी प्रोटोटाइप, बिलेट या शॉर्ट-रन कास्टिंग से, उस अंतर को बंद करता है और शीघ्र फिट जांच का समर्थन करता है, असेंबली परीक्षण, और मूल्यांकन प्रपत्र. हमारा तीव्र प्रोटोटाइप सेवा इस चरण को कवर करता है.
सीमाओं को ईमानदारी से पढ़ें. एक बिलेट प्रोटोटाइप सामग्री में बड़े पैमाने पर उत्पादित डाई कास्टिंग से भिन्न होता है, सरंध्रता, विरूपण व्यवहार, और फिक्सिंग प्रतिक्रिया. प्रोटोटाइप परिणाम आकार को सत्यापित कर सकते हैं, उपयुक्त, और असेंबली; वे गैस की जकड़न को साबित नहीं कर सकते, ताकत, या डाई कास्ट भागों के उत्पादन की प्रक्रिया क्षमता. ऐसे परीक्षण जो कास्ट-कास्ट त्वचा व्यवहार पर निर्भर करते हैं, उन्हें कास्ट प्रोटोटाइप की आवश्यकता होती है, and capability claims need production-intent parts measured under the agreed plan.
एक व्यावहारिक अनुक्रम उन भूमिकाओं को अलग रखता है. CAD मॉडल जारी करें, दीवार की मोटाई पर डीएफएम फीडबैक लें, मसौदा, और सहनशीलता-स्टैक जोखिम, then machine prototypes to settle fit and assembly questions. डिज़ाइन को फ़्रीज़ करें, उत्पादन डाई में कटौती करें, and reserve tight verification for the first production-intent articles. यह ऑर्डर जिस महँगे विफलता मोड से बचता है वह एक ऐसा साँचा है जो धात्विक रूप से अच्छा होता है लेकिन चेहरे पर थोड़ा हटकर होता है जो खरीदे गए घटक के साथ मेल खाता है.
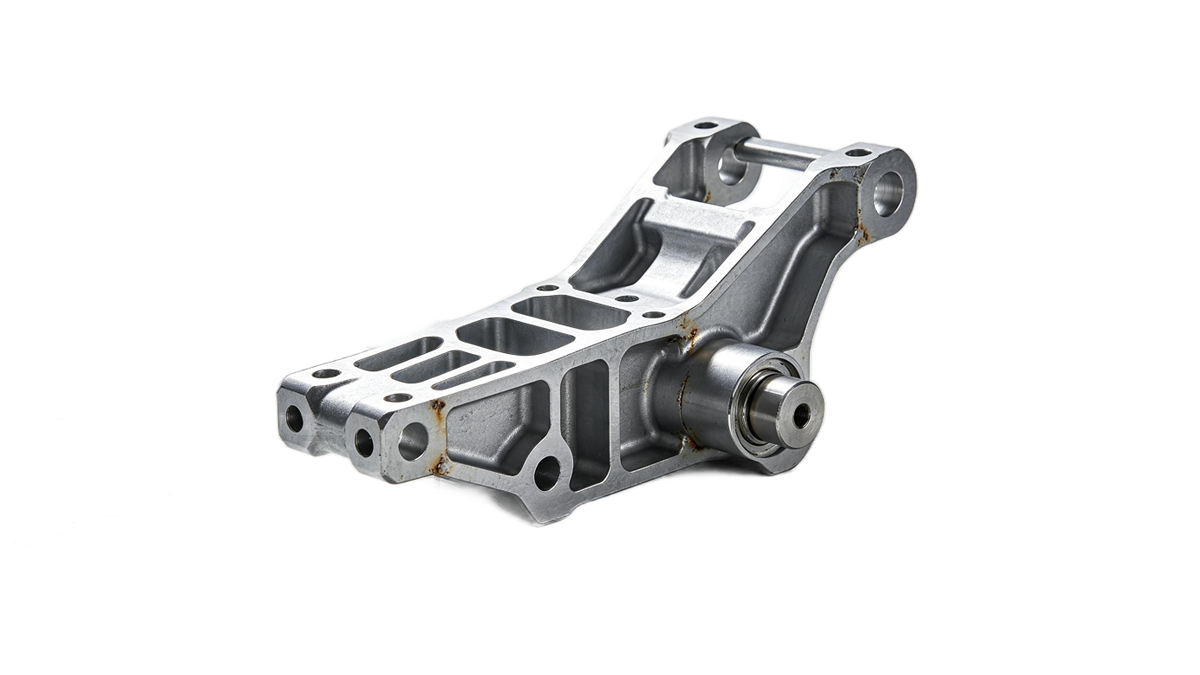
Tolerance Specification Checklist for Your Next RFQ
कोटेशन का अनुरोध करने से पहले, नीचे दी गई तालिका के माध्यम से अपना चित्र चलाएँ. यह उपरोक्त नियमों को उन वस्तुओं में संपीड़ित करता है जिन्हें आप अपने डेस्क पर तय कर सकते हैं, और उद्धरण के दौरान कम खुले प्रश्न वापस मेज पर आते हैं. लक्ष्य हर संख्या को सीमित करना नहीं है. लक्ष्य प्रत्येक संख्या को जानबूझकर बनाना है, इसलिए आपूर्तिकर्ता उस फ़ंक्शन का मूल्य निर्धारित करता है जिसकी आपको वास्तव में आवश्यकता है.
| ड्राइंग तत्व | परिभाषित करने और पुष्टि करने की आवश्यकता | क्यों |
|---|---|---|
| सामान्य सहिष्णुता नोट | मानक, भाग, संस्करण, कक्षा, और लागू आकार सीमा | सेवानिवृत्त या अस्पष्ट उद्धरण विवादों का कारण बनते हैं |
| संभोग सुविधाएँ | नामित डेटाम संदर्भों के साथ व्यक्तिगत सीमाएँ | स्थान और कार्य को अपने स्वयं के नियंत्रण की आवश्यकता होती है |
| सतहों को सील करना | निर्दिष्ट क्षेत्र पर समतलता क्षेत्र और खुरदरापन | सील क्षेत्र पर निर्भर करती है, सामान्य नोट नहीं |
| धागे और गेज वाले छेद | थ्रेड क्लास प्लस सहमत गेज स्वीकृति आधार | गेज कार्यात्मक सुविधाओं के लिए वैध स्वीकृति हैं |
| प्रोटोटाइप का दायरा | प्रोटोटाइप को क्या साबित करना होगा और क्या नहीं | टूलींग से पहले झूठे आत्मविश्वास को रोकता है |
ड्राइंग फ़्रीज़ होने से पहले डीएफएम समीक्षा के लिए पूछें. मैग-कास्ट एक निःशुल्क डीएफएम विश्लेषण रिपोर्ट प्रदान करता है, हमारी प्रकाशित सेवा शर्तों के अनुसार दो दिनों में उद्धरण और तीन दिनों में डीएफएम के साथ. हमारा पूर्व-उद्धरण डीएफएम चेकलिस्ट दिखाता है कि ऐसी समीक्षा में क्या शामिल होना चाहिए, और मशीन के प्रकार और लिफाफे के दावे सूचीबद्ध हैं सीएनसी मशीनिंग श्रेणी पृष्ठ.
डाई कास्टिंग टॉलरेंस विशिष्टता के बारे में प्रश्न
मशीनिंग के बिना एल्युमीनियम डाई कास्टिंग कितनी सहनशीलता बनाए रख सकती है?
कोई एक संख्या नहीं है. एज़-कास्ट बैंड मिश्र धातु पर निर्भर करते हैं, सुविधा प्रकार, आकार सीमा, और मानक के सहिष्णुता वर्ग को दोनों पक्ष स्वीकार करते हैं. मानक से सहमत, संस्करण, और ड्राइंग पर कक्षा, फिर कैटलॉग दावों के बजाय समान उत्पादन भागों से माप डेटा के साथ फाउंड्री की प्रदर्शित क्षमता की पुष्टि करें.
क्या प्रोटोटाइप परिणाम उत्पादन डाईकास्ट सहनशीलता का अनुमान लगा सकते हैं?
केवल आंशिक रूप से. मशीनीकृत प्रोटोटाइप आकार को सत्यापित करते हैं, उपयुक्त, और जल्दी असेंबली. वे गैस की जकड़न को साबित नहीं कर सकते, ताकत, या उत्पादन डाई कास्टिंग की प्रक्रिया क्षमता, क्योंकि सामग्री, सरंध्रता, और फिक्सचर व्यवहार भिन्न होता है. क्षमता प्रमाण के लिए त्वचा-निर्भर परीक्षणों और उत्पादन-आशय वाले भागों के लिए अल्पावधि कास्टिंग का उपयोग करें.
सख्त सहनशीलता कीमत क्यों बढ़ाती है??
सख्त कॉलआउट प्रक्रिया को बदल देते हैं, सिर्फ संख्या नहीं. वे मशीनिंग पास जोड़ते हैं, सावधानीपूर्वक कार्य करना, थर्मल प्रबंधन, और धीमा निरीक्षण. लागत कार्यात्मक सुविधाओं पर उचित है और गैर-संभोग सतहों पर बर्बाद हो गई है, यही कारण है कि ड्राइंग पर सहनशीलता का अनुशासन सीधे टुकड़े की कीमत को नियंत्रित करता है.
कास्ट टॉलरेंस के लिए मुझे किस मानक का हवाला देना चाहिए??
उस मौजूदा दस्तावेज़ का हवाला दें जिसे दोनों पक्ष स्वीकार करते हैं, और उसका भाग बताइये, संस्करण, और ड्राइंग पर सहनशीलता वर्ग. पहले स्थिति सत्यापित करें: कई डीआईएन 1688 हल्की धातु की रफ कास्टिंग के लिए प्रविष्टियाँ वापस ले ली गई हैं या बदल दी गई हैं. जब कोई भी एक मानक फिट नहीं बैठता, इसके बजाय नामित डेटाम्स के साथ प्रति-सुविधा सीमाएँ परिभाषित करें.
अंतिम विचार
एल्युमीनियम डाई कास्टिंग सहनशीलता आपके ड्राइंग की स्वीकृति भाषा है. फाउंड्री सीमित संख्या तक पहुंच सकती है; खरीदार का काम यह कहना है कि कौन सी सुविधाएँ चुस्त होनी चाहिए, किस डेटाम के विरुद्ध, किस विधि से सत्यापित किया गया, और किस मानक के तहत. उसे लिख लें और उद्धरण तुलनीय हो जाएंगे, पहले लेख आश्चर्यचकित करना बंद कर देते हैं, और परिशुद्धता केवल वहीं खर्च की जाती है जहां फ़ंक्शन को इसकी आवश्यकता होती है.
उन सुविधाओं से शुरुआत करें जो मेल खाती हैं, मुहर, या भार ढोना. उनकी सहनशीलता को परिभाषित करें, ज्यामितीय नियंत्रण, और स्वीकृति की शर्तें स्पष्ट रूप से, और बाकी सभी चीजों को पूरी तरह से सामान्य तरीके से चलने दें. के माध्यम से अपना चित्र भेजें संपर्क पृष्ठ और टूलींग शुरू होने से पहले समीक्षा के लिए पूछें.