Когда литая деталь достигает сборки с отклонением от спецификации на 0,15 мм., стоимость редко равна самой детали. Это застопорившееся приспособление, очередь на доработку, и неловкий звонок вашему клиенту. Поэтому допуски при литье под давлением алюминия определяются на чертеже., задолго до того, как будет сделан первый выстрел. В этом руководстве основное внимание уделяется спецификациям.: как назвать допуски на размеры, геометрические допуски, дата, и условия приемки литых и обработанных деталей.
На страницах возможностей Mag-cast указан допуск обработки на станке с ЧПУ до ±0,02 мм., и конверты машин различаются в зависимости от центра. Эти цифры описывают, чего может достичь хорошо организованный процесс., это не то, чего должна требовать каждая деталь вашего рисунка.. В разделах ниже это различие превращается в правила спецификации, которые вы можете применить к своему следующему запросу предложения..
Почему спецификация допусков важнее точности
Отдельные элементы, которые остаются отлитыми, и те, которые требуют механической обработки.. Каждая группа может включать сопрягаемые или функциональные поверхности.. Требуемая посадка, геометрия и состояние поверхности определяют, достаточна ли согласованная производительность в литом состоянии..
Функции As-cast наследуют все, что хорошо делает процесс высокого давления, и все, что он не может полностью контролировать.. Расплавленный алюминий заполняет стальную форму за миллисекунды, затем сжимается по мере затвердевания и охлаждения. Умирает термоциклирование, тоннаж машины, и химия сплавов, окончательные размеры всех смен. Таким образом, в опубликованных системах допусков полосы определяются по маркам и диапазонам размеров, а не по отдельным числам..
Обработанные детали ведут себя по-другому. После закрепления отливки в обрабатывающем центре, режущий инструмент устанавливает размер. Деталь может покинуть литейную ячейку со свободным фланцем и по-прежнему иметь плотное отверстие подшипника после окончательной обработки.. Определение правильной основы допуска для каждой группы элементов — это то, что отличает технологичный чертеж от дорогостоящего..
Литые и обработанные детали подчиняются разным правилам
Когда вы указываете допуски при литье алюминия под давлением, сначала разделите две группы функций. В таблице ниже указано, что должен определять чертеж и что покупатель должен подтвердить у литейного завода для каждой группы.. Применимые ленты зависят от сплава, размер функции, И класс допуска обе стороны принимают, поэтому рассматривайте каждую строку как задачу определения, а не как значение поиска..
| Группа функций | Что должен определять рисунок | Что необходимо уточнить в литейном производстве |
|---|---|---|
| Толщина стенки (бросать) | Номинальная стоимость, пределы, и проект направления | Минимальная стенка, которую может заполнить штамп для вашего сплава и размера детали |
| Корончатые отверстия (бросать) | Пределы диаметра или указанный класс допуска | Характер смещения ядра и возможность размера отливки |
| Подшипниковые отверстия (обработанный) | Класс посадки, выбранный поставщиком подшипников. | Возможности растачивания и метод измерения посадки |
| Уплотнительные поверхности (обработанный) | Зона плоскостности на заданной поверхности, плюс значение шероховатости | План крепления и метод проверки для этой зоны |
| Резьбовые отверстия (обработанный) | Класс потока, глубина, и положение с именованными базами данных | Основа приемки калибра или КИМ до начала производства |
Стоит обратить внимание на две закономерности. Первый, чистовая обработка обычно улучшает характеристики примерно на порядок по сравнению с литым, поэтому сопрягаемые поверхности подвергаются механической обработке. Второй, стоимость растет с каждым элементом, помещенным в обрабатываемую колонну. Инженерный вопрос не в том, можно ли обработать деталь., но какие функции действительно в этом нуждаются. Наш Контрольный список обработки литья алюминия под давлением охватывает исходную и допускную сторону этого решения.
Как указать требования к допускам для отливки
Большинство споров по поводу допусков литья под давлением алюминия начинаются с неполного общего замечания.. Ссылку можно использовать только в том случае, если на чертеже указан стандарт., часть или подразделение, версия, и класс толерантности, наряду с диапазоном размеров, к которому относится класс. Голая ссылка без версии и класса оставляет литейному заводу возможность гадать, и предположения различаются у разных поставщиков.
Проверьте текущий статус любого стандарта, прежде чем ссылаться на него.. Несколько записей в DIN 1688 серия для чернового литья легких металлов снята с производства или заменена, как ВАШ список СМИ шоу. Рисунок, в котором цитируется устаревший документ, вызывает вопрос о контракте., не только инженерный.
Затем решите, что заслуживает отдельного внимания.. Функции, позволяющие найти другие компоненты, уплотняющие жидкости, или переносить нагрузки, каждый должен указывать свои собственные пределы и исходные данные.. Все остальное может быть под общим примечанием.. Убедитесь, что выбранный класс находится в пределах продемонстрированного литейным заводом диапазона для аналогичных деталей.: запросите данные измерений на реальном производстве, не каталожный номер.
Два эффекта при исполнении заслуживают отдельной позиции.. Углы уклона изменяют эффективный размер стены или выступа в зависимости от места измерения., поэтому укажите место измерения. Несоответствие линии разъема приводит к смещению одной половины отливки относительно другой.. Поэтому элементы, выходящие за линию разъема, часто становятся более тесными, отдельные выноски., или перейти к обработанной колонне. Регистрация обоих эффектов на чертеже — это то, что предотвращает споры о допусках при литье алюминия под давлением постфактум..
Как вызвать посадки и геометрические элементы управления
Сами по себе пределы размеров не контролируют функцию.. Поле ±0,05 мм в центре отверстия — это не то же самое, что выноска истинного положения., поскольку допуск на положение зависит от базовой системы отсчета, к которой он привязан. Когда расположение отверстий имеет значение для сборки, указать допуск геометрического положения с именованными базами, поэтому обработка и контроль имеют одну и ту же ссылку.
Отверстия подшипников должны соответствовать посадке подшипника., не номер дома. Правильный бандаж определяется согласно рекомендациям производителя вала и подшипника., выражается в виде класса соответствия ISO или явных ограничений. Та же логика применима к диаметрам направляющих и фиксирующим штифтам.. Если поставщик указывает радиус действия, например ±0,02 мм., эта цифра является способностью, и чертеж решает, нужна ли функция в этом.
Плоскостность принадлежит поверхности, которая уплотняет. Общее правило «миллиметр на метр» для всех поверхностей увеличивает стоимость поверхностей, которые никто не проверяет.. Укажите плоскостность и шероховатость в обозначенной зоне уплотнения., а несопрягающиеся грани оставьте на общую ноту. Переоборудование также заслуживает внимания.: вторая установка может привести к изменению позиционирования, и его влияние зависит от приспособления, базовая схема, и результаты проверки. Компромисс количества осей описан в нашей 3-, 4-, и 5-осевая направляющая.
Условия приемки должны быть согласованы для каждого объекта., не по общему правилу. Координатно-измерительная машина выдает переменные данные по критическим размерам., в то время как датчики «годен/не годен» остаются законным методом приемки резьбы и многих других функциональных особенностей. Сопоставьте каждую важную характеристику с методом ее измерения в плане управления., как описано на нашем страница контроля качества.
Окончательно, думайте цепочками, а не отдельными вызовами. Петля с тремя обработанными выступами может удерживать каждое отверстие в соответствии с заявленным допуском, но при этом не соответствовать размеру закрытия., потому что стек проходит через кастинг между боссами. Определите базовую цепочку на чертеже, пройти каждую ссылку, и подтвердите, что сумма наихудшего случая соответствует требованиям сборки. Когда это не так, затяните одно или два звена цепи путем механической обработки, а не каждого размера на странице, что умножает стоимость без спасения стека.
Что может и не может доказать обработка прототипа
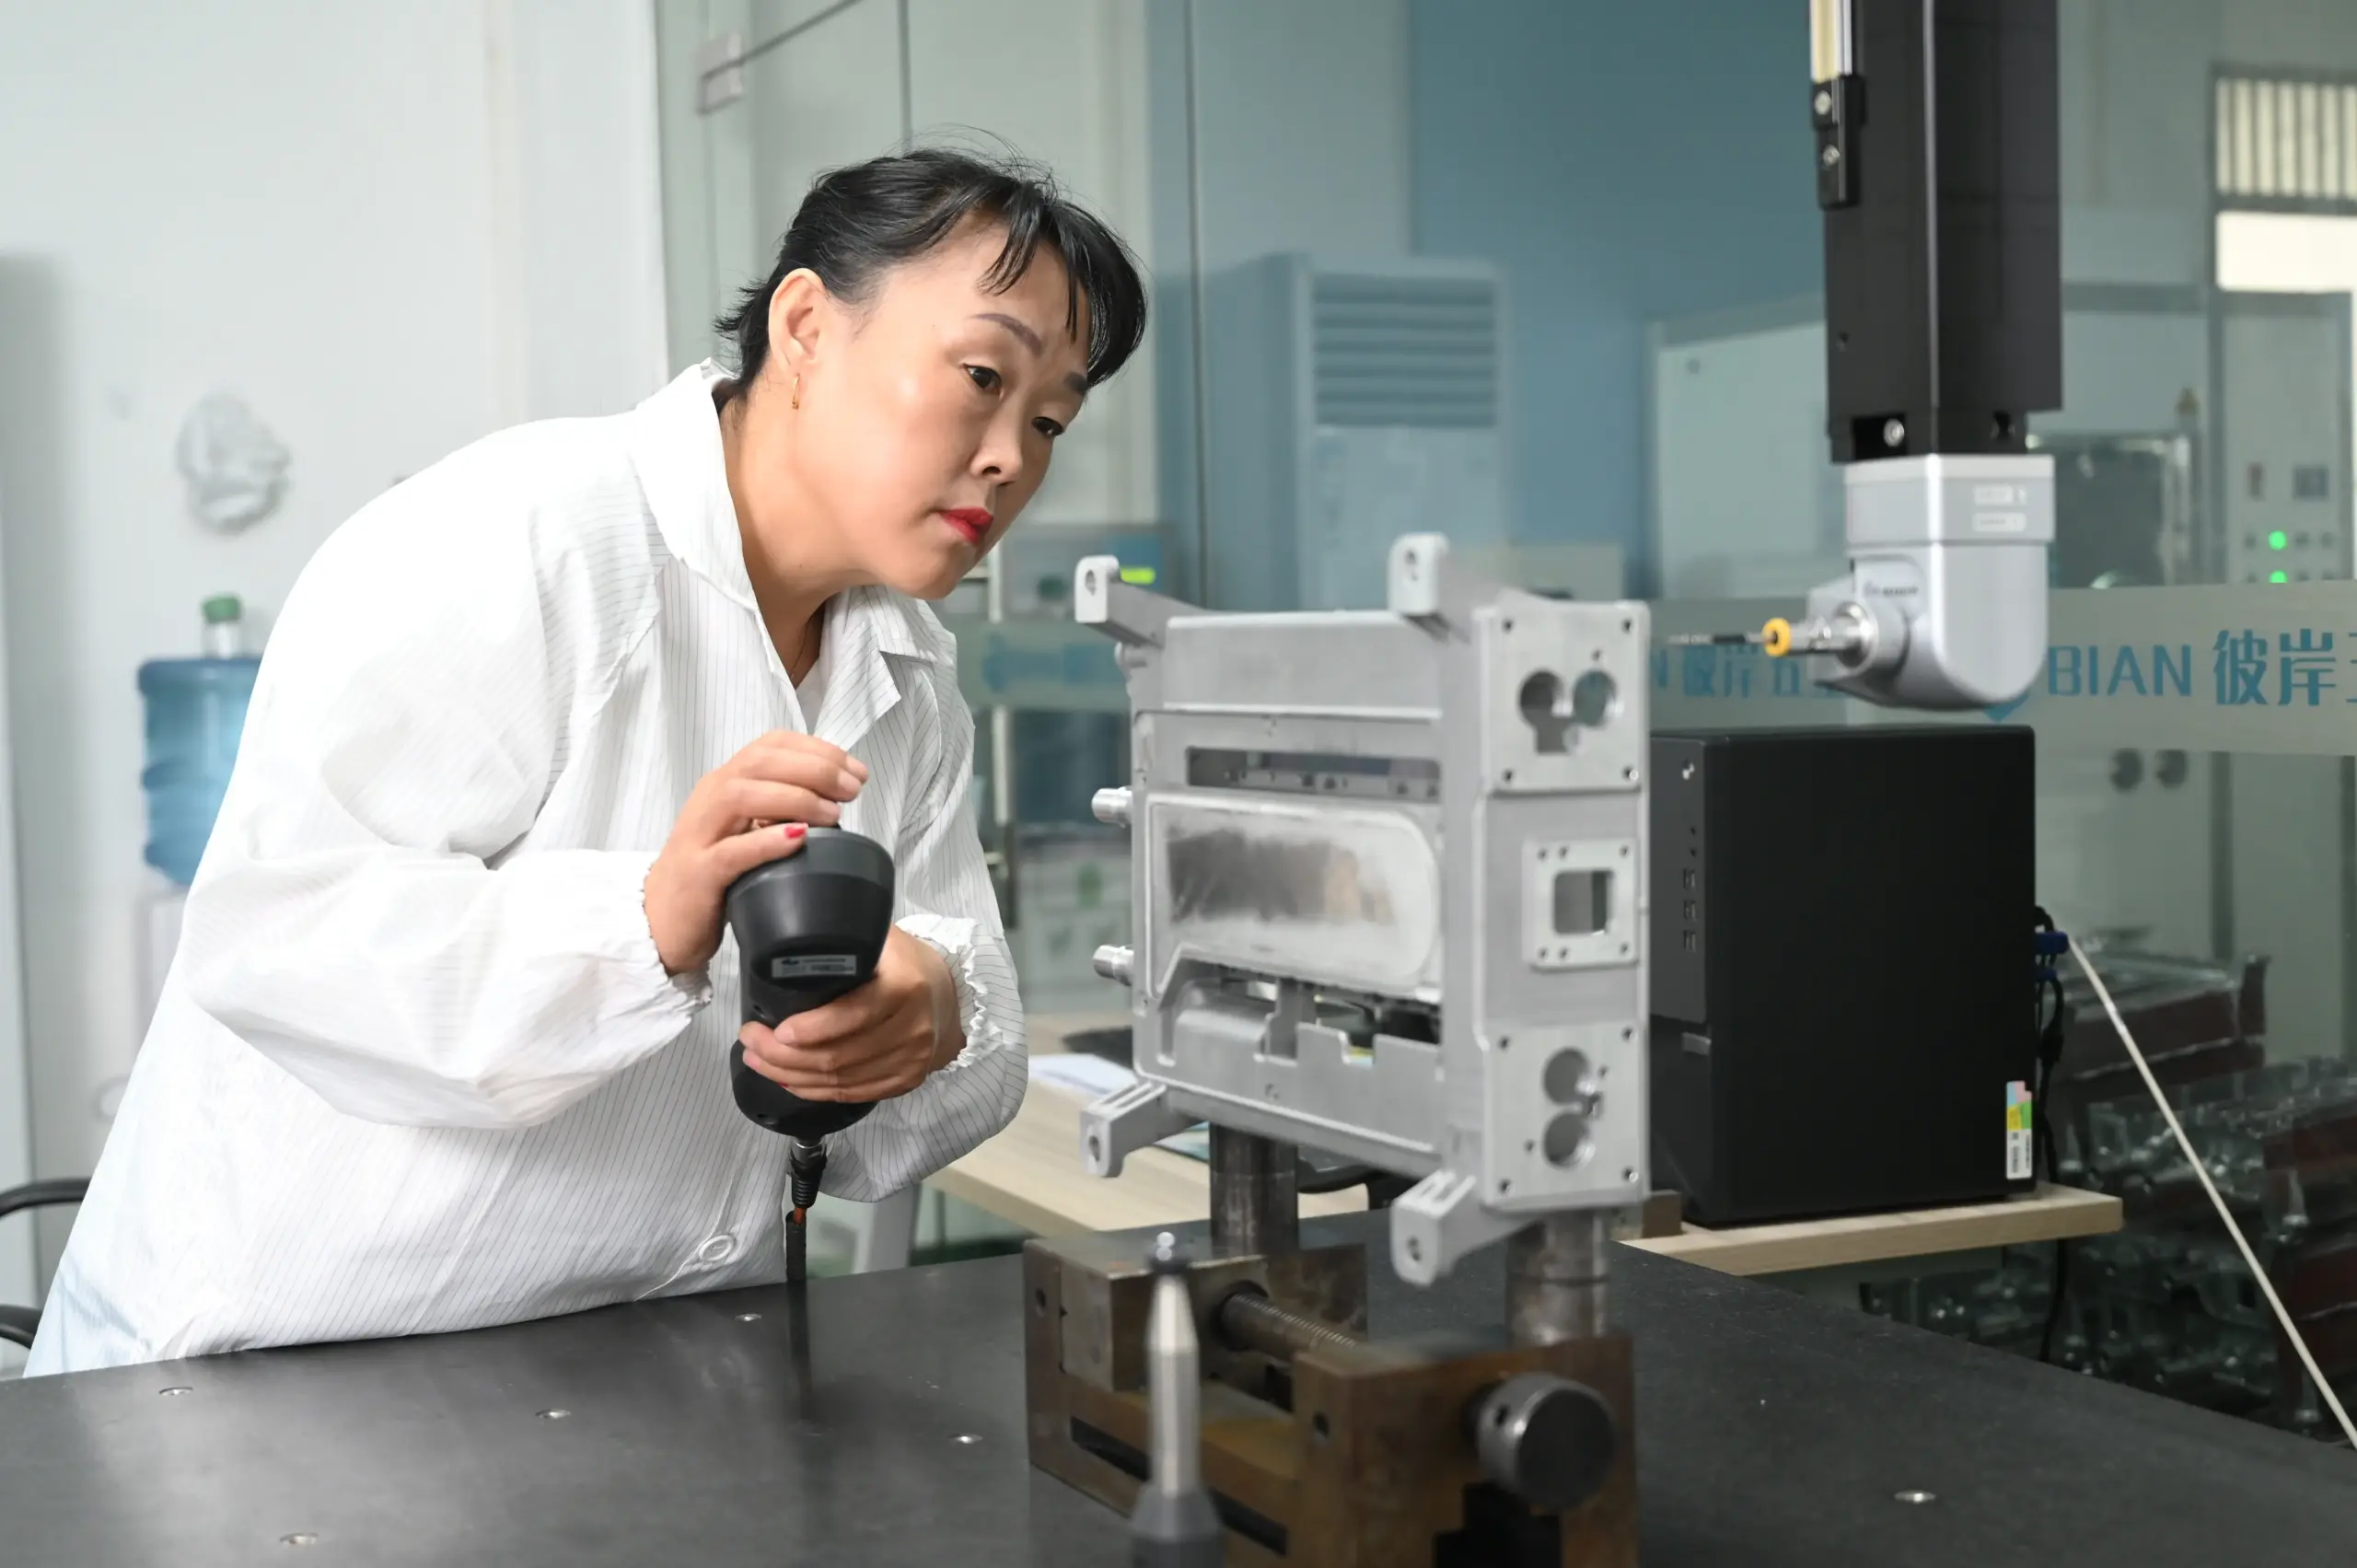
На резку производственного инструмента уходят недели, и команды разработчиков редко хотят ждать так долго, прежде чем прикоснуться к физической детали.. Обработанный прототип, из заготовки или мелкосерийного литья, закрывает этот пробел и поддерживает ранние проверки соответствия, сборочные испытания, и формируем оценку. Наш служба быстрого прототипирования охватывает этот этап.
Читайте ограничения честно. Прототип заготовки отличается от серийной отлитой под давлением материалом., пористость, деформационное поведение, и фиксируем ответ. Результаты прототипа могут подтвердить форму, соответствовать, и сборка; они не могут доказать газонепроницаемость, сила, или возможности процесса производства литых деталей. Для испытаний, которые зависят от поведения кожи в исходном состоянии, необходимы прототипы отливок., и для заявлений о возможностях необходимы детали, предназначенные для производства, измеренные в соответствии с согласованным планом..
Практическая последовательность позволяет разделить эти роли.. Выпуск модели САПР, возьмите отзыв DFM о толщине стенок, черновик, и риски стека толерантности, затем обработать прототипы, чтобы решить вопросы по установке и сборке. Заморозить дизайн, вырезать производственный штамп, и оставьте строгую проверку для первых изделий, предназначенных для производства.. Дорогостоящий вид отказа, которого позволяет избежать этот заказ, - это металлургически прочная форма, но немного несоответствующая внешнему виду, которая сопрягается с приобретенным компонентом..
Контрольный список спецификаций допусков для вашего следующего запроса предложений
Прежде чем запросить ценовое предложение, проведите свой рисунок по таблице ниже. Он сжимает приведенные выше правила в пункты, которые вы можете решить за своим столом., и меньше открытых вопросов попадает в таблицу во время котировки. Цель не в том, чтобы сделать каждую цифру точной.. Цель состоит в том, чтобы сделать каждое число намеренным., поэтому поставщик оценивает ту функцию, которая вам действительно нужна.
| Элемент рисования | Требование определить и подтвердить | Почему |
|---|---|---|
| Общие сведения о допусках | Стандартный, часть, версия, сорт, и применимый диапазон размеров | Устаревшие или расплывчатые цитаты вызывают споры |
| Особенности спаривания | Отдельные пределы с именованными привязками к базе | Расположение и функции требуют собственного контроля |
| Уплотнительные поверхности | Зона плоскостности и шероховатость на заданном участке | Уплотнения зависят от зоны, не общее замечание |
| Резьба и калиброванные отверстия | Класс резьбы плюс согласованная основа приемки калибра | Манометры действительны для функциональных характеристик. |
| Объем прототипа | Что должен доказывать прототип, а что нет | Предотвращает ложную уверенность перед оснасткой |
Попросите проверку DFM, прежде чем чертеж зависнет.. Mag-cast предоставляет бесплатный отчет об анализе DFM, с котировками через два дня и DFM через три дня в соответствии с нашими опубликованными условиями обслуживания.. Наш Контрольный список DFM для предварительного ценового предложения показывает, что должен охватывать такой обзор, Типы машин и заявки на конверты указаны на странице Страница категории обработки с ЧПУ.
Вопросы о спецификациях допусков для литья под давлением
Какой допуск может выдерживать литье под давлением алюминия без механической обработки??
Нет единого номера. Литые ленты зависят от сплава, тип объекта, диапазон размеров, И класс допуска стандарта, который принимают обе стороны. Согласовать стандарт, версия, и класс по рисунку, затем подтвердите продемонстрированные возможности литейного завода с помощью данных измерений аналогичных производственных деталей, а не заявлений по каталогу..
Могут ли результаты прототипа предсказать допуски производственного литья под давлением??
Лишь частично. Обработанные прототипы проверяют форму, соответствовать, и сборка заранее. Они не могут доказать газонепроницаемость, сила, или технологическая возможность производства литья под давлением, потому что материал, пористость, и поведение крепления различаются. Используйте мелкосерийные отливки для испытаний на скин-зависимость и детали, предназначенные для производства, для подтверждения возможностей..
Почему ужесточение допуска приводит к повышению цены?
Жесткие выноски меняют процесс, не только число. Они добавляют проходы обработки, бережное ведение работ, управление температурным режимом, и более медленный осмотр. Стоимость оправдана функциональными особенностями и тратится на несопрягаемые поверхности., поэтому дисциплина допуска на чертеже напрямую контролирует цену за штуку..
Какой стандарт я должен ссылаться на допуски при литье??
Укажите текущий документ, который принимают обе стороны., и указать его часть, версия, и класс допуска на чертеже. Сначала проверьте статус: несколько DIN 1688 заявки на черновое литье из легких металлов были отозваны или заменены. Когда ни один стандарт не подходит, вместо этого определите пределы для каждого объекта с помощью именованных базовых данных.
Заключительные мысли
Допуски при литье алюминия под давлением — это язык приемки вашего чертежа.. Литейный завод может достичь ограниченного числа; работа покупателя — сказать, какие характеристики должны быть точными, относительно каких данных, проверено каким методом, и по какому стандарту. Запишите это, и цитаты станут сопоставимыми., первые статьи перестают удивлять, и точность тратится только там, где это необходимо функции.
Начните с функций, которые сочетаются, тюлень, или нести груз. Определите их допуски, геометрические элементы управления, и условия приемки в явном виде, а все остальное пусть будет на полной общей ноте. Отправьте свой рисунок через страница контактов и запросите проверку до начала работы с инструментами.