Wenn ein Druckgussteil bei der Montage 0,15 mm außerhalb der Spezifikation liegt, Die Kosten hängen selten vom Teil selbst ab. Es ist das blockierte Gerät, die Nacharbeitswarteschlange, und der unangenehme Anruf bei Ihrem Kunden. Daher werden die Toleranzen beim Aluminium-Druckguss anhand der Zeichnung festgelegt, lange bevor der erste Schuss fällt. Dieser Leitfaden konzentriert sich auf die Spezifikationsseite: wie man Maßtoleranzen angibt, geometrische Toleranzen, das Datum, und Abnahmebedingungen für gegossene und bearbeitete Elemente.
Auf den Funktionsseiten von Mag-cast sind CNC-Bearbeitungstoleranzen bis zu ±0,02 mm aufgeführt, und Maschinenumschläge variieren je nach Zentrum. Diese Zahlen beschreiben, was ein gut geführter Prozess bewirken kann, nicht das, was jedes Merkmal Ihrer Zeichnung erfordern sollte. In den folgenden Abschnitten wird diese Unterscheidung in Spezifikationsregeln umgewandelt, die Sie bei Ihrer nächsten Ausschreibung anwenden können.
Warum Toleranzangaben wichtiger sind als Präzision
Trennen Sie die Elemente, die im Gusszustand verbleiben, von denen, die bearbeitet werden müssen. Jede Gruppe kann Paarungs- oder Funktionsoberflächen umfassen. Die erforderliche Passform, Geometrie und Oberflächenbeschaffenheit bestimmen, ob die vereinbarte Gussqualität ausreichend ist.
Die Gussmerkmale übernehmen alles, was der Hochdruckprozess gut kann, und alles, was er nicht vollständig kontrollieren kann. Geschmolzenes Aluminium füllt in Millisekunden eine Stahlform, schrumpft dann beim Erstarren und Abkühlen. Die thermischen Zyklen, Maschinentonnage, und Legierungschemie verändern die endgültigen Abmessungen. Veröffentlichte Toleranzsysteme definieren daher Bänder nach Qualität und Größenbereich und nicht nach einzelnen Zahlen.
Bearbeitete Features verhalten sich anders. Sobald ein Gussstück in einem Bearbeitungszentrum eingespannt ist, Das Schneidwerkzeug gibt das Maß vor. Ein Teil kann die Gießzelle mit einer lockeren Flanschposition verlassen und nach der Endbearbeitung immer noch eine dichte Lagerbohrung liefern. Die Angabe der richtigen Toleranzbasis für jede Merkmalsgruppe unterscheidet eine herstellbare Zeichnung von einer teuren Zeichnung.
Gussmerkmale und bearbeitete Merkmale unterliegen unterschiedlichen Regeln
Wenn Sie Toleranzen für Aluminiumdruckguss angeben, Trennen Sie zunächst die beiden Funktionsgruppen. In der folgenden Tabelle ist aufgeführt, was in der Zeichnung definiert sein muss und was ein Käufer für jede Gruppe mit der Gießerei bestätigen sollte. Die anwendbaren Bänder hängen von der Legierung ab, Merkmalsgröße, und die Toleranzklasse, die beide Seiten akzeptieren, Behandeln Sie daher jede Zeile als Definitionsaufgabe und nicht als Suchwert.
| Funktionsgruppe | Was die Zeichnung definieren soll | Was ist mit der Gießerei zu klären? |
|---|---|---|
| Wandstärke (gießen) | Nennwert, Grenzen, und Entwurfsrichtung | Mindestwand, die die Matrize für Ihre Legierung und Teilegröße ausfüllen kann |
| Kernlöcher (gießen) | Durchmessergrenzen oder eine referenzierte Toleranzklasse | Kernverschiebungsverhalten und Größenfähigkeit im Gusszustand |
| Lagerbohrungen (bearbeitet) | Mit dem Lagerlieferanten ausgewählte Passungsklasse | Bohrfähigkeit und Messmethode für die Passform |
| Dichtflächen (bearbeitet) | Ebenheitszone auf der angegebenen Oberfläche, plus Rauheitswert | Vorrichtungsplan und Überprüfungsmethode für diese Zone |
| Gewindelöcher (bearbeitet) | Thread-Klasse, Tiefe, und Position mit benannten Bezugspunkten | Maß- oder KMG-Abnahmebasis vor Produktionsbeginn |
Zwei Muster sind bemerkenswert. Erste, Durch die Endbearbeitung wird ein Merkmal im Vergleich zum Gusszustand typischerweise um etwa eine Größenordnung verbessert, Aus diesem Grund werden die Passflächen bearbeitet. Zweite, Die Kosten steigen mit jedem Merkmal, das in die bearbeitete Säule eingefügt wird. Die technische Frage ist nicht, ob ein Merkmal bearbeitet werden kann, aber welche Funktionen brauchen es wirklich?. Unser Checkliste für die Bearbeitung von Aluminiumdruckguss deckt die Datums- und Vergütungsseite dieser Entscheidung ab.
So legen Sie Toleranzanforderungen im Gusszustand fest
Die meisten Streitigkeiten über Toleranzen beim Aluminiumdruckguss beginnen mit einer unvollständigen allgemeinen Anmerkung. Ein Zitat ist nur verwendbar, wenn in der Zeichnung die Norm angegeben ist, der Teil oder die Abteilung, die Version, und die Toleranzklasse, zusammen mit dem Größenbereich, für den die Klasse gilt. Eine bloße Referenz ohne Version und Güte lässt die Gießerei im Ungewissen, und die Vermutungen variieren je nach Anbieter.
Überprüfen Sie den aktuellen Status einer Norm, bevor Sie sie zitieren. Mehrere Einträge im DIN 1688 Serien für Leichtmetall-Rohgussteile wurden zurückgezogen oder ersetzt, als die IHR Medieneintrag zeigt. Eine Zeichnung, die ein zurückgezogenes Dokument zitiert, lädt zu einer Vertragsfrage ein, nicht nur eine technische.
Entscheiden Sie dann, was eine individuelle Erwähnung verdient. Features, die andere Komponenten lokalisieren, Dichtungsflüssigkeiten, oder zum Tragen von Lasten sollten jeweils ihre eigenen Grenzwerte und Bezugspunkte angeben. Alles andere kann unter der allgemeinen Notiz stehen. Bestätigen Sie, dass die ausgewählte Klasse innerhalb des von der Gießerei nachgewiesenen Bereichs für ähnliche Teile liegt: Fordern Sie Messdaten aus der realen Produktion an, keine Katalogfigur.
Zwei Effekte im Originalzustand verdienen eigene Werbebuchungen. Schrägenwinkel ändern die effektive Größe einer Wand oder eines Vorsprungs, je nachdem, wo Sie messen, Geben Sie also die Messposition an. Durch die Nichtübereinstimmung der Trennfugen wird eine Hälfte des Gussteils relativ zur anderen verschoben. Elemente, die sich über die Trennlinie hinaus erstrecken, erhalten daher häufig engere Einzelbeschreibungen, oder zur bearbeiteten Säule wechseln. Die Aufzeichnung beider Effekte in der Zeichnung ist der Grund dafür, dass Toleranzen beim Aluminiumdruckguss nicht im Nachhinein diskutiert werden.
So benennen Sie Passformen und geometrische Kontrollen
Abmessungsgrenzen allein steuern die Funktion nicht. Ein ±0,05-mm-Quadrat in der Mitte eines Lochs ist nicht dasselbe wie eine Angabe zur wahren Position, weil die Positionstoleranz vom Bezugssystem abhängt, an das sie gebunden ist. Wenn die Position der Löcher für die Montage wichtig ist, Geben Sie eine geometrische Positionstoleranz mit benannten Bezugspunkten an, Daher haben Bearbeitung und Inspektion denselben Bezug.
Lagerbohrungen sollten der Lagerpassung folgen, keine Hausnummer. Das richtige Band ergibt sich aus der Passempfehlung des Wellen- und Lagerherstellers, ausgedrückt als ISO-Anpassungsklasse oder explizite Grenzwerte. Die gleiche Logik gilt für Führungsdurchmesser und Positionierungsstifte. Wenn ein Lieferant eine Reichweite von etwa ±0,02 mm angibt, Diese Zahl ist eine Fähigkeit, und die Zeichnung entscheidet, ob ein Feature dies benötigt.
Zur Oberfläche, die dichtet, gehört die Ebenheit. Eine pauschale Millimeter-pro-Meter-Regel für alle Flächen treibt die Kosten auf Oberflächen, die niemand inspiziert. Geben Sie Ebenheit und Rauheit für die vorgesehene Dichtungszone an, und überlassen Sie nicht zusammenpassende Gesichter der allgemeinen Notiz. Auch die Nachrüstung verdient Aufmerksamkeit: Ein zweiter Aufbau kann zu einer Änderung der Positionierung führen, und seine Auswirkung hängt von der Vorrichtung ab, das Datumsschema, und die Verifizierungsergebnisse. Der Kompromiss zwischen Achsenanzahl wird in unserem behandelt 3-, 4-, und 5-Achsen-Führung.
Abnahmebedingungen sollten pro Merkmal vereinbart werden, nicht durch eine pauschale Regel. Ein Koordinatenmessgerät liefert variable Daten für kritische Abmessungen, während Go/No-Go-Messgeräte nach wie vor eine legitime Akzeptanzmethode für Gewinde und viele andere Funktionsmerkmale sind. Ordnen Sie jedes wichtige Merkmal seiner Messmethode im Kontrollplan zu, wie auf unserem beschrieben Seite zur Qualitätskontrolle.
Endlich, Denken Sie in Ketten und nicht in einzelnen Hinweisen. Ein Scharnier mit drei bearbeiteten Vorsprüngen kann jede Bohrung innerhalb der angegebenen Toleranz halten und dennoch das Schließmaß verfehlen, weil der Stapel durch den Guss zwischen den Bossen läuft. Definieren Sie die Bezugskette in der Zeichnung, Gehen Sie jeden Link, und bestätigen Sie, dass die Worst-Case-Summe den Montageanforderungen entspricht. Wenn dies nicht der Fall ist, Ziehen Sie ein oder zwei Kettenglieder durch maschinelle Bearbeitung fest, anstatt jedes Maß auf der Seite, was die Kosten vervielfacht, ohne den Stapel zu retten.
Was die Prototypenbearbeitung beweisen kann und was nicht
Das Schneiden von Produktionswerkzeugen dauert Wochen, und Designteams möchten selten so lange warten, bis sie ein physisches Teil berühren. Ein bearbeiteter Prototyp, aus Knüppel oder Kleinserienguss, schließt diese Lücke und unterstützt frühzeitige Eignungsprüfungen, Montageversuche, und Formauswertung. Unser Rapid-Prototyping-Service deckt diese Phase ab.
Lesen Sie die Grenzwerte ehrlich. Ein Billet-Prototyp unterscheidet sich im Material von einem Seriendruckguss, Porosität, Verformungsverhalten, und Befestigungsreaktion. Prototypenergebnisse können die Form überprüfen, fit, und Montage; Sie können die Gasdichtheit nicht nachweisen, Stärke, oder Prozessfähigkeit der Produktion von Druckgussteilen. Tests, die vom Verhalten der Haut im Gusszustand abhängen, erfordern Gussprototypen, und Fähigkeitsansprüche erfordern produktionsbezogene Teile, die gemäß dem vereinbarten Plan gemessen werden.
Durch eine praktische Reihenfolge werden diese Rollen getrennt gehalten. Geben Sie das CAD-Modell frei, Nehmen Sie das DFM-Feedback zur Wandstärke, Entwurf, und Toleranzstapelrisiken, Anschließend fertigen wir Prototypen, um Passform- und Montagefragen zu klären. Frieren Sie das Design ein, Schneiden Sie den Produktionsstempel aus, und reservieren Sie eine strenge Überprüfung für die ersten Artikel mit Produktionsabsicht. Der teure Fehlermodus, der durch diese Bestellung vermieden wird, ist eine Form, die metallurgisch einwandfrei ist, aber auf der Fläche, die zu einer gekauften Komponente passt, leicht abweicht.
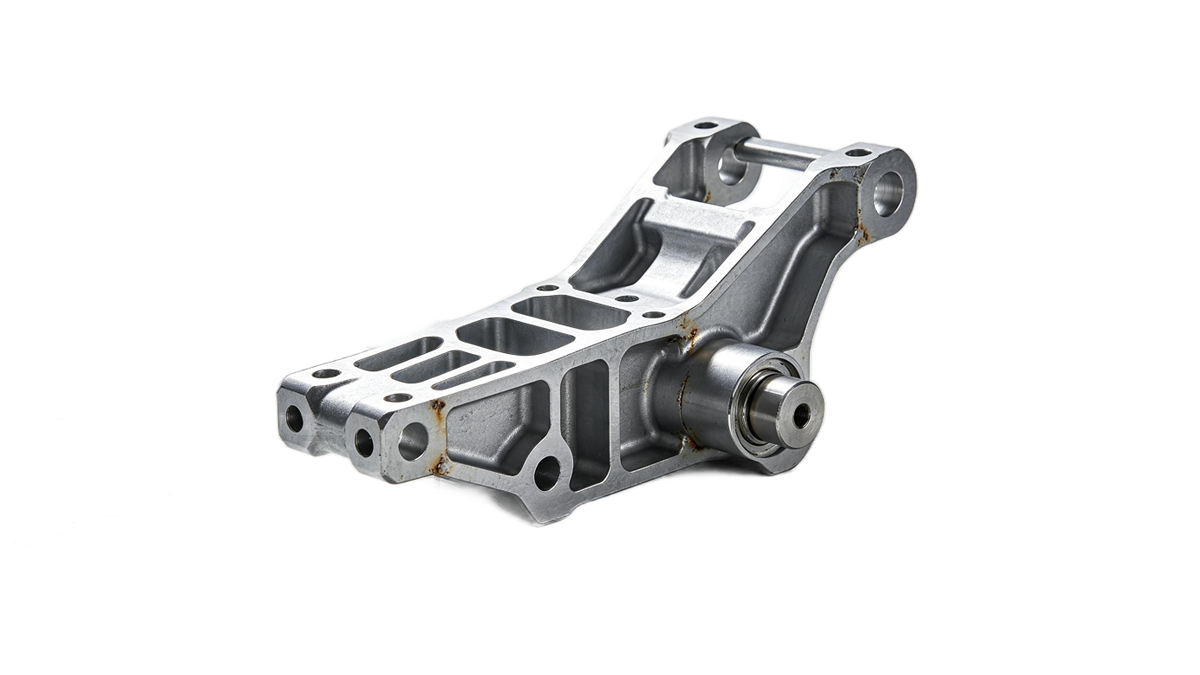
Checkliste für Toleranzspezifikationen für Ihre nächste Angebotsanfrage
Bevor Sie ein Angebot anfordern, Führen Sie Ihre Zeichnung durch die folgende Tabelle. Es komprimiert die oben genannten Regeln in Elemente, die Sie an Ihrem Schreibtisch entscheiden können, und während der Angebotserstellung tauchen weniger offene Fragen auf. Das Ziel besteht nicht darin, jede Zahl knapp zu machen. Das Ziel besteht darin, jede Zahl absichtlich zu gestalten, Der Anbieter berechnet also den Preis für die Funktion, die Sie tatsächlich benötigen.
| Zeichenelement | Anforderung zum Definieren und Bestätigen | Warum |
|---|---|---|
| Allgemeiner Toleranzhinweis | Standard, Teil, Version, Klasse, und anwendbarer Größenbereich | Zurückgezogene oder vage Zitate führen zu Streitigkeiten |
| Paarungsmerkmale | Individuelle Grenzen mit benannten Bezugspunkten | Ort und Funktion bedürfen einer eigenen Kontrolle |
| Dichtflächen | Ebenheitszone und Rauheit im angegebenen Bereich | Dichtungen sind zonenabhängig, nicht die allgemeine Anmerkung |
| Gewinde und kalibrierte Löcher | Gewindeklasse zuzüglich der vereinbarten Lehrenabnahmebasis | Lehren sind gültige Abnahmen für Funktionsmerkmale |
| Prototypischer Umfang | Was der Prototyp beweisen muss und was nicht | Verhindert falsches Vertrauen vor der Werkzeugbereitstellung |
Bitten Sie um eine DFM-Überprüfung, bevor die Zeichnung einfriert. Mag-cast bietet einen kostenlosen DFM-Analysebericht, mit Angeboten in zwei Tagen und DFM in drei Tagen gemäß unseren veröffentlichten Servicebedingungen. Unser DFM-Checkliste vor Angebotsabgabe zeigt, was eine solche Rezension abdecken sollte, und Maschinentypen sowie Umschlagansprüche sind auf der aufgeführt Kategorieseite für CNC-Bearbeitung.
Fragen zur Spezifikation der Druckgusstoleranzen
Welche Toleranzen kann Aluminiumdruckguss ohne Bearbeitung einhalten??
Es gibt keine einzelne Zahl. Bänder im Gusszustand hängen von der Legierung ab, Feature-Typ, Größenbereich, und die Toleranzklasse der Norm akzeptieren beide Seiten. Stimmen Sie dem Standard zu, Version, und Klasse auf der Zeichnung, Bestätigen Sie dann die nachgewiesene Leistungsfähigkeit der Gießerei anhand von Messdaten von ähnlichen Produktionsteilen und nicht anhand von Katalogangaben.
Können Prototypenergebnisse Produktionstoleranzen im Druckguss vorhersagen??
Nur teilweise. Bearbeitete Prototypen verifizieren die Form, fit, und Montage frühzeitig. Sie können die Gasdichtheit nicht nachweisen, Stärke, oder Prozessfähigkeit von Produktionsdruckgussteilen, weil materiell, Porosität, und Spannverhalten unterschiedlich. Verwenden Sie Kleinseriengussteile für hautabhängige Tests und produktionsrelevante Teile für Leistungsnachweise.
Warum erhöht eine engere Toleranz den Preis??
Enge Callouts verändern den Prozess, nicht nur die Zahl. Sie fügen Bearbeitungsdurchgänge hinzu, sorgfältige Werkstückhaltung, Wärmemanagement, und langsamere Inspektion. Die Kosten werden durch funktionale Merkmale gerechtfertigt und durch nichtpassende Oberflächen verschwendet, Aus diesem Grund wirkt sich die Toleranzdisziplin in der Zeichnung direkt auf den Stückpreis aus.
Welche Norm sollte ich für Toleranzen im Gusszustand angeben??
Zitieren Sie ein aktuelles Dokument, das beide Parteien akzeptieren, und geben Sie seinen Teil an, Version, und Toleranzklasse auf der Zeichnung. Überprüfen Sie zunächst den Status: mehrere DIN 1688 Einträge für Leichtmetall-Rohguss wurden zurückgezogen oder ersetzt. Wenn kein einziger Standard passt, Definieren Sie stattdessen Grenzwerte pro Feature mit benannten Daten.
Letzte Gedanken
Toleranzen beim Aluminium-Druckguss sind die Akzeptanz Ihrer Zeichnung. Die Gießerei kann knappe Zahlen erreichen; Die Aufgabe des Käufers besteht darin, zu bestimmen, welche Merkmale dicht sein müssen, gegen welche Daten, mit welcher Methode überprüft, und unter welchem Standard. Schreiben Sie das auf und Zitate werden vergleichbar, Die ersten Artikel überraschen nicht mehr, und Präzision wird nur dort eingesetzt, wo die Funktion sie erfordert.
Beginnen Sie mit den passenden Funktionen, Siegel, oder Last tragen. Definieren Sie ihre Toleranzen, geometrische Kontrollen, und Annahmebedingungen ausdrücklich dar, und lassen Sie alles andere von einer völlig allgemeinen Note abhängen. Senden Sie Ihre Zeichnung über die Kontaktseite und fordern Sie die Überprüfung an, bevor mit der Werkzeugbereitstellung begonnen wird.