Quando una parte pressofusa raggiunge l'assemblaggio 0,15 mm fuori specifica, il costo è raramente la parte stessa. È l'apparecchio in stallo, la coda di rilavorazione, e la chiamata imbarazzante al tuo cliente. Le tolleranze della pressofusione dell'alluminio vengono quindi decise a disegno, molto prima che venga effettuato il primo scatto. Questa guida si concentra sul lato delle specifiche: come richiamare le tolleranze dimensionali, tolleranze geometriche, la data, e condizioni di accettazione per elementi fusi e lavorati a macchina.
Le pagine delle capacità di Mag-cast elencano le tolleranze di lavorazione CNC fino a ±0,02 mm, e le buste della macchina variano in base al centro. Machine types and envelope claims are listed on the Pagina della categoria lavorazione CNC. Queste cifre descrivono ciò che un processo ben gestito può raggiungere, non ciò che ogni caratteristica del tuo disegno dovrebbe richiedere. Le sezioni seguenti trasformano questa distinzione in regole di specifica che puoi applicare alla tua prossima richiesta di offerta.
Perché le specifiche di tolleranza sono più importanti della precisione
Caratteristiche separate che rimangono come fuse da quelle che richiedono lavorazione. Entrambi i gruppi possono includere superfici accoppiate o funzionali. L'adattamento richiesto, la geometria e le condizioni della superficie determinano se la capacità di fusione concordata è sufficiente.
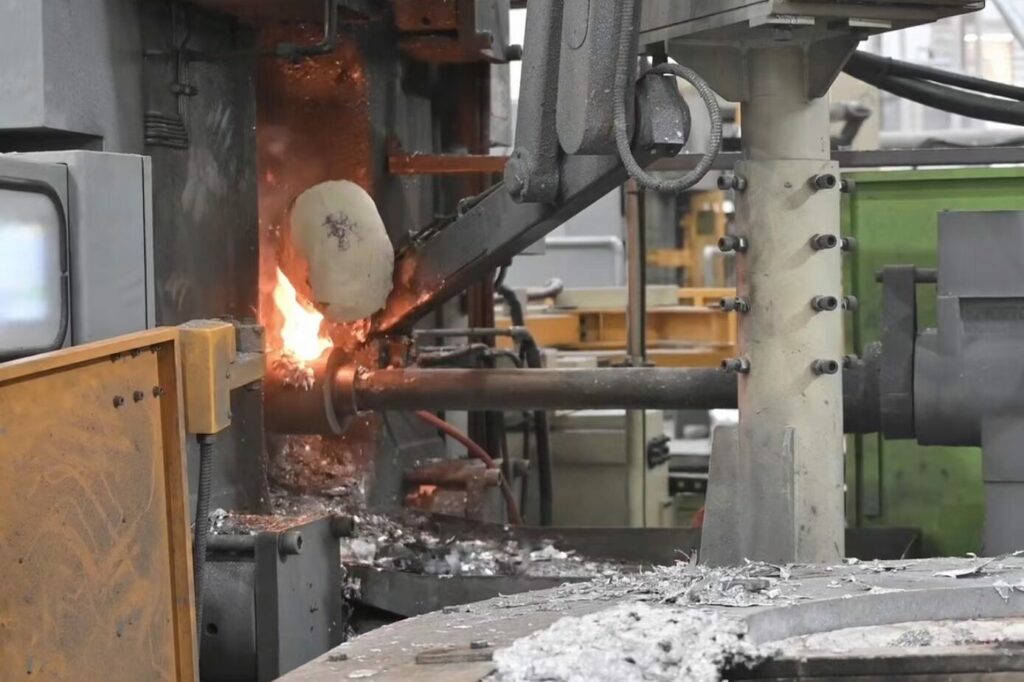
Le caratteristiche as-cast ereditano tutto ciò che il processo ad alta pressione fa bene e tutto ciò che non può controllare completamente. L'alluminio fuso riempie uno stampo d'acciaio in pochi millisecondi, poi si restringe solidificandosi e raffreddandosi. Il ciclo termico, tonnellaggio della macchina, e la chimica delle leghe spostano tutte le dimensioni finali. I sistemi di tolleranza pubblicati definiscono quindi le fasce per grado e intervallo di dimensioni piuttosto che per singoli numeri.
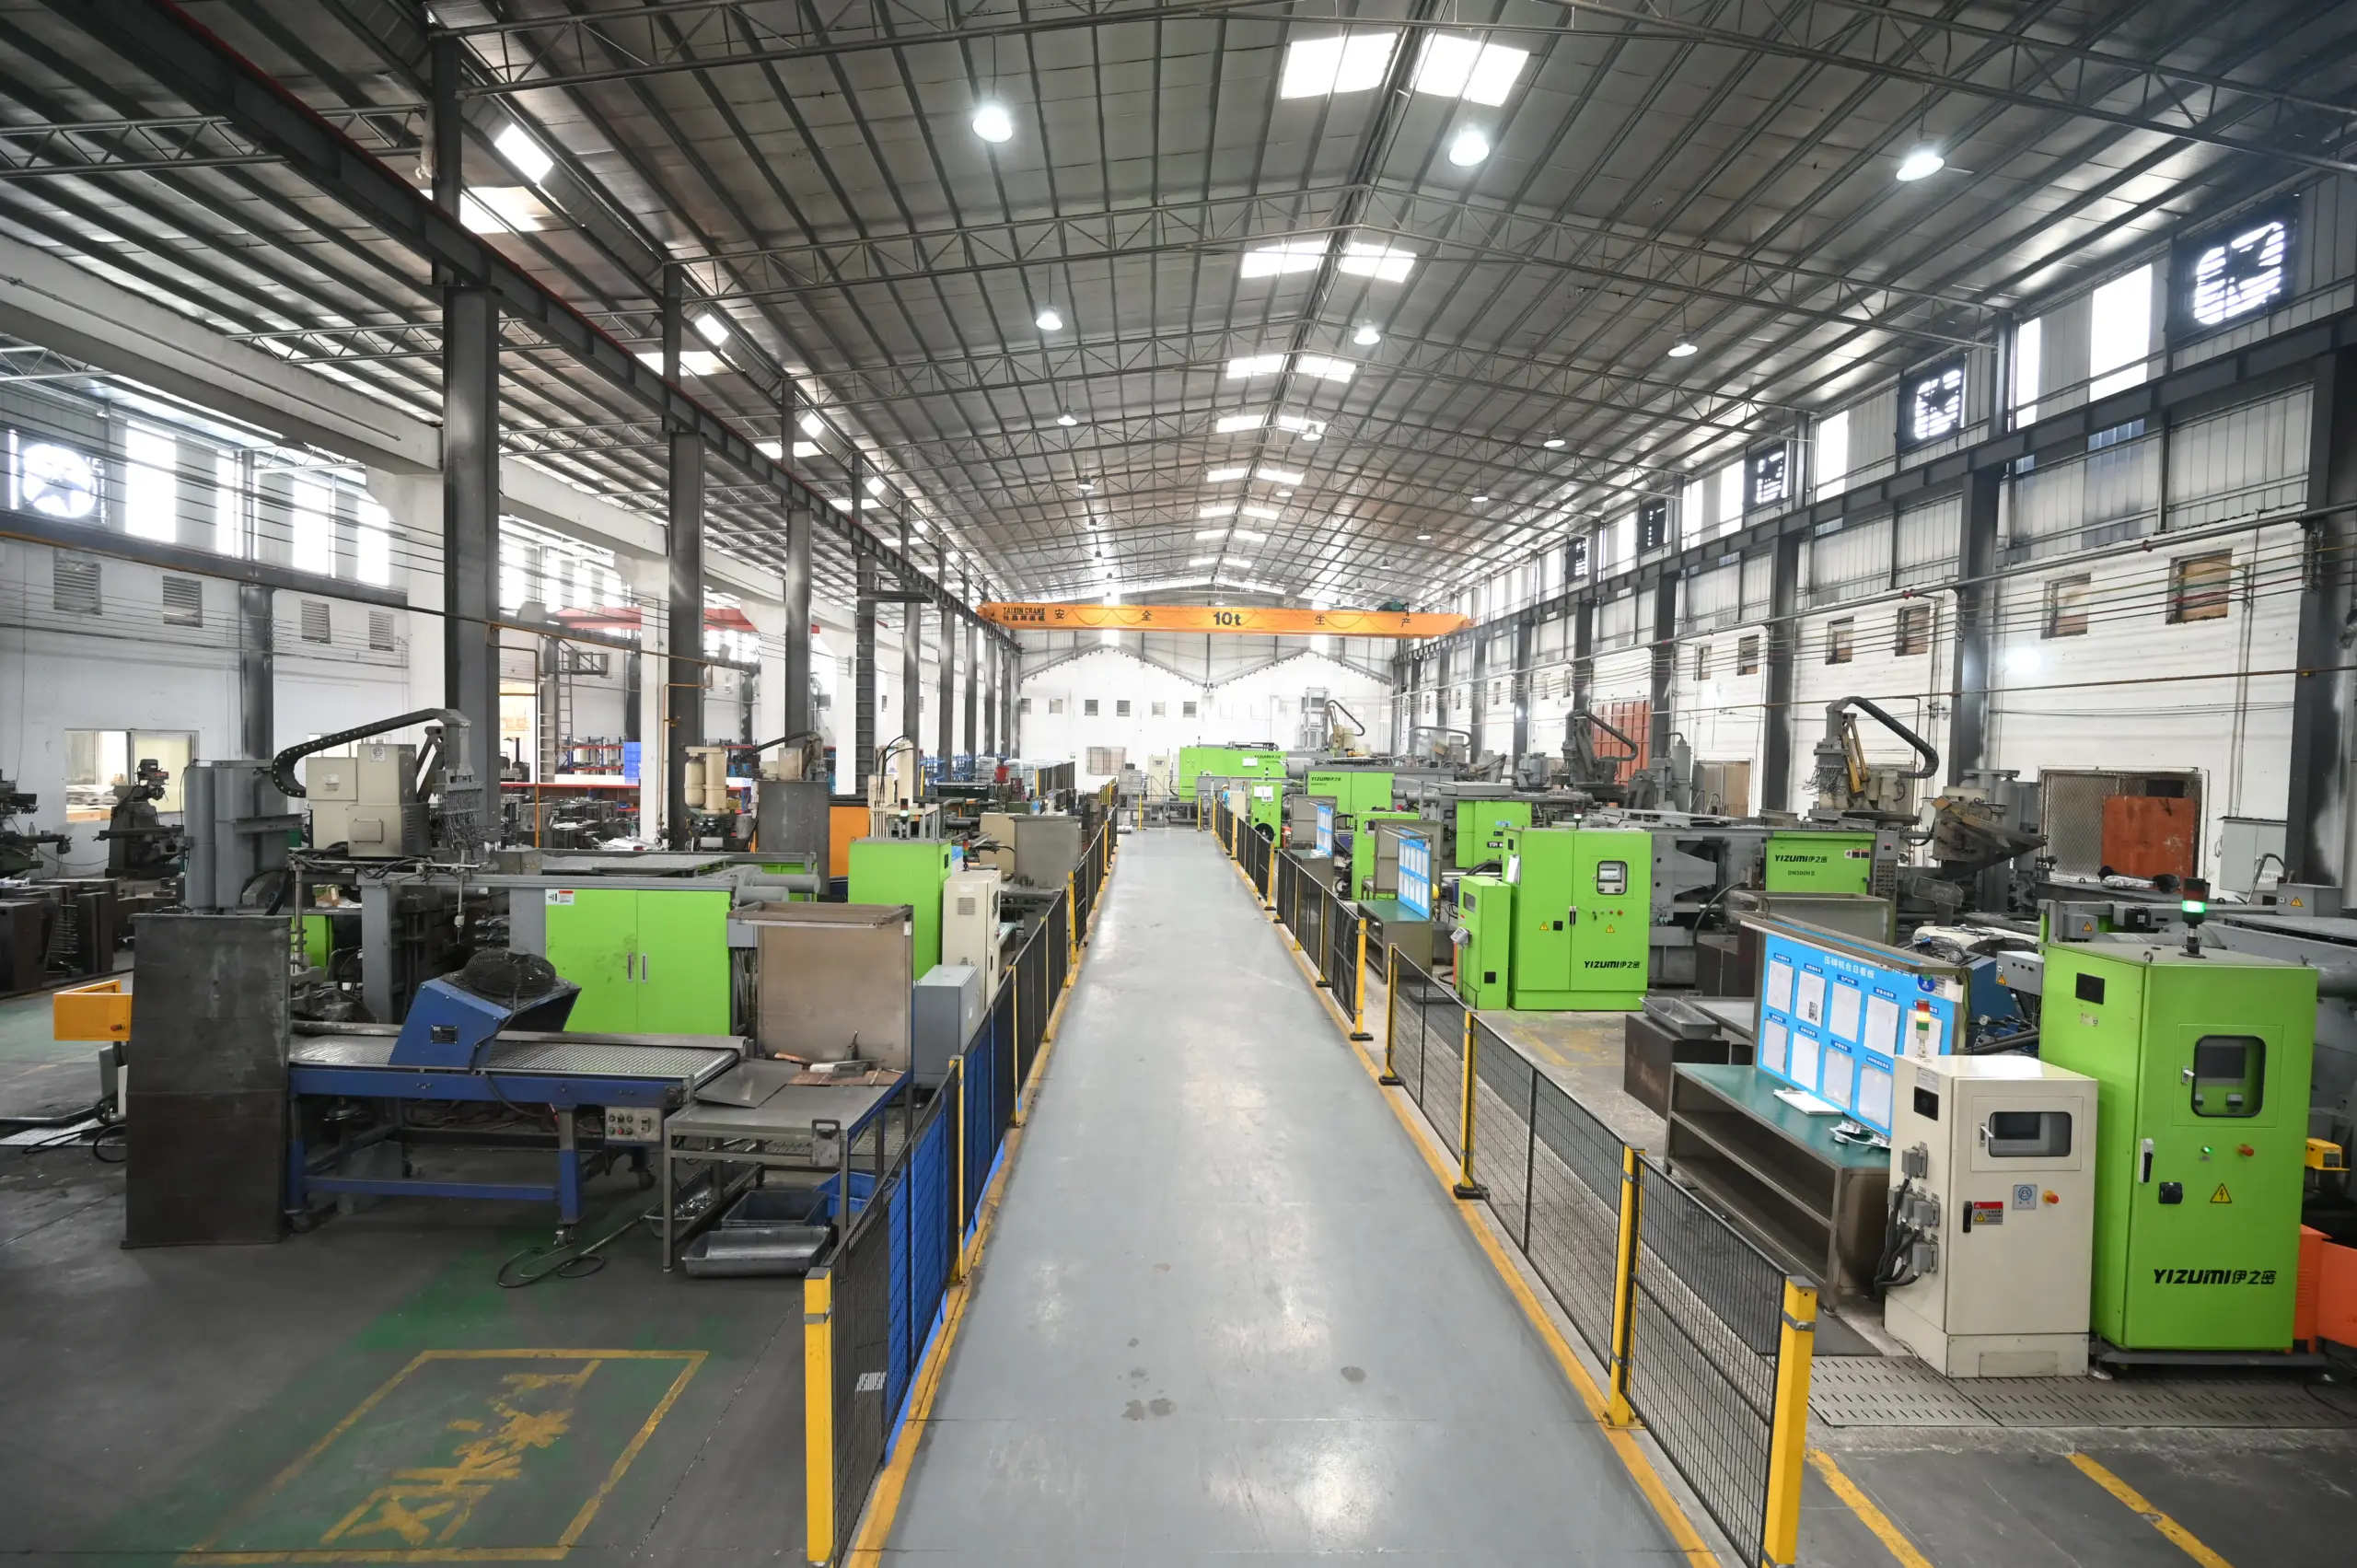
Le caratteristiche lavorate si comportano diversamente. Una volta che un pezzo fuso viene bloccato in un centro di lavoro, l'utensile da taglio imposta la dimensione. Una parte può lasciare la cella di fusione con una posizione della flangia allentata e fornire comunque un foro del cuscinetto stretto dopo la lavorazione di finitura. Specificare la giusta base di tolleranza per ciascun gruppo di caratteristiche è ciò che distingue un disegno producibile da uno costoso.
Le lavorazioni di fusione e quelle lavorate seguono regole diverse
Quando si specificano le tolleranze della pressofusione dell'alluminio, separare prima i due gruppi di funzionalità. La tabella seguente elenca cosa deve definire il disegno e cosa un acquirente deve confermare con la fonderia per ciascun gruppo. Le bande applicabili dipendono dalla lega, dimensione della caratteristica, e la classe di tolleranza accettata da entrambe le parti, quindi tratta ogni riga come un'attività di definizione piuttosto che come un valore di ricerca.
| Gruppo di funzionalità | Cosa dovrebbe definire il disegno | Cosa verificare con la Fonderia |
|---|---|---|
| Spessore della parete (lancio) | Valore nominale, limiti, e progetto di direzione | Parete minima che lo stampo può riempire per la lega e le dimensioni del pezzo |
| Fori carotati (lancio) | Limiti di diametro o classe di tolleranza di riferimento | Comportamento dello spostamento del nucleo e capacità di dimensioni as-cast |
| Fori dei cuscinetti (lavorato) | Classe di adattamento scelta con il fornitore del cuscinetto | Capacità di alesatura e metodo di misurazione per l'adattamento |
| Sigillatura delle facce (lavorato) | Zona di planarità sulla superficie specificata, più il valore di rugosità | Pianta degli impianti e metodo di verifica per quella zona |
| Fori filettati (lavorato) | Classe del thread, profondità, e posizione con datum denominati | Base di accettazione dello scartamento o della CMM prima dell'inizio della produzione |
Vale la pena notare due modelli. Primo, la lavorazione di finitura in genere migliora una caratteristica di circa un ordine di grandezza rispetto al pezzo grezzo, ecco perché le superfici di accoppiamento vengono lavorate. Secondo, il costo aumenta con ogni caratteristica inserita nella colonna lavorata. La questione ingegneristica non è se una caratteristica può essere lavorata, ma quali funzionalità ne hanno veramente bisogno. Nostro Lista di controllo per la lavorazione della pressofusione di alluminio copre l'aspetto dei dati e dell'indennità di tale decisione.
Come specificare i requisiti di tolleranza del getto
La maggior parte delle controversie sulle tolleranze della pressofusione dell’alluminio iniziano con una nota generale incompleta. Una citazione è utilizzabile solo quando il disegno riporta la norma, la parte o la divisione, la versione, e la classe di tolleranza, insieme alla gamma di taglie a cui si applica la classe. Un semplice riferimento senza versione e grado lascia la fonderia a indovinare, e le ipotesi differiscono tra i fornitori.
Controllare lo stato attuale di qualsiasi standard prima di citarlo. Diverse voci nella norma DIN 1688 le serie per i getti grezzi di metalli leggeri sono state ritirate o sostituite, come il Il TUO elenco multimediale spettacoli. Un disegno che cita un documento ritirato invita a una questione contrattuale, non solo ingegneristico.
Quindi decidi cosa merita un callout individuale. Funzionalità che individuano altri componenti, sigillare i fluidi, o trasportare carichi, ciascuno dovrebbe indicare i propri limiti e riferimenti di riferimento. Tutto il resto può stare sotto la nota generale. Confermare che la classe scelta rientri nella gamma dimostrata dalla fonderia per parti simili: richiedere i dati di misurazione della produzione reale, non una figura di catalogo.
Due effetti as-cast meritano i propri elementi pubblicitari. Gli angoli di sformo modificano la dimensione effettiva di un muro o di un'estrusione a seconda del punto in cui si misura, quindi indicare la posizione di misurazione. La mancata corrispondenza della linea di giunzione sposta una metà della fusione rispetto all'altra. Le caratteristiche che si trovano a cavallo della linea di giunzione quindi spesso ricevono didascalie individuali più strette, oppure passare alla colonna lavorata. Registrare entrambi gli effetti sul disegno è ciò che impedisce che le tolleranze della pressofusione di alluminio vengano discusse a posteriori.
Come richiamare adattamenti e controlli geometrici
I limiti dimensionali da soli non controllano la funzione. Un riquadro di ±0,05 mm al centro di un foro non equivale a un richiamo della posizione reale, perché la tolleranza di posizione dipende dal sistema di riferimento a cui è legata. Quando la posizione dei fori è importante per il montaggio, specificare una tolleranza di posizione geometrica con riferimenti denominati, quindi lavorazione e ispezione condividono lo stesso riferimento.
I fori dei cuscinetti devono seguire l'adattamento del cuscinetto, non un numero civico. La fascia corretta deriva dalle raccomandazioni di montaggio del produttore dell'albero e del cuscinetto, espresso come classe di idoneità ISO o limiti espliciti. La stessa logica si applica ai diametri pilota e ai perni di posizionamento. Laddove un fornitore elenca una portata come ±0,02 mm, quella cifra è una capacità, e il disegno decide se una caratteristica ne ha bisogno.
La planarità appartiene alla superficie che sigilla. Una regola generale del millimetro per metro per tutte le facce spinge i costi sulle superfici che nessuno ispeziona. Specificare planarità e rugosità sulla zona di sigillatura designata, e lasciare le facce non accoppiate alla nota generale. Anche il rifacimento merita attenzione: una seconda configurazione può introdurre un cambiamento nel posizionamento, e il suo impatto dipende dall'apparecchio, lo schema dei dati, e i risultati della verifica. Il compromesso del conteggio degli assi è trattato nel nostro 3-, 4-, e guida a 5 assi.
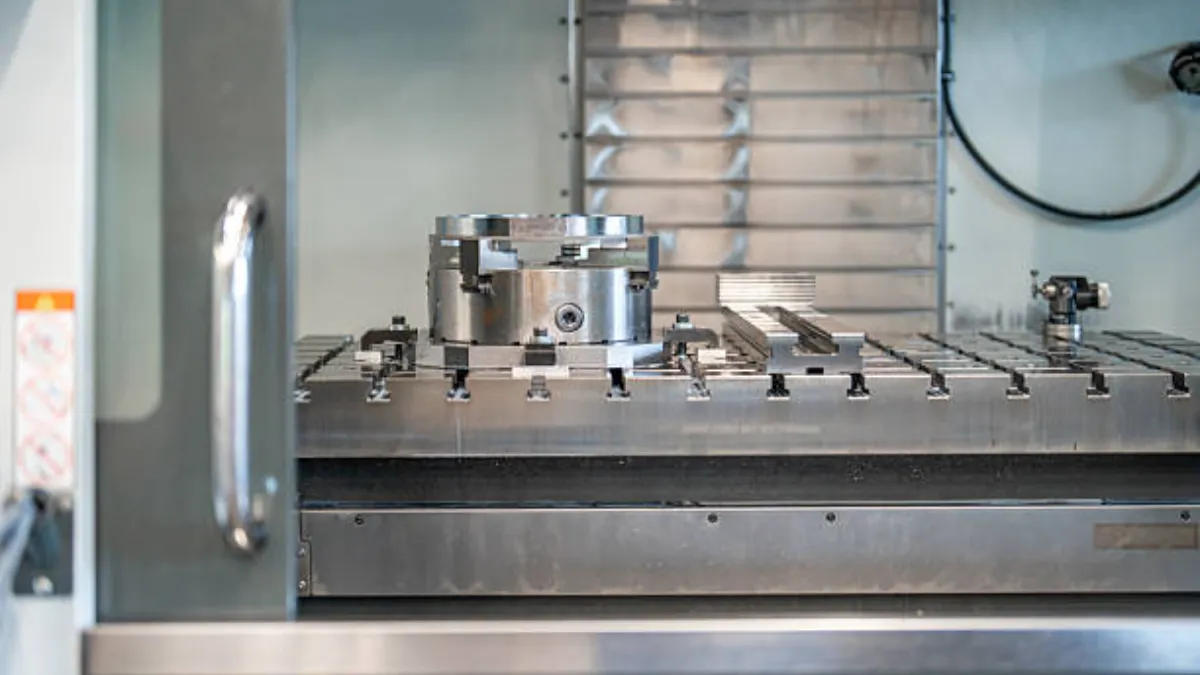
Le condizioni di accettazione devono essere concordate per funzionalità, non secondo una regola generale. Una macchina di misura a coordinate fornisce dati variabili per dimensioni critiche, mentre gli indicatori passa/non passa rimangono un metodo di accettazione legittimo per le filettature e molte altre caratteristiche funzionali. Associare ciascuna caratteristica importante al relativo metodo di misurazione nel piano di controllo, come descritto sul ns pagina di controllo qualità.
Finalmente, pensare in catene piuttosto che in singoli richiami. Una cerniera con tre borchie lavorate può mantenere ogni foro entro la tolleranza dichiarata e comunque non raggiungere la dimensione di chiusura, perché lo stack attraversa il casting tra i boss. Definire la catena di Riferimento sul disegno, percorrere ogni collegamento, e verificare che la somma nel caso peggiore soddisfi i requisiti di assemblaggio. Quando non è così, stringere una o due maglie della catena lavorando invece di ogni dimensione sulla pagina, che moltiplica il costo senza salvare lo stack.
Ciò che la lavorazione del prototipo può e non può dimostrare
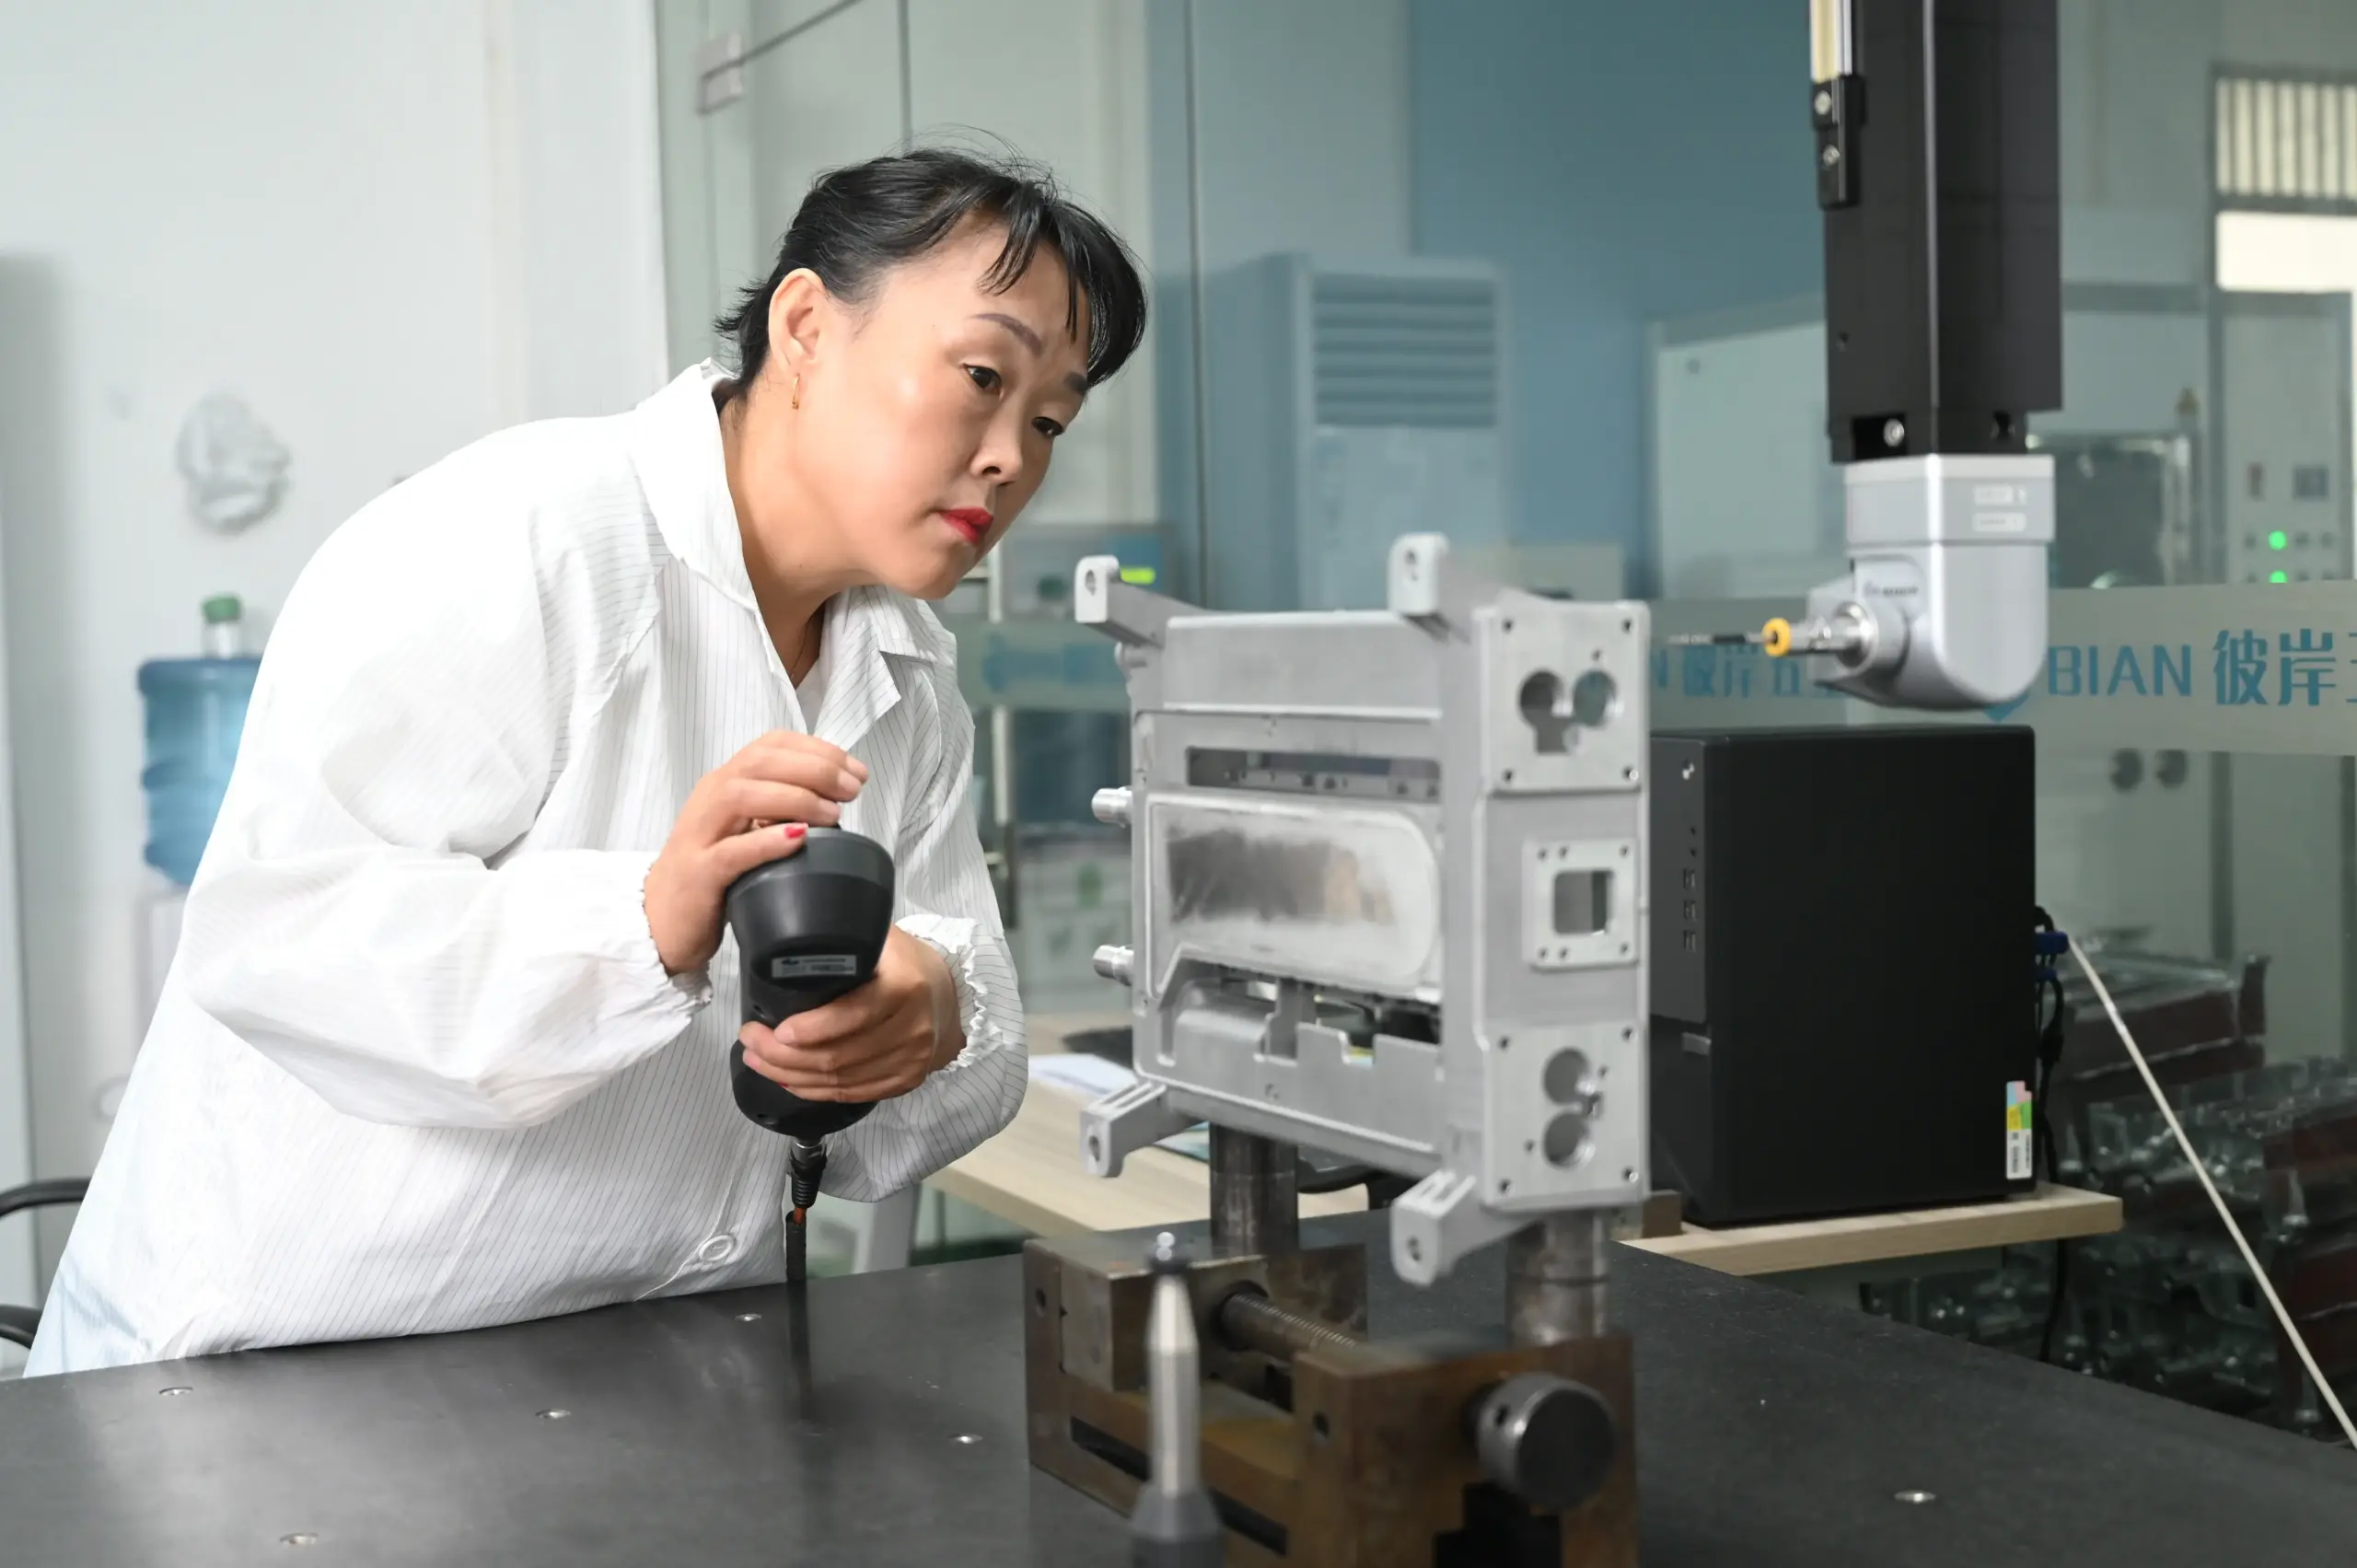
Ci vogliono settimane per tagliare gli utensili di produzione, e i team di progettazione raramente vogliono aspettare così a lungo per toccare una parte fisica. Un prototipo lavorato, ricavato dal pieno o da una fusione di breve durata, colma questa lacuna e supporta i primi controlli di idoneità, prove di assemblaggio, e valutazione del modulo. Nostro servizio di prototipazione rapida copre questa fase.
Leggi i limiti onestamente. Un prototipo ricavato dal pieno si differenzia da una pressofusione di materiale prodotta in serie, porosità, comportamento di deformazione, e la risposta dell'attrezzatura. I risultati del prototipo possono verificare la forma, adatto, e assemblaggio; non possono dimostrare la tenuta al gas, forza, o capacità di processo della produzione di parti pressofuse. I test che dipendono dal comportamento della pelle come fusione necessitano di prototipi fusi, e le dichiarazioni di capacità necessitano di parti dell’intento produttivo misurate secondo il piano concordato.
Una sequenza pratica mantiene questi ruoli separati. Rilascia il modello CAD, prendi il feedback del DFM sullo spessore della parete, bozza, e rischi legati allo stack di tolleranza, quindi realizzare i prototipi per risolvere i problemi di adattamento e assemblaggio. Congela il disegno, tagliare la fustella di produzione, e riservare una verifica rigorosa per i primi articoli con l'intento produttivo. La costosa modalità di guasto evitata da questo ordine è uno stampo metallurgicamente sano ma leggermente deformato che si accoppia con un componente acquistato.
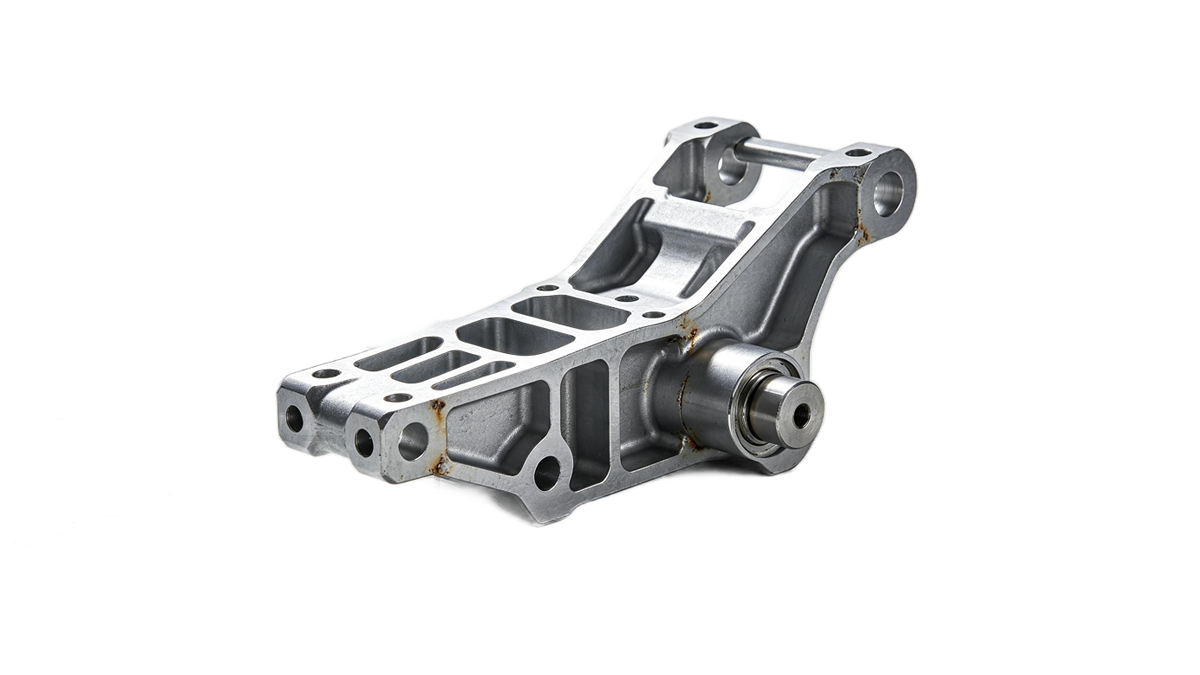
Lista di controllo delle specifiche di tolleranza per la tua prossima richiesta di offerta
Prima di richiedere un preventivo, esegui il tuo disegno attraverso la tabella sottostante. Comprime le regole di cui sopra in elementi che puoi decidere alla tua scrivania, e meno domande aperte ritornano sul tavolo durante la citazione. L’obiettivo non è stringere ogni numero. L'obiettivo è rendere ogni numero intenzionale, quindi il fornitore valuta la funzione di cui hai effettivamente bisogno.
| Elemento di disegno | Obbligo di definire e confermare | Perché |
|---|---|---|
| Nota generale sulla tolleranza | Standard, parte, versione, classe, e gamma di dimensioni applicabili | Citazioni ritirate o vaghe causano controversie |
| Caratteristiche di accoppiamento | Limiti individuali con riferimenti a datum denominati | La posizione e la funzione necessitano del proprio controllo |
| Superfici di sigillatura | Zona di planarità e rugosità sull'area specificata | I sigilli dipendono dalla zona, non la nota generale |
| Filettature e fori calibrati | Classe della filettatura più la base di accettazione del calibro concordata | Gli indicatori costituiscono un'accettazione valida per le caratteristiche funzionali |
| Ambito del prototipo | Cosa deve dimostrare il prototipo e cosa no | Previene la falsa fiducia prima dell'utensileria |
Richiedi una revisione DFM prima che il disegno si blocchi. Mag-cast fornisce un rapporto di analisi DFM gratuito, con preventivi in due giorni e DFM in tre giorni secondo i nostri termini di servizio pubblicati. Nostro checklist DFM pre-quotazione mostra cosa dovrebbe coprire tale revisione.
Domande sulle specifiche di tolleranza della pressofusione
Quale tolleranza può mantenere la pressofusione di alluminio senza lavorazione??
Non esiste un numero unico. Le bande as-cast dipendono dalla lega, tipo di funzionalità, gamma di dimensioni, e la classe di tolleranza dello standard accettata da entrambe le parti. Concordare lo standard, versione, e classe sul disegno, quindi confermare la capacità dimostrata della fonderia con dati di misurazione provenienti da parti di produzione simili anziché con affermazioni di catalogo.
I risultati del prototipo possono prevedere le tolleranze della pressofusione di produzione?
Solo in parte. I prototipi lavorati verificano la forma, adatto, e assemblaggio anticipato. Non possono dimostrare la tenuta al gas, forza, o capacità di processo della produzione di pressofusi, perché materiale, porosità, e il comportamento di fissaggio differiscono. Utilizzare fusioni di breve durata per test dipendenti dalla pelle e parti destinate all'intento produttivo per prove di capacità.
Perché una tolleranza più stretta fa aumentare il prezzo??
I callout serrati cambiano il processo, non solo il numero. Aggiungono passaggi di lavorazione, tenuta attenta del lavoro, gestione termica, e un'ispezione più lenta. Il costo è giustificato dalle caratteristiche funzionali e sprecato su superfici non accoppiate, ecco perché la disciplina della tolleranza sul disegno controlla direttamente il prezzo del pezzo.
Quale standard dovrei citare per le tolleranze as-cast??
Citare un documento attuale accettato da entrambe le parti, e dichiararne la parte, versione, e classe di tolleranza sul disegno. Verificare prima lo stato: diversi DIN 1688 le voci relative ai getti grezzi di metalli leggeri sono state ritirate o sostituite. Quando non esiste un unico standard adatto, definire invece i limiti per funzionalità con riferimenti denominati.
Considerazioni finali
Le tolleranze della pressofusione dell'alluminio sono il linguaggio di accettazione del tuo disegno. La fonderia può raggiungere numeri ristretti; il compito dell’acquirente è dire quali caratteristiche devono essere strette, rispetto a quali dati, verificato con quale metodo, e in base a quale standard. Annotatelo e le virgolette diventeranno comparabili, i primi articoli smettono di sorprendere, e la precisione viene spesa solo dove la funzione lo richiede.
Inizia con le caratteristiche che si accoppiano, foca, o trasportare carichi. Definire le loro tolleranze, controlli geometrici, e le condizioni di accettazione in modo esplicito, e lasciamo che tutto il resto si basi su una nota generale completa. Invia il tuo disegno tramite il pagina dei contatti e chiedi la revisione prima dell'avvio dell'utensileria.