Quando uma peça fundida atinge a montagem 0,15 mm fora das especificações, o custo raramente é a peça em si. É o aparelho parado, a fila de retrabalho, e a ligação estranha para seu cliente. As tolerâncias de fundição sob pressão de alumínio são, portanto, decididas no desenho, muito antes do primeiro tiro ser feito. Este guia se concentra no lado da especificação: como chamar tolerâncias dimensionais, tolerâncias geométricas, a data, e condições de aceitação para recursos fundidos e usinados.
As páginas de recursos do Mag-cast listam a tolerância de usinagem CNC até ±0,02 mm, e os envelopes da máquina variam de acordo com o centro. Machine types and envelope claims are listed on the Página da categoria de usinagem CNC. Esses números descrevem o que um processo bem executado pode alcançar, não é o que todos os recursos do seu desenho deveriam exigir. As seções abaixo transformam essa distinção em regras de especificação que você pode aplicar à sua próxima RFQ.
Por que a especificação de tolerância é mais importante que a precisão
Separar recursos que permanecem como fundidos daqueles que exigem usinagem. Qualquer grupo pode incluir superfícies de acoplamento ou funcionais. O ajuste necessário, a geometria e a condição da superfície determinam se a capacidade de fundição acordada é suficiente.
Os recursos fundidos herdam tudo o que o processo de alta pressão faz bem e tudo o que ele não pode controlar totalmente. O alumínio fundido preenche um molde de aço em milissegundos, então encolhe à medida que solidifica e esfria. Morra de ciclismo térmico, tonelagem da máquina, e a química da liga mudam as dimensões finais. Os sistemas de tolerância publicados, portanto, definem faixas por classe e faixa de tamanho, em vez de números únicos.
Recursos usinados se comportam de maneira diferente. Uma vez que uma peça fundida é fixada em um centro de usinagem, a ferramenta de corte define a dimensão. Uma peça pode sair da célula de fundição com uma posição de flange solta e ainda fornecer um furo de rolamento apertado após a usinagem de acabamento. Especificar a base de tolerância correta para cada grupo de recursos é o que separa um desenho fabricável de um desenho caro.
Recursos fundidos e recursos usinados seguem regras diferentes
Quando você especifica tolerâncias de fundição sob pressão de alumínio, separe os dois grupos de recursos primeiro. A tabela abaixo lista o que o desenho deve definir e o que o comprador deve confirmar com a fundição para cada grupo. As bandas aplicáveis dependem da liga, tamanho do recurso, e a classe de tolerância que ambos os lados aceitam, portanto, trate cada linha como uma tarefa de definição em vez de um valor de pesquisa.
| Grupo de recursos | O que o desenho deve definir | O que confirmar com a fundição |
|---|---|---|
| Espessura da parede (elenco) | Valor nominal, limites, e projeto de direção | Parede mínima que a matriz pode preencher para sua liga e tamanho da peça |
| Buracos tubulares (elenco) | Limites de diâmetro ou uma classe de tolerância referenciada | Comportamento de mudança central e capacidade de tamanho conforme lançado |
| Furos de rolamento (usinado) | Classe de ajuste escolhida com o fornecedor do rolamento | Capacidade de perfuração e método de medição para ajuste |
| Vedação de faces (usinado) | Zona de planicidade na superfície especificada, mais valor de rugosidade | Plano de fixação e método de verificação para essa zona |
| Furos roscados (usinado) | Classe de thread, profundidade, e posição com dados nomeados | Base de aceitação do medidor ou CMM antes do início da produção |
Vale a pena observar dois padrões. Primeiro, a usinagem de acabamento normalmente melhora um recurso em aproximadamente uma ordem de magnitude em comparação com o fundido, é por isso que as superfícies de contato são usinadas. Segundo, o custo aumenta com cada recurso inserido na coluna usinada. A questão da engenharia não é se uma característica pode ser usinada, mas quais recursos realmente precisam disso. Nosso lista de verificação de usinagem de fundição de alumínio cobre o lado dos dados e da margem dessa decisão.
Como especificar requisitos de tolerância As-Cast
A maioria das disputas sobre tolerâncias de fundição sob pressão de alumínio começa com uma nota geral incompleta. Uma citação só é utilizável quando o desenho indica o padrão, a parte ou divisão, a versão, e a classe de tolerância, junto com a faixa de tamanho à qual a classe se aplica. Uma referência simples, sem versão e nota, deixa a fundição sem adivinhar, e as suposições diferem entre fornecedores.
Verifique o status atual de qualquer padrão antes de citá-lo. Várias entradas no DIN 1688 séries para peças fundidas em bruto de metais leves foram retiradas ou substituídas, como o SUA listagem de mídia mostra. Um desenho que cita um documento retirado suscita uma questão contratual, não apenas um de engenharia.
Em seguida, decida o que merece uma frase de destaque individual. Recursos que localizam outros componentes, fluidos de vedação, ou transportar cargas, cada um deve indicar seus próprios limites e referências de dados. Todo o resto pode ficar sob a nota geral. Confirme se a classe escolhida está dentro da faixa demonstrada pela fundição para peças semelhantes: solicite dados de medição da produção real, não é uma figura de catálogo.
Dois efeitos lançados merecem seus próprios itens de linha. Os ângulos de inclinação alteram o tamanho efetivo de uma parede ou saliência dependendo de onde você mede, então indique a posição de medição. A incompatibilidade da linha de partição desloca metade da fundição em relação à outra. Os recursos que ultrapassam a linha de partição, portanto, geralmente recebem chamadas individuais mais estreitas, ou vá para a coluna usinada. Registrar ambos os efeitos no desenho é o que impede que as tolerâncias de fundição de alumínio sejam discutidas após o fato.
Como definir ajustes e controles geométricos
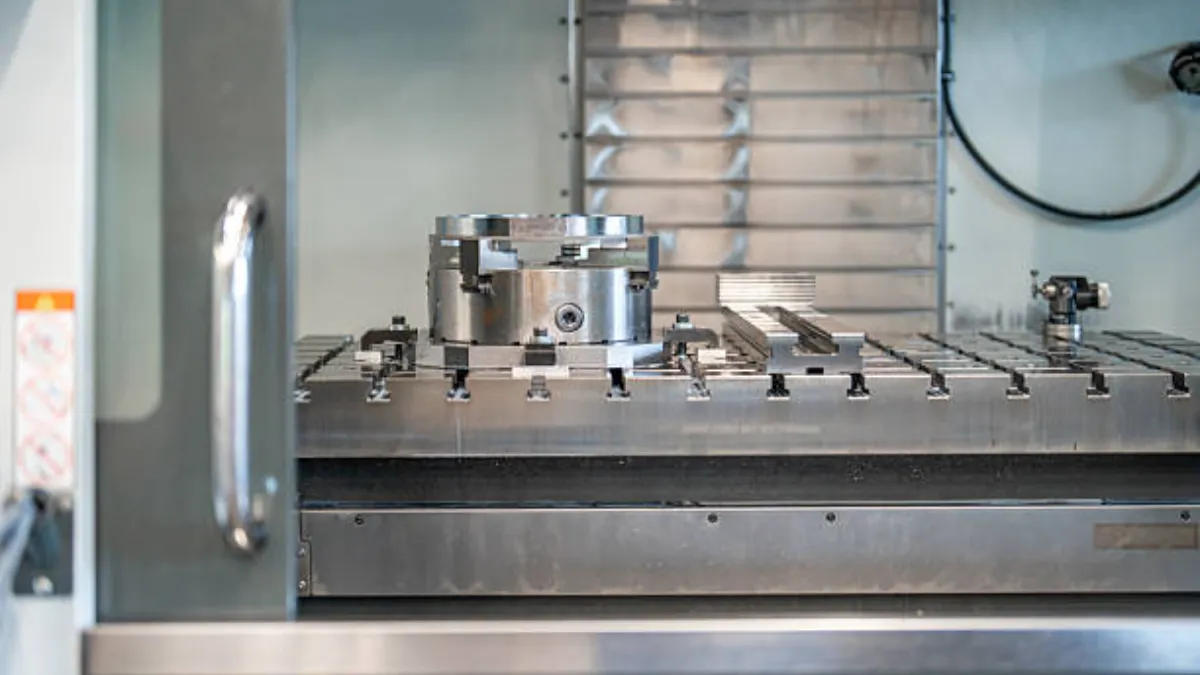
Os limites dimensionais por si só não controlam a função. Uma caixa de ±0,05 mm no centro de um furo não é o mesmo que uma chamada de posição verdadeira, porque a tolerância de posição depende do quadro de referência de referência ao qual está vinculado. Quando a localização do furo é importante para a montagem, especifique uma tolerância de posição geométrica com referências nomeadas, então usinagem e inspeção compartilham a mesma referência.
Os furos dos rolamentos devem seguir o ajuste do rolamento, não é um número de casa. A cinta correta vem da recomendação de ajuste do fabricante do eixo e do rolamento, expresso como uma classe de ajuste ISO ou limites explícitos. A mesma lógica se aplica aos diâmetros piloto e pinos de localização. Quando um fornecedor lista um alcance como ±0,02 mm, esse número é uma capacidade, e o desenho decide se um recurso precisa dele.
A planicidade pertence à superfície que veda. Uma regra geral do milímetro por metro para todas as faces aumenta o custo para superfícies que ninguém inspeciona. Especifique planicidade e rugosidade na zona de vedação designada, e deixe as faces não coincidentes para a nota geral. A refixação também merece atenção: uma segunda configuração pode introduzir uma mudança no posicionamento, e seu impacto depende do equipamento, o esquema de dados, e os resultados da verificação. A compensação entre contagem de eixos é abordada em nosso 3-, 4-, e guia de 5 eixos.
As condições de aceitação devem ser acordadas por recurso, não por uma regra geral. Uma máquina de medição por coordenadas fornece dados variáveis para dimensões críticas, enquanto os medidores go/no-go continuam sendo um método legítimo de aceitação para threads e muitos outros recursos funcionais. Mapeie cada característica importante para seu método de medição no plano de controle, conforme descrito em nosso página de controle de qualidade.
Finalmente, pense em cadeias em vez de frases de destaque únicas. Uma dobradiça com três ressaltos usinados pode manter cada furo em sua tolerância declarada e ainda assim perder sua dimensão de fechamento, porque a pilha percorre o casting entre os chefes. Definir a cadeia de referência no desenho, ande em cada link, e confirme se a soma do pior caso atende ao requisito de montagem. Quando isso não acontece, aperte um ou dois elos da corrente usinando em vez de todas as dimensões da página, que multiplica o custo sem resgatar a pilha.
O que a usinagem de protótipos pode e não pode provar
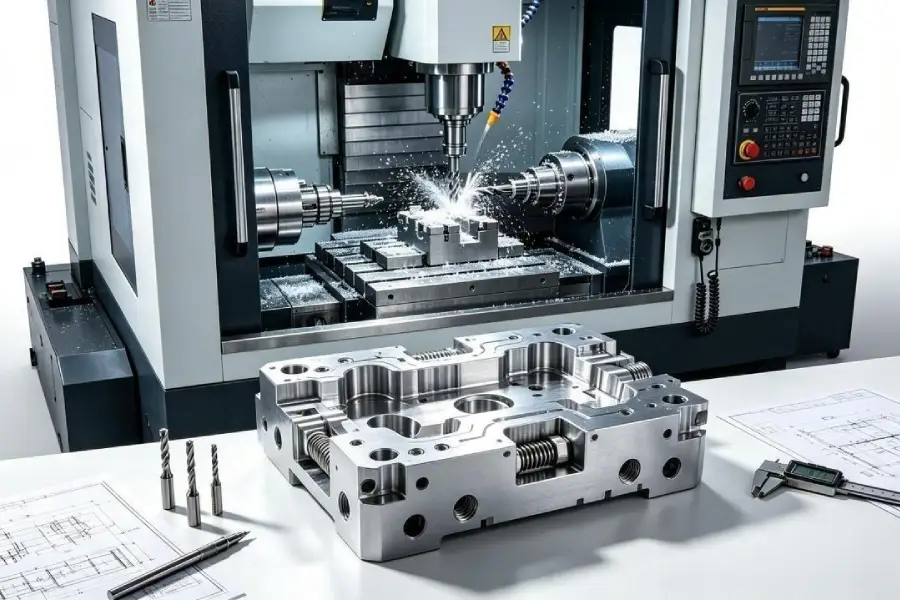
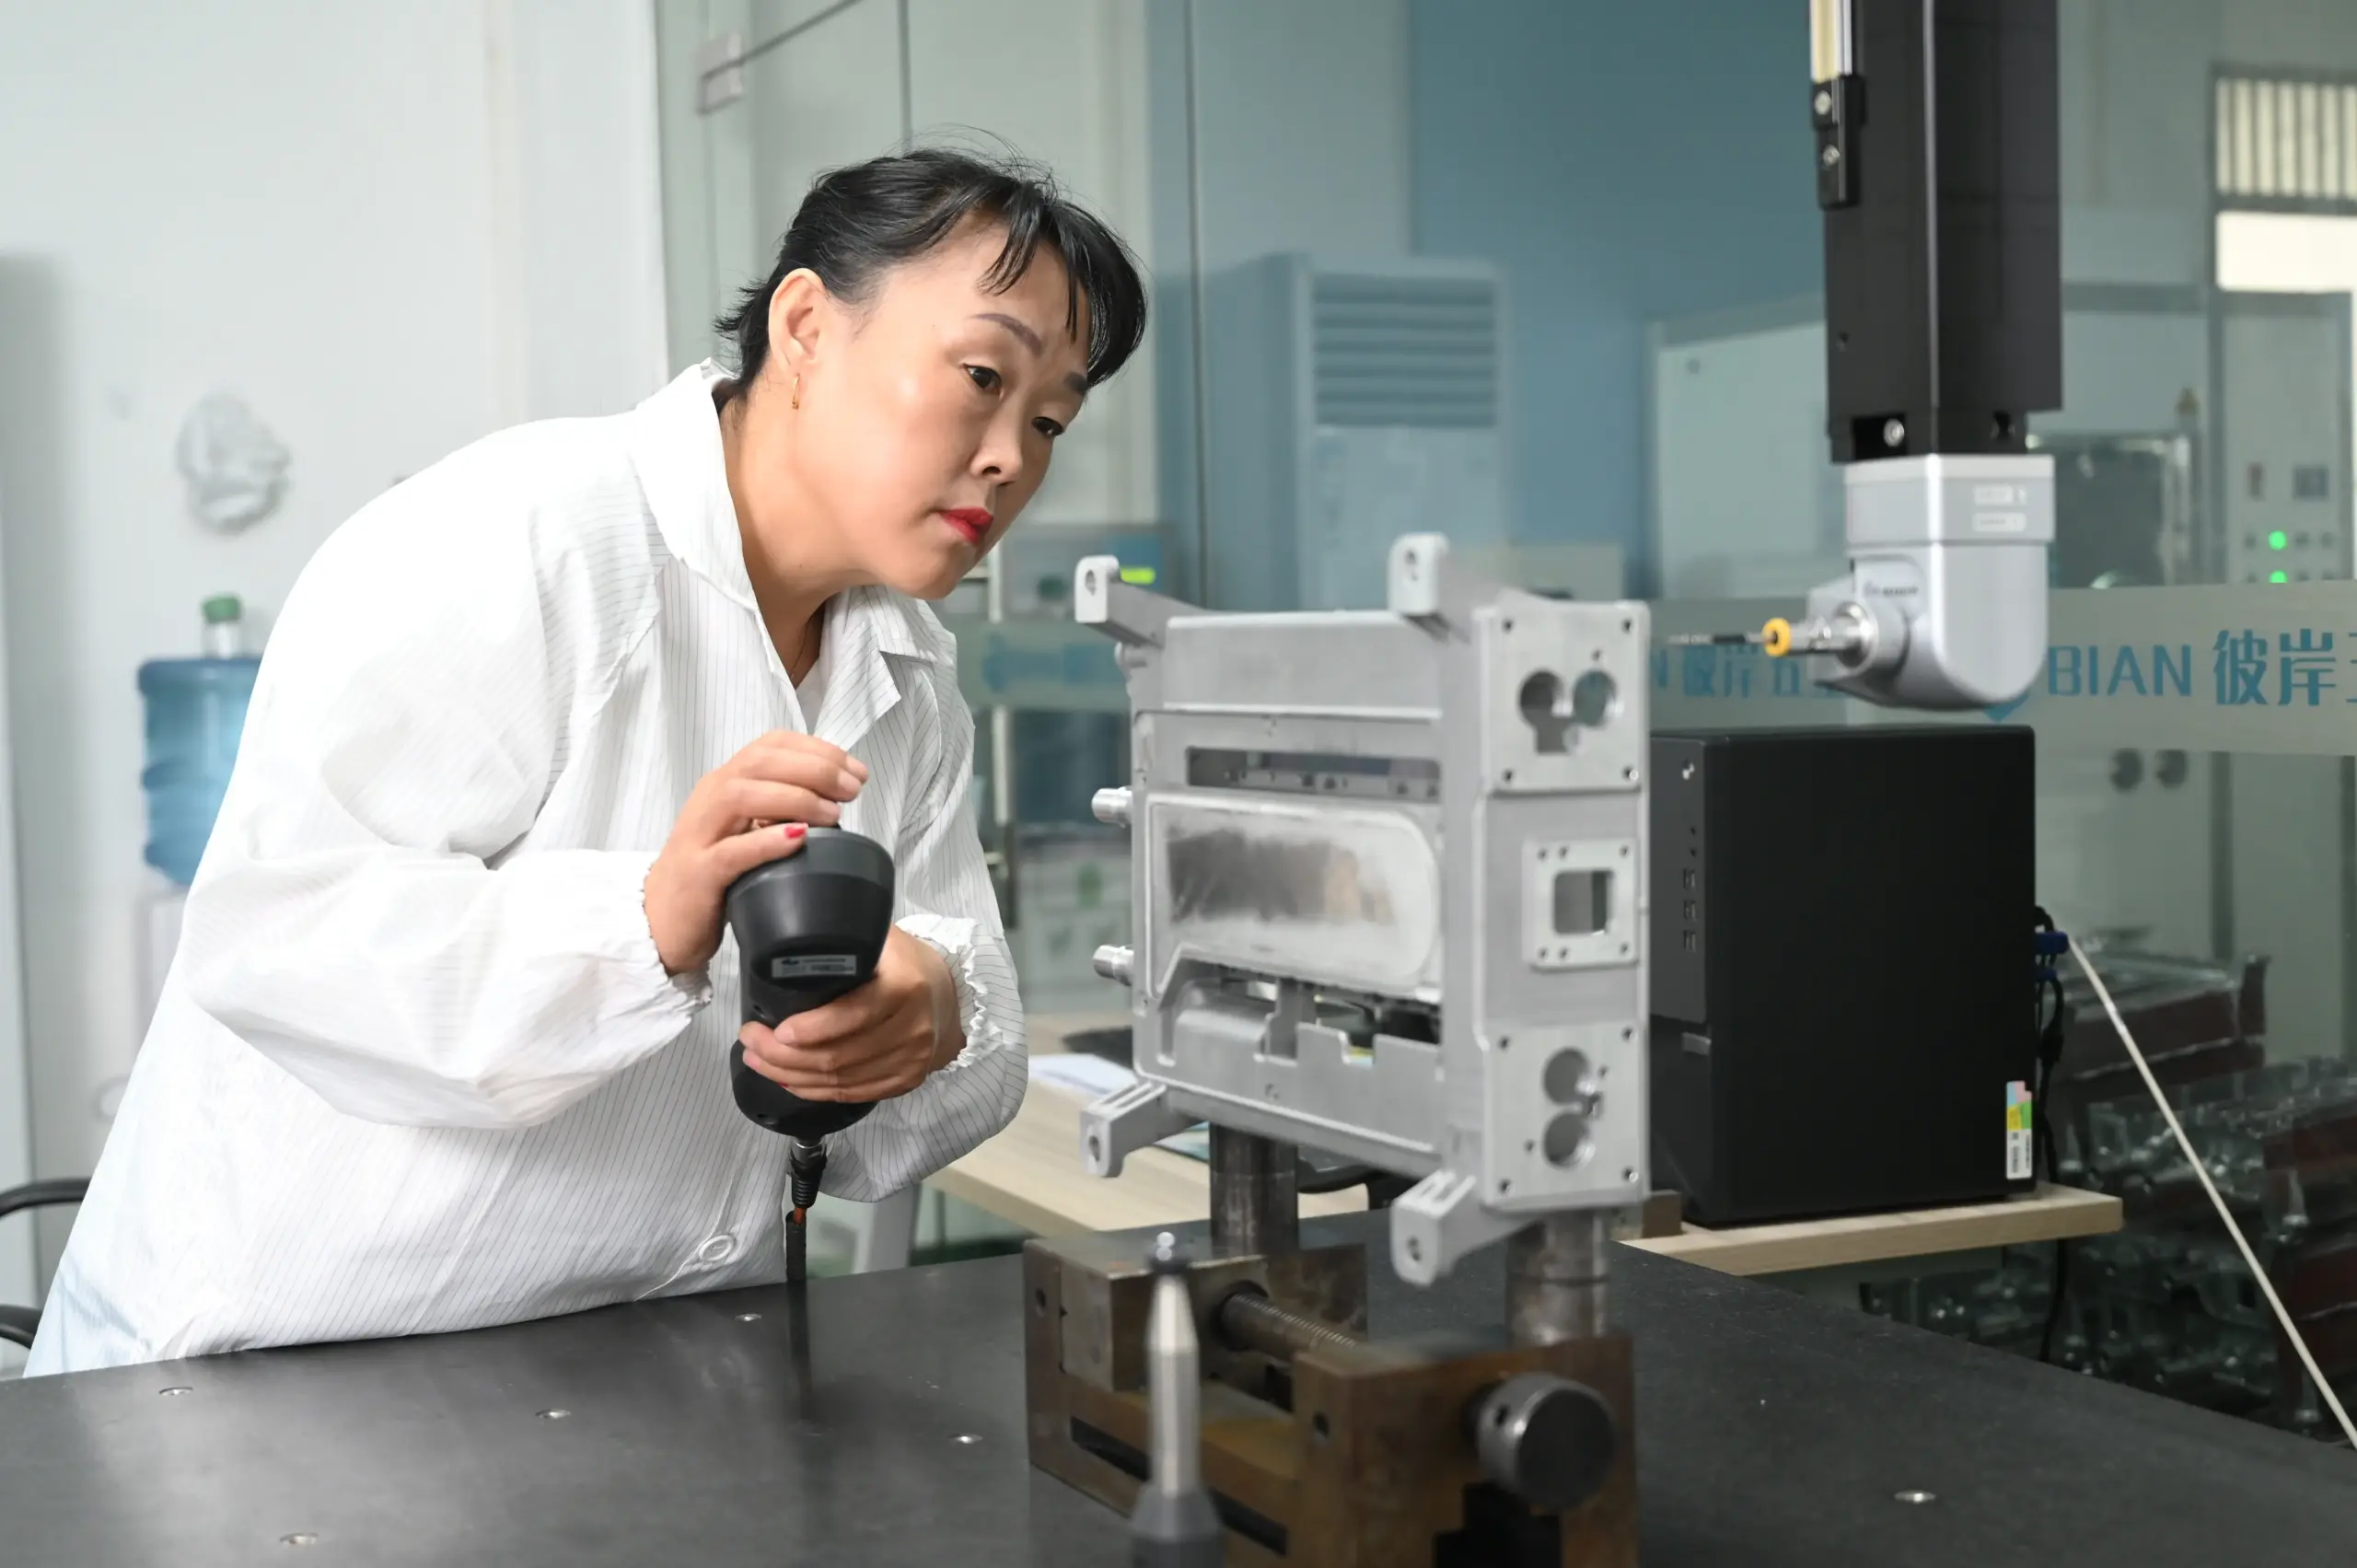
Ferramentas de produção levam semanas para serem cortadas, e as equipes de design raramente querem esperar tanto tempo para tocar em uma peça física. Um protótipo usinado, a partir de tarugo ou fundição de curta duração, preenche essa lacuna e apoia verificações de adequação antecipadas, testes de montagem, e avaliação do formulário. Nosso serviço de prototipagem rápida cobre esta etapa.
Leia os limites honestamente. Um protótipo de tarugo difere de uma fundição sob pressão de produção em massa no material, porosidade, comportamento de deformação, e resposta de fixação. Os resultados do protótipo podem verificar a forma, ajustar, e montagem; eles não podem provar a estanqueidade ao gás, força, ou capacidade de processo de produção de peças fundidas sob pressão. Testes que dependem do comportamento da pele moldada precisam de protótipos moldados, e as reivindicações de capacidade precisam de peças com intenção de produção medidas de acordo com o plano acordado.
Uma sequência prática mantém essas funções separadas. Liberar o modelo CAD, receba o feedback do DFM sobre a espessura da parede, rascunho, e riscos de pilha de tolerância, em seguida, maquinar protótipos para resolver questões de ajuste e montagem. Congelar o design, corte a matriz de produção, e reserve uma verificação rigorosa para os primeiros artigos com intenção de produção. O modo de falha caro que esse pedido evita é um molde que é metalurgicamente sólido, mas ligeiramente irregular na face, que combina com um componente adquirido..
Lista de verificação de especificações de tolerância para sua próxima solicitação de cotação
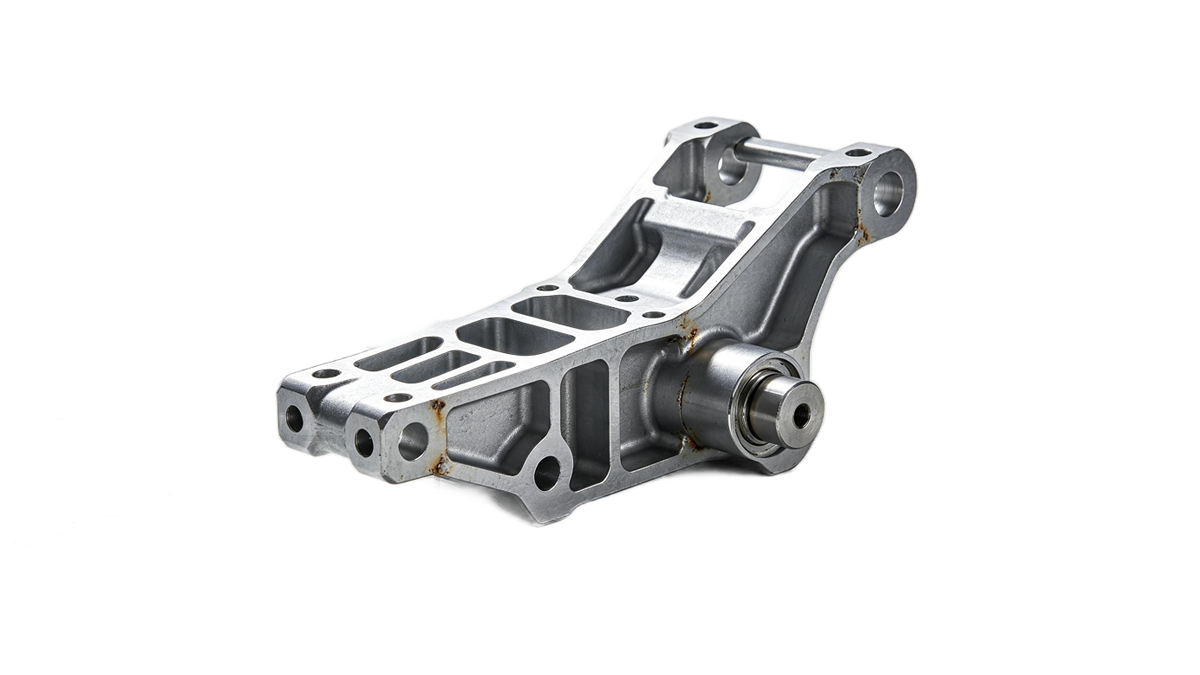
Antes de solicitar um orçamento, execute seu desenho através da tabela abaixo. Ele comprime as regras acima em itens que você pode decidir em sua mesa, e menos perguntas abertas aparecem na mesa durante a cotação. O objetivo não é tornar todos os números apertados. O objetivo é tornar cada número intencional, então o fornecedor define o preço da função que você realmente precisa.
| Elemento de desenho | Requisito para definir e confirmar | Por que |
|---|---|---|
| Nota geral de tolerância | Padrão, papel, versão, aula, e faixa de tamanho aplicável | Citações obsoletas ou vagas causam disputas |
| Recursos de acasalamento | Limites individuais com referências de dados nomeadas | Localização e função precisam de controle próprio |
| Vedação de superfícies | Zona de planicidade e rugosidade na área especificada | Os selos dependem da zona, não a nota geral |
| Roscas e furos calibrados | Classe de rosca mais a base de aceitação do medidor acordado | Os medidores são aceitação válida para recursos funcionais |
| Escopo do protótipo | O que o protótipo deve provar e o que não irá | Evita falsa confiança antes da ferramenta |
Peça uma revisão do DFM antes que o desenho congele. Mag-cast fornece um relatório de análise DFM gratuito, com cotações em dois dias e DFM em três dias de acordo com nossos termos de serviço publicados. Nosso lista de verificação DFM pré-cotação mostra o que tal revisão deve cobrir.
Perguntas sobre especificação de tolerância para fundição sob pressão
Que tolerância a fundição de alumínio pode suportar sem usinagem?
Não existe um número único. As bandas fundidas dependem da liga, tipo de recurso, faixa de tamanho, e a classe de tolerância do padrão que ambos os lados aceitam. Concorde com o padrão, versão, e aula sobre desenho, em seguida, confirme a capacidade demonstrada da fundição com dados de medição de peças de produção semelhantes, em vez de reivindicações de catálogo.
Os resultados do protótipo podem prever tolerâncias de produção de fundição sob pressão??
Apenas parcialmente. Protótipos usinados verificam a forma, ajustar, e montagem antecipada. Eles não podem provar a estanqueidade ao gás, força, ou capacidade de processo de produção de peças fundidas sob pressão, porque materiais, porosidade, e o comportamento dos fixadores diferem. Use peças fundidas de curto prazo para testes dependentes de pele e peças com intenção de produção para evidência de capacidade.
Por que uma tolerância mais rígida aumenta o preço?
Textos explicativos apertados mudam o processo, não apenas o número. Eles adicionam passes de usinagem, fixação cuidadosa, gerenciamento térmico, e inspeção mais lenta. O custo é justificado em características funcionais e desperdiçado em superfícies não correspondentes, é por isso que a disciplina de tolerância no desenho controla diretamente o preço da peça.
Qual padrão devo citar para tolerâncias fundidas?
Cite um documento atual que ambas as partes aceitam, e declare sua parte, versão, e classe de tolerância no desenho. Verifique o status primeiro: vários DIN 1688 entradas para peças fundidas em bruto de metal leve foram retiradas ou substituídas. Quando nenhum padrão se ajusta, em vez disso, defina limites por recurso com dados nomeados.
Considerações Finais
As tolerâncias de fundição sob pressão de alumínio são a linguagem de aceitação do seu desenho. A fundição pode atingir números apertados; o trabalho do comprador é dizer quais recursos devem ser rígidos, contra quais dados, verificado por qual método, e sob qual padrão. Escreva isso e as cotações se tornarão comparáveis, primeiros artigos param de surpreender, e a precisão é gasta apenas onde a função precisa.
Comece com os recursos que combinam, selo, ou carregar carga. Defina suas tolerâncias, controles geométricos, e condições de aceitação explicitamente, e deixe todo o resto seguir uma nota geral completa. Envie seu desenho pelo página de contato e peça a revisão antes do início da ferramentaria.