
Lorsqu'une pièce moulée sous pression atteint l'assemblage à 0,15 mm des spécifications, le coût est rarement la pièce elle-même. C'est le luminaire bloqué, la file d'attente des retouches, et l'appel gênant à votre client. Les tolérances de moulage sous pression de l'aluminium sont donc décidées sur le plan, bien avant que le premier coup ne soit fait. Ce guide se concentre sur le côté spécifications: comment appeler les tolérances dimensionnelles, tolérances géométriques, la date, et conditions d'acceptation des éléments coulés et usinés.
Les pages de capacités de Mag-cast répertorient les tolérances d'usinage CNC jusqu'à ± 0,02 mm, et les enveloppes des machines varient selon le centre. Les types de machines et les réclamations concernant les enveloppes sont répertoriés sur le Page de catégorie d'usinage CNC. Ces chiffres décrivent ce qu’un processus bien mené peut atteindre, ce n'est pas ce que chaque élément de votre dessin devrait exiger. Les sections ci-dessous transforment cette distinction en règles de spécification que vous pouvez appliquer à votre prochaine demande de prix..
Pourquoi la spécification de la tolérance est plus importante que la précision
Séparer les éléments qui restent tels que moulés de ceux qui nécessitent un usinage. L’un ou l’autre groupe peut inclure des surfaces de contact ou fonctionnelles. L'ajustement requis, la géométrie et l'état de la surface déterminent si la capacité de coulée convenue est suffisante.
Les fonctionnalités telles que moulées héritent de tout ce que le processus haute pression fait bien et de tout ce qu'il ne peut pas contrôler entièrement.. L'aluminium fondu remplit un moule en acier en quelques millisecondes, puis rétrécit en se solidifiant et en refroidissant. Cycle thermique de la matrice, tonnage des machines, et la chimie des alliages modifient toutes les dimensions finales. Les systèmes de tolérance publiés définissent donc des tranches par qualité et par gamme de tailles plutôt que par nombres uniques..
Les fonctionnalités usinées se comportent différemment. Une fois qu'une pièce moulée est serrée dans un centre d'usinage, l'outil de coupe définit la dimension. Une pièce peut quitter la cellule de coulée avec une position de bride desserrée tout en fournissant un alésage de roulement serré une fois l'usinage terminé.. Spécifier la bonne base de tolérance pour chaque groupe de fonctionnalités est ce qui différencie un dessin réalisable d'un dessin coûteux..
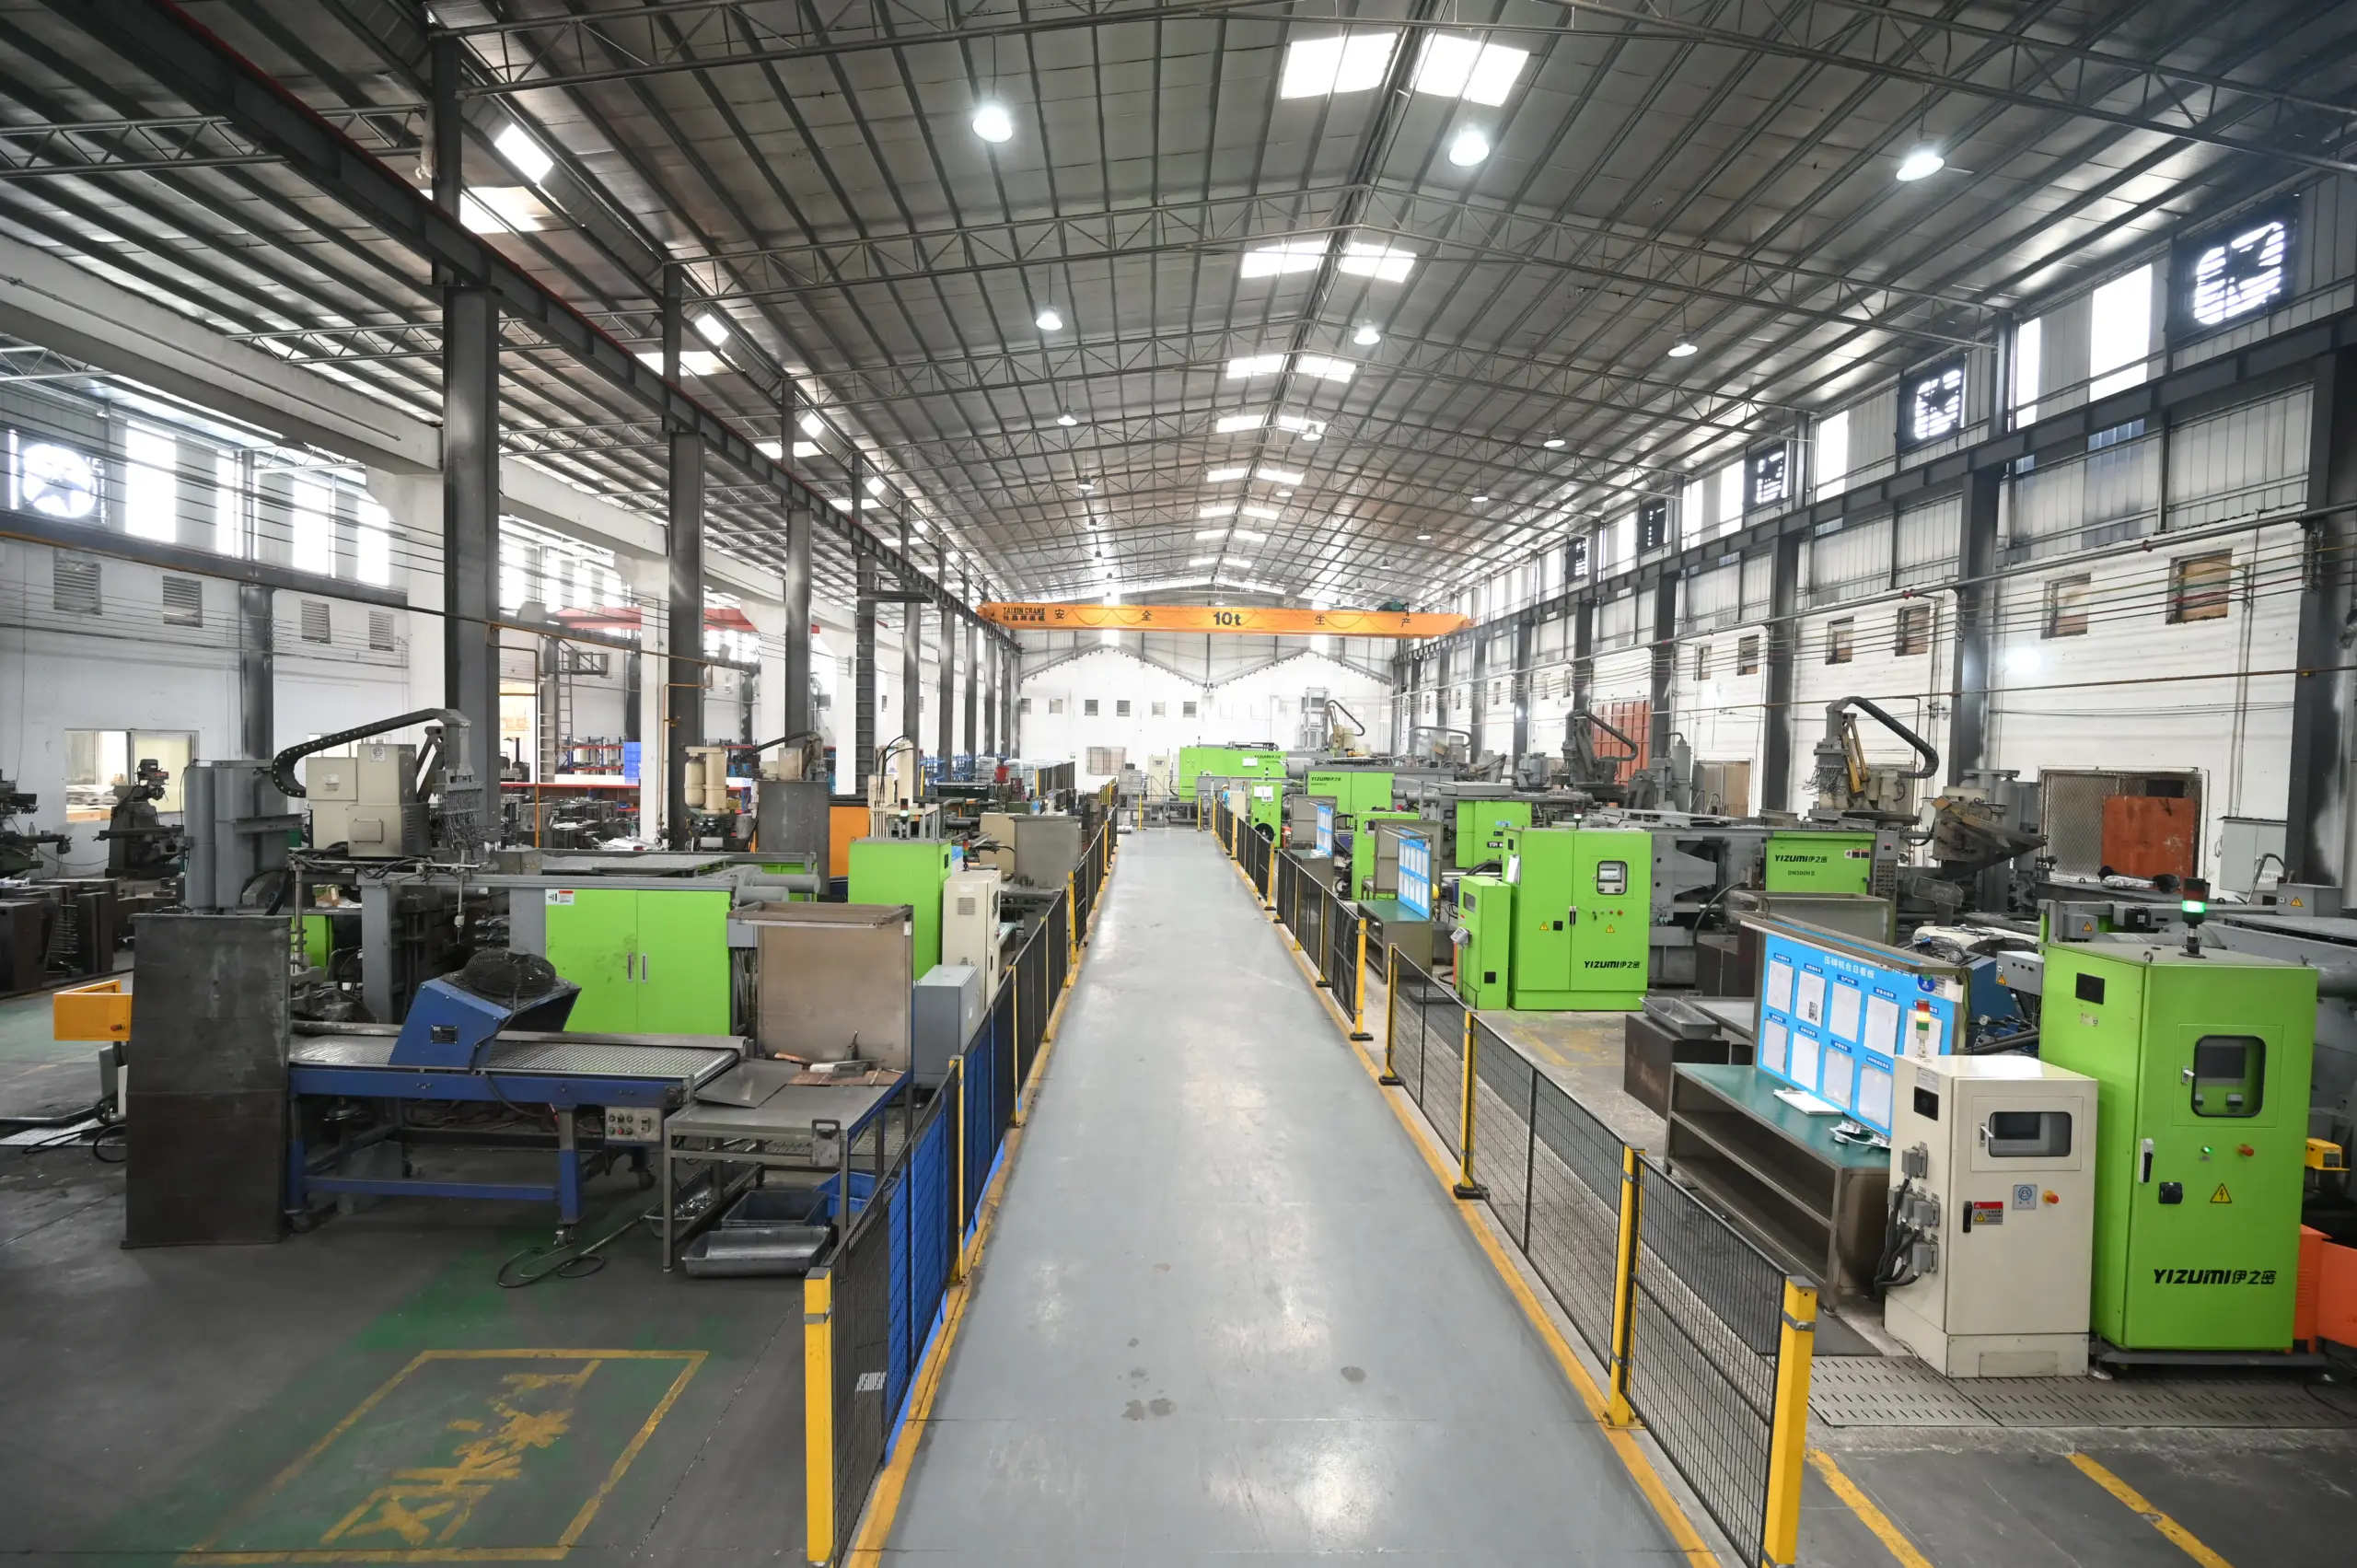
Les fonctionnalités coulées et les fonctionnalités usinées suivent des règles différentes
Lorsque vous spécifiez les tolérances de moulage sous pression de l'aluminium, séparez d'abord les deux groupes de fonctionnalités. Le tableau ci-dessous répertorie ce que le dessin doit définir et ce qu'un acheteur doit confirmer auprès de la fonderie pour chaque groupe.. Les bandes applicables dépendent de l'alliage, taille des fonctionnalités, et la classe de tolérance que les deux parties acceptent, traitez donc chaque ligne comme une tâche de définition plutôt que comme une valeur de recherche.
| Groupe de fonctionnalités | Ce que le dessin doit définir | Que confirmer avec la fonderie |
|---|---|---|
| Épaisseur de paroi (casting) | Valeur nominale, limites, et projet d'orientation | Paroi minimale que la matrice peut remplir pour votre alliage et la taille de votre pièce |
| Trous carottés (casting) | Limites de diamètre ou classe de tolérance référencée | Comportement de changement de noyau et capacité de taille telle que coulée |
| Alésages de roulement (usiné) | Classe d'ajustement choisie avec le fournisseur de roulements | Capacité d'alésage et méthode de mesure pour l'ajustement |
| Faces d'étanchéité (usiné) | Zone de planéité sur la surface spécifiée, plus valeur de rugosité | Plan des luminaires et méthode de vérification pour cette zone |
| Trous filetés (usiné) | Classe de fil de discussion, profondeur, et position avec des références nommées | Base d'acceptation des jauges ou des MMT avant le début de la production |
Deux modèles méritent d’être remarqués. D'abord, l'usinage de finition améliore généralement une caractéristique d'environ un ordre de grandeur par rapport à l'usinage tel que moulé, c'est pourquoi les surfaces de contact sont usinées. Deuxième, le coût augmente avec chaque fonctionnalité intégrée à la colonne usinée. La question d'ingénierie n'est pas de savoir si une fonctionnalité peut être usinée., mais quelles fonctionnalités en ont vraiment besoin. Notre liste de contrôle pour l'usinage du moulage sous pression en aluminium couvre le côté données et allocation de cette décision.
Comment spécifier les exigences de tolérance telles que coulées
La plupart des litiges concernant les tolérances du moulage sous pression de l'aluminium commencent par une note générale incomplète. Une citation n'est utilisable que lorsque le dessin indique la norme, la partie ou la division, la version, et la classe de tolérance, ainsi que la gamme de tailles à laquelle la classe s'applique. Une simple référence sans version ni nuance laisse la fonderie deviner, et les suppositions diffèrent selon les fournisseurs.
Vérifiez l’état actuel d’une norme avant de la citer. Plusieurs entrées dans le DIN 1688 les séries pour les pièces moulées brutes en métaux légers ont été retirées ou remplacées, comme le VOTRE fiche média montre. Un dessin qui cite un document retiré invite à une question contractuelle, pas seulement une question d'ingénierie.
Décidez ensuite de ce qui mérite une accroche individuelle. Fonctionnalités qui localisent d'autres composants, liquides d'étanchéité, ou transporter des charges doivent chacun indiquer leurs propres limites et références de référence. Tout le reste peut rester sous la note générale. Confirmer que la classe choisie se situe dans la gamme démontrée par la fonderie pour des pièces similaires: demander des données de mesure de la production réelle, pas une figure de catalogue.
Deux effets tels que diffusés méritent leurs propres éléments de campagne. Les angles de dépouille modifient la taille effective d'un mur ou d'un bossage en fonction de l'endroit où vous mesurez, donc indiquer la position de mesure. L'inadéquation des lignes de séparation décale une moitié de la pièce moulée par rapport à l'autre. Les entités qui chevauchent la ligne de joint font donc souvent l'objet de légendes individuelles plus serrées., ou passer à la colonne usinée. L'enregistrement des deux effets sur le dessin est ce qui empêche les tolérances du moulage sous pression de l'aluminium d'être discutées après coup..
Comment appeler des ajustements et des contrôles géométriques
Les limites dimensionnelles à elles seules ne contrôlent pas la fonction. Une case de ±0,05 mm au centre d'un trou n'est pas la même chose qu'une légende de position réelle., car la tolérance de position dépend du référentiel de référence auquel elle est liée. Quand l'emplacement des trous est important pour l'assemblage, spécifier une tolérance de position géométrique avec des références nommées, donc l'usinage et le contrôle partagent la même référence.
Les alésages des roulements doivent suivre l'ajustement du roulement, pas un numéro de maison. La bande correcte provient des recommandations d'ajustement du fabricant de l'arbre et du roulement., exprimé sous forme de classe d'ajustement ISO ou de limites explicites. La même logique s'applique aux diamètres pilotes et aux broches de positionnement. Lorsqu'un fournisseur indique une portée telle que ±0,02 mm, ce chiffre est une capacité, et le dessin décide si une fonctionnalité en a besoin.
La planéité appartient à la surface qui scelle. Une règle générale du millimètre par mètre pour toutes les faces fait augmenter les coûts sur les surfaces que personne n'inspecte. Préciser la planéité et la rugosité sur la zone d'étanchéité désignée, et laissez les faces non homologues à la note générale. Le réaménagement mérite également qu’on s’y attarde: une deuxième configuration peut introduire un changement de positionnement, et son impact dépend du luminaire, le schéma de données, et les résultats de la vérification. Le compromis entre le nombre d'axes et le nombre d'axes est abordé dans notre 3-, 4-, et guide 5 axes.
Les conditions d'acceptation doivent être convenues par fonctionnalité, pas par une règle générale. Une machine à mesurer tridimensionnelle fournit des données variables pour les dimensions critiques, tandis que les jauges go/no-go restent une méthode d'acceptation légitime pour les threads et de nombreuses autres fonctionnalités fonctionnelles. Cartographier chaque caractéristique importante avec sa méthode de mesure dans le plan de contrôle, comme décrit sur notre page de contrôle qualité.
Enfin, penser en chaînes plutôt qu'en simples légendes. Une charnière avec trois bossages usinés peut maintenir chaque alésage à sa tolérance indiquée tout en manquant sa dimension de fermeture, car la pile passe par le casting entre les boss. Définir la chaîne de références sur le dessin, parcourir chaque lien, et confirmer que la somme dans le pire des cas répond aux exigences d'assemblage. Quand ce n'est pas le cas, serrer un ou deux maillons de chaîne par usinage au lieu de chaque dimension sur la page, ce qui multiplie les coûts sans sauver la pile.
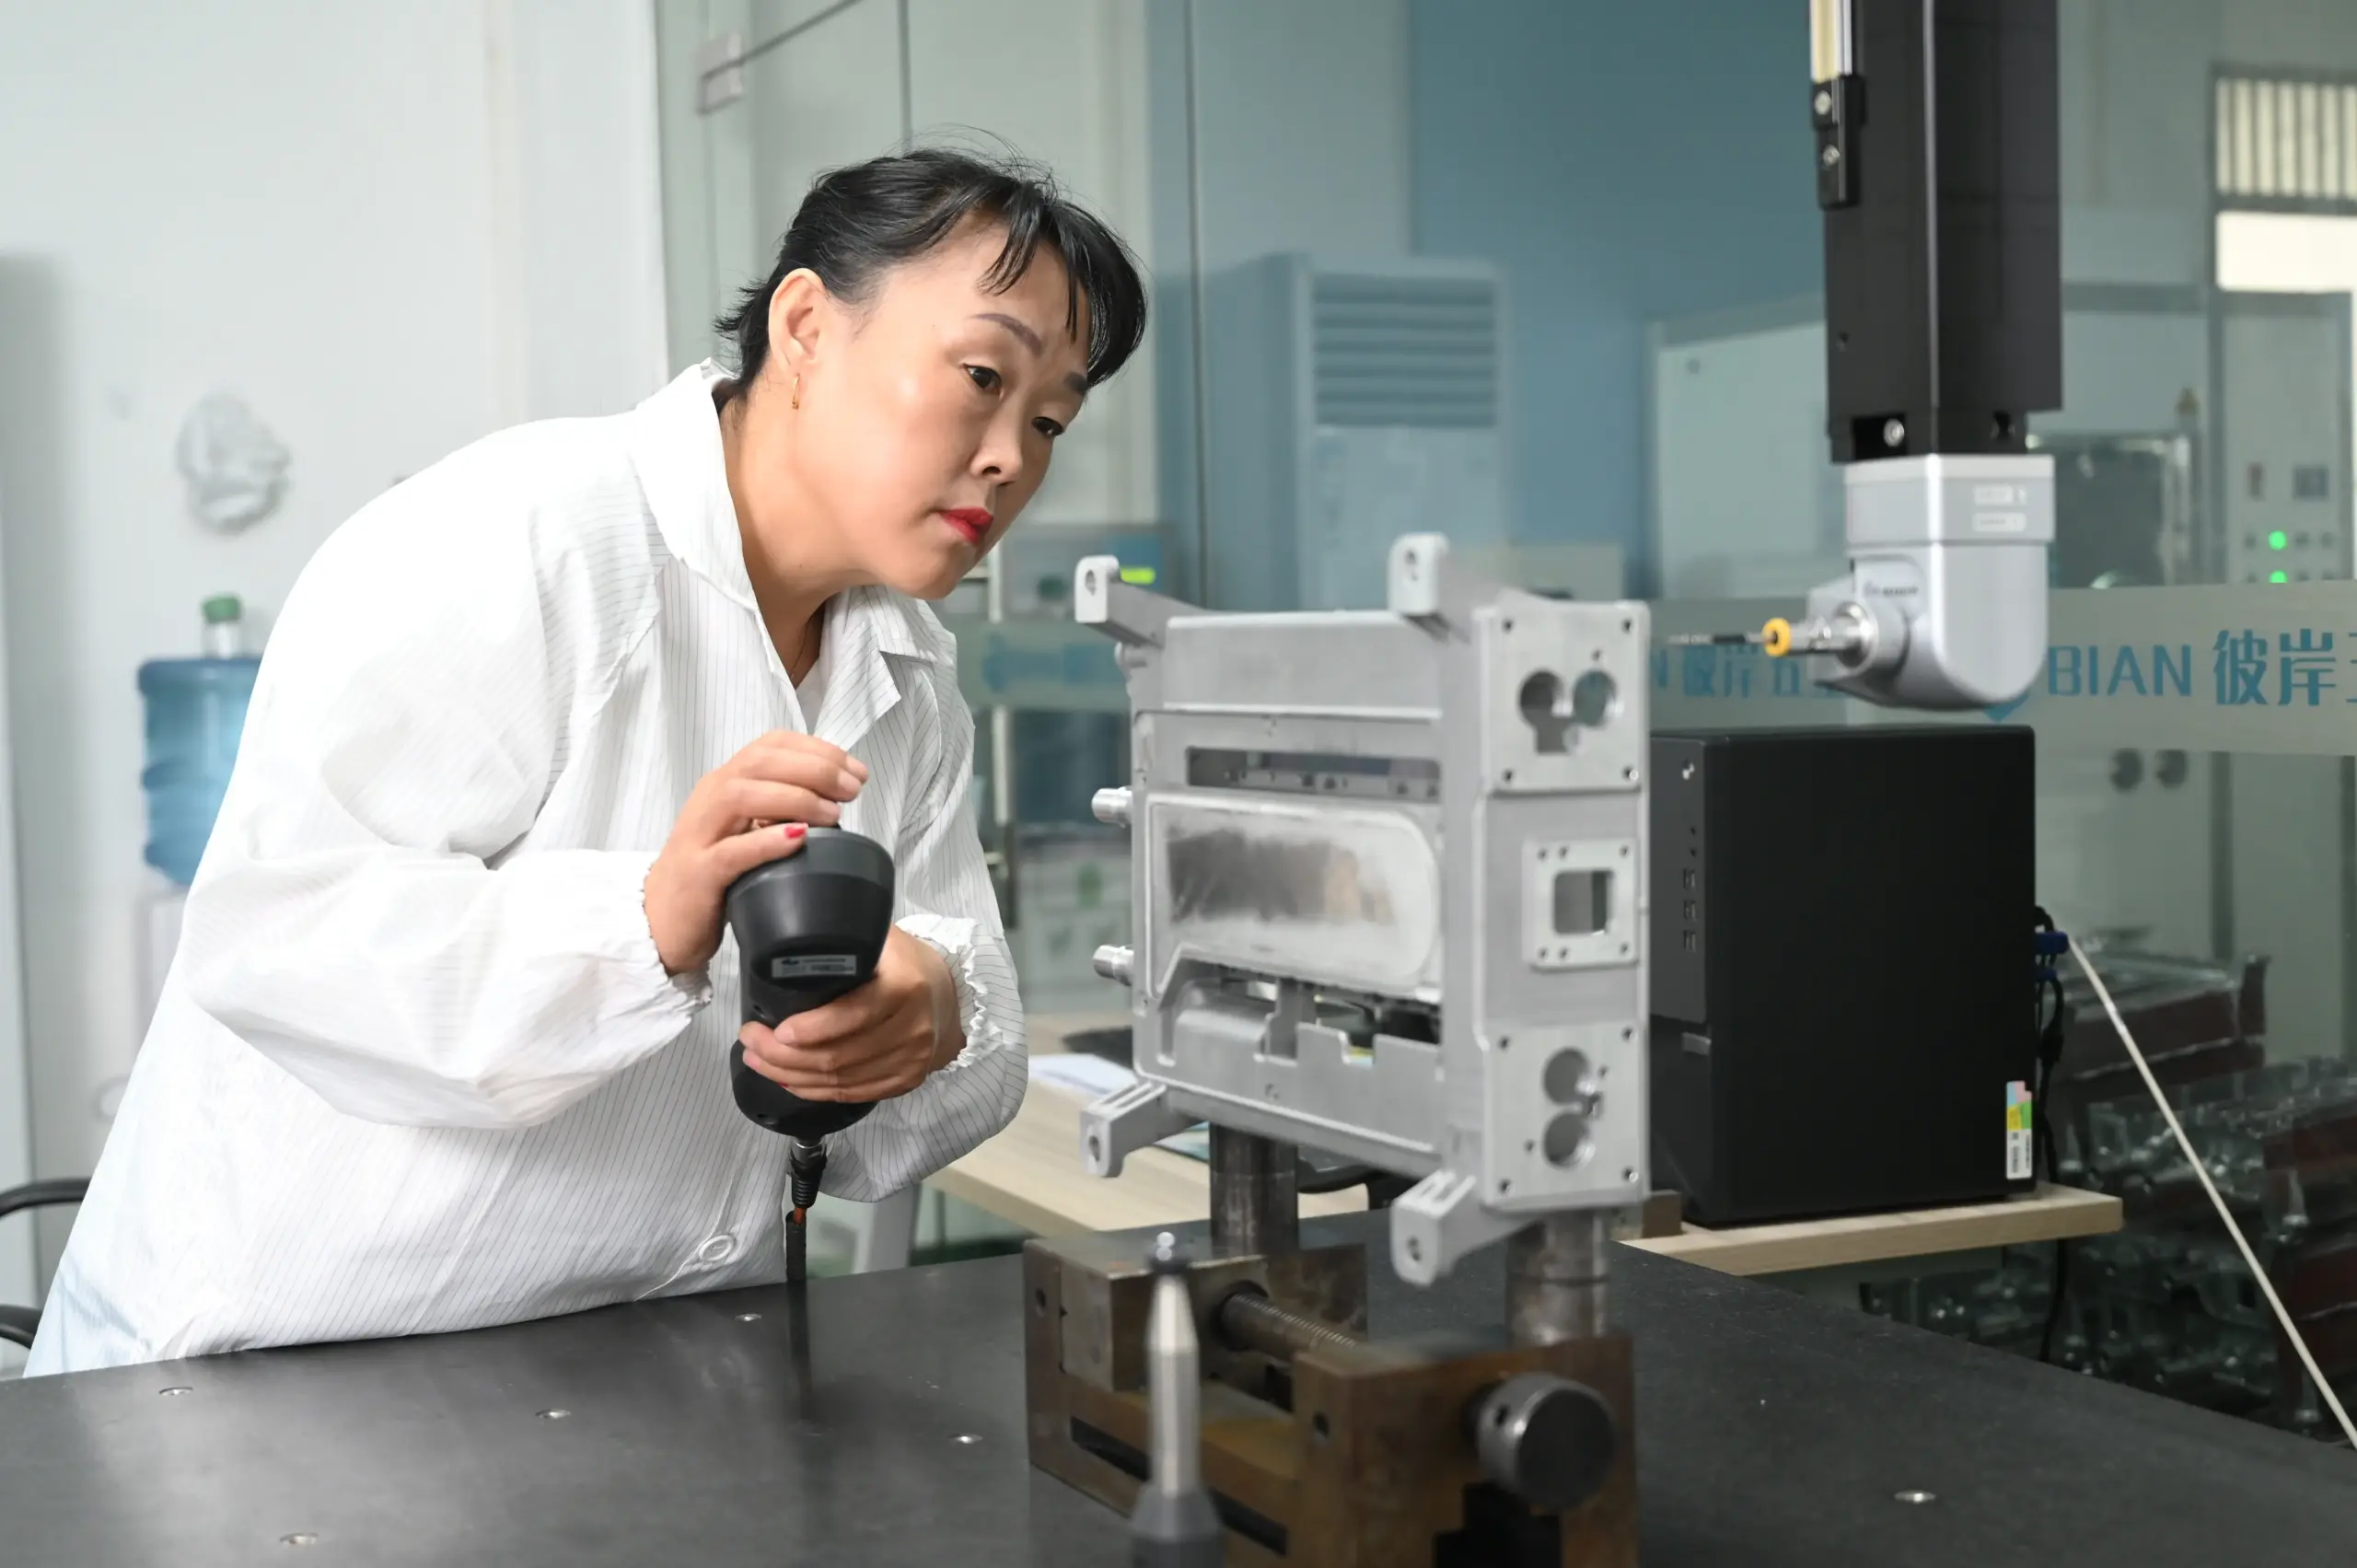
Ce que l'usinage de prototypes peut et ne peut pas prouver
La découpe des outils de production prend des semaines, et les équipes de conception veulent rarement attendre aussi longtemps pour toucher une pièce physique. Un prototype usiné, à partir de billettes ou d'une coulée de courte durée, comble cet écart et prend en charge les contrôles d'ajustement précoces, essais d'assemblage, et évaluation des formulaires. Notre service de prototypage rapide couvre cette étape.
Lisez honnêtement les limites. Un prototype de billette diffère d'un moulage sous pression de production de masse par le matériau, porosité, comportement en déformation, et réponse du montage. Les résultats du prototype peuvent vérifier la forme, ajuster, et assemblage; ils ne peuvent pas prouver l'étanchéité au gaz, force, ou capacité de processus de production de pièces moulées sous pression. Les tests qui dépendent du comportement de l'habillage tel que moulé nécessitent des prototypes moulés., et les revendications de capacité nécessitent des pièces destinées à la production mesurées selon le plan convenu.
Une séquence pratique maintient ces rôles séparés. Libérer le modèle CAO, prendre le feedback DFM sur l'épaisseur de la paroi, brouillon, et les risques liés à la pile de tolérance, puis usiner des prototypes pour régler les questions d'ajustement et d'assemblage. Geler le dessin, couper le moule de production, et réserver une vérification stricte pour les premiers articles destinés à la production. Le mode de défaillance coûteux que cette commande évite est un moule métallurgiquement sain mais légèrement décalé sur la face qui s'accouple avec un composant acheté..
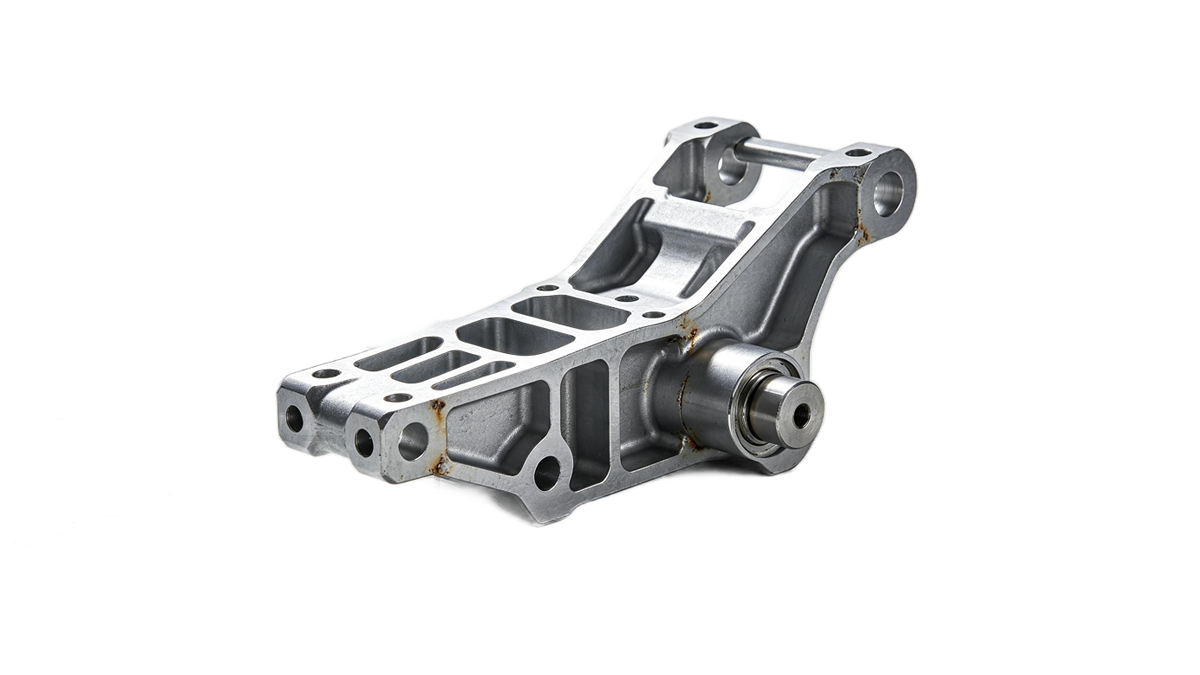
Liste de contrôle des spécifications de tolérance pour votre prochaine demande de prix
Avant de demander un devis, exécutez votre dessin dans le tableau ci-dessous. Il compresse les règles ci-dessus en éléments que vous pouvez décider à votre bureau, et moins de questions ouvertes reviennent sur la table lors de la citation. Le but n’est pas de rendre chaque chiffre serré. Le but est de rendre chaque chiffre intentionnel, le fournisseur évalue donc la fonction dont vous avez réellement besoin.
| Élément de dessin | Obligation de définir et de confirmer | Pourquoi |
|---|---|---|
| Note de tolérance générale | Standard, partie, version, classe, et plage de tailles applicable | Les citations retirées ou vagues provoquent des différends |
| Caractéristiques d'accouplement | Limites individuelles avec références de référence nommées | L'emplacement et la fonction nécessitent leur propre contrôle |
| Surfaces d'étanchéité | Zone de planéité et rugosité sur la zone spécifiée | Les joints dépendent de la zone, pas la note générale |
| Filetages et trous calibrés | Classe de filetage plus base d'acceptation du calibre convenue | Les jauges sont une acceptation valide pour les caractéristiques fonctionnelles |
| Portée du prototype | Ce que le prototype doit prouver et ce qu'il ne prouvera pas | Empêche les fausses confiances avant l'outillage |
Demandez une révision DFM avant que le dessin ne se fige. Mag-cast fournit un rapport d'analyse DFM gratuit, avec des devis en deux jours et DFM en trois jours selon nos conditions de service publiées. Notre liste de contrôle DFM avant le devis montre ce qu'un tel examen devrait couvrir.
Questions sur les spécifications de tolérance du moulage sous pression
Quelle tolérance le moulage sous pression en aluminium peut-il contenir sans usinage?
Il n'y a pas de numéro unique. Les bandes telles que coulées dépendent de l'alliage, type de fonctionnalité, gamme de tailles, et la classe de tolérance de la norme que les deux côtés acceptent. Accepter la norme, version, et cours sur le dessin, puis confirmez la capacité démontrée de la fonderie avec des données de mesure provenant de pièces de production similaires plutôt que des allégations du catalogue.
Les résultats du prototype peuvent-ils prédire les tolérances du moulage sous pression en production?
Seulement en partie. Les prototypes usinés vérifient la forme, ajuster, et montage en avance. Ils ne peuvent pas prouver l'étanchéité au gaz, force, ou capacité de processus des pièces moulées sous pression de production, parce que le matériel, porosité, et le comportement des fixations diffère. Utiliser des pièces moulées à court terme pour les tests dépendants de la peau et des pièces destinées à la production pour la preuve de capacité.
Pourquoi une tolérance plus stricte augmente-t-elle le prix?
Des appels serrés changent le processus, pas seulement le numéro. Ils ajoutent des passes d'usinage, maintien soigneux de la pièce, gestion thermique, et une inspection plus lente. Le coût est justifié sur les caractéristiques fonctionnelles et gaspillé sur les surfaces non correspondantes, c'est pourquoi la discipline de tolérance sur le dessin contrôle directement le prix des pièces.
Quelle norme dois-je citer pour les tolérances telles que coulées?
Citer un document actuel accepté par les deux parties, et énoncer sa part, version, et classe de tolérance sur le dessin. Vérifiez d'abord le statut: plusieurs DIN 1688 les entrées pour les pièces moulées brutes en métaux légers ont été supprimées ou remplacées. Quand aucune norme ne convient, définir des limites par fonctionnalité avec des données nommées à la place.
Pensées finales
Les tolérances du moulage sous pression en aluminium sont la langue d'acceptation de votre dessin. La fonderie peut atteindre des chiffres serrés; le travail de l'acheteur est de dire quelles caractéristiques doivent être serrées, par rapport à quelles données, vérifié par quelle méthode, et selon quelle norme. Notez cela et les citations deviennent comparables, les premiers articles ne surprennent plus, et la précision est dépensée uniquement là où la fonction en a besoin.
Commencez par les fonctionnalités qui correspondent, joint, ou transporter une charge. Définir leurs tolérances, contrôles géométriques, et conditions d'acceptation explicites, et laissez tout le reste suivre une note générale complète. Envoyez votre dessin via le page de contact et demandez l'examen avant le début de l'outillage.










