Bei einem Druckguss ist die Maschine bemerkenswert nahezu fertig: Netzform, dünne Wände, und integrierte Rippen, die in einem schnellen Zyklus hergestellt werden. Close ist genau das Problem bei den Features, auf die es ankommt. Das Loch, in das eine Schraube eingeschraubt wird, und die Bohrung, in der ein Lager sitzt, sind direkt nach der Gussmaschine nicht vertrauenswürdig. Auch die flache Fläche, gegen die eine Dichtung abdichtet, ist nicht vorhanden, noch die Bosse, die eine Unterbaugruppe lokalisieren. Diese Merkmale kommen maßlich näherungsweise vor, sanft kantig, und mit Prozessrückständen beschichtet. Bei der Nachbearbeitung handelt es sich um die Schneidarbeit, die nach dem Gießen durchgeführt wird, um ausgewählte Merkmale auf die Zeichnungstoleranz zu bringen. Es ist die Phase, in der aus einem fertig geformten Teil ein fertig montiertes Teil wird.
Zu wissen, warum es Nachbearbeitung gibt und welche Vorgänge was bewirken, ist eine Fähigkeit. Eine andere Möglichkeit besteht darin, ein Teil so zu konstruieren, dass es anschließend sauber bearbeitet werden kann. Gemeinsam trennen sie ein Programm, das reibungslos anläuft, von einem, das monatelang gegen die Toleranzschleichung ankämpft. In diesem Handbuch werden die Vorgänge behandelt, die Toleranzlücke zwischen den beiden Prozessen, und die Designgewohnheiten, die Sekundärarbeit billig halten. Der Bearbeitungsprozess vom Guss bis zum fertigen Teil ist zusammengefasst im CNC-Bearbeitungs-Erklärer dieser Website.
Was Nachbearbeitung bei einem Druckguss bedeutet
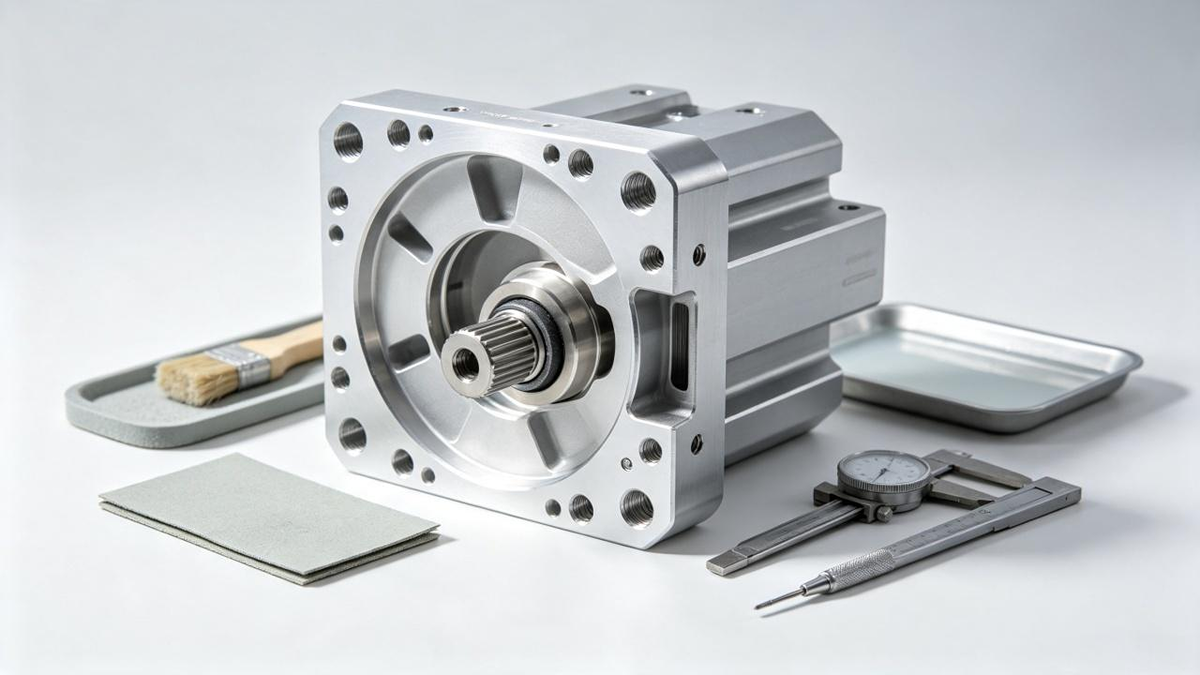
Nachbearbeitung ist jeder subtraktive Vorgang, der ausgeführt wird, nachdem das Teil die Matrize verlassen hat: Bohren, klopfen, Mahlen, langweilig, Reiben, Gegenbohren, Senken, und Schlagen. Es liegt zwischen Guss, oder Gießen und ein Strahlschritt, und Endmontage in der Prozesskette. Es existiert, weil die beiden Phasen von zwei unterschiedlichen physikalischen Bedingungen beherrscht werden. Druckguss zeichnet sich dadurch aus, dass komplexe Geometrien schnell in drei Dimensionen geformt werden können. Die maschinelle Bearbeitung zeichnet sich dadurch aus, dass sie eine kleine Anzahl von Abmessungen genau einhält. Ein einzelner Teil nutzt legitimerweise beides, und die Aufgabe der Zeichnung besteht darin, zu markieren, welches welches ist.
Die Verwirrung, die allen Programmen zugrunde liegt, besteht darin, dass das Casting überall als fertiges Teil behandelt wird, oder Bearbeitung als Ersatz für ein gutes Gussdesign überall. Das erste führt zu undichten Gewinden und wackeligen Lagern. Bei der zweiten Gebühr werden Schnittgebühren für die Geometrie gezahlt, die die Matrize kostenlos hätte herstellen können. Die richtige Frage für jedes Merkmal ist nicht, ob es bearbeitet werden kann. Es geht darum, welche Toleranz das Merkmal tatsächlich benötigt und ob der Chip diese liefern kann.
Warum der Zustand im Gusszustand zu kurz kommt
Vier Grenzen des Druckgussprozesses bilden die Arbeitsliste für die Bearbeitungsphase. Erstens ist die Dimensionsdrift. Die Abmessungen im Gusszustand liegen innerhalb einer Gusstoleranzklasse, bei typischen Teilegrößen in der Größenordnung eines Zehntelmillimeters und bei großen Teilen lockerer, thermisch aktive Bereiche. Das ist großzügig im Vergleich zu einer Passform oder einem Gewinde. An zweiter Stelle steht die Oberflächenqualität auf geformten Flächen. Oberflächen im Gusszustand weisen Fließlinien und Entlüftungsspuren auf, und ihre Rauheit variiert je nach Legierung und Formzustand. Eine bearbeitete Fläche wird auf die glattere zurückgesetzt, flacheres Profil, das durch den Werkzeugweg entsteht.
An dritter Stelle steht die Funktionsintegrität. Gegen den Metallfluss gegossene Löcher weisen eine leichte Ovalität und weiche Gratkanten auf, und gegossene Gewinde werden nicht angegeben, da echte Gewinde geschnitten oder geformt werden. Viertens ist Veröffentlichung und Entwurf. Jedes Werkzeugmerkmal benötigt einen Entformungswinkel, damit das Teil ausgeworfen werden kann, Das ist genau das, was eine flache Dichtfläche oder eine eckige Senkung nicht will. Die Bearbeitung löst genau diese Fälle. Es entstehen echte runde Bohrungen, flache Dichtflächen, saubere Fäden, und quadratische Innenecken, von denen sich die Matrize nicht lösen kann.
Gängige Nachbearbeitungsvorgänge und deren Lösung
| Betrieb | Was es produziert | Warum es maschinell bearbeitet wird, Nicht besetzt |
|---|---|---|
| Bohren | Positionsgenaue runde Löcher | Gusslöcher werden oval und weichen von der Zeichnungsposition ab |
| Klopfen | Tragendes Innengewinde | Gussfadenstreifen; Drehmomentangaben erfordern geschnittene Gewindeformen |
| Mahlen | Wohnung, glatte Gesichter und Taschen | Dichtung, Paarung, und Bezugsflächen benötigen Ebenheit, die ein Entwurf nicht bieten kann |
| Langweilig / Reiben | Bohrungen mit Präzisionsdurchmesser | Lagersitze und Bolzenbohrungen passen auf die Bohrung, nicht der Cast-Pilot |
| Gegenbohren / punktuell ausgerichtet | Flache Sitze für Schraubenköpfe und Unterlegscheiben | Die Vorspannung des Befestigungselements erfordert eine quadratische Auflagefläche, kein Entwurf |
| Gravur / Stanzen | Teilmarkierungen, Serien, Entlüftungslöcher | Rückverfolgbarkeit und Spätphasengeometrie sollte die Matrize nicht aufweisen |
Die ökonomische Logik liegt auf der Hand. Jedes bearbeitete Merkmal ist ein Toleranzversprechen, das die Matrize nicht einhalten kann. Ein Programm, das alles maschinell bearbeitet, löst sein Versprechen doppelt ein. Eine Maschine, die nichts bearbeitet und diese Kosten überspringt, Dann trifft er die Rechnung bei der Versammlung.
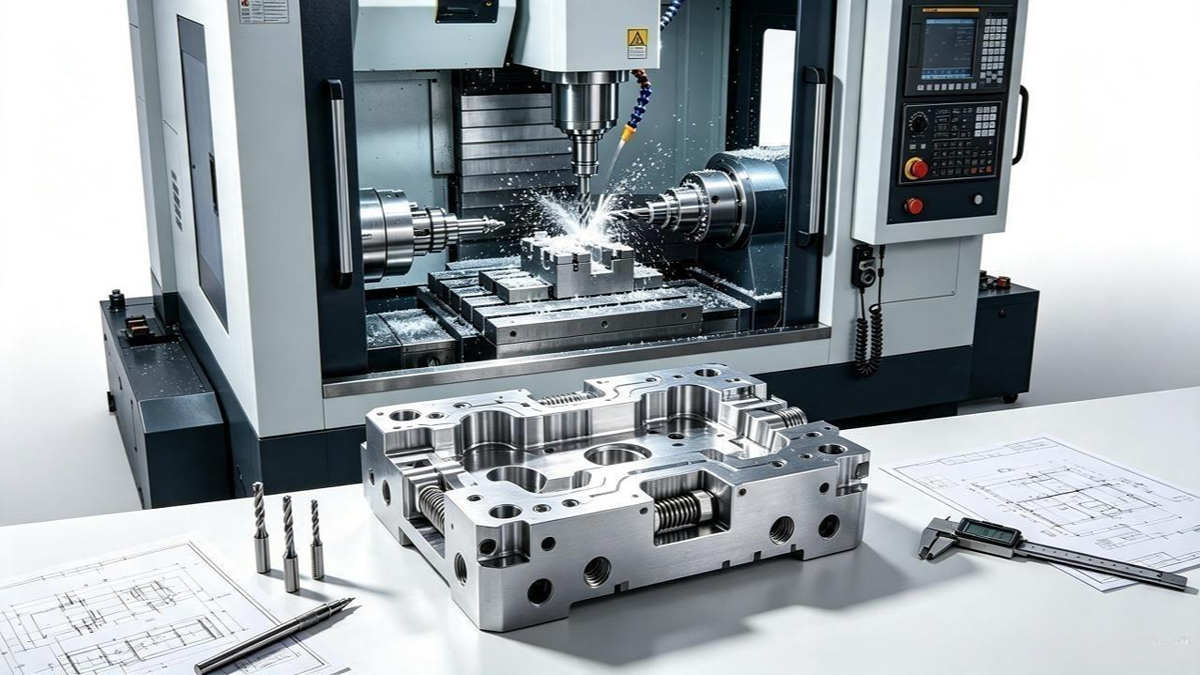
Die Endbearbeitungsvorgänge, die auf die Bearbeitung folgen, vom Entgraten bis zum Beschichten, Sitzen Sie in einer separaten Phase mit einer eigenen Checkliste. Diese Seite ist Seite für die Endbearbeitung nach der Bearbeitung beschreibt, wie diese Schritte nach den hier behandelten Schneidarbeiten ablaufen.
Die Toleranzlücke zwischen Guss und Bearbeitung
Die praktische Regel besagt, dass Druckguss Abmessungen im Zehntelmillimeterbereich aufweist, gut und vorhersehbar, aber nicht fit. Routinemäßig bearbeitete Passungen werden üblicherweise im Hundertstelbereich durchgeführt. Standards ziehen die gleiche Linie. Als Nachschlagewerk Geometrische Bemaßung und Toleranzen Notizen, Allgemeintoleranzen folgen ISO 2768 für metallische bearbeitete Teile und ISO 8062-3 für Gussteile, zwei separate Systeme für zwei separate Prozesse.
Diese Lücke beträgt ungefähr eine Größenordnung, Aus diesem Grund muss in der Zeichnung angegeben werden, auf welcher Seite der Linie sich jedes Merkmal befindet. Der entscheidende Faktor, den die Form bildet, ist die Gusstoleranz. Die Bohrung darin ist eine Bearbeitungstoleranz. Was die beiden verwechselt, ist, dass entweder Geld oder Funktion verloren geht. Ein Käufer, der Angebote vergleicht, sollte die für jedes kritische Merkmal genannte Toleranzklasse bestätigen, anstatt davon auszugehen, dass überall die engere Zahl gilt.
Wie diese Klassen in eine Zeichnung geschrieben werden, ist eine eigene Disziplin. Der Leitfaden zu Festlegung von Guss- und Bearbeitungstoleranzen Auf dieser Website werden Bezugsangaben und die Toleranzgrade behandelt, die eine Matrize realistischerweise einhalten kann.
Entwerfen des zu bearbeitenden Gussteils
Teile, die sich gut bearbeiten lassen, werden dafür ausgelegt, bevor die Matrize geschnitten wird. Vier Gewohnheiten bringen den größten Nutzen. Erstens ist Bearbeitungsmaterial. Eine kritische Fläche, die gefräst werden soll, sollte hoch genug gegossen werden, um dem Fräser echtes Material zum Abtragen zu geben. Mit ein oder zwei Hundertstel Material können Unregelmäßigkeiten im Gusszustand ausgeglichen werden, anstatt sie zu verfolgen. Zweitens ist die Datumslogik. Das Teil muss gereinigt werden, Definierte Referenzfläche oder Bohrung, an der die Vorrichtung bei jedem Aufbau ausgerichtet werden kann, und in der Zeichnung sollte angegeben werden, welches Merkmal das Bezugselement ist.
An dritter Stelle steht die Steifigkeit an der Stelle, an der der Fräser angreift. Dünne Wände federn unter dem Fräsdruck, So sorgen Rippen und großzügige Hohlkehlen um die bearbeiteten Polster dafür, dass der Schnitt stabil bleibt und die Toleranzen eingehalten werden. Viertens ist der Werkzeugzugriff. Bohr- und Gewindebohrstationen benötigen Freiraum über dem Loch und Platz für den Fräser. Eine Geometrie, die bearbeitete Merkmale in unzugänglichen Ecken verpackt, erzwingt mehrachsige Konfigurationen, die man hätte entwerfen können. Eine Vorproduktion Checkliste für die Bearbeitung ist die praktische Möglichkeit, alle vier Punkte zu bestätigen, bevor das Werkzeug geschnitten wird.
Auch die Kehrseite gilt. Merkmale, die die Matrize präzise formen kann, wie Chefs, Rippen, Ortungsgeräte, und Formschrägen, sollten gegossen und nicht bearbeitet werden, weil das Gießen sie innerhalb der Zykluszeit kostenlos formt. Das Design-for-Manufacturing-Gespräch zwischen Werkzeugkonstrukteur und Maschinenbauer findet genau an dieser Grenze statt.
Die Kostenlogik sekundärer Operationen
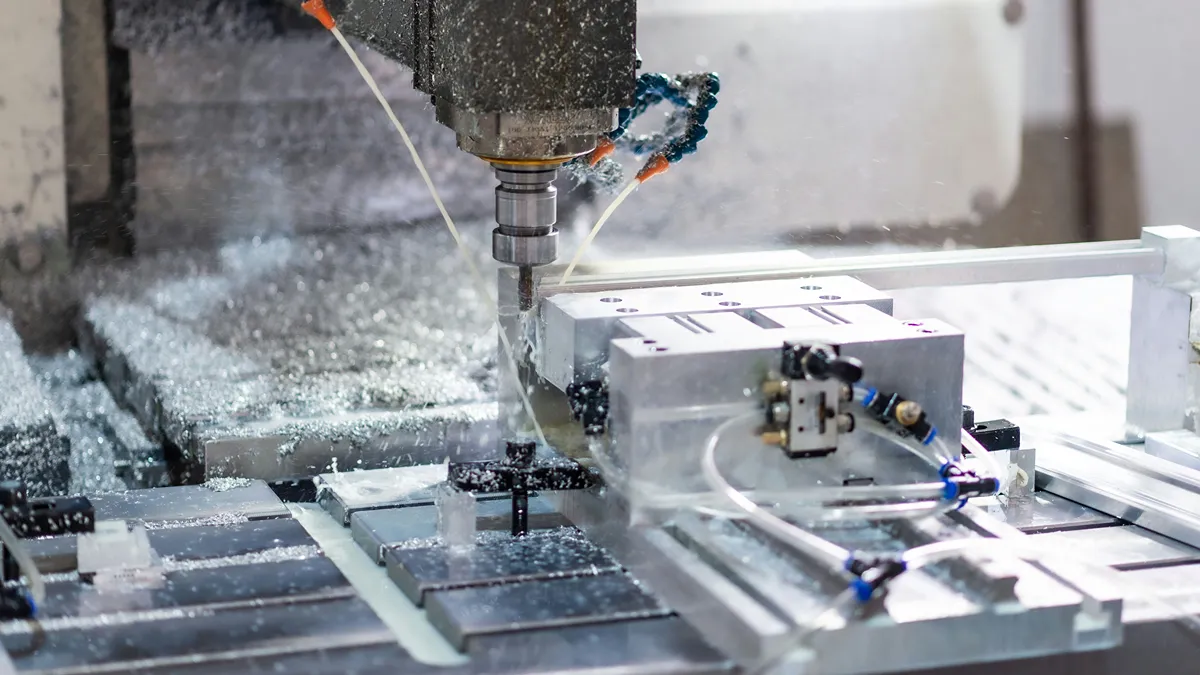
Die Kosten für die Nachbearbeitung werden hauptsächlich von der Aufspannung und Einrichtung bestimmt, nicht durch die Späne. Jedes Mal muss ein Teil neu eingespannt werden, um eine neue Fläche zu erhalten, Das Programm bezahlt das Setup, Der über die Setups hinweg akkumulierte Datumsfehler, und die Arbeit. Die Mehrachsenfähigkeit verändert diese Arithmetik. Eine Vier- Ein Fünf-Achsen-Bearbeitungszentrum kann dem Werkzeug in einer Aufspannung mehrere Flächen verleihen, Beibehaltung von Toleranzen über Features hinweg, deren Positionsfehler andernfalls aus separaten Setups resultieren würden.
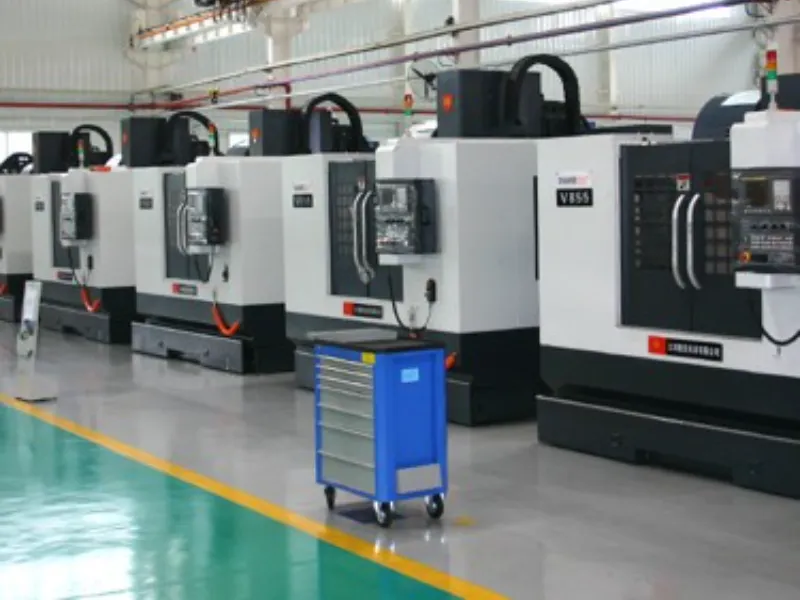
Für Hardware mit hohem Volumen, Die dedizierte Automatisierung befindet sich häufig unterhalb der Bearbeitungsebene. Multifunktions-Bohreinheiten, automatische Gewindeschneider, und Stanzmaschinen nehmen einfach, sich wiederholende Vorgänge außerhalb der Bearbeitungszentren. Ein Muster aus vier Durchgangslöchern und sechs Gewindebohrern läuft mit Geschwindigkeiten, die eine CNC nicht erreichen würde. Die sinnvolle Aufteilung erfolgt in der Regel über automatisierte Stationen, hohe Lochanzahl und CNC für alles, was Genauigkeit erfordert, Komplexität, oder ein gefrästes Gesicht.
Ob diese Aufteilung tatsächlich Geld spart, hängt vom Volumen und der Anzahl der Funktionen ab. Der Zusammenbruch von Was treibt die Bearbeitungskosten an? Auf dieser Seite wird das Setup verglichen, Zykluszeit, und Werkzeuge. Ein Käufer kann sehen, wo sekundäre Vorgänge zusätzliche Kosten verursachen und wo sie diese senken.
Bearbeitete Merkmale stellen ein anderes Inspektionsproblem dar
Die Geometrie im Gusszustand wird anhand der Gusstoleranzen überprüft; Bearbeitete Merkmale werden auf Passung geprüft. Das bringt sie auf andere Instrumente. Koordinatenmessgeräte und optische Profilprojektoren überprüfen die Lochpositionen, Bohrungsdurchmesser, und Ebenheit im Bearbeitungstoleranzband. Threads werden funktionsgeprüft, Dazu gehören Drehmomentprüfungen, die bestätigen, dass ein Befestigungssitz die Nabe belastet, anstatt sie bei der ersten Umdrehung abzuscheren. Dichtflächen werden mit der Gegendichtung oder einem Luftdichtheitsprüfer überprüft, denn ein Ebenheitsmesswert, der auf dem Tisch weitergegeben wird, kann immer noch an der Baugruppe lecken.
Bei Arbeiten in Automobilqualität wird häufig ein Schritt zur Sauberkeitsextraktion hinzugefügt, Da in einer bearbeiteten Sackbohrung eingeschlossene Späne und Kühlmittelrückstände einen Fehler darstellen, war in der Zeichnung nicht vorgesehen. Die praktische Konsequenz ist die Dokumentation. Ein Erstbericht sollte jedes bearbeitete Merkmal mit der Methode verknüpfen, die es beweist. Verwenden Sie zur Standortbestimmung ein Koordinatenmessgerät, ein Bohrmessgerät oder ein Projektor für den Durchmesser, und ein Drehmomenttest für Gewinde. Eine Dichtheitsprüfung, kein Gesamteindruck innerhalb der Toleranz, beweist jede Dichtfläche.
Wo die gegossene und bearbeitete Grenze festgelegt ist
Die Grenze zwischen dem, was die Matrize hält, und dem, was der Fräser fertigstellt, ist eine Entscheidung, kein Standard, und der günstigste Ort dafür ist die Werkzeugkonstruktion. Käufer sollten einen Lieferanten um eine Markierung bitten, Merkmal für Merkmal, welche Maße eine Bearbeitungszugabe haben und welche auf die Toleranzklasse im Gusszustand angewiesen sind. Dieser einzige Durchgang legt die Flächen frei, die Material benötigen, die Bohrungen, die einen Bezug benötigen, und die Ecken, die eine zusätzliche Achse erzwingen.
Wenn Guss und Bearbeitung zusammen angegeben werden, Die Grenze wird bei einer Lieferantenübergabe einmal statt zweimal festgelegt. Der Seiten zu CNC-Bearbeitungsmöglichkeiten Listen Sie auf dieser Website die Toleranz- und Geometriehüllkurven auf, die die Werkstatt bereithält, und in der Leistungsbeschreibung ist zu jedem Angebot ein kostenloser DFM-Analysebericht vermerkt.
Fragen zur Nachbearbeitung von Druckgussteilen
Was ist Nachbearbeitung beim Druckguss??
Nachbearbeitung ist die subtraktive Arbeit, die nach dem Gießen erfolgt, Bohren abdecken, klopfen, Mahlen, langweilig, Reiben, Gegenbohren, und Schlagen. Es bringt ausgewählte Merkmale auf Toleranzen und Oberflächenqualitäten, die das Werkzeug nicht erzeugen kann. Die Bühne wandelt fertig geformte Gussteile in montagefertige Teile um, wo immer sie passen, Versiegelung, oder Einfädeln ist erforderlich.
Warum kann Druckguss alleine keine engen Toleranzen einhalten??
Die Abmessungen im Gusszustand liegen typischerweise innerhalb einer Gusstoleranzklasse von etwa einem Zehntel Millimeter. Bohrungen ovalisieren sich gegen den Metallfluss, Formschrägen verhindern quadratische Innenecken, und gegossene Gewinde können kein Drehmoment übertragen. Durch die maschinelle Bearbeitung bleiben die gleichen Merkmale weitaus präziser und erhalten echte Rundheit und Ebenheit, die Lücke zwischen den beiden Prozessen schließen.
Welche Merkmale an einem Druckguss sollten bearbeitet werden??
Nur die Features, deren Funktion es erfordert. Gewindelöcher, die mit einem Drehmoment versehen werden, Lager- und Bolzenbohrungen, die Passungen tragen, Dichtungs- und Bezugsflächen, die Ebenheit erfordern, und Senkungen, die die Befestigungselemente rechtwinklig anbringen, rechtfertigen alle einen Schnitt. Bosse, Rippen, und Positionierungshilfen, bei denen die Gussform genau gegossen werden muss, anstatt bearbeitet zu werden.
Was sollte ein Design für die Nachbearbeitung beinhalten??
Vier Hinweise sorgen dafür, dass Teile gut bearbeitet werden können. Sie bearbeiten Material auf Flächen, die gefräst werden, ein benanntes Bezugsmerkmal für jede Einrichtung, und Rippen oder Polsterung rund um die bearbeiteten Polster für mehr Steifigkeit. An jedem Loch ist Freiraum für den Zugang zum Werkzeug erforderlich. Wenn Sie diese vor dem Stanzen des Stempels regeln, werden Fehler beim Aufbau und Stapeln sowie spätere Kosten für zusätzliche Achsen vermieden.
Letzte Gedanken
Eine Nachbearbeitung ist kein Zeichen dafür, dass der Guss fehlgeschlagen ist. Es ist der bewusste Schritt, der sich für Präzision dort auszahlt, wo die Funktion sie erfordert. Die Disziplin liegt darin, diese Grenze an der richtigen Stelle zu ziehen. Passen Sie die Passform an, das Siegel, und der Thread. Vertraue dem Boss den Würfel an, die Rippe, und der Locator. Für jedes Merkmal, das auf der richtigen Seite dieser Linie verbleibt, werden Kosten vermieden und das Toleranzrisiko eliminiert.
Die Entscheidungen, die Sekundäroperationen zu einem Vorteil machen, sind die Trennung zwischen Guss und Maschine, der Datumsvorschlag, und das Bearbeitungsmaterial. Alle drei lassen sich am günstigsten vor dem Schneiden des Werkzeugs klären. Wenn eine Zeichnung fertig ist, die Bearbeitungsliste jedoch nicht, Schicken Sie es über die Kontaktseite. Das Team sendet ein Angebot und einen kostenlosen DFM-Analysebericht zurück, in dem die Empfehlung schriftlich dargelegt wird.