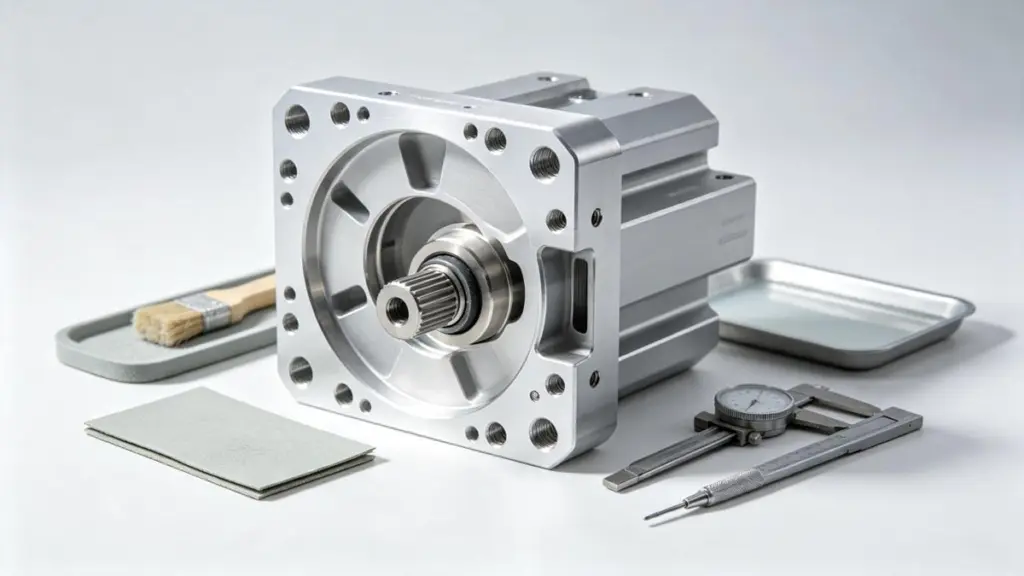
Una fundición a presión deja la máquina notablemente casi terminada.: forma neta, paredes delgadas, y nervaduras integrales producidas en un ciclo rápido. Cerrar es exactamente el problema de las características que importan. El orificio en el que se enrosca un perno y el orificio en el que se asienta un rodamiento no son confiables directamente desde la máquina de fundición.. La cara plana tampoco sella contra la junta., ni los jefes que ubican un subconjunto. Esas características llegan dimensionalmente aproximadas., bordes suaves, y recubierto con residuos de proceso. El postmecanizado es el trabajo de corte realizado después de la fundición para llevar las características seleccionadas a la tolerancia del dibujo.. Es el escenario que convierte una pieza en forma de red en otra que ensambla.
Saber por qué existe el posmecanizado y qué operaciones hacen cuál es una habilidad. Diseñar una pieza para que luego se mecanice limpiamente es otra. Juntos separan un programa que avanza sin problemas de otro que pasa meses luchando contra el aumento de la tolerancia.. Esta guía cubre las operaciones, La brecha de tolerancia entre los dos procesos., y los hábitos de diseño que mantienen barato el trabajo secundario. El proceso de mecanizado desde la fundición hasta la pieza terminada es resumido en la explicación de mecanizado CNC de este sitio.
Qué significa el posmecanizado en una fundición a presión
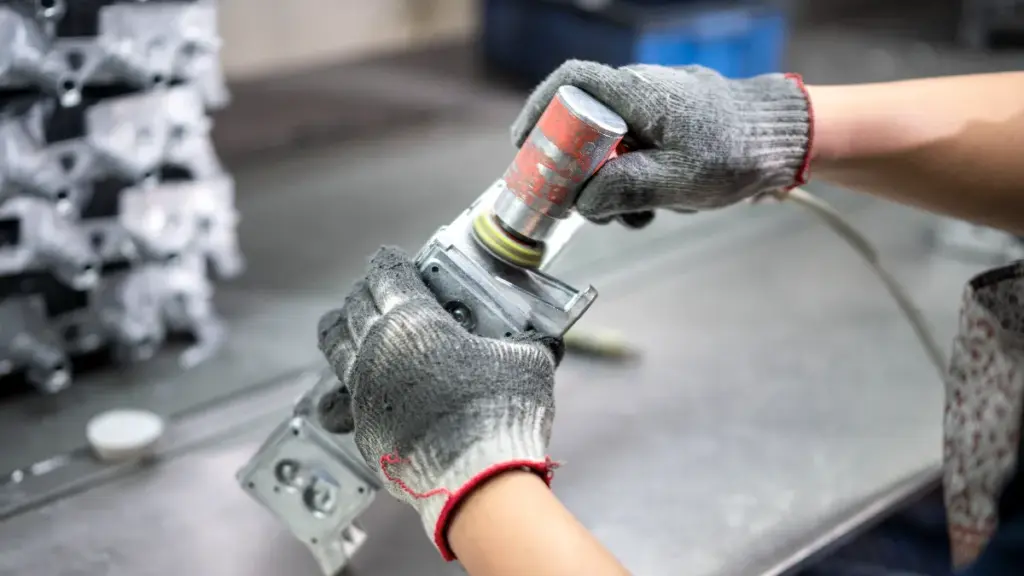
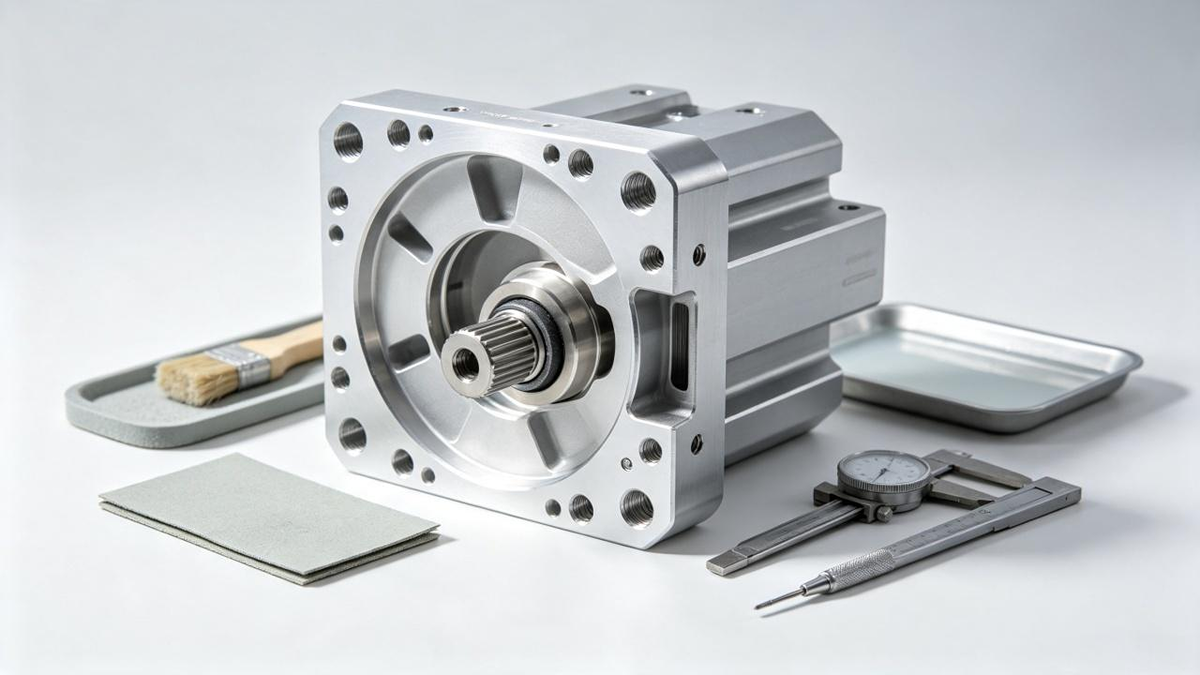
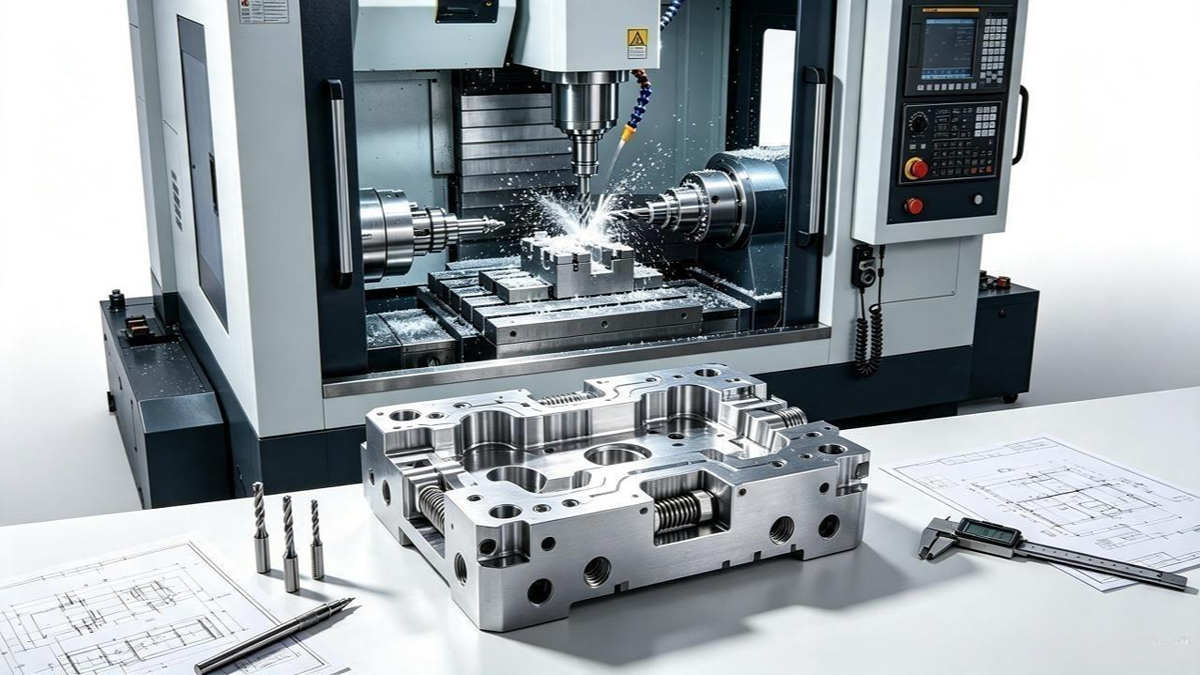
El postmecanizado es cualquier operación sustractiva realizada después de que la pieza sale del troquel.: perforación, tocando, molienda, aburrido, escariado, avellanado, avellanado, y puñetazos. Se encuentra entre el casting., o paso de fundición y voladura, y montaje final en la cadena de proceso. Existe porque dos físicas diferentes gobiernan las dos etapas.. La fundición a presión destaca por formar geometrías complejas rápidamente en tres dimensiones.. El mecanizado destaca por mantener firmemente un pequeño número de dimensiones. Una sola parte utiliza legítimamente ambos., y el trabajo del dibujo es marcar cuál es cuál.
La confusión que hunde los programas es tratar el casting como la pieza terminada en todas partes, o mecanizado como reemplazo de un buen diseño de fundición en todas partes. El primero produce roscas con fugas y rodamientos tambaleantes.. El segundo paga tarifas de corte por la geometría que el troquel podría haber formado de forma gratuita.. La pregunta correcta para cada característica no es si se puede mecanizar. Es qué tolerancia necesita realmente la característica y si el troquel puede ofrecerla..
Por qué el estado As-Cast se queda corto
Cuatro límites del proceso de fundición a presión crean la lista de trabajo para la etapa de mecanizado. Primero es la deriva dimensional. Las dimensiones de fundición se encuentran dentro de una clase de tolerancia de fundición., del orden de una décima de milímetro en tamaños de piezas típicos y más flojo en piezas grandes, áreas térmicamente activas. Eso es generoso comparado con un ajuste o un hilo.. En segundo lugar está la calidad de la superficie en las caras formadas.. Las superficies recién fundidas tienen líneas de flujo y marcas testigo de ventilación., y su rugosidad varía según la aleación y la condición del troquel.. Una cara mecanizada se restablece a la más suave, perfil más plano dejado por la trayectoria de la herramienta.
En tercer lugar está la integridad de las características.. Los agujeros realizados contra el flujo de metal llegan con una ligera ovalidad y bordes de rebabas suaves., y las roscas fundidas no se especifican porque las roscas reales están cortadas o formadas. El cuarto es el lanzamiento y el borrador.. Cada característica del troquel necesita un ángulo de desmoldeo para que la pieza pueda expulsarse., que es precisamente lo que no quiere una cara de junta plana o un escariado de esquinas cuadradas. El mecanizado resuelve exactamente estos casos. Crea verdaderos agujeros redondos., caras de sellado planas, hilos limpios, y esquinas internas cuadradas de las que el troquel no puede liberarse.
Operaciones comunes de posmecanizado y lo que resuelve cada una
| Operación | Lo que produce | Por qué está mecanizado, No emitido |
|---|---|---|
| Perforación | Orificios redondos de posición verdadera | Los agujeros fundidos se ovalan y se desplazan desde la posición del dibujo. |
| tocando | Roscas internas portantes | Tira de hilos fundidos; Las especificaciones de torsión necesitan formas de rosca cortadas. |
| Molienda | Departamento, caras y bolsillos lisos | Empaquetadora, apareamiento, y las superficies de referencia necesitan planitud, el calado no puede dar |
| Aburrido / escariado | Orificios de diámetro de precisión | Los asientos de los rodamientos y los orificios del pasador encajan en el orificio., no el piloto del reparto |
| avellanado / lugar orientado | Asientos planos para cabezas de pernos y arandelas | La precarga del sujetador necesita una cara de apoyo cuadrada, no uno redactado |
| Grabado / puñetazos | Marcas de piezas, seriales, orificios de ventilación | Trazabilidad y geometría de última etapa que el troquel no debe llevar |
La lógica económica se lee directamente de la mesa. Cada característica mecanizada es una promesa de tolerancia que la matriz no puede cumplir.. Un programa que maquina todo paga la promesa dos veces. Uno que maquina nada se salta ese costo, luego cumple con el proyecto de ley en la asamblea.
Las operaciones de acabado que siguen al mecanizado., desde el desbarbado hasta el recubrimiento, sentarse en un escenario separado con su propia lista de verificación. este sitio página de acabado post-mecanizado Describe cómo se secuencian esos pasos después del trabajo de corte cubierto aquí..
La brecha de tolerancia entre fundición y mecanizado
La regla práctica es que la fundición a presión tiene dimensiones en décimas de milímetro., nivel bueno y predecible pero no apto. Los ajustes mecanizados de rutina se suelen realizar en centésimas. Los estándares trazan la misma línea. Como obra de referencia Dimensionamiento y tolerancias geométricas notas, Las tolerancias generales siguen ISO. 2768 para piezas mecanizadas metálicas e ISO 8062-3 para piezas fundidas, Dos sistemas separados para dos procesos separados..
Esa brecha es aproximadamente de un orden de magnitud., y es por eso que el dibujo debe indicar en qué lado de la línea vive cada rasgo.. El jefe que forma la matriz es la tolerancia de fundición.. El orificio interior tiene tolerancia de mecanizado.. Confundir los dos es cómo se pierde el dinero o la función.. Un comprador que compare cotizaciones debe confirmar la clase de tolerancia nombrada para cada característica crítica en lugar de asumir que el número más estricto se aplica en todas partes..
Cómo se escriben esas clases en un dibujo es su propia disciplina.. la guía para Especificación de tolerancias fundidas y mecanizadas. En este sitio se cubren las referencias y los grados de tolerancia que un dado puede contener de manera realista..
Diseño de la pieza fundida a mecanizar
Las piezas que se mecanizan bien están diseñadas para ello antes de cortar el troquel.. Cuatro hábitos aportan la mayor parte de los beneficios. Primero está el mecanizado de material.. Una cara crítica que será fresada debe moldearse lo suficientemente alta como para que la cortadora tenga material real para eliminar.. Una centésima o dos de stock le permiten nivelar la irregularidad del molde en lugar de perseguirla.. El segundo es la lógica de datos.. La pieza necesita una limpieza., Superficie de referencia definida o orificio para que el accesorio se ubique en cada configuración., y el dibujo debe nombrar qué característica es el dato.
En tercer lugar está la rigidez donde muerde el cortador.. Las paredes delgadas se estiran bajo la presión del fresado., de modo que las nervaduras y los generosos filetes alrededor de las almohadillas mecanizadas mantienen el corte estable y se mantiene la tolerancia.. El cuarto es el acceso a las herramientas.. Las estaciones de taladrado y roscado necesitan espacio sobre el orificio y espacio para el cortador.. La geometría que agrupa características mecanizadas en esquinas inaccesibles obliga a configuraciones de ejes múltiples que podrían haberse diseñado. una preproducción lista de verificación de mecanizado es la forma práctica de confirmar los cuatro antes de cortar la herramienta.
La otra cara también sostiene. Características que el troquel puede formar con precisión, como los jefes, costillas, localizadores, y ángulos de tiro, debe ser fundido en lugar de mecanizado, porque el casting los forma gratis dentro del tiempo del ciclo. La conversación sobre el diseño para la fabricación entre el diseñador de troqueles y el maquinista ocurre exactamente en este límite..
La lógica de costos de las operaciones secundarias
El costo del posmecanizado está dominado por la fijación y la configuración., no por las virutas. Cada vez que se debe volver a tirar una pieza para alcanzar una nueva cara, el programa paga la instalación, el error de referencia acumulado en todas las configuraciones, y el trabajo. La capacidad multieje cambia esa aritmética. un cuatro- Un centro de mecanizado de cinco ejes puede presentar varias caras a la herramienta en una sola configuración., mantener tolerancias entre características que de otro modo acumularían su error de ubicación desde configuraciones separadas.
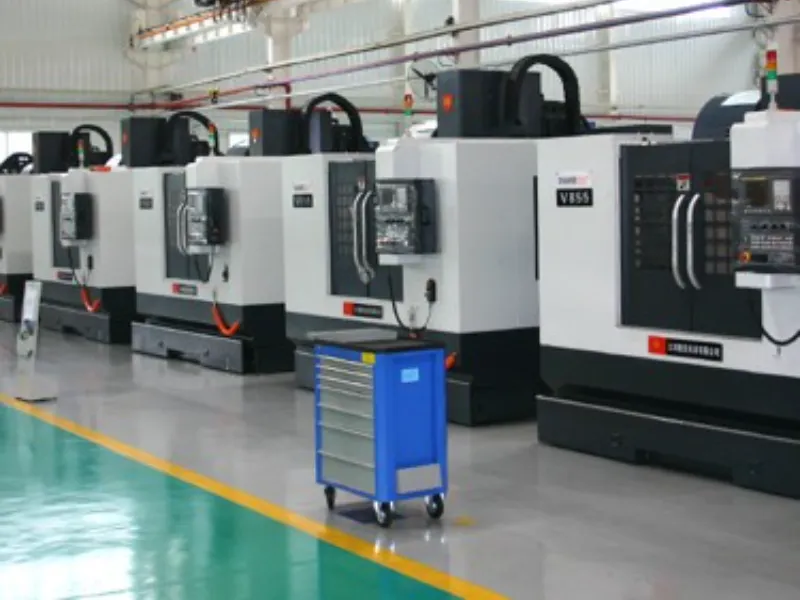
Para hardware de gran volumen, La automatización dedicada a menudo se encuentra debajo del nivel de mecanizado.. Unidades de perforación multifunción, recolectores automáticos, y las punzonadoras son sencillas., Operaciones repetitivas fuera de los centros de mecanizado.. Un patrón de cuatro orificios pasantes y seis grifos funciona a velocidades que un CNC no igualaría. La división sensata suele ser estaciones automatizadas para facilitar, Gran número de agujeros y CNC para cualquier cosa que necesite precisión., complejidad, o una cara fresada.
Que esa división realmente ahorre dinero depende del volumen y del número de funciones. la ruptura de ¿Qué impulsa el costo de mecanizado? en este sitio se compara la configuración, Tiempo de ciclo, y herramientas. Un comprador puede ver dónde las operaciones secundarias añaden costos y dónde los eliminan..
Las características mecanizadas son un problema de inspección diferente
La geometría de fundición se compara con las tolerancias de fundición.; Las características mecanizadas se verifican para comprobar su ajuste.. Eso los lleva a diferentes instrumentos.. Máquinas de medición de coordenadas y proyectores de perfiles ópticos verifican las posiciones de los agujeros, diámetros de agujero, y planitud en la banda de tolerancia de mecanizado. Los hilos se prueban funcionalmente, Incluyendo controles de torsión que confirman que el asiento del sujetador carga el saliente en lugar de cortarlo en la primera vuelta.. Las caras de sellado se verifican con la junta correspondiente o un probador de fugas de aire., porque una lectura de planitud que pasa sobre la mesa aún puede filtrarse en el conjunto.
El trabajo de nivel automotriz a menudo agrega un paso de extracción de limpieza, Dado que las virutas y los residuos de refrigerante atrapados en un orificio ciego mecanizado son una falla, el dibujo no anticipó. La consecuencia práctica es la documentación.. Un informe del primer artículo debe vincular cada característica mecanizada con el método que lo demuestra.. Utilice una máquina de medición de coordenadas para la ubicación., un medidor de diámetro o un proyector para el diámetro, y una prueba de torsión para roscas.. Una prueba de fugas, ni una impresión general de estar dentro de la tolerancia, demuestra cada cara de sellado.
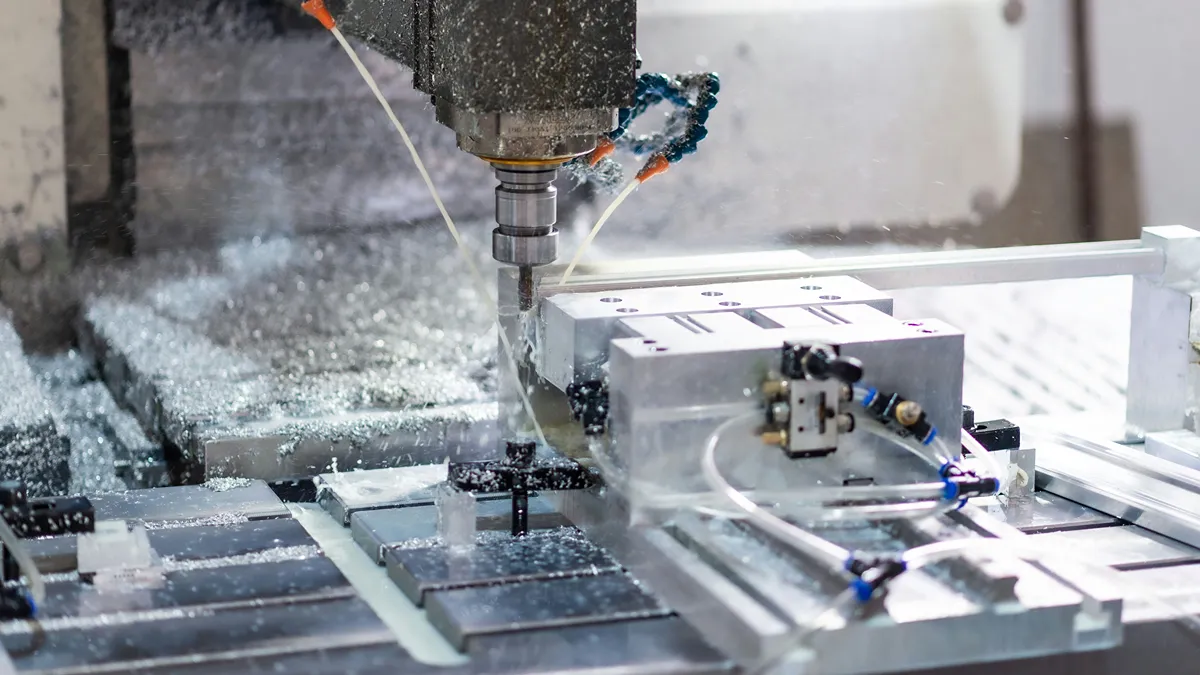
Dónde se establece el límite entre el molde y el mecanizado
El límite entre lo que contiene el troquel y lo que termina el cortador es una decisión., no es un valor predeterminado, y el lugar más barato para hacerlo es durante el diseño de herramientas.. Los compradores deben pedirle a un proveedor que marque, característica por característica, qué dimensiones tienen un margen de mecanizado y cuáles se confían a la clase de tolerancia de fundición. Esa única pasada expone las caras que necesitan stock., los taladros que necesitan un dato, y las esquinas que fuerzan un eje extra.
Cuando la fundición y el mecanizado se cotizan juntos, el límite se establece una vez en lugar de dos veces en un traspaso de proveedor. El Páginas de capacidades de mecanizado CNC en este sitio enumere la tolerancia y la geometría envolvente que tiene el taller, y las notas de descripción del servicio, un informe de análisis DFM gratuito con cada cotización.
Preguntas sobre el postmecanizado para fundiciones a presión
¿Qué es el postmecanizado en fundición a presión??
El postmecanizado es el trabajo sustractivo realizado después de la fundición., cubriendo la perforación, tocando, molienda, aburrido, escariado, avellanado, y puñetazos. Lleva las características seleccionadas a tolerancias y cualidades superficiales que el troquel no puede producir.. La plataforma convierte piezas fundidas con forma de red en piezas listas para ensamblar dondequiera que encajen., caza de focas, o se requiere roscado.
¿Por qué la fundición a presión no puede por sí sola mantener tolerancias estrictas??
Las dimensiones de fundición generalmente se encuentran dentro de una clase de tolerancia de fundición de alrededor de una décima de milímetro.. Los orificios se ovalan contra el flujo de metal., Los ángulos de inclinación evitan que las esquinas internas sean cuadradas., y las roscas fundidas no pueden soportar torsión. El mecanizado mantiene las mismas características mucho más ajustadas con verdadera redondez y planitud., cerrando la brecha entre los dos procesos.
¿Qué características de una pieza fundida a presión deben mecanizarse??
Sólo las características cuya función lo exige.. Orificios roscados que se apretarán, orificios para cojinetes y pasadores que soportan ajustes, Juntas y caras de referencia que necesitan planitud., y los avellanados que asientan los sujetadores en escuadra justifican un corte. jefes, costillas, y localizadores, las formas del troquel deben permanecer fundidas en lugar de mecanizarse..
¿Qué debe incluir un diseño para el post-mecanizado??
Cuatro leyendas hacen que las piezas se mecanicen bien. Están mecanizando material en caras que serán fresadas., una característica de referencia con nombre para cada configuración, y nervaduras o acolchado alrededor de las almohadillas mecanizadas para mayor rigidez. Se necesita espacio libre para acceder a las herramientas en cada orificio.. Colocarlos antes de cortar el troquel evita errores de configuración y apilamiento y costos de ejes adicionales posteriores.
Pensamientos finales
El postmecanizado no es una señal de que la fundición haya fallado.. Es el paso deliberado el que compensa la precisión cuando la función lo exige.. La disciplina radica en trazar esa línea en el lugar correcto.. Mecanizar el ajuste, el sello, y el hilo. Confía el dado al jefe, la costilla, y el localizador. Cada característica que quede en el lado correcto de esa línea se evita en costos y se elimina el riesgo de tolerancia..
Las decisiones que convierten las operaciones secundarias en un activo son la división entre fundición y máquina., la propuesta de dato, y el stock de mecanizado. Los tres son más baratos de resolver antes de cortar la herramienta.. Cuando un dibujo está listo pero la lista de mecanizado no está, envíalo a través del pagina de contacto. El equipo devuelve una cotización y un informe de análisis de DFM gratuito que establece la recomendación por escrito..