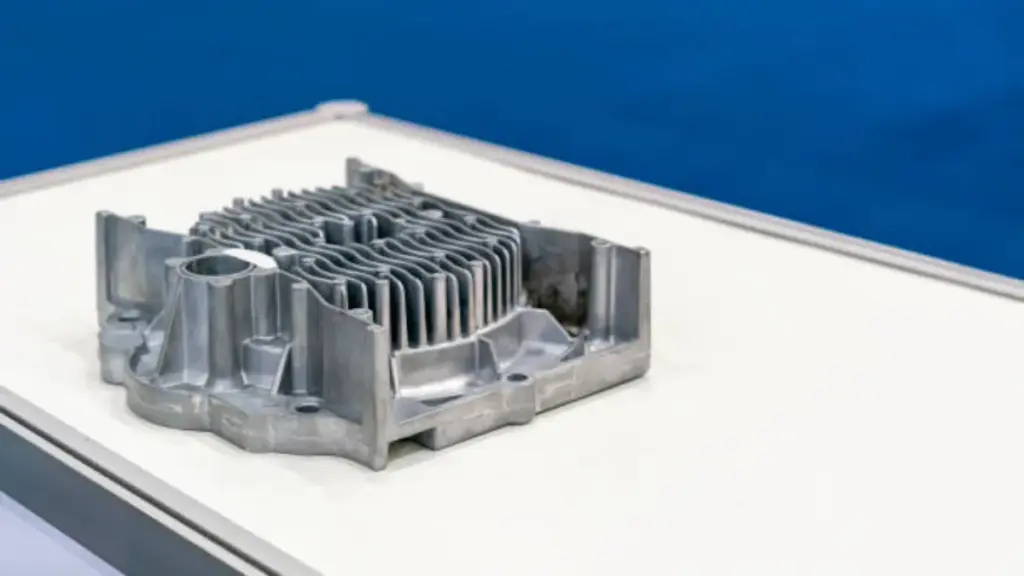
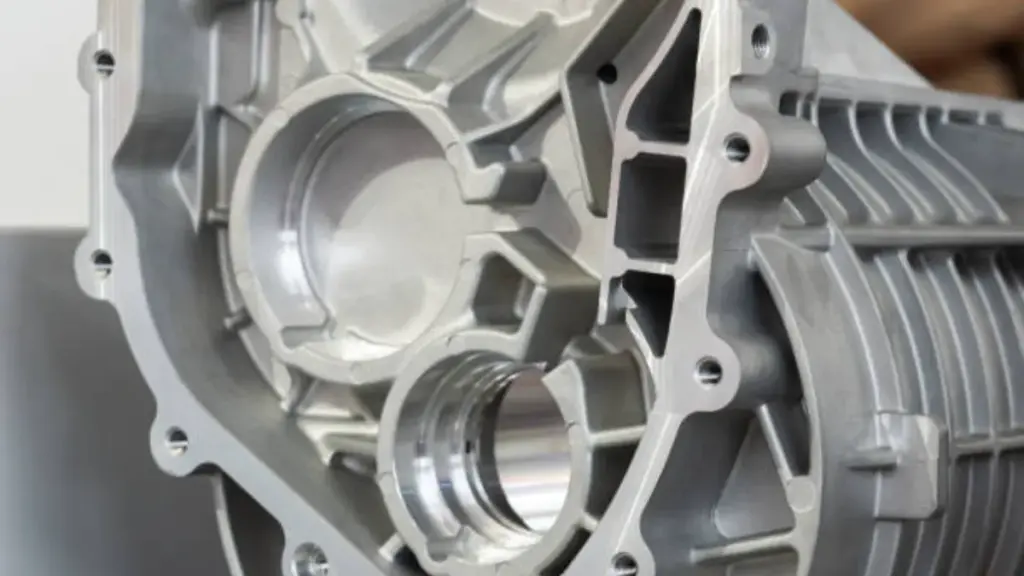
Una pressofusione lascia la macchina notevolmente vicina al finito: forma netta, pareti sottili, e nervature integrali prodotte in un ciclo veloce. Close è esattamente il problema sulle funzionalità che contano. Il foro in cui si inserisce un bullone e il foro in cui si trova un cuscinetto non sono affidabili appena usciti dalla macchina di colata. Neppure la faccia piatta è protetta da una guarnizione, né le sporgenze che individuano un sottoinsieme. Queste caratteristiche arrivano dimensionalmente approssimative, dai bordi morbidi, e rivestito con residui di processo. La post-lavorazione è il lavoro di taglio eseguito dopo la fusione per portare le caratteristiche selezionate alla tolleranza del disegno. È la fase che trasforma una parte a forma di rete in una che si assembla.
Sapere perché esiste la post-lavorazione e quali operazioni eseguono quella che è una delle competenze. Progettare una parte in modo che venga lavorata in modo pulito in seguito è un'altra. Insieme separano un programma che procede senza intoppi da uno che passa mesi a combattere la tolleranza alla tolleranza. Questa guida copre le operazioni, il divario di tolleranza tra i due processi, e le abitudini progettuali che mantengono basso il lavoro secondario. Il processo di lavorazione dalla fusione alla parte finita è riassunto nella spiegazione della lavorazione CNC di questo sito.
Cosa significa la post-lavorazione su una pressofusione
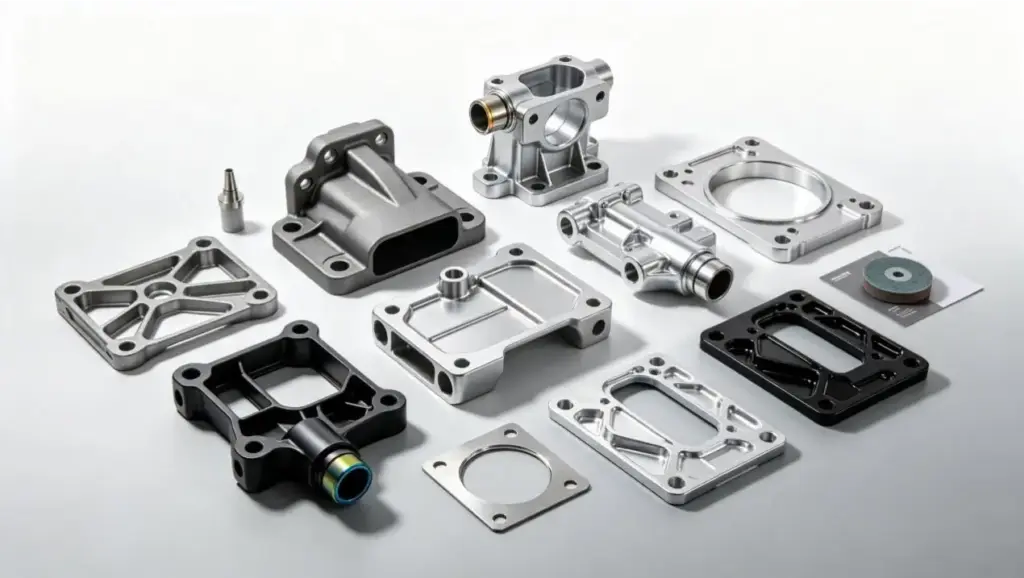
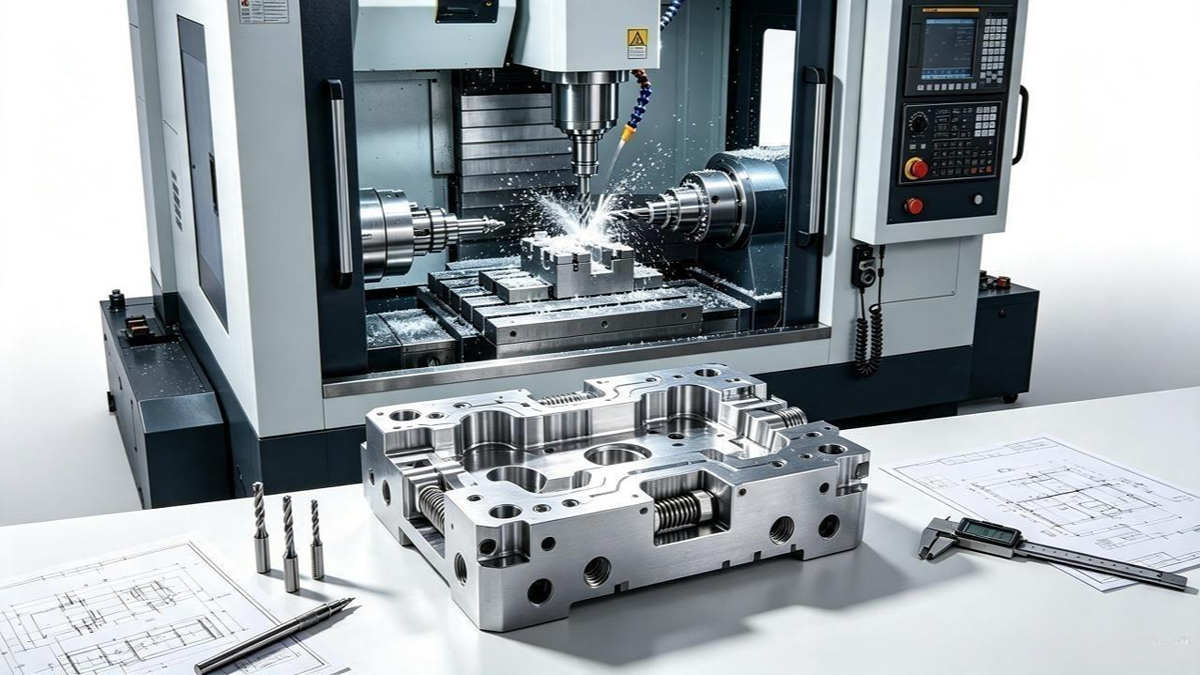
La postlavorazione è qualsiasi operazione sottrattiva eseguita dopo che la parte lascia lo stampo: perforazione, toccando, fresatura, noioso, alesatura, contronoioso, svasatura, e punzonatura. Si trova tra il casting, o fusione e una fase di sabbiatura, e l'assemblaggio finale nella catena di processo. Esiste perché due diverse fisiche governano le due fasi. La pressofusione eccelle nella formazione rapida di geometrie complesse in tre dimensioni. La lavorazione eccelle nel mantenere saldamente un numero limitato di dimensioni. Una singola parte utilizza legittimamente entrambi, e il compito del disegno è quello di segnare quale è quale.
La confusione che affonda i programmi è quella di considerare ovunque il casting come il pezzo finito, o lavorazione meccanica in sostituzione di un buon design della fusione ovunque. Il primo dà fili che perdono e cuscinetti traballanti. Il secondo paga le tariffe di taglio per la geometria che la matrice avrebbe potuto formare gratuitamente. La domanda giusta per ogni caratteristica non è se può essere lavorata. Riguarda la tolleranza effettivamente necessaria per la lavorazione e se lo stampo è in grado di fornirla.
Perché lo stato As-Cast non è all'altezza
Quattro limiti del processo di pressofusione creano la lista di lavoro per la fase di lavorazione. Il primo è la deriva dimensionale. Le dimensioni del pezzo fuso rientrano in una classe di tolleranza di fusione, nell'ordine di un decimo di millimetro nelle dimensioni tipiche dei pezzi e più allentati in quelli grandi, zone termicamente attive. Questo è generoso rispetto a un attacco o un filo. Il secondo è la qualità della superficie sulle facce formate. Le superfici as-cast portano linee di flusso e segni di sfiato, e la loro ruvidità varia a seconda della lega e delle condizioni dello stampo. Una faccia lavorata ritorna più liscia, profilo più piatto lasciato dal percorso utensile.
Il terzo è l'integrità delle funzionalità. I fori realizzati contro il flusso del metallo arrivano con una leggera ovalizzazione e bordi morbidi, e i fili fusi non sono specificati perché i fili reali vengono tagliati o formati. Il quarto è il rilascio e la bozza. Ogni caratteristica dello stampo necessita di un angolo di sformo affinché la parte possa essere espulsa, che è esattamente ciò che una faccia della guarnizione piatta o una lamatura ad angoli quadrati non vogliono. La lavorazione risolve esattamente questi casi. Crea veri fori rotondi, facce di tenuta piane, fili puliti, e angoli interni squadrati da cui lo stampo non può staccarsi.
Operazioni comuni di post-lavorazione e cosa risolve ciascuna
| Operazione | Cosa produce | Perché è lavorato, Non trasmesso |
|---|---|---|
| Perforazione | Fori rotondi con posizione reale | I fori fusi si ovalizzano e si spostano dalla posizione del disegno |
| Toccando | Filettature interne portanti | Striscia di fili fusi; le specifiche di coppia richiedono forme di filettatura tagliate |
| Fresatura | Piatto, facce e tasche lisce | Guarnizione, accoppiamento, e le superfici di riferimento necessitano di planarità che lo sformo non può fornire |
| Noioso / alesatura | Fori di diametro preciso | Le sedi dei cuscinetti e i fori dei perni si adattano al foro, non il pilota del cast |
| Svasatura / fronte posto | Sedi piane per teste di bulloni e rondelle | Il precarico del dispositivo di fissaggio richiede una faccia del cuscinetto quadrata, non redatto |
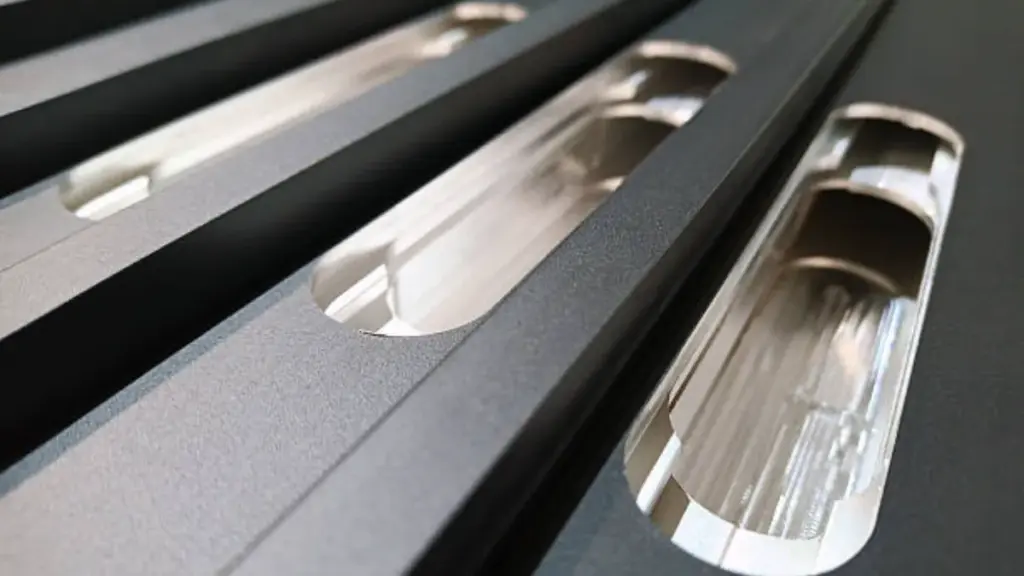
| Incisione / punzonatura | Segni di parte, seriali, fori di ventilazione | Tracciabilità e geometria in fase avanzata che lo stampo non dovrebbe contenere |
La logica economica si legge subito. Ogni caratteristica lavorata è una promessa di tolleranza che lo stampo non può mantenere. Un programma che macchina tutto ripaga due volte la promessa. Uno che non salta nulla su quel costo, poi incontra il conto in assemblea.
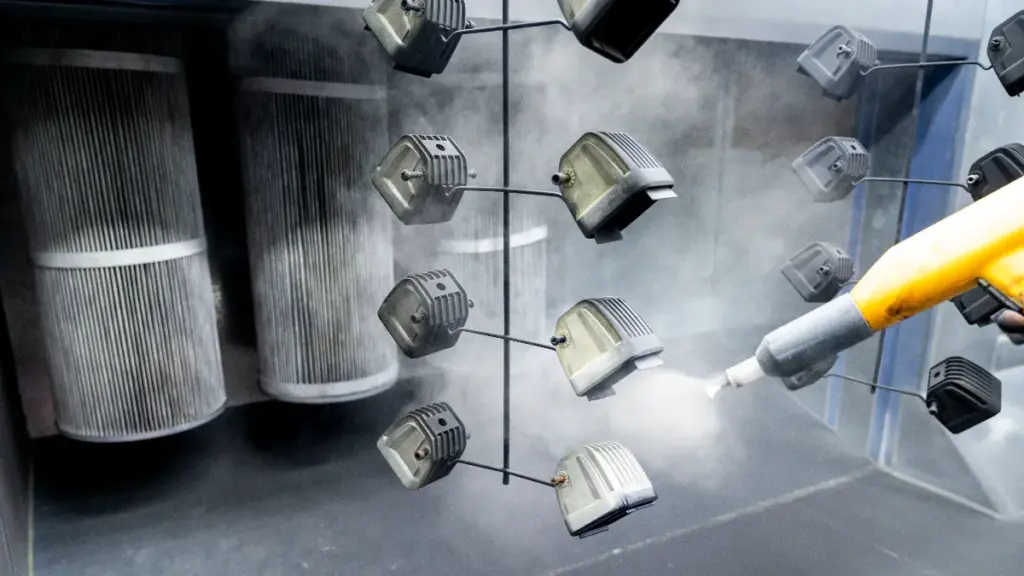
Le operazioni di finitura che seguono la lavorazione, dalla sbavatura al rivestimento, sedersi in una fase separata con la propria lista di controllo. Questo sito è pagina di finitura post-lavorazione descrive come questi passaggi vengono sequenziati dopo il lavoro di taglio qui trattato.
Il divario di tolleranza tra fusione e lavorazione
La regola pratica è che la pressofusione mantiene le dimensioni in decimi di millimetro, buono e prevedibile ma non di livello adeguato. Gli accoppiamenti meccanici di routine sono comunemente tenuti in centesimi. Gli standard tracciano la stessa linea. Come opera di riferimento Dimensionamento e tolleranze geometriche note, le tolleranze generali seguono l'ISO 2768 per pezzi meccanici metallici e ISO 8062-3 per i getti, due sistemi separati per due processi separati.
Questo divario è più o meno un ordine di grandezza, ed è per questo che il disegno deve indicare da quale lato della linea vive ciascuna caratteristica. Il risalto formato dallo stampo è la tolleranza di fusione. Il foro al suo interno è una tolleranza di lavorazione. Confondere i due è il modo in cui si perdono i soldi o la funzione. Un acquirente che confronta i preventivi dovrebbe confermare la classe di tolleranza denominata per ciascuna caratteristica critica piuttosto che presumere che il numero più ristretto si applichi ovunque.
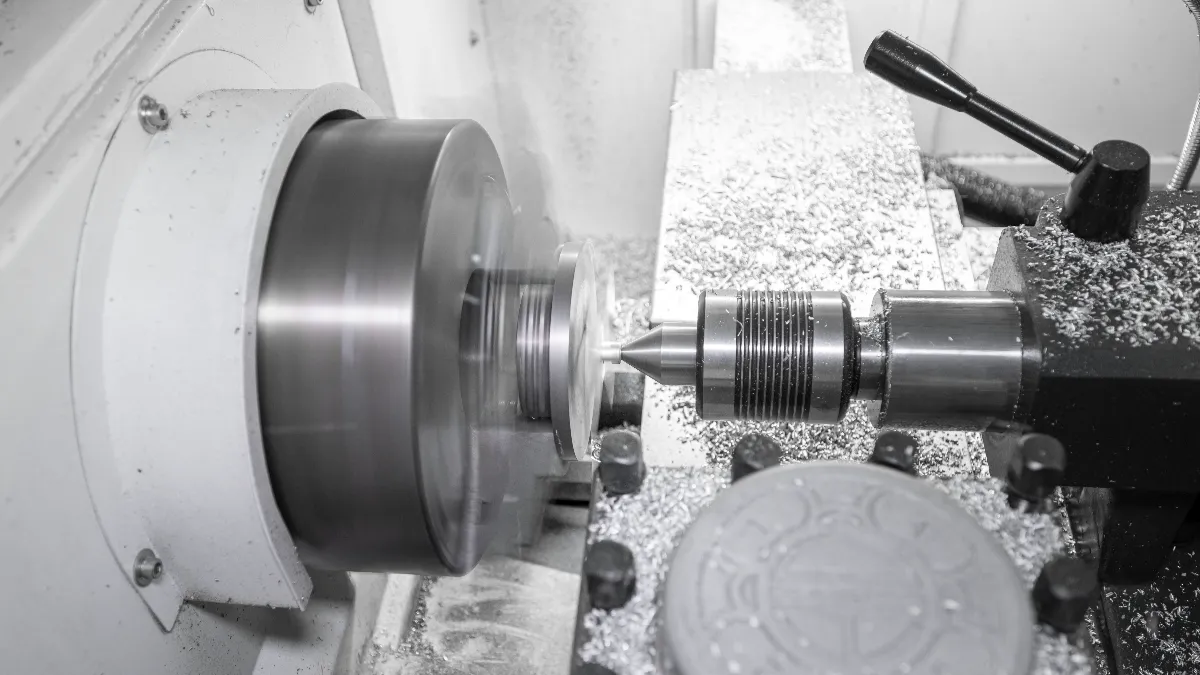
Il modo in cui queste classi vengono scritte su un disegno è una disciplina a sé stante. La guida a specificando le tolleranze di fusione e lavorazione su questo sito copre i richiami di riferimento e i gradi di tolleranza che una matrice può realisticamente mantenere.
Progettazione della fusione da lavorare
Le parti che lavorano bene sono progettate per questo prima che la fustella venga tagliata. Quattro abitudini portano la maggior parte del profitto. Il primo è la lavorazione del grezzo. Una faccia critica che verrà fresata dovrebbe essere sufficientemente alta da fornire alla fresa il materiale reale da rimuovere. Un centesimo o due di materiale gli consentono di livellare l'irregolarità del lancio invece di inseguirla. La seconda è la logica dei dati. La parte necessita di una pulizia, superficie di riferimento o foro definito contro cui posizionare l'attrezzatura in ogni configurazione, e il disegno dovrebbe indicare quale elemento è il dato.
Il terzo è la rigidità nel punto in cui la taglierina morde. Le pareti sottili e sagomate si sollevano sotto la pressione della fresatura, in questo modo le nervature e i raccordi generosi attorno ai cuscinetti lavorati mantengono il taglio stabile e la tolleranza mantenuta. Il quarto è l'accesso agli strumenti. Le stazioni di foratura e maschiatura necessitano di spazio sopra il foro e spazio per la fresa. La geometria che racchiude elementi lavorati in angoli inaccessibili impone configurazioni multiasse che avrebbero potuto essere progettate. Una pre-produzione lista di controllo della lavorazione è il modo pratico per confermarli tutti e quattro prima che l'utensile venga tagliato.
Vale anche il rovescio della medaglia. Caratteristiche che lo stampo può formare con precisione, come i capi, costolette, localizzatori, e angoli di sformo, dovrebbe essere fuso anziché lavorato, perché la colata li forma gratuitamente all'interno del tempo ciclo. La conversazione sulla progettazione per la produzione tra progettista di stampi e macchinista avviene esattamente a questo confine.
La logica dei costi delle operazioni secondarie
Il costo della post-lavorazione è dominato dall'attrezzatura e dall'impostazione, non dai trucioli. Ogni volta una parte deve essere rilanciata per raggiungere una nuova faccia, il programma paga l'installazione, l'errore del dato accumulato durante le impostazioni, e il lavoro. La capacità multiasse cambia questo concetto. Un quattro- o un centro di lavoro a cinque assi può presentare diverse facce all'utensile in un'unica configurazione, mantenere tolleranze tra caratteristiche che altrimenti accumulerebbero il loro errore di posizione da configurazioni separate.
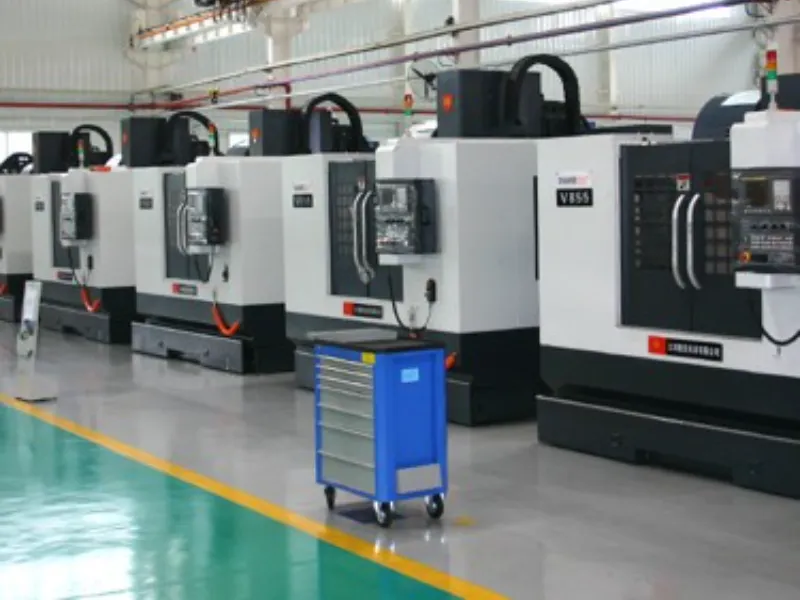
Per hardware di volume elevato, l'automazione dedicata spesso si trova sotto il livello di lavorazione. Unità di foratura multifunzione, maschiatrici automatiche, e le punzonatrici sono semplici, operazioni ripetitive fuori dai centri di lavoro. Uno schema di quattro fori passanti e sei maschi funziona a velocità che un CNC non corrisponderebbe. La suddivisione sensata è solitamente costituita da stazioni automatizzate per facilità, fori ad alto numero e CNC per tutto ciò che necessita di precisione, complessità, o una faccia fresata.
Il fatto che tale suddivisione consenta effettivamente di risparmiare denaro dipende dal volume e dal numero di funzionalità. La rottura di ciò che determina i costi di lavorazione su questo sito confronta la configurazione, Tempo del ciclo, e utensili. Un acquirente può vedere dove le operazioni secondarie aggiungono costi e dove lo rimuovono.
Le caratteristiche lavorate rappresentano un problema di ispezione diverso
La geometria as-cast viene controllata rispetto alle tolleranze di fusione; le caratteristiche lavorate vengono controllate rispetto all'adattamento. Ciò li sposta su strumenti diversi. Macchine di misura a coordinate e proiettori di profili ottici verificano la posizione dei fori, diametri del foro, e planarità nella fascia di tolleranza di lavorazione. I thread vengono testati in termini di funzionalità, compresi i controlli di coppia che confermano che la sede di un dispositivo di fissaggio carica la sporgenza anziché tagliarla al primo giro. Le superfici di tenuta vengono verificate con la guarnizione di accoppiamento o con un tester per le perdite d'aria, perché una lettura di planarità che passa sulla tavola può comunque trapelare sull'assieme.
Il lavoro di tipo automobilistico spesso aggiunge una fase di estrazione della pulizia, poiché i trucioli e i residui di refrigerante intrappolati in un foro cieco lavorato sono un guasto che il disegno non aveva previsto. La conseguenza pratica è la documentazione. Un rapporto del primo articolo dovrebbe associare ciascuna caratteristica lavorata al metodo che lo dimostra. Utilizzare una macchina di misurazione delle coordinate per la posizione, un alesametro o un proiettore per il diametro, e un test di coppia per i fili. Una prova di tenuta, non una impressione generale di tolleranza, dimostra ciascuna faccia di tenuta.
Dove è impostato il confine fuso e lavorato
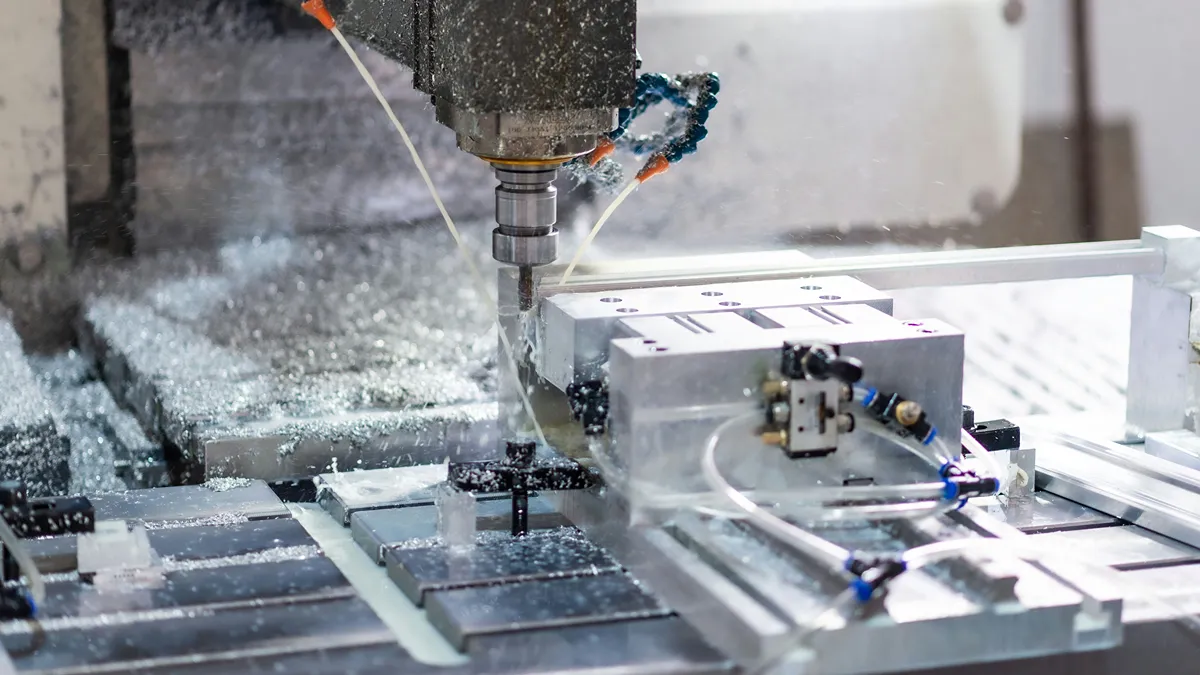
Il confine tra ciò che trattiene la fustella e ciò che la taglierina rifinisce è una decisione, non un valore predefinito, e il momento più economico per realizzarlo è durante la progettazione degli utensili. Gli acquirenti dovrebbero chiedere a un fornitore di contrassegnare, caratteristica per caratteristica, quali dimensioni comportano un sovrametallo di lavorazione e quali sono affidate alla classe di tolleranza del pezzo fuso. Quel singolo passaggio espone i volti che necessitano di stock, i fori che necessitano di un dato, e gli angoli che forzano un asse aggiuntivo.
Quando fusione e lavorazione vengono citate insieme, il confine viene impostato una volta invece che due volte durante il trasferimento del fornitore. IL Pagine sulle capacità di lavorazione CNC su questo sito elenca la tolleranza e l'inviluppo della geometria mantenuta dal negozio, e la descrizione del servizio riporta un report di analisi DFM gratuito con ogni preventivo.
Domande sulla post-lavorazione per pressofusioni
Cos'è la post-lavorazione nella pressofusione?
La post lavorazione è il lavoro sottrattivo svolto dopo la fusione, copertura della perforazione, toccando, fresatura, noioso, alesatura, contronoioso, e punzonatura. Porta le caratteristiche selezionate alle tolleranze e alle qualità superficiali che lo stampo non può produrre. Il palco converte i getti a forma di rete in parti pronte per l'assemblaggio, ovunque si adattino, sigillatura, o è necessaria la filettatura.
Perché la pressofusione non può da sola mantenere tolleranze strette??
Le dimensioni del pezzo fuso tipicamente rientrano in una classe di tolleranza di fusione intorno al decimo di millimetro. I fori si ovalizzano contro il flusso del metallo, gli angoli di sformo impediscono angoli interni squadrati, e i fili fusi non possono sopportare la coppia. La lavorazione mantiene le stesse caratteristiche molto più strette con vera rotondità e planarità, colmare il divario tra i due processi.
Quali caratteristiche di una pressofusione dovrebbero essere lavorate?
Solo le caratteristiche la cui funzione lo richiede. Fori filettati che verranno serrati, cuscinetti e fori dei perni che supportano gli accoppiamenti, guarnizioni e facce di riferimento che necessitano di planarità, e le lamature che quadrano gli elementi di fissaggio della sede giustificano tutti un taglio. Boss, costolette, e i localizzatori che modellano accuratamente lo stampo dovrebbero rimanere fusi anziché essere lavorati.
Cosa dovrebbe includere un progetto per la post-lavorazione?
Quattro richiami rendono bene la macchina delle parti. Stanno lavorando materiale su facce che verranno fresate, una funzione di Riferimento denominata per ciascuna configurazione, e nervature o imbottiture attorno ai cuscinetti lavorati per rigidità. È necessario uno spazio libero per l'accesso all'utensile in ogni foro. Regolarli prima che la fustella venga tagliata evita errori di impilamento e installazione successivi e costi aggiuntivi per gli assi.
Considerazioni finali
La post-lavorazione non è un segno che la fusione sia fallita. È il passo deliberato che ripaga la precisione laddove la funzione lo richiede. La disciplina sta nel tracciare quella linea nel posto giusto. Lavora l'adattamento, il sigillo, e il filo. Fidati del dado con il capo, la costola, e il localizzatore. Ogni caratteristica lasciata sul lato corretto di quella linea viene evitata in termini di costi e il rischio di tolleranza viene rimosso.
Le decisioni che rendono le operazioni secondarie una risorsa sono la divisione cast-contro-macchina, la proposta di dato, e il materiale di lavorazione. Tutti e tre sono i più economici da sistemare prima che lo strumento venga tagliato. Quando un disegno è pronto ma la lista di lavorazione no, invialo tramite il pagina dei contatti. Il team restituisce un preventivo e un rapporto di analisi DFM gratuito che riporta la raccomandazione per iscritto.