मिश्रधातु का चयन किसी भी इंजीनियरिंग में पहला निर्णय होता है एल्यूमीनियम मिश्र धातु डाई कास्टिंग परियोजना, और यह बाद में चुने गए लगभग किसी भी विकल्प की तुलना में अधिक लागत और प्रदर्शन को समाहित करता है. ऊष्मीय चालकता, यांत्रिक शक्ति, और कास्टेबिलिटी अलग-अलग दिशाओं में खींचती है, और जो मिश्र धातु एक अक्ष पर जीतती है वह शायद ही कभी तीनों पर जीतती है. यह मार्गदर्शिका वर्कहॉर्स कास्टिंग मिश्र धातुओं की तुलना करती है (एडीसी12, ए 380, ए360, और AlSi10Mg) एक दूसरे के खिलाफ और खिलाफ 6061, इसलिए डिज़ाइन इंजीनियर और तकनीकी खरीदार उद्धरण शुरू होने से पहले सही सामग्री को शॉर्टलिस्ट कर सकते हैं.
क्या “अच्छा” इसका मतलब एल्युमीनियम डाई कास्टिंग मिश्र धातु में है
प्रत्येक मिश्र धातु का चयन चार प्रश्नों के बीच एक व्यापार है. क्या मिश्र धातु सांचे को पूरी तरह भर सकती है? (कास्टेबिलिटी)? क्या तैयार भाग अपने यांत्रिक भार से बचेगा? (ताकत)? क्या यह गर्मी को वहां ले जाएगा जहां इसे जाने की जरूरत है (ऊष्मीय चालकता)? और क्या पूरे पैकेज का उत्पादन उस इकाई लागत पर किया जा सकता है जिसे आपका बाज़ार स्वीकार करता है?
उच्च दबाव डाई कास्टिंग उच्च सिलिकॉन सामग्री वाले मिश्र धातुओं का पक्ष लेती है, क्योंकि सिलिकॉन पिघलने की सीमा को कम करता है और पतली दीवारों में प्रवाह में सुधार करता है. वही सिलिकॉन, एल्युमिनियम मैट्रिक्स में घुल गया, ऊष्मा ले जाने वाले इलेक्ट्रॉनों को बिखेरता है और तापीय चालकता को कम करता है. व्यावहारिक परिणाम: ढलाई के लिए सबसे आसान मिश्रधातुएं शायद ही सबसे अच्छे ऊष्मा चालक होती हैं, और यह समझना कि आपका एप्लिकेशन उस स्पेक्ट्रम पर कहां बैठता है, चयन का मूल है.
इस गाइड में शामिल मिश्र धातु परिवारों के व्यापक दौरे के लिए, हमारा देखें ADC12 का अवलोकन, ए 380, ए360, और ENAC श्रृंखला मिश्र धातु.
ऊष्मीय चालकता: कास्टिंग से गर्मी को बाहर निकालना
थर्मल चालकता यह तय करती है कि एलईडी ड्राइवर से गर्मी कितनी जल्दी निकलती है, एक मोटर आवास, या एक बैटरी प्लेट. आम कास्टिंग मिश्र धातुओं में से, सिलिकॉन और तांबे के बढ़ने से चालकता कम हो जाती है. ए360, लगभग 9 के साथ–10% सिलिकॉन और न्यूनतम तांबा, लगभग 110 का संचालन करता है–115 डब्ल्यू/एम·के-एज़-कास्ट अवस्था में. ADC12 और A380, अधिक तांबे और व्यापक अशुद्धता वाली खिड़कियों के साथ, नीचे बैठो, 90 के करीब–100 डब्ल्यू/एम·के.
विशेष कम-सिलिकॉन कास्टिंग मिश्र धातुएं छत को बहुत ऊपर ले जाती हैं. मिश्र धातु जैसे AlSi10Mg (नियंत्रित अशुद्धियों के साथ) मोटे तौर पर पहुंचें 150 डब्ल्यू/एम·के, और AlSi8 जैसे समर्पित उच्च-चालकता डाई कास्टिंग ग्रेड, एलएचबी1, और HA7-S संपर्क कर सकता है 200 डब्ल्यू/एम·के उत्पादन में है. एलईडी ल्यूमिनेयर हाउसिंग और ईवी थर्मल प्लेटों में वे ग्रेड सबसे ज्यादा मायने रखते हैं, जहां चालन का प्रत्येक अतिरिक्त वाट जंक्शन तापमान को कम करता है और सेवा जीवन को बढ़ाता है.
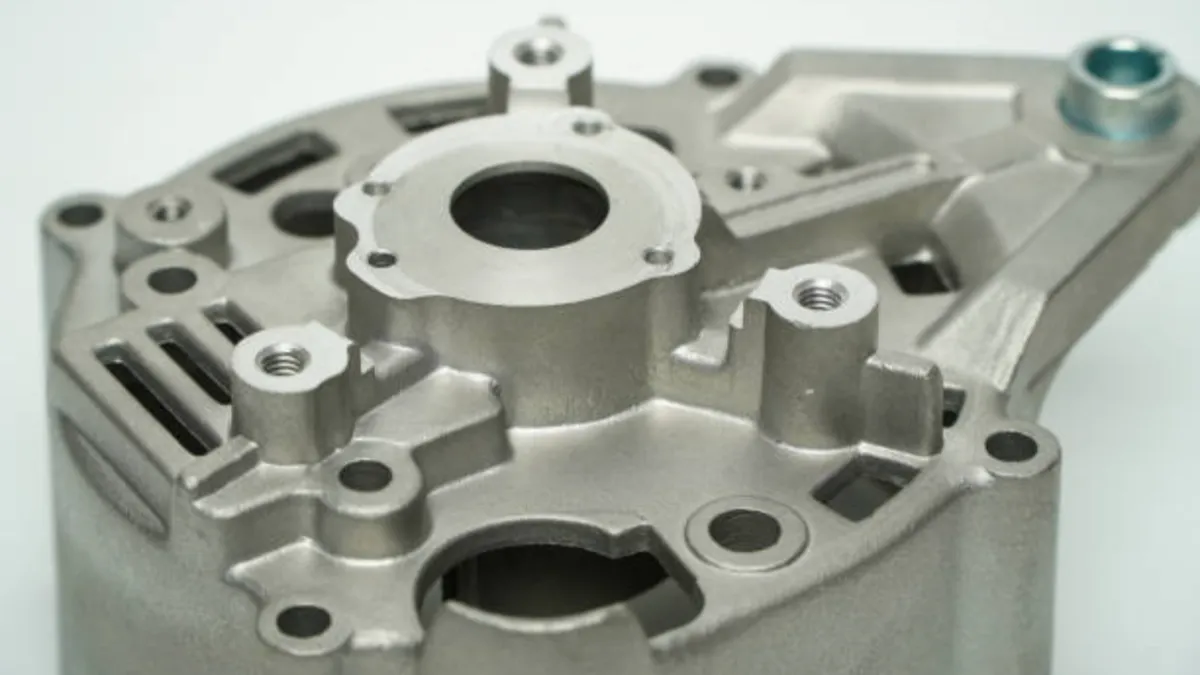
यांत्रिक शक्ति: ए 380, ADC12 और A360 की तुलना
ताकत पर, मुख्यधारा के मिश्रधातु विपणन साहित्य के सुझाव से अधिक निकट हैं. विशिष्ट एज़-कास्ट तन्य शक्ति 300 के आसपास होती है–330 एडीसी12 के लिए एमपीए, ए 380, और A360 एक जैसे, 150 में उपज क्षमता के साथ–170 एमपीए बैंड. सभी सिलिकॉन-समृद्ध कास्टिंग मिश्र धातुओं के लिए बढ़ाव कम एकल अंकों में रहता है, इसलिए भागों को लचीलेपन पर निर्भर रहने के बजाय संपीड़न और कतरनी में भार उठाने के लिए डिज़ाइन किया जाना चाहिए.
जो अंतर मायने रखते हैं वे दूसरे दर्जे के हैं. A380 ताकत और अंतराल भरने की क्षमता का अच्छा संतुलन प्रदान करता है, यही कारण है कि यह उत्तरी अमेरिकी विशिष्टताओं में डिफ़ॉल्ट सामान्य प्रयोजन मिश्र धातु बना हुआ है. A360 थोड़ा बेहतर लचीलापन और समूह का सर्वोत्तम संक्षारण प्रतिरोध प्रदान करता है, जो हाइड्रोलिक और द्रव-संपर्क भागों के लिए उपयुक्त है. ADC12 सबसे कम पिघलने की लागत पर ताकत प्रदान करता है, जो एशियाई आपूर्ति श्रृंखलाओं और उच्च मात्रा वाले उपभोक्ता और दूरसंचार हार्डवेयर में इसके प्रभुत्व की व्याख्या करता है.
जहां किसी प्रोजेक्ट को वास्तव में उच्च शक्ति की आवश्यकता होती है, उत्तर आमतौर पर एक अलग कास्टिंग मिश्र धातु नहीं बल्कि अतिरिक्त पसलियां होती हैं, स्थानीय गाढ़ापन, या महत्वपूर्ण आयामों के लिए पोस्ट-कास्टिंग मशीनिंग. हमारा गुणवत्ता नियंत्रण प्रक्रिया सीएमएम उपकरण पर अंतिम आयामों की पुष्टि करता है ताकि वे डिज़ाइन भत्ते उत्पादन में बने रहें.
कास्टेबिलिटी: सिलिकॉन सामग्री प्रक्रिया को क्यों संचालित करती है?
कास्टेबिलिटी वह शांत कारक है जो यह तय करता है कि कोई डिज़ाइन तैयार किया जा सकता है या नहीं. सिलिकॉन सामग्री मोटे तौर पर ऊपर 9% तरलता को तेज करता है, गर्म-फाड़ने की प्रवृत्ति को कम करता है, और जमने की सीमा सिकुड़ जाती है, ये सभी पतली दीवारों की अनुमति देते हैं, लंबे कोर, और कम सरंध्रता अस्वीकार करती है. यही कारण है कि ADC12 (9.6–12.0% और) और A413-फ़ैमिली मिश्र धातु जटिल एलईडी हाउसिंग ज्यामिति को भरते हैं जो कम-सिलिकॉन मिश्र धातु नहीं कर सकते हैं.
तांबा ताकत और मशीनेबिलिटी में सुधार करता है लेकिन ठंड की सीमा को बढ़ाता है और गर्म-फाड़ने का जोखिम बढ़ाता है, इसलिए इसे कास्टिंग ग्रेड में मध्यम रखा जाता है. लोहे को एक संकीर्ण खिड़की में नियंत्रित किया जाना चाहिए: डाई सोल्डरिंग का विरोध करने के लिए पर्याप्त है, लेकिन इतना नहीं कि यह भंगुर प्लेटलेट्स बनाता है जो थकान भरे जीवन को काट देता है. ये रसायन शास्त्र खिड़कियाँ एक आपूर्तिकर्ता के अनुशासन को पिघलाती हैं, केवल नाममात्र मिश्रधातु का नाम नहीं, आपको जो प्राप्त होता है उसकी निरंतरता निर्धारित करता है.
कहाँ 6061 फिट — और जहां यह नहीं होता है
6061 वह मिश्रधातु है जिसके बारे में अधिकांश इंजीनियर सबसे अच्छी तरह जानते हैं, और इसकी तापीय चालकता मोटे तौर पर है 167 डब्ल्यू/एम·के (T6 स्वभाव) एक परिचित बेंचमार्क सेट करता है. यह है, तथापि, एक गढ़ा हुआ मिश्रधातु. यह उच्च दबाव वाला डाईकास्ट नहीं हो सकता: इसकी जमने की सीमा गर्म फटने का कारण बनती है, और इसकी तरलता पतली दीवारों को नहीं भर पाएगी. जब ए 6061 प्रॉपर्टी सेट आवश्यक है, विनिर्माण मार्ग एक्सट्रूज़न प्लस मशीनिंग हैं, या विशेष प्रक्रियाएं जैसे स्क्वीज़ कास्टिंग.
व्यवहार में, कई टीमें निर्दिष्ट करती हैं 6061 आदत से बाहर जब एक डाई कास्टिंग मिश्र धातु बेहतर काम करेगी. यदि ज्यामिति जटिल है, दीवारें इससे भी पतली हैं 3 मिमी, या वार्षिक मात्रा कुछ हज़ार टुकड़ों से अधिक है, A360 या उच्च-चालकता कास्टिंग ग्रेड जैसे कास्टिंग मिश्र धातु आमतौर पर कम टुकड़े की लागत पर थर्मल लक्ष्य तक पहुंचते हैं. हमारा पूर्ण क्षमता सूची दोनों मार्गों को कवर करता है, इसलिए प्रक्रिया को अन्य तरीके के बजाय भाग के लिए चुना जाता है.
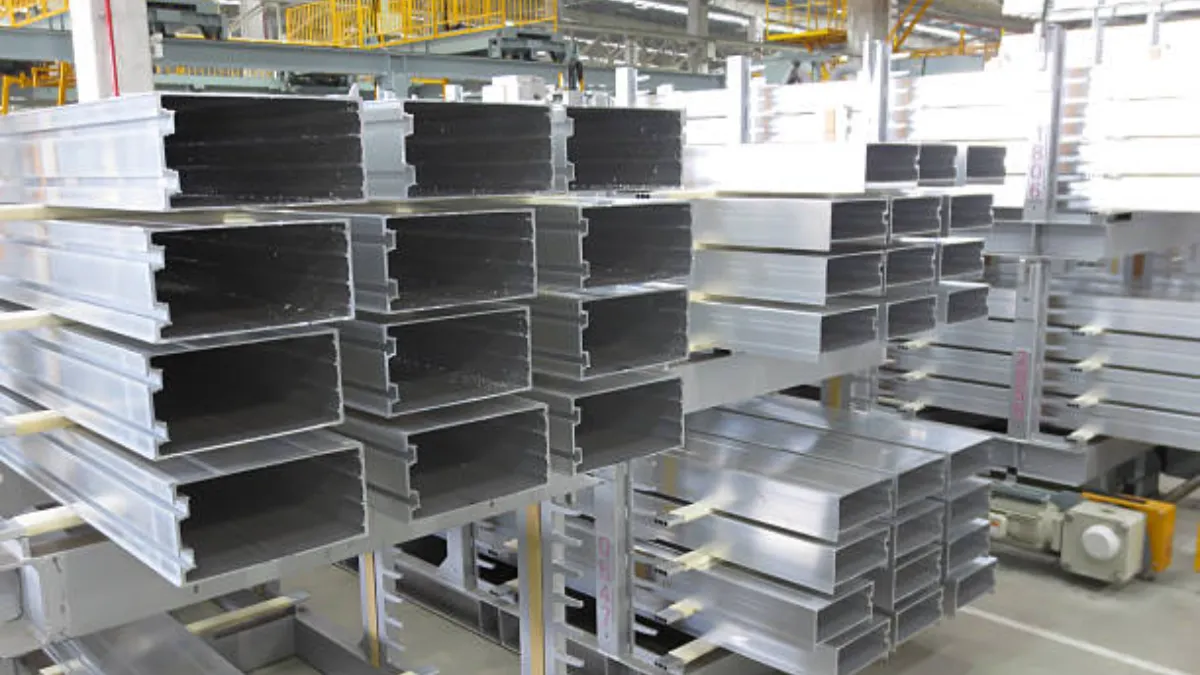
सामान्य अनुप्रयोगों के लिए मिश्र धातु चयन मैट्रिक्स
नीचे दी गई तालिका ट्रेड-ऑफ़ को प्रथम-पास शॉर्टलिस्ट में संक्षिप्त करती है. मान सामान्य रूप से डाली गई श्रेणियां हैं; सटीक आंकड़े गर्मी और विशिष्टता के अनुसार भिन्न होते हैं, और हम प्रत्येक पिघलने पर स्पेक्ट्रोमीटर विश्लेषण से उनकी पुष्टि करते हैं.
| मिश्र धातु | प्रमुख तत्व | ऊष्मीय चालकता (लगभग।) | तन्यता ताकत (लगभग।) | कास्टेबिलिटी | विशिष्ट उपयोग |
|---|---|---|---|---|---|
| एडीसी12 | और 9.6–12.0%, घन 1.5–3.5% | ~90–100 डब्ल्यू/एम·के | ~310–330 एमपीए | उत्कृष्ट | उपभोक्ता, दूरसंचार, सामान्य आवास |
| ए 380 | और 7.5–9.5%, सीयू 3.0–4.0% | ~96–110 डब्ल्यू/एम·के | ~320–330 एमपीए | बहुत अच्छा | सामान्य प्रयोजन, कोष्ठक, कवर |
| ए360 | और 9.0–10.0%, घन ≤0.6% | ~110–115 डब्ल्यू/एम·के | ~310–320 एमपीए | बहुत अच्छा | द्रव भाग, संक्षारण-उजागर आवास |
| AlSi10Mg | और 9.0–10.0%, एमजी 0.2–0.45% | ~150 डब्लू/एम·के | ~260–300 एमपीए | अच्छा (सख्त रसायन शास्त्र नियंत्रण) | एलईडी ड्राइवर, थर्मल प्लेटें |
| 6061-टी6 (गढ़ा) | और 0.4–0.8%, एमजी 0.8–1.2% | ~167 डब्लू/एम·के | ~310 एमपीए | कास्टेबल नहीं मरो | एक्सट्रूजन, मशीनी ब्लॉक |
इसे फ़िल्टर के रूप में उपयोग करें, फैसला नहीं: सही उत्तर दीवार की मोटाई पर निर्भर करता है, सीलिंग आवश्यकताएँ, और वार्षिक मात्रा, डीएफएम समीक्षा वास्तव में यही है.
हम मिश्रधातु संबंधी निर्णयों का समर्थन कैसे करते हैं: डिलिवरी के लिए डीएफएम
ड्राइंग और डाई के बीच के अंतराल में मिश्र धातु का चयन अक्सर विफल हो जाता है. टूलींग शुरू होने से पहले हम डीएफएम समीक्षा के साथ उस अंतर को बंद कर देते हैं: हमारे इंजीनियर दीवार में बदलाव की जाँच करते हैं, मसौदा, और कास्ट-डिज़ाइनर फ़्लो सिमुलेशन में अनुक्रम भरें, और उम्मीदवार मिश्र धातु से जुड़े कोल्ड-शट या सिकुड़न जोखिमों को ध्वजांकित करें. कास्टिंग में नई टीमों के लिए, वह समीक्षा आपके विकास चक्र के साथ-साथ होती है, उसके बाद नहीं.
उत्पादन में, मेल्ट अनुशासन आपके द्वारा चयनित संपत्तियों की सुरक्षा करता है. हमारी फाउंड्री एक केंद्रीय पिघलने और शोधन भट्टी चलाती है, डायरेक्ट-रीडिंग स्पेक्ट्रोमीटर से रसायन विज्ञान की जाँच करता है, घनत्व परीक्षण के साथ पिघले हाइड्रोजन की पुष्टि करता है, और हर दो घंटे में प्रक्रिया रसायन विज्ञान जांच को दोहराता है. कच्चे माल की परीक्षण रिपोर्ट भागों के साथ बिना किसी शुल्क के भेजी जाती है, इसलिए आपका आने वाला निरीक्षण विशिष्टता के विरुद्ध चालकता-प्रासंगिक रसायन विज्ञान को सत्यापित कर सकता है.
यदि आप नई हाउसिंग या थर्मल प्लेट के लिए दो मिश्रधातुओं का वजन कर रहे हैं, हमें ड्राइंग भेजें. एक लघु डीएफएम एक्सचेंज, इसमें एक स्पष्ट अनुशंसा भी शामिल है कि एक सस्ता मिश्रधातु आपको चुपचाप कहाँ अधिक महंगा पड़ेगा, हिस्सा है एक उद्धरण का अनुरोध हमारी इंजीनियरिंग टीम से.
सामान्य प्रश्न
किस एल्यूमीनियम डाई कास्टिंग मिश्र धातु में सबसे अच्छी तापीय चालकता है??
मुख्यधारा ग्रेड के बीच, A360 लगभग 110 पर आगे है–115 डब्ल्यू/एम·के, ADC12 और A380 के साथ 90 के करीब–100 डब्ल्यू/एम·के. उन अनुप्रयोगों के लिए जिनकी अधिक आवश्यकता है, विशेष निम्न-सिलिकॉन कास्टिंग ग्रेड जैसे AlSi10Mg (~150 डब्लू/एम·के) और AlSi8 जैसी समर्पित उच्च-चालकता मिश्र धातुएँ, एलएचबी1, और HA7-S (~200 W/m तक·के) डाई-कास्टेबल विकल्प हैं जो गढ़ा-मिश्र धातु प्रदर्शन के अनुरूप हैं.
क्या ADC12 A380 से अधिक मजबूत है??
वे विशिष्ट एज़-कास्ट ताकत में लगभग बराबर हैं (दोनों लगभग 310–330 एमपीए तन्यता). ADC12 कठोरता में आमतौर पर किनारे से थोड़ा आगे होता है, जबकि ए380 बढ़ाव और अंतराल-भरण में एक छोटा सा लाभ रखता है. व्यावहारिक विकल्प आमतौर पर उस विनिर्देश प्रणाली का अनुसरण करता है जिसके विरुद्ध आपका ग्राहक ऑडिट करता है: एएसटीएम/एएसटीएम-व्युत्पन्न परियोजनाएं डिफ़ॉल्ट रूप से ए380 पर आधारित हैं, और JIS-व्युत्पन्न प्रोजेक्ट ADC12 पर डिफ़ॉल्ट होते हैं.
क्या आप कास्ट मर सकते हैं 6061 अल्युमीनियम?
नहीं. 6061 एक गढ़ा हुआ मिश्र धातु है जिसकी व्यापक जमने की सीमा उच्च दबाव वाली डाई कास्टिंग प्रक्रिया में गर्म फटने और खराब डाई भरने का कारण बनती है. यदि आपको 6061-स्तरीय चालकता या शक्ति की आवश्यकता है, यथार्थवादी मार्ग एक्सट्रूज़न प्लस मशीनिंग हैं, निचोड़ कास्टिंग, या जटिल ज्यामिति के साथ समान थर्मल प्रदर्शन तक पहुंचने के लिए इंजीनियर की गई एक उच्च-चालकता डाई कास्टिंग मिश्र धातु.
मुझे चालकता को कैसे संतुलित करना चाहिए, ताकत, और कास्टेबिलिटी?
विफलता मोड से प्रारंभ करें जो सबसे अधिक मायने रखता है: यदि भाग ज़्यादा गरम हो जाए, चालकता को प्राथमिकता दें और ताकत बहाल करने वाले डिज़ाइन परिवर्तनों को स्वीकार करें (पसलियाँ, fillets, स्थानीय गाढ़ापन); यदि भाग भार वहन करता है, एक सिद्ध संरचनात्मक ग्रेड चुनें और फिन्स जैसी ज्यामिति के साथ गर्मी का समाधान करें. फिर डिज़ाइन को फ़्रीज़ करने से पहले कास्टेबिलिटी सीमा के विरुद्ध ज्यामिति की जाँच करें — आपके कास्टिंग पार्टनर के साथ डीएफएम समीक्षा में टकराव होता है जबकि उन्हें ठीक करना अभी भी सस्ता है.