Escolher uma liga é a primeira decisão de engenharia em qualquer fundição sob pressão de liga de alumínio projeto, e garante mais custo e desempenho do que quase qualquer escolha feita posteriormente. Condutividade térmica, resistência mecânica, e moldabilidade puxam em diferentes direções, e a liga que vence em um eixo raramente vence em todos os três. Este guia compara as ligas de fundição robustas (ADC12, A380, A360, e AlSi10Mg) uns contra os outros e contra 6061, para que engenheiros de projeto e compradores técnicos possam selecionar o material certo antes do início da cotação.
O que “Bom” Meios em uma liga de fundição sob pressão de alumínio
Cada seleção de liga é uma troca entre quatro questões. A liga pode preencher o molde completamente (moldabilidade)? A peça acabada sobreviverá às suas cargas mecânicas? (força)? Moverá o calor para onde precisa ir (condutividade térmica)? E o pacote completo pode ser produzido a um custo unitário que seu mercado aceita??
A fundição sob pressão favorece ligas com alto teor de silício, porque o silício reduz a faixa de fusão e melhora o fluxo em paredes finas. Esse mesmo silício, dissolvido na matriz de alumínio, dispersa elétrons portadores de calor e reduz a condutividade térmica. A consequência prática: as ligas mais fáceis de fundir raramente são os melhores condutores de calor, e entender onde sua aplicação se enquadra nesse espectro é o núcleo da seleção.
Para um tour mais amplo pelas famílias de ligas abordadas neste guia, Veja o nosso visão geral do ADC12, A380, A360, e ligas da série ENAC.
Condutividade Térmica: Removendo o calor da peça fundida
A condutividade térmica decide a rapidez com que o calor sai de um driver de LED, uma carcaça de motor, ou uma placa de bateria. Entre ligas de fundição comuns, a condutividade cai à medida que o silício e o cobre aumentam. A360, com cerca de 9–10% silício e cobre mínimo, realiza aproximadamente 110–115 W/m·K no estado como lançado. ADC12 e A380, com mais cobre e janelas de impureza mais amplas, sente-se mais baixo, perto dos 90–100 W/m·K.
Ligas especiais de fundição com baixo teor de silício movem o teto muito mais alto. Ligas como AlSi10Mg (com impurezas controladas) alcançar aproximadamente 150 W/m·K, e classes de fundição sob pressão dedicadas de alta condutividade, como AlSi8, LHB1, e HA7-S podem se aproximar 200 W/m·K em produção. Essas qualidades são mais importantes em caixas de luminárias LED e placas térmicas EV, onde cada watt extra de condução reduz a temperatura da junção e prolonga a vida útil.
Resistência Mecânica: A380, ADC12 e A360 comparados
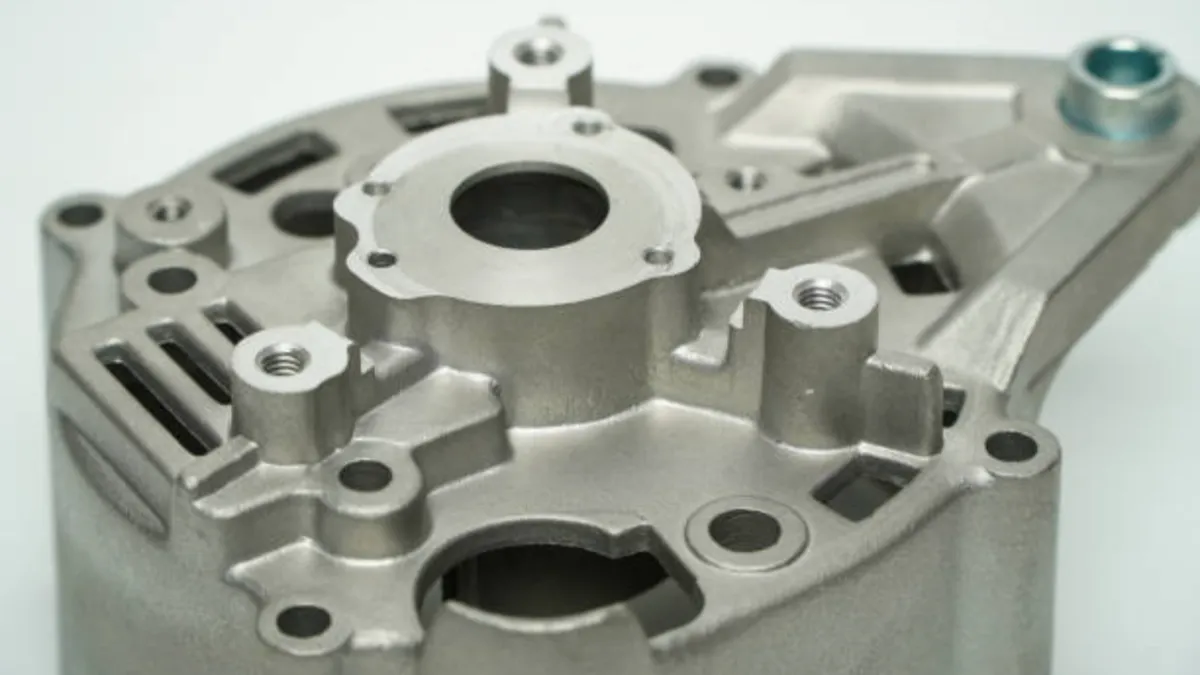
Na força, as principais ligas estão mais próximas do que a literatura de marketing sugere. A resistência à tração típica fundida atinge cerca de 300–330 MPa para ADC12, A380, e A360 iguais, com limites de rendimento na casa dos 150–170 Banda MPa. O alongamento permanece em um dígito baixo para todas as ligas de fundição ricas em silício, portanto, as peças devem ser projetadas para suportar cargas de compressão e cisalhamento, em vez de depender da ductilidade.
As diferenças que importam são de segunda ordem. O A380 oferece um bom equilíbrio entre força e capacidade de preenchimento de lacunas, é por isso que continua sendo a liga de uso geral padrão nas especificações norte-americanas. A360 proporciona ductilidade ligeiramente melhor e a melhor resistência à corrosão do grupo, que se adapta a peças hidráulicas e de contato com fluidos. ADC12 oferece resistência com o menor custo de fusão, o que explica seu domínio nas cadeias de fornecimento asiáticas e no hardware de consumo e de telecomunicações de alto volume.
Onde um projeto precisa de força genuinamente maior, a resposta geralmente não é uma liga de fundição diferente, mas costelas adicionadas, espessamento local, ou usinagem pós-fundição para dimensões críticas. Nosso processo de controle de qualidade verifica as dimensões finais do equipamento CMM para que essas tolerâncias de projeto sejam mantidas na produção.
Castabilidade: Por que o conteúdo de silício impulsiona o processo
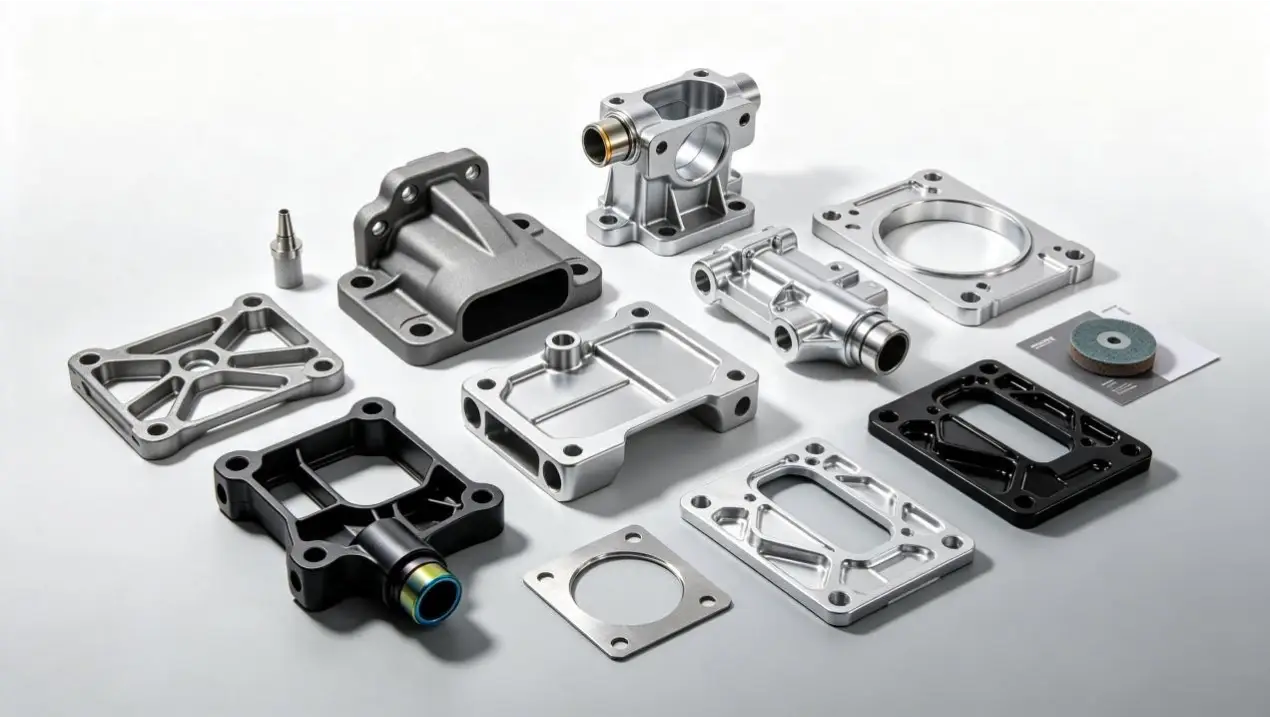
A moldabilidade é o fator silencioso que decide se um projeto pode ser produzido. Conteúdo de silício acima de aproximadamente 9% aguça a fluidez, reduz a tendência ao rasgo a quente, e diminui a faixa de solidificação, tudo isso permite paredes mais finas, núcleos mais longos, e menos rejeitos por porosidade. É por isso que ADC12 (9.6–12.0% E) e as ligas da família A413 preenchem geometrias complexas de invólucros de LED que as ligas com baixo teor de silício não conseguem.
O cobre melhora a resistência e a usinabilidade, mas amplia a faixa de congelamento e aumenta o risco de rasgo a quente, por isso é mantido moderado nas notas de fundição. O ferro deve ser controlado em uma janela estreita: o suficiente para resistir à soldagem, mas não tanto a ponto de formar plaquetas quebradiças que reduzem a vida útil da fadiga. Essas janelas químicas são a razão pela qual a disciplina de fusão do fornecedor, não apenas o nome nominal da liga, determina a consistência do que você recebe.
Onde 6061 Serve — e onde isso não acontece
6061 é a liga que a maioria dos engenheiros conhece melhor, e sua condutividade térmica de aproximadamente 167 W/m·K (Temperamento T6) estabelece uma referência familiar. Isso é, no entanto, uma liga forjada. Não pode ser fundido sob pressão: sua faixa de solidificação causa rasgo a quente, e sua fluidez não preencherá paredes finas. Quando um 6061 o conjunto de propriedades é obrigatório, as rotas de fabricação são extrusão mais usinagem, ou processos especializados, como fundição por compressão.
Na prática, muitas equipes especificam 6061 por hábito, quando uma liga fundida serviria melhor. Se a geometria for complexa, as paredes são mais finas que 3 milímetros, ou o volume anual excede alguns milhares de peças, uma liga de fundição como A360 ou um grau de fundição de alta condutividade normalmente atinge o alvo térmico com um custo de peça menor. Nosso lista completa de capacidades abrange ambas as rotas, então o processo é escolhido para a peça e não o contrário.
Matriz de seleção de ligas para aplicações comuns
A tabela abaixo condensa as compensações em uma lista restrita de primeira passagem. Os valores são intervalos típicos de lançamento; os números exatos variam de acordo com o calor e a especificação, e nós os confirmamos com análise espectrômetro em cada fusão.
| Liga | Elementos-chave | Condutividade Térmica (aprox.) | Resistência à tracção (aprox.) | Castabilidade | Uso típico |
|---|---|---|---|---|---|
| ADC12 | E 9,6–12.0%, Cu 1,5–3.5% | ~90–100 W/m·K | ~310–330 MPa | Excelente | Consumidor, telecomunicações, alojamentos gerais |
| A380 | E 7,5–9.5%, Cu 3,0–4.0% | ~96–110 W/m·K | ~320–330 MPa | Muito bom | Uso geral, colchetes, capas |
| A360 | E 9,0–10.0%, Cu ≤0.6% | ~110–115 W/m·K | ~310–320 MPa | Muito bom | Peças fluidas, caixas expostas à corrosão |
| AlSi10Mg | E 9,0–10.0%, mg 0,2–0.45% | ~150W/m·K | ~260–300 MPa | Bom (controle químico rígido) | Drivers de LED, placas térmicas |
| 6061-T6 (forjado) | E 0,4–0.8%, mg 0,8–1.2% | ~167W/m·K | ~310MPa | Não morrer moldável | Extrusões, blocos usinados |
Use-o como um filtro, não é um veredicto: a resposta certa depende da espessura da parede, requisitos de vedação, e volume anual, é exatamente para isso que serve uma revisão DFM.
Como apoiamos as decisões sobre ligas: DFM para entrega
A seleção da liga falha com mais frequência no intervalo entre o desenho e a matriz. Fechamos essa lacuna com uma revisão do DFM antes do início da ferramentaria: nossos engenheiros verificam as transições das paredes, rascunho, e sequência de preenchimento na simulação de fluxo do Cast-Designer, e sinalizar riscos de fechamento a frio ou encolhimento vinculados à liga candidata. Para equipes novas no elenco, essa revisão acontece junto com o seu ciclo de desenvolvimento, e não depois dele.
Em produção, a disciplina de fusão protege as propriedades que você selecionou para. Nossa fundição opera um forno central de fusão e refino, verifica a química com um espectrômetro de leitura direta, verifica o hidrogênio fundido com um teste de densidade, e repete as verificações químicas do processo a cada duas horas. Os relatórios de teste de matéria-prima são enviados com peças sem custo, para que sua inspeção recebida possa verificar a química relevante da condutividade em relação às especificações.
Se você estiver pesando duas ligas para uma nova carcaça ou placa térmica, envie-nos o desenho. Uma breve troca de DFM, incluindo uma recomendação sincera sobre onde uma liga mais barata custaria silenciosamente mais, faz parte solicitando um orçamento da nossa equipe de engenharia.
Perguntas frequentes
Qual liga de fundição de alumínio tem a melhor condutividade térmica?
Entre as séries regulares, A360 lidera em cerca de 110–115 W/m·K, com ADC12 e A380 perto de 90–100 W/m·K. Para aplicações que precisam de mais, classes especiais de fundição com baixo teor de silício, como AlSi10Mg (~150W/m·K) e ligas dedicadas de alta condutividade como AlSi8, LHB1, e HA7-S (até ~200 W/m·K) são opções fundíveis sob pressão que se aproximam do desempenho da liga forjada.
O ADC12 é mais forte que o A380?
Eles são quase equivalentes em resistência típica como fundido (ambos aproximadamente 310–330 Tensão MPa). ADC12 geralmente avança um pouco à frente em dureza, enquanto o A380 tem uma pequena vantagem em alongamento e preenchimento de lacunas. A escolha prática geralmente segue o sistema de especificações que seu cliente audita: Projetos derivados de ASTM/ASTM são padronizados para A380, e projetos derivados de JIS são padronizados para ADC12.
Você pode morrer lançado 6061 alumínio?
Não. 6061 é uma liga forjada cuja ampla faixa de solidificação causa rasgo a quente e mau enchimento da matriz no processo de fundição sob pressão de alta pressão. Se você precisar de condutividade ou resistência de nível 6061, as rotas realistas são extrusão mais usinagem, fundição por compressão, ou uma liga de fundição sob pressão de alta condutividade projetada para atingir desempenho térmico semelhante com geometria complexa.
Como devo equilibrar a condutividade, força, e moldabilidade?
Comece pelo modo de falha que mais importa: se a peça superaquecer, priorizar a condutividade e aceitar alterações de projeto que restaurem a resistência (costelas, filetes, espessamento local); se a peça carrega carga, escolha um grau estrutural comprovado e resolva o calor com geometria como aletas. Em seguida, verifique a geometria em relação aos limites de moldabilidade antes de congelar o projeto — uma revisão do DFM com seu parceiro de elenco detecta conflitos enquanto eles ainda são baratos para consertar.