La scelta di una lega è la prima decisione ingegneristica in assoluto pressofusione di leghe di alluminio progetto, e garantisce maggiori costi e prestazioni rispetto a quasi tutte le scelte effettuate in seguito. Conducibilità termica, resistenza meccanica, e la colabilità spingono in direzioni diverse, e la lega che vince su un asse raramente vince su tutti e tre. Questa guida mette a confronto le leghe di fusione più efficaci (ADC12, A380, A360, e AlSi10Mg) gli uni contro gli altri e contro 6061, in questo modo gli ingegneri progettisti e gli acquirenti tecnici possono selezionare il materiale giusto prima dell'inizio del preventivo.
Che cosa “Bene” Mezzi in una lega di pressofusione di alluminio
Ogni selezione di leghe è uno scambio tra quattro domande. La lega può riempire completamente lo stampo? (colabilità)? Will the finished part survive its mechanical loads (forza)? Sposterà il calore dove deve andare? (conduttività termica)? Ed è possibile produrre l’intero pacchetto a un costo unitario accettato dal mercato??
La pressofusione ad alta pressione privilegia le leghe ad alto contenuto di silicio, perché il silicio abbassa l'intervallo di fusione e migliora il flusso nelle pareti sottili. Quello stesso silicio, disciolto nella matrice di alluminio, disperde gli elettroni che trasportano il calore e riduce la conduttività termica. La conseguenza pratica: le leghe più facili da fondere raramente sono i migliori conduttori di calore, e capire dove si trova la tua applicazione in quello spettro è il fulcro della selezione.
Per un tour più ampio delle famiglie di leghe trattate in questa guida, vedi il nostro panoramica di ADC12, A380, A360, e leghe della serie ENAC.
Conducibilità termica: Eliminazione del calore dalla fusione
La conduttività termica decide la velocità con cui il calore lascia un driver LED, un alloggiamento del motore, o una piastra della batteria. Tra le comuni leghe da colata, la conduttività diminuisce all'aumentare del silicio e del rame. A360, con circa 9–10% silicio e rame minimo, ne conduce circa 110–115 W/m·K nello stato grezzo. ADC12 e A380, con più finestre di rame e impurità più ampie, siediti più in basso, vicino a 90–100 W/m·K.
Le leghe speciali per colata a basso contenuto di silicio spostano il soffitto molto più in alto. Leghe come AlSi10Mg (con impurità controllate) raggiungere all'incirca 150 W/m·K, e gradi dedicati per pressofusione ad alta conduttività come AlSi8, LHB1, e HA7-S può avvicinarsi 200 W/m·K in produzione. Questi gradi sono più importanti negli alloggiamenti degli apparecchi di illuminazione a LED e nelle piastre termiche dei veicoli elettrici, dove ogni watt di conduzione in più riduce la temperatura di giunzione e prolunga la durata.
Resistenza meccanica: A380, ADC12 e A360 a confronto
In forza, le leghe tradizionali sono più vicine di quanto suggerisca la letteratura di marketing. La resistenza alla trazione tipica del getto è intorno a 300–330 MPa per ADC12, A380, e A360 allo stesso modo, con limiti di snervamento intorno a 150–170 Banda MPa. L'allungamento rimane a una cifra bassa per tutte le leghe da colata ricche di silicio, quindi le parti dovrebbero essere progettate per sopportare carichi di compressione e taglio piuttosto che fare affidamento sulla duttilità.
Le differenze che contano sono di secondo ordine. L'A380 offre un buon equilibrio tra forza e capacità di colmare le lacune, ecco perché rimane la lega per uso generale predefinita nelle specifiche nordamericane. A360 offre una duttilità leggermente migliore e la migliore resistenza alla corrosione del gruppo, che si adatta alle parti idrauliche e a contatto con i fluidi. ADC12 offre resistenza al costo di fusione più basso, il che spiega la sua posizione dominante nelle catene di fornitura asiatiche e nell’hardware di consumo e per telecomunicazioni ad alto volume.
Dove un progetto necessita di una forza veramente maggiore, la risposta di solito non è una lega di colata diversa ma l'aggiunta di nervature, ispessimento locale, o lavorazione post-fusione a dimensioni critiche. Nostro processo di controllo della qualità verifica le dimensioni finali sull'attrezzatura CMM in modo che le tolleranze di progettazione siano mantenute in produzione.
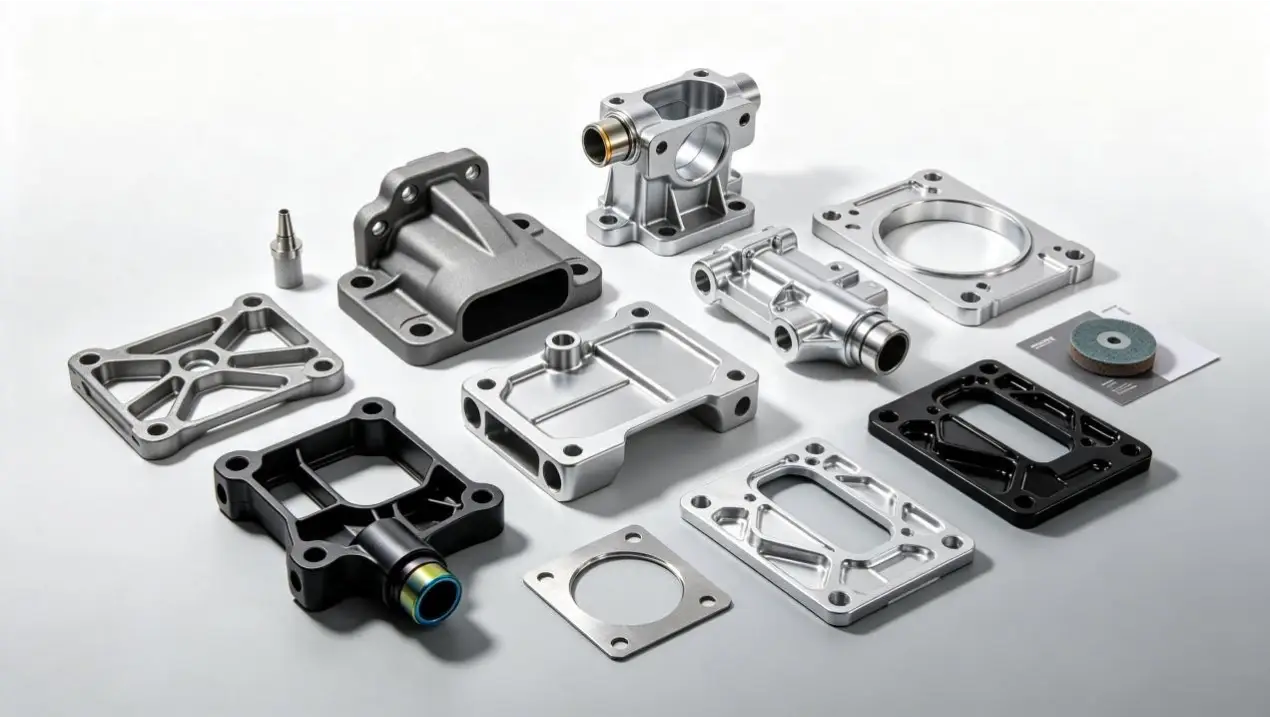
Colabilità: Perché il contenuto di silicio guida il processo
La colabilità è il fattore silenzioso che decide se un progetto può essere prodotto o meno. Contenuto di silicio superiore a circa 9% affina la fluidità, riduce la tendenza allo strappo a caldo, e riduce l'intervallo di solidificazione, tutto ciò consente pareti più sottili, nuclei più lunghi, e meno scarti di porosità. Questo è il motivo per cui ADC12 (9.6–12.0% E) e le leghe della famiglia A413 riempiono geometrie complesse di alloggiamenti LED che le leghe a basso contenuto di silicio non possono.
Il rame migliora la resistenza e la lavorabilità, ma amplia l'intervallo di congelamento e aumenta il rischio di lacerazione a caldo, quindi è mantenuto moderato nei gradi di colata. Il ferro deve essere controllato in una finestra ristretta: abbastanza per resistere alla saldatura dello stampo, ma non così tanto da formare piastrine fragili che riducono la vita a fatica. Queste finestre chimiche sono il motivo per cui la disciplina di fusione di un fornitore, non solo il nome nominale della lega, determina la consistenza di ciò che ricevi.
Dove 6061 Adatto — e dove no
6061 è la lega che la maggior parte degli ingegneri conosce meglio, e la sua conduttività termica di circa 167 W/m·K (Temperamento T6) stabilisce un punto di riferimento familiare. È, Tuttavia, una lega lavorata. Non può essere pressofuso ad alta pressione: il suo intervallo di solidificazione provoca la lacerazione a caldo, e la sua fluidità non riempirà le pareti sottili. Quando a 6061 il set di proprietà è obbligatorio, i percorsi di produzione sono l'estrusione più la lavorazione, o processi specializzati come la fusione a compressione.
In pratica, specificano molte squadre 6061 out of habit when a die casting alloy would serve better. Se la geometria è complessa, le pareti sono più sottili di 3 mm, or the annual volume exceeds a few thousand pieces, a casting alloy such as A360 or a high-conductivity casting grade typically reaches the thermal target at a lower piece cost. Nostro elenco completo delle capacità copre entrambi i percorsi, so the process is chosen for the part rather than the other way around.
Matrice di selezione delle leghe per applicazioni comuni
The table below condenses the trade-offs into a first-pass shortlist. I valori sono intervalli tipici di fusione; le cifre esatte variano in base al calore e alle specifiche, and we confirm them with spectrometer analysis on every melt.
| Lega | Elementi chiave | Conducibilità termica (ca.) | Resistenza alla trazione (ca.) | Colabilità | Uso tipico |
|---|---|---|---|---|---|
| ADC12 | E 9.6–12.0%, Cu 1,5–3.5% | ~90–100 W/m·K | ~310–330 MPa | Eccellente | Consumatore, telecomunicazioni, alloggiamenti generali |
| A380 | E 7.5–9.5%, Cu3.0–4.0% | ~96–110 W/m·K | ~320–330 MPa | Molto bene | Scopo generale, parentesi, coperture |
| A360 | E 9.0–10.0%, Cu ≤0.6% | ~110–115 W/m·K | ~310–320 MPa | Molto bene | Parti fluide, alloggiamenti esposti alla corrosione |
| AlSi10Mg | E 9.0–10.0%, Mg0,2–0.45% | ~150 W/mq·K | ~260–300 MPa | Bene (stretto controllo chimico) | Driver LED, piastre termiche |
| 6061-T6 (battuto) | E 0,4–0.8%, mg 0,8–1.2% | ~167 W/m·K | ~310MPa | Non morire colabile | Estrusioni, blocchi lavorati |
Usalo come filtro, non un verdetto: la risposta giusta dipende dallo spessore della parete, requisiti di tenuta, e volume annuo, che è esattamente lo scopo di una revisione DFM.
Come supportiamo le decisioni delle leghe: DFM alla consegna
La selezione della lega fallisce molto spesso nel divario tra trafilatura e matrice. Colmiamo questa lacuna con una revisione DFM prima dell'avvio degli strumenti: i nostri ingegneri controllano le transizioni delle pareti, bozza, e riempire la sequenza nella simulazione del flusso di Cast-Designer, e segnalare i rischi di chiusura a freddo o di restringimento legati alla lega candidata. Per le squadre nuove al casting, tale revisione avviene parallelamente al ciclo di sviluppo anziché dopo.
In produzione, la disciplina della fusione protegge le proprietà per cui hai selezionato. La nostra fonderia gestisce un forno centrale di fusione e raffinazione, controlla la chimica con uno spettrometro a lettura diretta, verifica l'idrogeno fuso con un test di densità, e ripete i controlli chimici del processo ogni due ore. I rapporti sui test delle materie prime vengono forniti gratuitamente con le parti, in modo che l'ispezione in arrivo possa verificare la chimica rilevante per la conduttività rispetto alle specifiche.
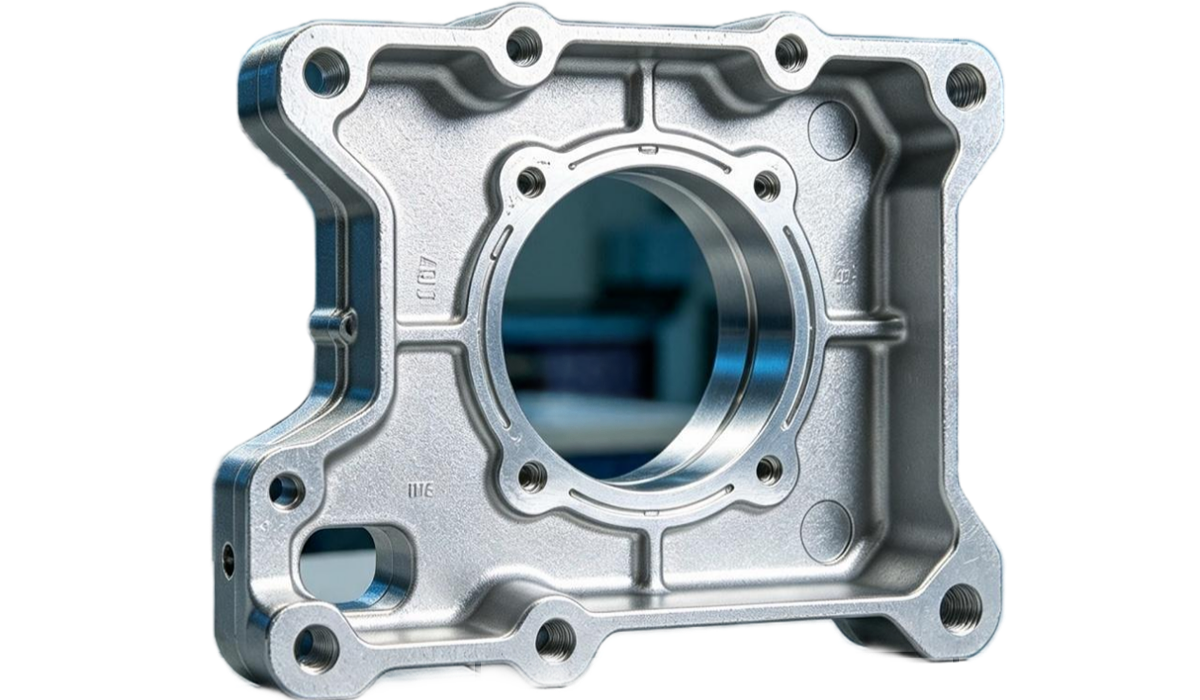
Se stai pesando due leghe per un nuovo alloggiamento o piastra termica, inviaci il disegno. Un breve scambio DFM, inclusa una sincera raccomandazione su dove una lega più economica ti costerebbe tranquillamente di più, fa parte di richiedendo un preventivo dal nostro team di ingegneri.
FAQ
Quale lega di alluminio pressofuso ha la migliore conduttività termica?
Tra i gradi tradizionali, L'A360 conduce a circa 110–115 W/m·K, con ADC12 e A380 vicino a 90–100 W/m·K. Per le applicazioni che richiedono di più, gradi speciali per colata a basso contenuto di silicio come AlSi10Mg (~150 W/mq·K) e leghe dedicate ad alta conduttività come AlSi8, LHB1, e HA7-S (fino a ~200 W/m·K) sono opzioni pressofuse che si avvicinano alle prestazioni della lega lavorata.
L'ADC12 è più potente dell'A380?
Sono quasi equivalenti nella resistenza tipica del getto (entrambi circa 310–330 MPa a trazione). ADC12 di solito è leggermente più avanti in termini di durezza, mentre l'A380 presenta un piccolo vantaggio nell'allungamento e nel riempimento degli spazi. La scelta pratica di solito segue il sistema di specifiche rispetto al quale il cliente esegue l'audit: I progetti derivati da ASTM/ASTM sono predefiniti su A380, e i progetti derivati da JIS hanno come impostazione predefinita ADC12.
Puoi morire cast 6061 alluminio?
NO. 6061 è una lega per lavorazione plastica il cui ampio intervallo di solidificazione provoca lacerazione a caldo e scarso riempimento dello stampo nel processo di pressofusione ad alta pressione. Se hai bisogno di conduttività o forza a livello 6061, i percorsi realistici sono l'estrusione più la lavorazione, premere il getto, oppure una lega per pressofusione ad alta conduttività progettata per raggiungere prestazioni termiche simili con geometrie complesse.
Come dovrei bilanciare la conduttività, forza, e colabilità?
Inizia dalla modalità di fallimento che conta di più: se la parte si surriscalda, dare priorità alla conduttività e accettare modifiche progettuali che ripristinano la resistenza (costolette, filetti, ispessimento locale); se la parte trasporta carico, scegli un grado strutturale collaudato e risolvi il calore con geometrie come le alette. Quindi verificare la geometria rispetto ai limiti di colabilità prima di congelare il progetto — una revisione DFM con il tuo partner di casting rileva i conflitti mentre sono ancora economici da risolvere.